Pārskats
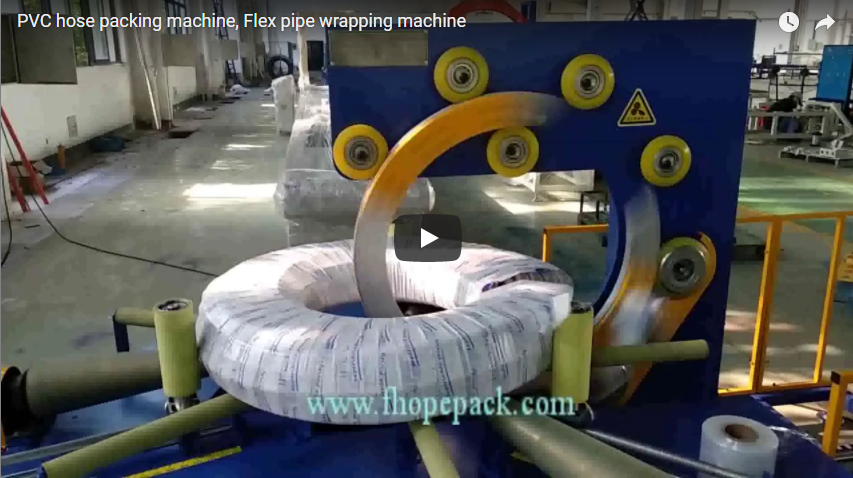
Automātiska šļūteņu un cauruļu tinēja ar iesaiņošanas iekārtu ir savienota šūna: viena iekārta satin šļūteni vai cauruli vajadzīgajā garumā un sagriež to, pārneses iekārta nodod gatavo rulli gredzenveida iesaiņošanas iekārtai, un iesaiņošanas iekārta aizver rulli plēvē — tas viss notiek vienā norobežotā, aizsargātā vietā, kas atrodas vienā līnijā ar ekstrūdera izeju. Abu iekārtu savienošanas mērķis ir novērst atstarpi, kas rodas, ja tinējs un iesaiņošanas iekārta tiek iegādāti atsevišķi: persona pārvieto ruļļus no vienas iekārtas uz otru. Šī atstarpe nosaka līnijas faktisko tempu, nevis ekstrūderis.
Šis raksts ir paredzēts rūpnīcu un ražošanas inženieriem, kā arī iepirkumu lēmumu pieņēmējiem, kuri nosaka šādu šūnu. Galvenais lēmuma nosacījums ir vienkāršs: tīšanas laikam un pārvietošanas laikam jābūt īsākam par spoles uztīšanas laiku pie jūsu maksimālā līnijas ātruma, un uztītā spoles izmēram jāiekļaujas abu iekārtu izmēru diapazonā. Viss tālāk minētais — šūnu secība, iekārtas dati, taktu aprēķins, plēves patēriņa aplēse un pieņemšanas pārbaudes — pastāv, lai jūs varētu pārbaudīt šos divus nosacījumus savam produktam, pirms jūs apņematies.
Kā darbojas saistītā šūna, soli pa solim
Šūna darbojas kā atkārtota sešu soļu secība:
- Šļūtenes tinējs satin šļūteni iestatītajā garumā un nogriež to.
- Spole tiek turēta un pārvietota uz iesaiņojumu.
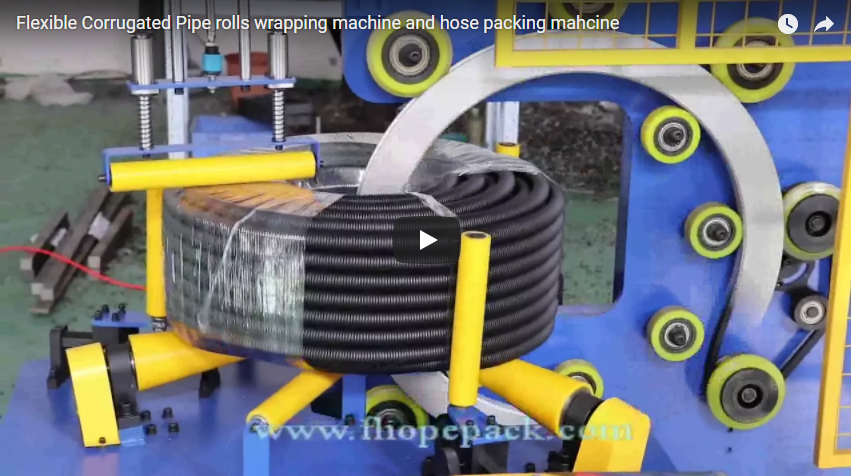
- Aptinuma gredzens izvada plēvi caur spoles aci un ap to.
- Plēve tiek pārgriezta un aste tiek nospiesta uz leju.
- Aptītā spole izgāž no šūnas uz izvades paplātes.
- Kamēr iesaiņotājs darbojas, nākamā spole jau tiek tīta otrajā spolēšanas stacijā.
Divu staciju ruļļa iekārta nodrošina nepārtrauktu darbību. Kamēr pirmā stacija tiek pārvietota un iesaiņota, otrā stacija jau būvē nākamo spoli, tāpēc ekstrūderim nekad nav jāapstājas iepakošanai. Izvades paplāte nozīmē, ka operatoram nav jāieiet cauri žogam: gatavās, plēvē ietītās ruļļa iekārtas pašas atstāj, gatavas tālākai nosūtīšanai uz paplātes, konveijera vai paletizētāja.
Mašīnas datu krustpunkts
Tā kā spoli uztin viena mašīna, bet aptin cita, tās izmēriem vienlaikus jāiekļaujas abu mašīnu diapazonos. Šī ir visizplatītākā atlases kļūda, un tāpēc abas datu kopas vislabāk ir nolasīt blakus.
| Punkts | Spole | Ietinējs (FPCA-200H) |
|---|---|---|
| Spoles ID | 350–550 mm | 200–350 mm |
| Spole OD | 500–800 mm | 500–650 mm |
| Spoles platums | 150–300 mm | 150–300 mm |
| Spoles svars | 5-35 kg | 10-50 kg |
| Ātrums | 1–60 m/min | līdz 100 apgr./min |
| jauda | 4.5 kW | 2.0 kW |
Lasiet tabulu kā krustpunktu, nevis kā divas neatkarīgas robežas. Spole ar iekšējo diametru 350 mm un ārējo diametru 500–650 mm atrodas abu kolonnu iekšpusē un ir pamatā tālāk sniegtajiem piemēriem. Ņemiet vērā, ka spoles ID 350 mm ir šīs standarta spoles/iesaiņotāja kombinācijas viena punkta krustpunkts: spoles ID diapazons sākas pie 350 mm tieši tur, kur iesaiņotāja ID diapazons beidzas pie 350 mm, tāpēc 350 mm ir viens ID, kas ir kopīgs abām iekārtām. Nestandarta caurules spolei, kas pārsniedz šo standarta robežu, iesaiņojuma gredzena izmēra palielināšana vai lielāks iesaiņojuma modelis ir jāapstiprina katram projektam. Spole ar iekšējo diametru 550 mm labi uztītos uz spoles, bet nederētu FPCA-200H iesaiņotāja 200–350 mm iekšējā diametra diapazonam — šai kombinācijai ir nepieciešams lielāks iesaiņojums, kas tiek apstiprināts piedāvājumā. Tas pats attiecas uz ārējā diametra diapazona augšējo daļu: ja ārējais diametrs pārsniedz 650 mm, iesaiņojuma izmērs ir jāpielāgo spolei.
Taktiju saskaņošana: šūnas laika inženierija
Šūnas tempu nosaka ekstrūderis, tāpēc galvenais jautājums ir, vai apvalks var turēt līdzi. Uz to atbild divas formulas:
- Spoles laiks = spoles garums ÷ līnijas ātrums
- Aptīšanas laiks + pārsūtīšanas laiks ≤ spirāles laiks
Ja nevienādība ir spēkā pie jūsu maksimālā līnijas ātruma, ietinējs nekad nekļūst par sašaurinājumu, un tinējs nekad negaida.
Praktisks piemērs (ilustratīvi attēli): 50 m gara ruļļa, kas uztīts ar ātrumu 30 m/min, uzlikšana aizņem 100 s. Ja tinuma materiāla aptīšanai nepieciešamas aptuveni 25 s, bet pārvietošanai — aptuveni 15 s, tad šūnai nepieciešamas 40 s uz vienu spoli — ērta 60 s rezerve. Taču, uztinot to pašu 50 m garo spoli ar ātrumu 60 m/min, tinuma laiks samazinās līdz 50 s; tās pašas 40 s aptīšanas un pārvietošanas atstāj tikai 10 s rezervi. Tāpēc pārsūtīšanas ātruma, plēves pārklāšanās un gredzena ātruma iestatījumi tiek pārbaudīti pie maksimālā līnijas ātruma, nevis pie vidējā. Šūna, kas izskatās ērta pie pusātruma, var būt robežvērtīga pie pilna ātruma.
Dejotājs vai buferis. Ekstrūderis neapstājas, kamēr tinējs griež un maina staciju. Dejotāja roka vai buferis uzņem šļūteni, kas turpina pienākt griešanas un stacijas maiņas laikā. Tās nepieciešamā jauda ir tieši atkarīga no jūsu līnijas ātruma — jo ātrāka līnija, jo vairāk šļūtenes pienāk maiņas logā —, tāpēc bufera izmērs tiek iestatīts atbilstoši jūsu līnijas ātrumam un apstiprināts piedāvājumā. Nepietiekams bufera izmērs ir klasisks saistītās šūnas iemesls, kas liek ekstrūderim palēnināties.
Plēve uz spirāli: patēriņa novērtēšana
Plēves patēriņš ietekmē ekspluatācijas izmaksas, tāpēc pirms iegādes ir vērts to novērtēt. Gredzenveida ietinējam ar pārklāšanos:
Plēves skaits uz spirāli ≈ (π × OD ÷ virze) × 2 × (spirāles platums + (OD − ID) ÷ 2)
kur virziens ir tas, cik tālu gredzens pārvietojas pa spoli vienā apgriezienā — ar 90 mm filmas 50% pārklāšanos virziens ir 45 mm.
Praktisks piemērs (ilustratīvi attēli): ārējais diametrs 600 mm, iekšējais diametrs 350 mm, ruļļa platums 200 mm, 90 mm plēve ar 50% pārklāšanos (45 mm virziens):
- Spoles ārējais apkārtmērs: π × 600 ≈ 1,885 mm
- Aptinumu skaits: 1,885 ÷ 45 ≈ 42 aptinumi
- Plēves daudzums vienā aptinumā: 2 × (200 + 125) = 650 mm
- Kopā: ≈ 42 × 0.65 = 27.3 m plēves uz vienu spirāli
Izmantojiet to, lai salīdzinātu plēves cenas un pārbaudītu pārklāšanās iestatījumu atdevi: pārklāšanās pastiprināšana palielina plēves patēriņu aptuveni proporcionāli aptinumu skaitam. Jūsu spoles ģeometrijas faktiskais patēriņš tiek apstiprināts piedāvājumā un pēc tam izmērīts nodošanas ekspluatācijā laikā.
Atlases kontrolsaraksts
Pirms izkārtojuma zīmēšanas apstipriniet šos parametrus:
- Šļūtenes vai caurules ārējais diametrs un materiāls.
- Spoles garums, iekšējais diametrs, ārējais diametrs un platums.
- Maksimālais līnijas ātrums.
- Plēves vai papīra iesaiņojums.
- Izvades metode: paplāte, konveijers vai palešu iekrāvējs.
- Etiķetes un svēršana.
1.–3. punkts nosaka takta aprēķinu un bufera izmēru; 2. punkts tiek salīdzināts ar iepriekš minēto mašīnas datu krustpunktu; 4.–6. punkts veido iesaiņojuma specifikāciju un to, kas notiek pēc izvades paplātes.
Drošības un standartu pieeja
Šūra ir norobežota ar sietu un bloķētām durvīm, kuras tiek darbinātas no paneļa ārpus žoga. Projekta projektēšanas atsauce ir EN ISO 12100:2010 (riska novērtējums), EN 415-10 (iepakošanas mašīnu drošība) un EN 60204-1 (elektriskās iekārtas). Tie tiek izmantoti kā projektēšanas atsauce un riska novērtēšanas metode projektam, nevis kā sertifikāts atsevišķai mašīnai. Atbilstība ir apstiprināta projekta pirkuma līgumā, kurā jānorāda arī jūsu pieņemšanas kritēriji.
Inženierijas bieži uzdotie jautājumi
Vai tinējs palēnina tinēju? Nē, ja vien tinšanas laiks plus pārvietošanas laiks ir mazāks par spoles uztīšanas laiku pie jūsu maksimālā līnijas ātruma — nosacījums, kas pārbaudīts iepriekš sadaļā "Takts".
Vai šūnā var darbināt gan caurules, gan šļūtenes? Jā, salīdzināšanas tabulā norādītajos ruļļu izmēru diapazonos. Katram produktam, ko plānojat darbināt, pārbaudiet gan ruļļu, gan iesaiņojuma kolonnas.
Vai žoga iekšpusē ir nepieciešams operators? Nē. Spoles atstāj kameru uz izvades paplātes, un bloķētās durvis ražošanas laikā paliek aizvērtas.
Vai plēves vietā var izmantot papīru? Jā, papīra iesaiņojums ir pieejams kā opcija.
Nākamais solis
- Nosūtiet savu šļūtenes ārējo diametru, spoles garumu, spoles izmēru un līnijas ātrumu uz info@fhopepack.com.
- Mēs izklājam spoles, pārneses un iesaiņošanas šūnu.
- Nosūtām piedāvājumu un cenu piedāvājumu.
Saistītā lasāmviela
- Šļūteņu uztīšanas un stiprināšanas mašīna
- Spoles iesaiņotājs FPCA-200H
- Automātiska šļūtenes spoļu izgatavošanas iekārta
- Embaladora de tubo corrugado šļūteņu spoļu tīšanas iekārta
Avoti
- FHOPE produktu lapas: šļūteņu tīšanas un siešanas mašīna; FPCA-200H ruļļu tīšanas iekārta
- EN ISO 12100:2010; EN 415-10; EN 60204-1