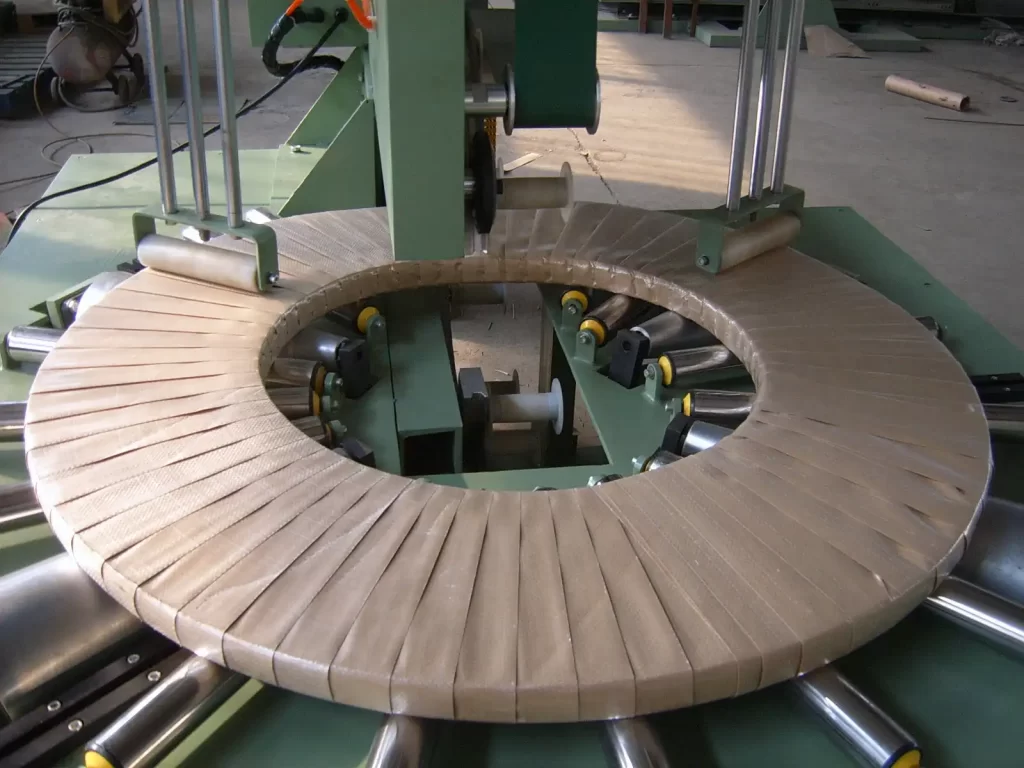
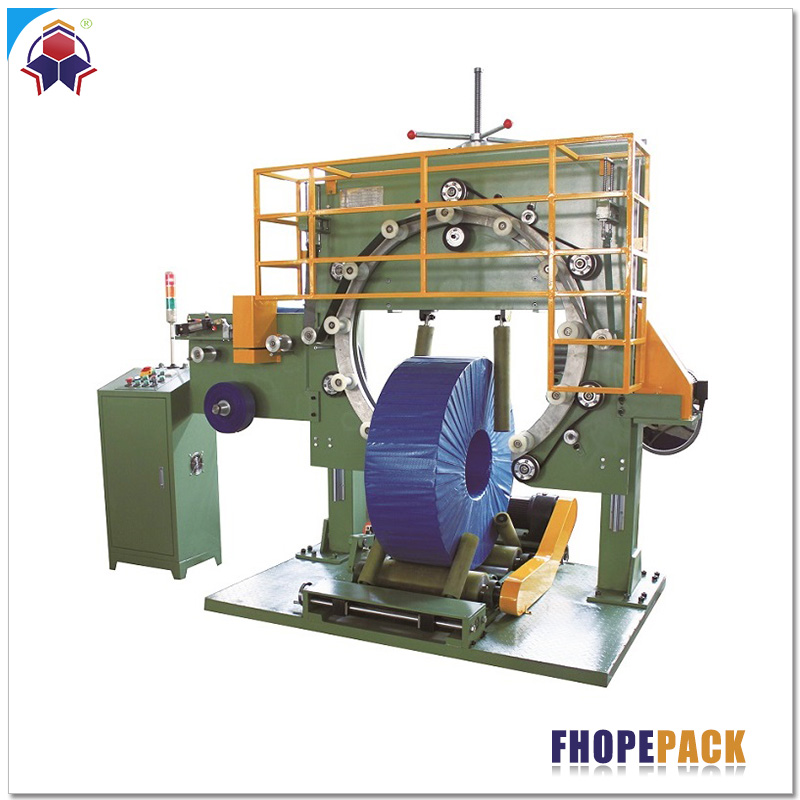
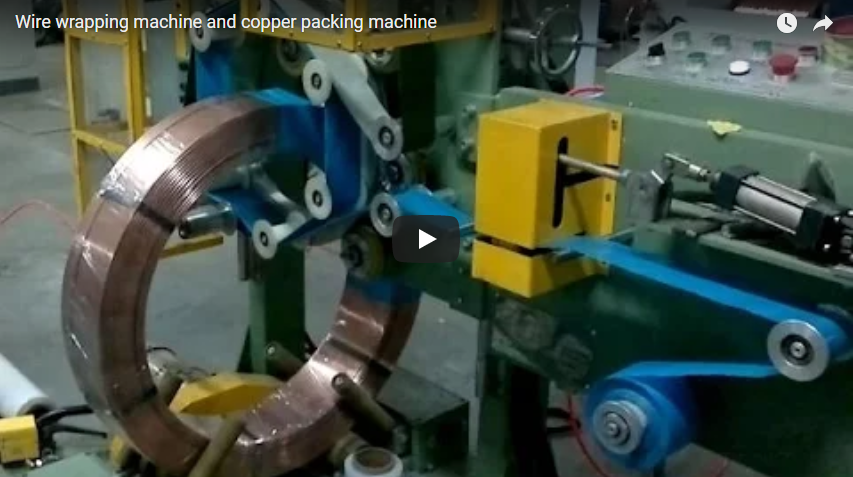
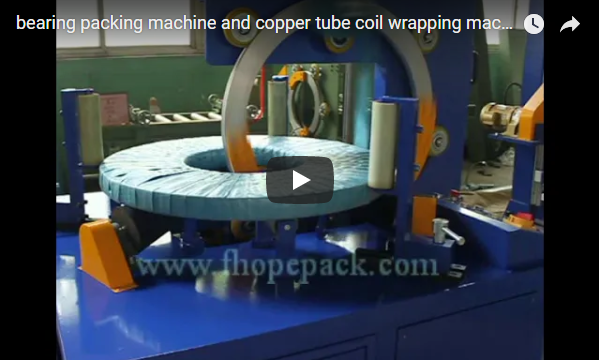
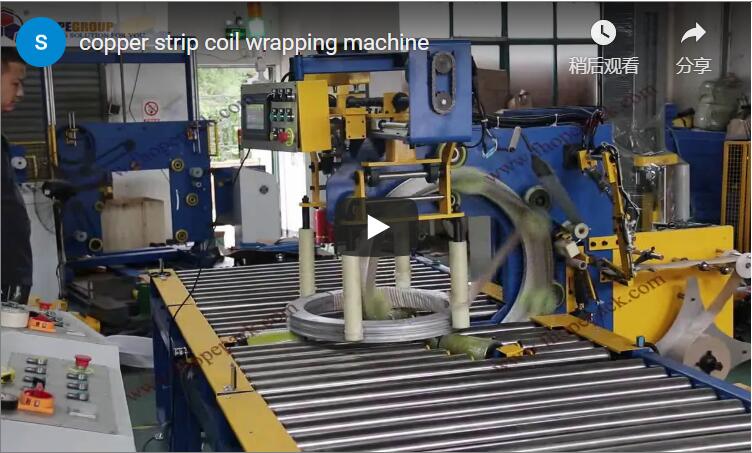
Kopsavilkums Orbitālā ietīšanas iekārta ar acu palīdzību iesaiņo vertikāli uz malas stāvošus sagrieztus ruļļus, virzot nepārtrauktu ietīšanas gredzenu caur ruļļa iekšējo diametru (ID), lai uz toroidālā šķērsgriezuma uzklātu stieples plēvi vai aizsargpapīru. Inženiertehniskajā demonstrācijā ir izcelta uz grīdas montējama orbitālā ietīšanas iekārta ar divu veltņu atbalsta seglu, integrētu operatora drošības korpusu un ergonomisku materiāla vītņošanas secību smago metālu ruļļiem. Standarta FPS-300, kas ir paredzēta viegliem un vidējiem rūpnieciskiem uzdevumiem, var uzņemt ruļļus ar iekšējo diametru no 508 līdz 610 mm, ārējo diametru no 600 līdz 1,200 mm un kravnesību no 20 līdz 1,000 kg.
Saturs
- Šūnu arhitektūra un mašīnu pārskats
- Kā darbojas gredzenveida spoles iesaiņotājs
- FPS-300 specifikācijas
- Iesaiņošanas materiāla izvēle
- Taktu pārbaude un cikla laika aprēķins
- Ruļļu iepakošanas mašīnas izvēles kontrolsaraksts
- Vadības ierīces un rūpnieciskā drošība
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītie lasījumi
- Avoti
Šūnu arhitektūra un mašīnu pārskats
Iepakošanas šūna ir konstruēta ap orbitālo gredzenu ratiņiem, kas paredzēti augstas slodzes rūpnieciskajām vidēm. Tās strukturālā arhitektūra izolē dinamisko rotējošo masu no darba virsmas nostiprināšanas stacijas, lai slāpētu vibrāciju ātrgaitas plēves padeves laikā.
Sistēmai ir īpaši izturīgs metināts tērauda rāmis ar orbitālu virzošo gredzenu, ko atbalsta vairāki augstas cietības poliuretāna vadotnes rullīši. Perimetra drošības aizsargrāmis aizsargā darba rādiusu priekšpusē. Spole atrodas vertikāli uz malas motorizētā balstā, kas koncentriski novietots pret gredzena apakšējo kvadrantu. Operatora stacija, kurā atrodas HMI skārienpanelis, atrodas labajā pusē, un to atbalsta daudzpakāpju vizuālā lampa reāllaika statusa indikācijai.
- Iepriekš iesaiņota spoles pozicionēšanaSpoles tiek ievietotas darbstacijā ar siksnām vai malām aizsargātas. Spoles serdes ass horizontāli izlīdzinās ar gredzena centru, lai nodrošinātu simetrisku plēves pārklājumu caur aci.
- Vītņu griešana un malu izlīdzināšanaKamēr piedziņas sistēma atrodas drošas noturēšanas stāvoklī, operators padod aizsargpapīra vai plēves ruļļa priekšējo malu caur aci, nofiksējot asti pret spoles iekšējo virsmu.
- Orbitālā iekapsulēšanaCikla sākumā gredzens vienmērīgi paātrinās, izmantojot mainīgas frekvences piedziņu (VFD). Atspoles ratiņi riņķo caur spoles aci, radot vienmērīgu radiālo spriegumu, kamēr sēdekļa veltņi griež spoli ap tās horizontālo asi.
- Kontrolēta cikla pabeigšanaKad mērķa pārklāšanās ir panākta, gredzens atgriežas augšējā nulles punktā. Plēves tīmeklis tiek pārgriezts un piespiests līdzenumā, sagatavojot ierīci izkraušanai.
Lai gan šeit konfigurēts ar malas aizsargājošu kreppapīru uz sagrieztiem tērauda ruļļiem, šis mehāniskais izkārtojums apstrādā tērauda sloksnes, vara stiepli, alumīnija sloksnes un gumijas šļūteņu spoles noteiktajā izmēru logā.
Kā darbojas gredzenveida spoles iesaiņotājs
Spole balstās uz malas, tās centrālais urbums ir koaksiāli izlīdzināts ar galvenā rotējošā gredzena plakni. Gredzens pārvieto plēves dozatoru caur urbumu, radiāli aptinot materiālu ap šķērsgriezumu. Vienlaikus ar motoru darbināmi poliuretāna seglu veltņi rotē spoli ap tās horizontālo centra līniju. Šī sinhronizētā divu asu rotācija rada nepārtrauktu, spirālveida iepakojuma materiāla pārklāšanos, kas pilnībā noblīvē gan ārējo diametru, gan iekšējo urbumu.
| Mašīnas mezgls | Galvenā inženiertehniskā funkcija |
|---|---|
| Liets/apstrādāts orbitālais gredzens ar poliuretāna vadotnēm | Pārvadā rotējošo plēves transportieri caur spoles aci un pa šķērsgriezumu |
| Motorizēts segls ar diviem atbalsta rullīšiem | Atbalsta spoles masu uz malas un nodrošina rotācijas kustību precīzai apļa pārklāšanai |
| Atsperes sprieguma dozatora ratiņi | Piegādā elastīgo plēvi, VCI papīru vai austu lenti ar pastāvīgu mehānisko bremzēšanas spriegojumu |
| Integrēts perimetra drošības korpuss | Novērš operatora iejaukšanos rotējošās atspoles slaucīšanas trajektorijā automātisko ciklu laikā |
| Galvenais vadības korpuss ar skārienjutīgu HMI | Kontrolē VFD paātrinājuma rampas, seglu un gredzenu ātruma attiecības un recepšu pārvaldību |
FPS-300 specifikācijas
FPS-300 ir mūsu pamata orbitālā spoļu iepakošanas stacija vieglas un vidējas rūpnieciskas spoļu apstrādes operācijām. Galīgās piedziņas pārnesumskaitļi un šūpuļa platumi tiek pielāgoti, lai tie precīzi atbilstu spoļu izmēru sadalījumam pirms ražošanas apstiprināšanas.
| FPS-300 tehniskie parametri | Nominālā inženiertehniskā specifikācija |
|---|---|
| Spoles iekšējais diametrs (ID) | 508 līdz 610 mm |
| Spoles ārējais diametrs (OD) | 600 līdz 1,200 mm |
| Spoles platums (W) | 100 līdz 300 mm |
| Maksimālā spoles slodze | 20 uz 1,000 kg |
| Saderīgie materiālu veidi | PVC, LLDPE elastīgā plēve, VCI papīrs vai HDPE austa lente |
| Iepakojuma ruļļa izmēri | Serdes iekšējais diametrs: 50 mm; Ruļļa ārējais diametrs: no 100 līdz 450 mm; Ruļļa platums: no 100 līdz 150 mm |
| Pārklāšanās regulēšanas diapazons | 10% līdz 90% (bezpakāpju, izmantojot divu invertora VFD vadību) |
| Elektriskais vērtējums | 1.5 kW, 380 V, 50 Hz, 3 fāzes (pielāgojams katram iekārtas tīklam) |
| Pneimatiskā servisa prasība | 4 līdz 6 bāru tīrs, sauss saspiests gaiss |
Ruļļu diametriem, kas pārsniedz šo konstrukcijas logu, apstrāde tiek mērogota uz FPS-400 platformas, kas atbalsta ruļļu ārējo diametru līdz 1,400 mm un lietderīgo slodzi līdz 2,000 kg.
Iesaiņošanas materiāla izvēle
LLDPE elastīgā plēve nodrošina primāro slāni iekšējai krājumu uzglabāšanai, pasargājot ruļļu no mitruma, putekļu iekļūšanas un vaļīgiem ārējiem iesaiņojumiem, vienlaikus ļaujot drukātajām izsekošanas etiķetēm palikt redzamām caur caurspīdīgajiem plēves slāņiem. Apstrādājot eksporta sūtījumus vai jutīgus auksti velmētus metālus, tiek izmantots bieza kreppapīra, neitrālas barjeras kartona vai VCI (gaistošā korozijas inhibitora) plastmasas ārējais slānis, lai mazinātu galvanisko oksidēšanos un mehānisko nodilumu siksnas nospriegošanas laikā.
Programmatūras pārklāšanās ātrums nosaka aptinuma integritāti. Pārklāšanās procentuālo daudzumu nosaka seglu veltņu rotācijas ātrums attiecībā pret gredzena orbitālo ātrumu:
Overlap % = [1 - (Coil Step Advance per Revolution ÷ Material Width)] × 100%
Augstāki pārklāšanās koeficienti (piemēram, no 50% līdz 70%) nodrošina lielāku ūdensnecaurlaidību un fizisko caurduršanas izturību, lai gan tie palielina cikla ilgumu un materiāla patēriņu uz metrisko tonnu. Ieteicamie pārklāšanās koeficienti ir katalogizēti klientam specifiskās PLC receptēs, lai nodrošinātu identisku iepakojumu visās ražošanas maiņās.
Taktu pārbaude un cikla laika aprēķins
Orbitālās iepakošanas iekārtas ir pielāgotas rūpnīcas sastrēgumu rādītājiem. Darbības šūnai, kuras mērķis ir saražot 20 ruļļus stundā, pieejamais takta laiks ir:
Takt Time = 3,600 s ÷ 20 units = 180 s per coil
Kopējais cikla budžets sadala laiku secīgām kustībām:
- Ruļļa iekraušana uz segliem, izmantojot celtņa C veida āķi vai krautņotāju: 40–50 s
- Priekšējās malas plēves fiksācija un drošības durvju bloķēšanas pārbaude: 15–20 s
- Orbitālās ietīšanas cikls (60 līdz 90 gredzena apgriezieni ar ātrumu 40–60 apgr./min): 45–60 s
- Filmas tīkla griešana, astes noslaucīšana uz leju un gredzena atgriešanās mājās secība: 10–15 s
- Spoles izkraušana un bufera pārnešana: 30–35 s
Kopējais iepakošanas ilgums stabilizējas aptuveni 140–180 sekundēs uz vienību, kas atbilst 20 ruļļu stundā slieksnim. Ja nākotnē griešanas jaudai būs nepieciešama lielāka jauda, manuālo materiāla nostiprināšanu var uzlabot ar automātiskiem pneimatiskiem saspiešanas un griešanas mehānismiem un seglu konveijeriem ar sliedēm.
Ruļļu iepakošanas mašīnas izvēles kontrolsaraksts
- Izmēru pārbaude: apstipriniet maksimālo un minimālo spoles ID, ārējo diametru, sloksnes platumu un maksimālo svaru, salīdzinot ar FPS-300 vai FPS-400 apvalka robežvērtībām.
- Iepakojuma materiāla izvēle: definējiet tikai elastīgo plēvi, plēvi kopā ar VCI barjerpapīru vai pastiprinātu HDPE lenti.
- Materiāla ruļļa standarts: apstipriniet plēves serdes diametru (parasti 50 mm vai 76 mm) un ruļļa platuma pielaides.
- Ruļļu pārneses saskarne: norādiet celtņa ievietošanas iespēju ar V veida seglu izgriezumu, iekraušanu ar iekrāvēja zariem vai motorizētu rullīšu padevi.
- Mašīnas cikla integrācija: definējiet augšupējo griešanas iekārtas izvades ātrumu un lejupējās stropēšanas, marķēšanas vai paletizācijas prasības.
- Atbilstības un drošības arhitektūra: Apstipriniet mērķa tirgus kodus (CE, UL, CSA) un nepieciešamos fiziskās apsardzes augstumus.
Vadības ierīces un rūpnieciskā drošība
Rotējošais atspoles gredzens rada ievērojamu mehānisku inerci. Iekraušana, vītņošana un manuāla pozīcijas regulēšana jāveic tikai tad, kad mašīnas piedziņa ir pilnībā apstājusies. Sniedzoties cauri atvērtai drošības barjerai, kamēr ir aktīva orbitālā piedziņa, rodas nopietns saspiešanas risks.
Modernās instalācijās ir iekļautas 3. kategorijas/PLd drošības ķēdes. Avārijas apturēšanas bloķēšanas ierīces, elektriskās bloķēšanas drošības slēdži uz visām piekļuves durvīm un optiskie gaismas aizkari ir savienoti, lai izolētu strāvas padevi motora invertoriem zonas apdraudējuma gadījumā. Pirms piedziņas riteņu tīrīšanas, sapinušos iesaiņošanas audumu tīrīšanas vai profilaktiskās veltņu apkopes veikšanas jāievieš bloķēšanas/marķēšanas (LOTO) protokoli.
Sistēmu konstrukcijas atbilst galamērķa normatīvo aktu prasībām:
- ISO 12100: 2010Riska novērtēšanas un riska samazināšanas principi sarežģītām rūpniecisko iekārtu vienībām.
- LV 415-10: 2014Īpašs Eiropas standarts, kas nosaka īpašus drošības noteikumus iesaiņošanas iekārtām, aizsargu sniedzamības attālumiem un perimetra izolācijai.
- OSHA 1910.212Vispārīgie mehāniskās aizsardzības standarti, kas reglamentē rotējošu komponentu korpusus Ziemeļamerikas objektos.
Inženierijas bieži uzdotie jautājumi
J: Kāda ir gredzenveida orbitālās spoles ietīšanas iekārtas galvenā ekspluatācijas priekšrocība? A: Izlaižot ietīšanas materiālu tieši caur urbumu, kamēr spole griežas vertikāli, iekārta izveido strukturāli savienotu, laikapstākļiem izturīgu toroidu. Tā aizstāj vaļīgu manuālu spirālveida ietīšanu ar vienmērīgu, automatizētu iepriekšēju spriegojumu.
J: Kā operators pārslēdzas starp dažādiem spoles lentes platumiem? A: Izmantojot HMI paneli. Pielāgojot orbitālā gredzena VFD un seglu rotācijas VFD attiecību, mainās virzība uz vienu apgriezienu, nodrošinot vienmērīgu pārklāšanās procentu neatkarīgi no tā, vai spoles platums ir 100 mm vai 300 mm.
J: Vai FPS-300 var vienlaikus integrēt papīru un plēvi? A: Jā. Sistēmu var aprīkot ar divu materiālu pārvadāšanas gredzenu, lai vienā piegājienā uzklātu pretkorozijas VCI papīru un ūdensizturīgu stiepes plēvi, tādējādi uz pusi samazinot iepakošanas laiku.
Nākamais solis
Lai novērtētu sagriezto ruļļu iepakošanas līniju, ievērojiet mūsu izmēru protokolu:
- Iesniegt spoles un izkārtojuma datusNosūtiet savu spoles apvalka matricu (min./maks. ID, OD, virsmas platums, bruto svars, ražošanas takts ātrums) uz info@fhopepack.com.
- Pārskatīt inženiertehnisko priekšlikumuSaņemiet oficiālu izkārtojuma rasējumu, perimetra apsardzes plānu un cikla laika aprēķinu 48 stundu laikā.
- Līniju integrācijas validācijaIeplānojiet virtuālu projekta pārskatīšanu ar mūsu inženieru komandu, lai pārbaudītu celtņa klīrensu, āķa profilus un auklas padeves integrāciju.
Saistītie lasījumi
- Tērauda ruļļu iesaiņošanas mašīnas FPS-300 produkta specifikācijas
- Smagā rūpnieciskā ruļļu iepakošanas mašīna FPS-400
- Industriālās gredzenu un acu caur spoļu ietīšanas sistēmas
- Automatizēta spraugu ruļļu iepakošanas līnija ar līmlenti un marķēšanu
Avoti
- Iekārtu inženierijas rokasgrāmatas: FPS-300 sērijas galvenās specifikācijas un FPS-400 izmēru tabula
- Mašīnas darbības dokumentācija: Fhopepack ruļļu iesaiņošanas iekārtu portfolio vietnē YouTube
- Drošības un dizaina standarti: ISO 12100:2010 Mašīnu drošība, EN 415-10:2014 Iepakošanas mašīnu drošība
Pēdējoreiz pārskatīts: 2026-10-05