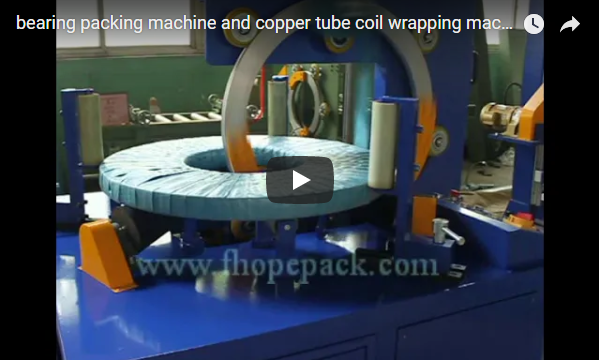
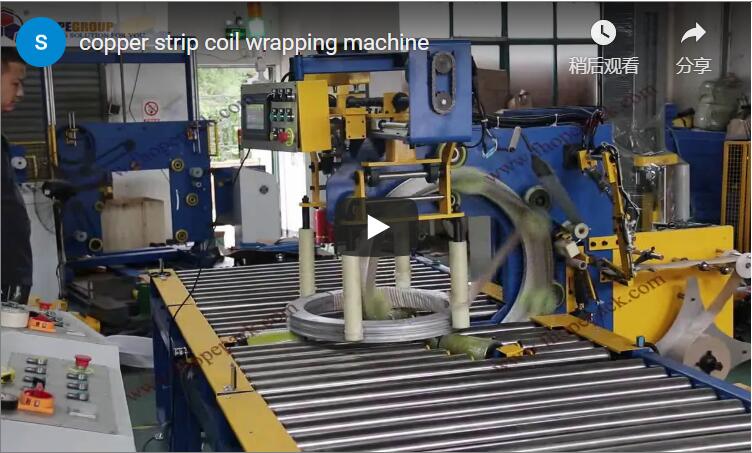
Kopsavilkums Vara cauruļu ruļļu iepakošanas mašīna ar cilpu stabilizē mīksti atkvēlinātus vara ruļļus vertikāli uz aizsargājošiem motorizētiem šūpuļa veltņiem, nepārtraukti virzot orbitālo ietīšanas materiālu caur spoles aci, izmantojot ātrgaitas rotējošu gredzenu. Šis apkārtmēra ietīšanas process noblīvē neaizsargātus cauruļu slāņus pret mitruma iekļūšanu, virsmas oksidēšanos un ģeometrisku saplacināšanu apstrādes un eksporta tranzīta laikā. Integrētajā tehniskajā demonstrācijā ir parādīta visa secība: sākot ar ergonomisku ruļļa novietojumu uz poliuretāna amortizētiem veltņiem un beidzot ar dinamisku orbitālo ietīšanu ar austu kompozītmateriāla lenti, kā arī ar pārklāšanos kontrolētu cikla pabeigšanu. FPC-200, kas paredzēta pankūku ruļļiem, LWC (līdzeni uztītiem ruļļiem) un ACR cauruļu saišķiem, kuru svars ir no 5 līdz 500 kg, ietina visu ruļļu 23 līdz 50 sekundēs ar automātisku sprieguma regulēšanu.
Saturs
- Kas redzams klipā, secībā
- Cikla laiks uz klipša
- Kā darbojas vara spoles ietīšana caur aci
- FPC-200 vara spoles apvalka specifikācijas
- Taktisks čeks
- Vara cauruļu spoles iesaiņojuma izvēles kontrolsaraksts
- Vadības ierīces un drošība
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti
Kas redzams klipā, secībā
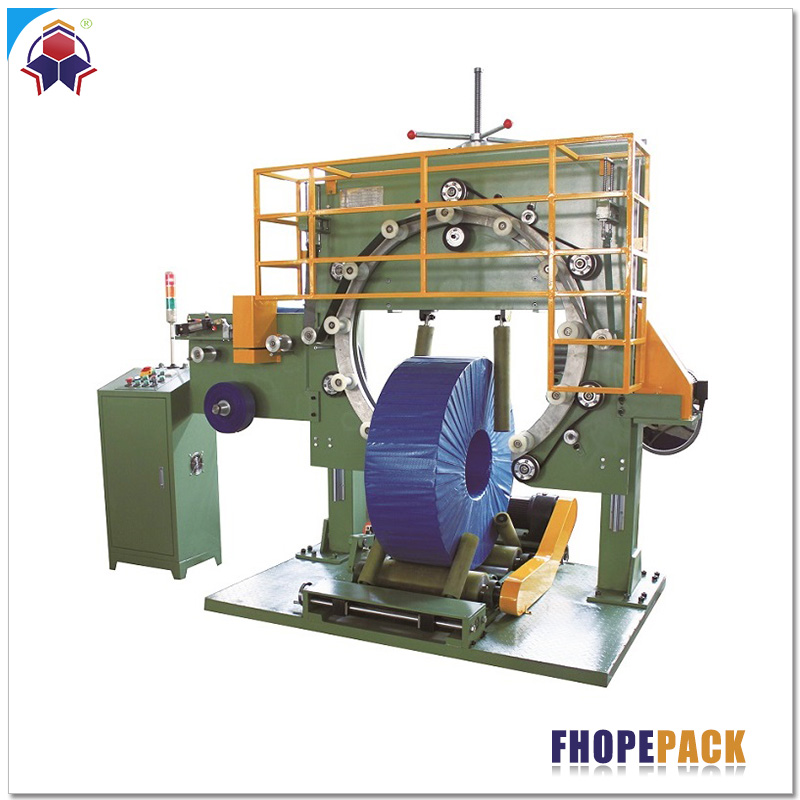
Darbības video demonstrē FPC-200 apvalka mehānisko kinemātiku un strukturālo iestatījumu, kas konstruēts ar augstas stingrības zaļa tērauda šasiju, baltiem polimēra gredzenveida vadotnes veltņiem un ar poliuretānu pārklātiem šūpuļveida veltņiem, kas paredzēti, lai novērstu kontakta bojājumus uz mīksti atkvēlināta vara virsmām.
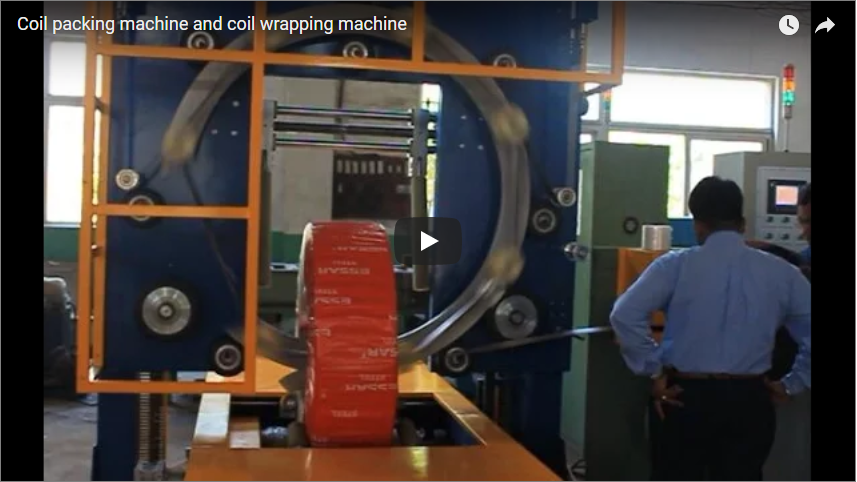
- 0 līdz 8 s (spoles pozicionēšana un padeves izlīdzināšana): Divi operatori novieto vertikālu vara caurules spoli uz piedziņas veltņiem, koncentriski izlīdzinot dobās spoles aci ar orbitālā transportēšanas gredzena apakšējo arku. Piezīme: Manuāla stabilizācija cikla palaišanas laikā ir tikai ilustratīvs apstrādes režīms; ražošanas šūnas izmanto mehāniskus sānu vadotnes veltņus, lai nodrošinātu brīvroku drošības zonas.
- 11 līdz 14 s (orbitālā gredzena paātrinājums un plēves noenkurošana): Ar VFD vadītais poliuretāna gredzens vienmērīgi paātrinās līdz mērķa rotācijas ātrumam, vadot ietīšanas tīkla sākotnējo caurlaidi caur iekšējo urbumu, lai nodrošinātu sākotnējo virsmas liptspēju.
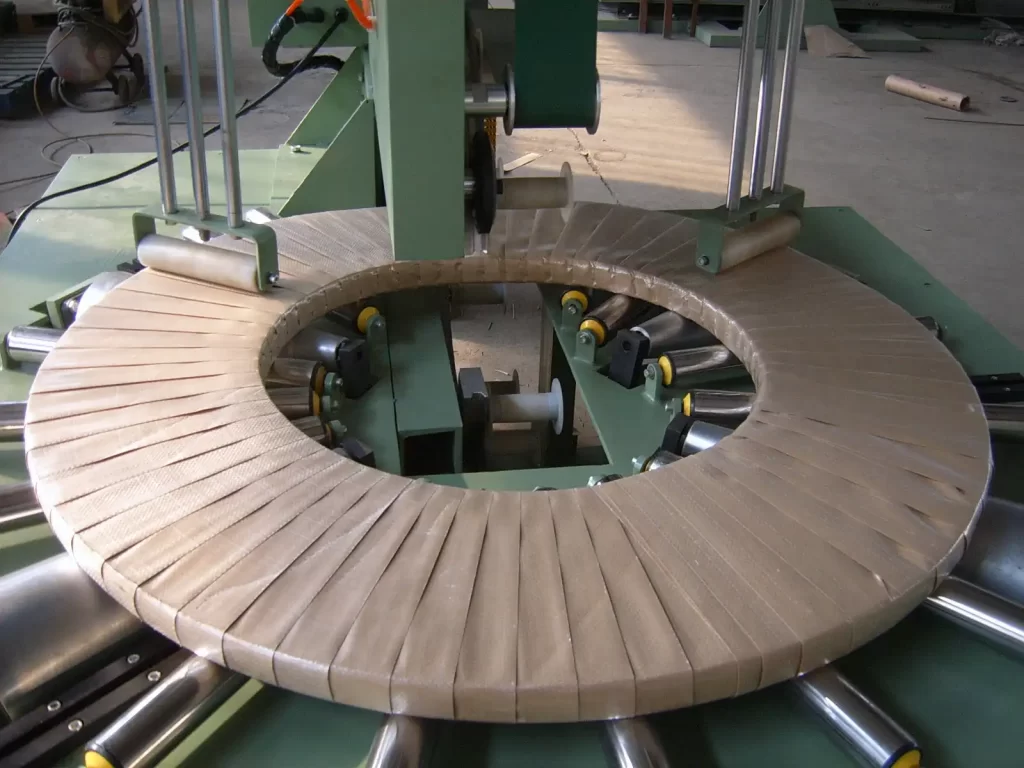
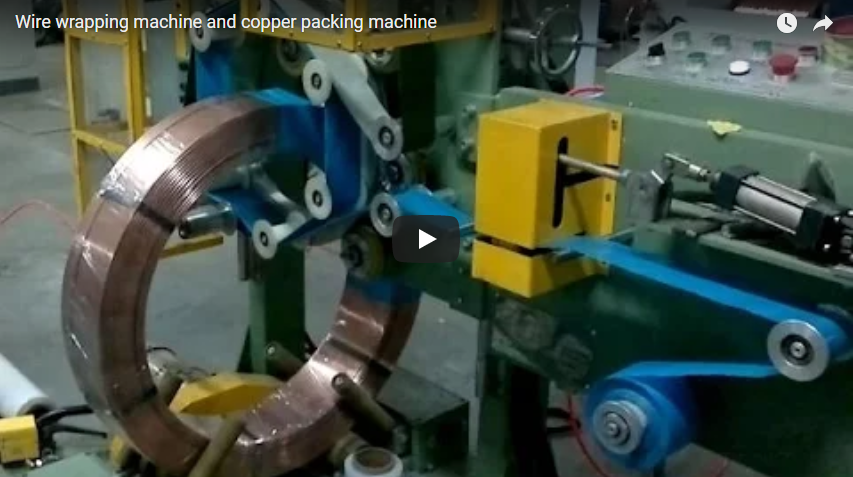
- 16 līdz 35 s (sinhronizēta orbitālā ietīšana un pārklāšanās veidošanās): Tuvplānā gredzens nepārtraukti pārvietojas caur spoles aci, kamēr šūpuļa veltņi rotē spoli ap tās horizontālo asi. Mehāniskā sinhronitāte starp gredzena apgriezieniem minūtē un veltņa padeves ātrumu rada vienmērīgu, laikapstākļiem drošu spirālveida pārklāšanos pāri cauruļu kūlim.
- 38 līdz 43 s (ietīšanas konsolidācija un galīgā prezentācija): Spole pilnībā pārklāj apkārtmēru, izveidojot stingru, putekļus necaurlaidīgu iepakojumu, kas ir gatavs mehāniskai izkraušanai, paletizēšanai vai iepakošanai kartona kastēs.
Cikla laiks uz klipša
Darbības secības kvantitatīvs sadalījums parāda acs cauri orbitālā mehānisma kustības efektivitāti:
| Iepakošanas secības posms | Laika logs klipā | Neto ilgums | Kinemātiskā un mehāniskā funkcija |
|---|---|---|---|
| Spoles ielāde un urbuma izlīdzināšana | 0 līdz 8 s | ~ 8 s | Vertikāls novietojums uz šūpuļa rullīšiem; izlīdzināšana caur gredzena urbumu |
| Mīkstā palaišana un sākotnējā filmas uzņemšana | 11 līdz 14 s | ~ 3 s | Mainīgas frekvences paātrinājums; primārā sprieguma ieslēgšanās |
| Orbitālā ietīšana un piķa piķēšana | 16 līdz 40 s | ~ 24 s | Sinhronizēta rotācija ar iepriekš iestatītu pārklāšanās koeficientu (50% nominālā) |
| Kopējais novērotais cikla laiks | 0 līdz 43 s | ~35 s aktīvs | Demonstrē bāzes caurlaidspēju 23 līdz 50 s robežās |
Ierakstītajā klipā ir fiksēts aptuveni 27 s aktīvas tīšanas ilgums (izņemot iekraušanu), apstiprinot, ka rūpnīcas ražošanas cikli ērti sasniedz projektēto jaudu no 23 līdz 50 s uz spoli atkarībā no izvēlētā tīšanas pārklājuma un spoles ārējā diametra (OD).
Kā darbojas vara spoles ietīšana caur aci
Orbitālā ietīšana caur aci stabilizē spoli vertikālā (horizontālā) orientācijā uz diviem motorizētiem šūpuļa veltņiem, kas vulkanizēti ar augstas cietības poliuretānu vai sintētisko gumiju, neatstājot pēdas. Iepakojuma materiāla rullis ir uzstādīts uz līdzsvarota transportiera viengabala lietā poliuretāna vai kalta strukturālā tērauda orbitālā gredzena iekšpusē.
Kamēr galvenais piedziņas motors darbina gredzenu caur nodilumizturīgiem perimetra vadriteņiem ar ātrumu 10–100 apgr./min, nesējs nepārtraukti vītņo plēves plēvi caur iekšējo diametru (ID) un pāri ārējam perimetram. Vienlaikus apakšējie šūpuļa veltņi dzen spoli ap tās centrālo asi ar ātrumu 2–4 m/min. Gredzena rotācijas un šūpuļa veltņa lineārās padeves attiecība nosaka precīzu plēves pārklāšanās soli, ko var regulēt no 20% līdz 90%, izmantojot centrālo PLC skārienekrānu.
Lai saglabātu šķērsgriezuma apaļumu un novērstu plānsienu ACR cauruļu deformāciju, mehāniskās berzes bremžu iekārtas vai magnētiskās daļiņu sajūgi uztur nemainīgu tīmekļa spriegojumu visa cikla laikā. Rullīšu šūpuļa augstuma regulēšana kompensē mainīgos ārējā un iekšējā diametra ģeometrijas izmērus, nodrošinot, ka spoles centrs atbilst optimālajam gredzena ietīšanas aploksnei.
| Komponentu montāža | Inženiertehniskā funkcija | Cauruļu aizsardzības mehānisms |
|---|---|---|
| Poliuretāna orbitālais gredzens | Dinamiski pagriež materiāla rulli caur spoles aci | Novērš metālisku vibrāciju; vienmērīga vadība lielā ātrumā |
| Vulkanizēti šūpuļa veltņi | Rotē spoli ar kontrolētu apkārtmēra ātrumu | Eļļai izturīga sintētiskā gumija novērš berzes pēdas un iespiedumus |
| Dinamiskā spriegojuma bremze | Nodrošina vienmērīgu tīmekļa spriegojumu dažādos ruļļu diametros | Novērš spoles ovāluma deformāciju un vaļīgu iepakojumu |
| Vertikālais augstuma pozicionētājs | Regulē šūpuļa augstumu manuāli vai ar elektrisko skrūvpiedziņu | Centrē spoles urbumu ar gredzena asi, lai izlīdzinātu plēves klīrensu |
| Automatizēts pneimatiskais griezējs | Saspiež un nogriež ietīšanas tīklu pēdējā indeksēšanas ciklā | Tīrs griezums bez manuālas operatora iejaukšanās spraugās |
| Integrēts PLC un torņa apgaismojums | Regulē VFD motora rampas, pārklāšanās matemātiku un diagnostiku | Vizuāli un dzirdami statusa brīdinājumi; novērš neplānotas apstāšanās |
FPC-200 vara spoles apvalka specifikācijas
Tālāk norādītie inženiertehniskie parametri nosaka funkcionālo apvalku standarta vara spoles ietīšanas konfigurācijām:
| Parametru specifikācija | Tehniskā metrika | Inženiertehniskā projektēšanas robeža |
|---|---|---|
| Pieļaujamais spoles svars | 5 uz 500 kg | Izturīgs konstrukcijas rāmis un gultņu komplekti |
| Spoles platums (aksiālais augstums, W) | 10 līdz 200 mm | Atbalsta gan vienas pankūkas, gan daudzslāņu stekus |
| Spoles ārējais diametrs (OD) | 600 līdz 1200 mm | Maksimālā klīrensa galvenā gredzena ārējā rādiusā |
| Spoles iekšējais diametrs (ID) | 300 līdz 800 mm | Minimālā urbuma atstarpe atspoles ejas nodrošināšanai: ≥ 250 mm |
| Radiālās sienas biezums [(ārējais diametrs – iekšējais diametrs) / 2] | ≤ 300 mm | Nodrošina, ka spoles šķērsgriezums iziet cauri gredzena spraugai |
| Šūpuļa veltņa lineārais ātrums | 2 līdz 4 m/min | Regulējams ar mainīgas frekvences piedziņu (VFD) |
| Orbitālā gredzena rotācijas ātrums | 10 līdz 100 XNUMX apgr./min | Programmējamas paātrinājuma un palēninājuma S-līknes |
| Cikla ietīšanas ilgums | 23 līdz 50 s / spole | Ārējā diametra, platuma un pārklāšanās iestatījuma funkcija |
| Filmas pārklāšanās regulēšanas diapazons | 20% līdz 90% | Sinhronizēts PLC vedēja-sekotāja piedziņas algoritms |
| Saderīgi iepakojuma materiāli | PE elastīgā plēve, austa lente, VCI kreppapīrs | Ruļļa platums: no 50 līdz 100 mm; standarta serde: 50/76 mm |
| Elektroapgādes vērtējums | 380 V, 50/60 Hz, 3 fāžu | Papildu 220 V / 440 V / 480 V konfigurācijas |
Taktisks čeks
Vara ekstrūzijas vai pankūku ruļļu apdares cehā, kura kopējais ražošanas līnijas takts ir 120 s uz vienību:
- Standarta orbitālās ietīšanas cikls: no 23 līdz 50 s
- Pieejamais atlikums sagatavošanai, iekraušanai un izkraušanai: no 70 līdz 97 s
Strādājot pusautomātiskā režīmā ar iekraušanu ar virsgalvas celtni vai manuālu pārvietošanu no grīdas, divi līnijas operatori var droši pārvaldīt padevi un izkraušanu šajā 70–97 s laika intervālā. Ātrdarbīgām nepārtrauktas vilkšanas operācijām, kurām nepieciešams takts laiks, kas mazāks par 60 s, FPC-200 tieši integrējas ar augšupējiem hidrauliskajiem spoļu nolaišanas mehānismiem, sliedēm un motorizētiem rullīšu konveijeriem, nodrošinot spoļu pārvietošanu bez pieskāriena un novēršot manuālas apstrādes latentumu.
Vara cauruļu spoles iesaiņojuma izvēles kontrolsaraksts
- Spoles izmēru apvalks: Pārliecinieties, vai ārējais diametrs (600–1200 mm), urbuma iekšējais diametrs (300–800 mm) un kaudzes platums (10–200 mm) atbilst caurspīdīgajam gredzenveida aizbīdņa lodziņam.
- Šķērsgriezuma klīrenss: Pārbaudiet radiālās sienas biezumu
[(OD - ID) / 2] ≤ 300 mmlai saglabātu gredzenveida atspoles klīrensa robežas. - Kravnesības ierobežojumi: Pielāgojiet maksimālo saišķa svaru 500 kg šūpuļa nestspējas slieksnim.
- Iepakojuma materiāls un korozijas klase: Nosakiet, vai jūras pārvadājumiem ir nepieciešama standarta LLDPE elastīgā plēve, pastiprināts PP audums vai pretkorozijas VCI papīrs.
- Virsmas kvalitātes prasības: Spīdīgi atkvēlināta vara specifikācijām norādiet neatstājošus nitrila, neoprēna vai lieta poliuretāna rullīšu pārklājumus.
- Caurlaidspēja pret takta laiku: Pārliecinieties, ka mērķa stundas apjoms (piemēram, 40–60 spoles/stundā) atbilst 23–50 s ietīšanas ciklam plus apstrādes buferiem.
Vadības ierīces un drošība
Operatora drošība orbitālajās iepakošanas iekārtās ir vērsta uz apdraudējumu mazināšanu ap rotējošo transportēšanas gredzenu un šūpuļa padeves punktiem:
- Ar rokām palīdzības novēršana: Lai gan sākotnējās iestatīšanas demonstrācijās operatori var atrasties spoles tuvumā, rūpnieciskās ekspluatācijas vadlīnijas aizliedz manuālu saskari gredzena rotācijas laikā. Mašīnai jābūt aprīkotai ar sānu atbalsta veltņiem un pneimatisko augšējo stabilizatoru, lai droši nostiprinātu spoli, nodrošinot, ka operatori pirms gredzena iedarbināšanas iziet ārpus aizsargperimetra.
- Standarta saskaņošana: Sistēmas vadības ierīces atbilst ISO 12100: 2010 (Riska novērtēšana un samazināšana) un LV 415-10: 2014 (Drošības prasības iepakošanas mašīnām). CE jurisdikcijām paredzētās mašīnas ir aprīkotas ar fiksētiem fiziskiem tuneļa aizsargiem, bloķējošiem piekļuves vārtiem un 4./PL e kategorijas drošības gaismas aizkariem, kas savieno iekraušanas atveri.
- Vadības bloķēšanas ierīces un LOTO protokoli: Apkopei, plēves spoles atkārtotai uztīšanai un negaidītu saišķu iestrēgumu novēršanai stingri jāievēro OSHA bloķēšanas/marķēšanas (LOTO) protokoli. Avārijas apturēšanas plaukstas pogas un uzraudzīts divkanālu drošības relejs nekavējoties aptur rotējošo poliuretāna gredzenu, izmantojot dinamisko mehānisko bremzēšanu, 0.8 s laikā.
Inženierijas bieži uzdotie jautājumi
J: Kādi vara ruļļu formāti ir saderīgi ar FPC-200? A: Iekārta apstrādā vienslāņa pankūku tipa ruļļus, sakrautas, vienmērīgi uztītas ruļļus (LWC) un ruļļos satītus aukstuma iekārtu komplektus, kuru svars ir no 5 līdz 500 kg, ārējais diametrs ir no 600 līdz 1200 mm, iekšējais diametrs ir no 300 līdz 800 mm un platums ir no 10 līdz 200 mm.
J: Kā sistēma novērš mīksto vara cauruļu deformāciju iesaiņošanas laikā? A: Deformācija tiek novērsta, izmantojot divu ceļu konstrukciju: šūpuļa veltņi izmanto plaša kontakta poliuretāna amortizāciju, lai vienmērīgi sadalītu svaru, un plēves spriegojuma vadības mezgls izmanto regulējamas magnētiskās vai mehāniskās bremzes, lai uzturētu spriegojumu drošā diapazonā no 10 līdz 40 N.
J: Vai iekārta var vienlaikus uzklāt divus iepakojuma materiālus? A: Jā. Orbitālo transportieri var aprīkot ar sinhronizētām divām spolēm, lai vienā rotācijas ciklā uzklātu iekšējo VCI antioksidācijas kreppapīra slāni un ārējo ūdensnecaurlaidīgas PE elastīgās plēves slāni.
J: Kāda apkope nepieciešama galvenajai piedziņai un orbitālajam gredzenam? A: Regulāra apkope ietver poliuretāna perimetra piedziņas riteņu nodiluma pārbaudi ik pēc 2,000 darba stundām, galvenā gredzena vadotņu gultņu eļļošanu un piedziņas siksnas spriegojuma pārbaudi reizi ceturksnī.
Nākamais solis
Lai konfigurētu FPC-200 orbitālo ietinēju jūsu vara apstrādes iekārtai, aizpildiet mūsu integrācijas pārskatu:
- Iesniegšanas rindas specifikācijas: Nosūtiet sava spoles izmēru diapazonu (ārējais diametrs, iekšējais diametrs, platums), maksimālo saišķa svaru un mērķa līnijas taktu uz info@fhopepack.com.
- Saņemiet inženiertehnisko piedāvājumu 48 stundu laikā: Mūsu iepakojuma lietojumprogrammu komanda sniegs pielāgotu cenu piedāvājumu, kurā būs iekļauti 2D/3D rasējumi, caurlaidspējas cikla aprēķini un materiālu patēriņa novērtējumi.
- Apstiprināt līnijas automatizāciju: Piesakieties tehniskai sarunai ar mūsu inženieru komandu, lai precizētu drošības korpusa integrāciju, ruļļu konveijera sasiešanu vai lejupvērsto sinhronizāciju.
Saistītā lasāmviela
- FPC-200 vara spoles iesaiņojums
- FPC-300 izturīga vara ruļļa ietinēja
- Automatizēti vara ruļļu iepakošanas līniju risinājumi
Avoti
- Aprīkojuma specifikācijas: FPC-200 vara spoles iesaiņojuma tehniskais katalogs
- Video demonstrācija: FHOPE oficiālais YouTube kanāls — vara cauruļu blīvēšanas demonstrācija
- Rūpnieciskās drošības standarti: ISO 12100:2010 Mašīnu drošība | EN 415-10:2014 Iepakošanas mašīnu drošība
Pēdējoreiz pārskatīts: 2026-10-05