Kopsavilkums: Ilustratīva salīdzinošā analīze parāda, kā 95° palešu apmaiņas ierīces integrēšana ar servo piedziņu stiepes iesaiņošanas iekārtām stabilizē augstas vērtības aukstuma ķēdes kravas, novērš manuālas apstrādes riskus un samazina plēves patēriņu, izmantojot programmējamu sprieguma kontroli, tādējādi nodrošinot izmērāmus caurlaidspējas un drošības uzlabojumus.
Tipiskā iekraušanas rampā maiņas vadītāji bieži pārskata bojājumu ziņojumus, kuros jauktas paletes manuālas maiņas laikā pārvietojas, saspiežot apakšējā līmeņa krājumus, neskatoties uz atbilstošu saraušanās plēvi. Galvenais cēlonis reti rodas tikai no plēves plīsuma; tas rodas no nekontrolētiem sānu spēkiem, kas rodas manuālas apstrādes laikā. Šī darbības realitāte mudina iepirkumu komandas novērtēt automatizētus risinājumus, kas apvieno mehānisku palešu apmaiņu ar precīzu stiepes ietīšanu, nodrošinot kravas integritāti no rampas līdz piekabei.
🛠️ Darbības konteksts un pamatprasības
Automatizētas kravas stabilizācijas integrēšana ar mehānisku palešu apmaiņu novērš manuālas apstrādes riskus, vienlaikus standartizējot plēves spriegojumu jaukta svara SKU, tieši risinot aukstuma ķēdes caurlaidspējas problēmas, samazinot materiālu atkritumus un nodrošinot atbilstību rūpnieciskās drošības prasībām un ilgtermiņa atbildības riskam.
Reģionālie aukstuma preču izplatītāji parasti pārvalda temperatūras kontrolētas iekārtas, kas apkalpo mazumtirdzniecības, farmācijas un e-komercijas kanālus. Pamata operācijas bieži apstrādā jauktas palešu kravas, kuru svars ir no 1,000 kg līdz 2,000 kg, izmantojot standarta Eiropas un INDUSTRIĀLĀS palešu konfigurācijas. Pieaugošās darbaspēka izmaksas, stingras pārtikas drošības revīzijas un aukstās vides noguruma pārvaldība mudina modernizēt iepakošanas darbplūsmas. Mantotajās līnijās bieži tiek izmantotas pusautomātiskas stiepes iesaiņošanas iekārtas ar mehānisku sprieguma nobīdi, piespiežot operatorus kompensēt ar pārmērīgiem plēves slāņiem. Vēl svarīgāk ir tas, ka manuālas noliekšanas metodes palešu nomaiņai rada bīstamas saspiešanas vietas un regulāri destabilizē kravas. Iepirkumu mērķi ir vērsti uz tāda aprīkojuma izvietošanu, kas paredzēts lietošanai zem nulles temperatūras un nemanāmi integrējas esošajos konveijeru ritmos, neprasot strukturālu iekārtu pārbūvi vai jaunu komunālo pakalpojumu infrastruktūru.
🏗️ Tehniskie berzes punkti un atteices režīmi
Nevienmērīga mehāniskā spriedze un nekontrolēti sānu spēki manuālas palešu pārvietošanas laikā rada pastiprinātus bojājumu riskus, piespiežot operatorus ietīt plēvi ar lieku daudzumu, vienlaikus pakļaujot personālu atkārtotai slodzei un saspiešanas risku, galu galā palielinot darbības izmaksas un apdraudot šķirošanas efektivitāti.
Trīs galvenie tehniskie berzes punkti parasti pasliktina iepakošanas līnijas veiktspēju:
| Berzes punkts | Tehniskais apraksts | Tieša ietekme uz uzņēmējdarbību |
|---|---|---|
| Manuāla palešu apmaiņa | Operatori izmanto iekrāvējus un sviras, lai apgāztu smagas kravas bez precīzas leņķa kontroles. | Stikls un elektronika cieš no trieciena bojājumiem; atkārtoti nelieli savainojumi palielina darbinieku kompensācijas prēmijas un samazina maiņas produktivitāti |
| Novecojoša stiepes iesaiņojuma plēve | Vagoniņa motora nobīde izraisa mainīgas sākotnējās stiepšanas attiecības (plēves mehāniska pagarināšana, lai samazinātu materiāla patēriņu). | Operatori pārklāj ar par 15–20 % vairāk plēves, lai kompensētu sprieguma zudumu, tieši palielinot sveķu iepirkuma izmaksas |
| Jauktas slodzes neelastība | Nespēja ātri pielāgot spriegojumu starp trausliem un smagiem SKU | Trauslu preču pārmērīga apstrāde izšķērdē plēvi; tālsatiksmes kravu nepietiekama ietīšana rada transportēšanas bojājumus un automatizētās konveijera šķirošanas kļūmes lejup pa straumi. |
Kumulatīvais efekts rada nestabilu darbību, kurā iepakošanas tehnoloģija atpaliek no caurlaidspējas prasībām. Pievēršoties tikai iesaiņojumam, netiek atrisināta palešu apstrādes radītā kodola nestabilitāte, tāpēc ir nepieciešama holistiska integrācijas pieeja, kas stabilizē slodzes pie avota, vienlaikus standartizējot plēves uzklāšanas parametrus.
🔗 Saistīts : Izpētiet citus risinājumus
📈 Sistēmas arhitektūra un vadības parametri
Servo piedziņas ietīšanas galva, kas savienota pārī ar 95° hidraulisko siltummaini, nodrošina programmējamu sprieguma kontroli un nemainīgas sākotnējās stiepšanas attiecības, stabilizējot heterogēnas slodzes, vienlaikus samazinot grīdas nospiedumu, samazinot materiāla patēriņu un novēršot manuālu iejaukšanos, lai nodrošinātu atkārtojamu slodzes integritāti visos maiņas ciklos.
Sistēmas projektēšana balstās uz trim kalibrētiem parametriem, kas tieši ietekmē darbības efektivitāti:
-
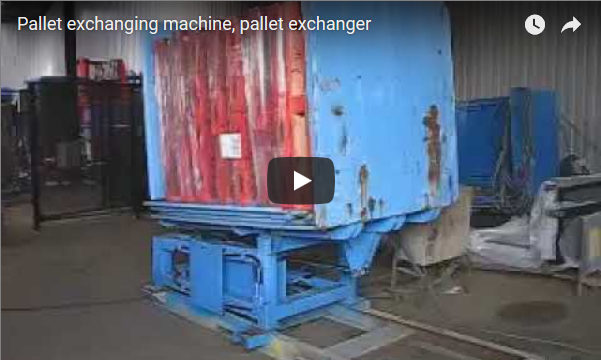
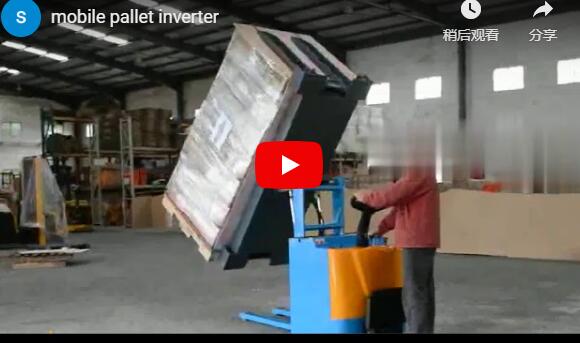
Palešu apmainītāja slīpuma leņķis: 95° hidrauliskais pārvietošanas leņķis nodrošina maigu kravas kustību bez slīdēšanas vai apgāšanās. Ātruma kontrolēti cilindri samazina maksimālo sānu spēku zem 50 N, novēršot kaudzes pārvietošanos un aizsargājot trauslu elektroniku vai stikla iepakojumu.
-
Stiepšanas iesaiņojuma specifikācijas: Servomotori nodrošina 250 % iepriekšējas stiepšanas iespēju, kas nozīmē, ka plēve pirms uzklāšanas tiek mehāniski pagarināta, tādējādi samazinot materiāla biezuma prasības. Spriegojumu var regulēt no 10 N līdz 80 N ar 1 N soli, nodrošinot vienmērīgu ietīšanas spēku neatkarīgi no slodzes augstuma. Plēves izvēlē parasti tiek izmantots lietais polietilēns (gluda, augstas dzidrības plēve, kas optimizēta augstai iepriekšējai stiepšanai) ar 20–30 mikronu biezumu (1 mikrons = 0.001 mm, kas nosaka caurduršanas izturību un plīsuma izturību).
-
Vadības integrācija: Abas ierīces sinhronizējas, izmantojot PLC (programmējamu loģisko kontrolieri, rūpniecisko datoru, kas automatizē mašīnu secības un uzglabā darbības datus). Recepšu glabāšana atbalsta līdz pat 50 slodzes profiliem, ļaujot maiņas vadītājiem pārslēgties starp trausliem stikla un smagiem tērauda konteineriem mazāk nekā 30 sekundēs bez manuālas atkārtotas kalibrēšanas.
Iestādēm, kas izvērtē budžeta alternatīvas, pusautomātiskie rotējošā galda modeļi piedāvā 200 % iepriekšēju stiepšanu ar zemākiem kapitālieguldījumiem, savukārt pilnībā automātiskās sistēmas papildina konveijera integrāciju un automātisku plēves pārvadāšanu augstas caurlaidspējas vidēm. Abas konfigurācijas atbilst CE marķējumam attiecībā uz iekārtu drošību un ISO 2560 (stiepjamās plēves testēšana) un ASTM D5457 (palešu slodzes stabilitāte) standartiem.
🛡️ Ekspluatācijas uzsākšanas protokols un integrācijas laika grafiks
Standarta nodošanas ekspluatācijā mehāniskā izlīdzināšana, 380 V trīsfāžu elektriskā integrācija un PLC recepšu programmēšana aizņem 5–7 darba dienas, nodrošinot tūlītēju darba gatavību bez iekārtu modernizācijas, ilgstošas ražošanas dīkstāves vai specializētiem komunālo pakalpojumu uzlabojumiem, ļaujot ātri izvietot iekārtas esošajās noliktavu telpās.
Ieviešana notiek saskaņā ar strukturētu izvietošanas secību, lai samazinātu ražošanas traucējumus:
| Fāze | ilgums | Tehniskā darbība |
|---|---|---|
| Vietnes sagatavošana | 1 diena | Grīdas marķējums, strāvas kritums (380 V, 3 fāzes, 16 A), saspiestā gaisa līnija pie 6 bāriem hidrauliskajam siltummainim |
| Mehāniskā uzstādīšana | 3 dienas | Izkraut, novietot un nolīmeņot abas iekārtas; savienot konveijera sekcijas un drošības gaismas aizkarus. |
| Elektroiekārtas un vadības ierīces | 1.5 dienas | PLC vadu pieslēgšana, HMI konfigurācija un recepšu augšupielāde 5 standarta slodzes veidiem |
| Apmācība un darbības uzsākšana | 0.5 diena | 2 stundu operatora sertifikācija + 1 stundas ilga vadītāja sesija; sākotnējais testa brauciens ar 50 paletēm |
Operatori parasti iegūst prasmes pirmajā maiņā. PLC recepšu sistēma novērš manuālu plēves regulēšanu pēc sākotnējās kalibrēšanas, samazinot pārslēgšanas kļūdas un nodrošinot vienādus ietīšanas modeļus visās ražošanas partijās.
🔗 Skatīt arī : Saistītais aprīkojums
⚙️ Veiktspējas kritēriji un finanšu modelēšana
Apkopotie nozares dati liecina par 14–18 mēnešu atmaksāšanās periodu, ko nodrošina plēves samazināšana par 25–35 %, bojājumu prasību mazināšana par 60–75 % un darbaspēka pārdale, lai gan precīza atdeve ir atkarīga no vietējās caurlaidspējas, reģionālajām darbaspēka likmēm un pašreizējām sveķu cenām, un tas prasa validāciju katrā objektā.
Ilustratīvi veiktspējas kritēriji, kas iegūti no savstarpēji saistītiem nozares vidējiem rādītājiem, parāda tipiskus rezultātus pēc 90 darbības dienām:
| metrisks | Sākotnējais vidējais rādītājs | Pēcieviešanas kritērijs | Mainīt |
|---|---|---|---|
| Zaudējumu prasības (mēnesī) | 14 gadījumi | 3.8 gadījumi | -73% |
| Plēves patēriņš (kg uz 1,000 paletēm) | 68 kg | 49 kg | -28% |
| Palešu apmaiņas laiks (par vienību) | 4.2 min | 1.7 min | -60% |
| Rokas traumas (ripojot 12 mēn.) | 5 incidenti | 0 incidenti | -100% |
| Operatoru skaits apmaiņas stacijā | 2 maiņā | 1 maiņā | -50% |
28 % plēves samazinājums ir tieši saistīts ar pastāvīgu iepriekšēju stiepšanu, kas novērš iepriekš nepieciešamo pārtīšanu, lai kompensētu mehāniskās spriegojuma novirzi. 73 % bojājumu samazinājums korelē ar 95° apmainītāju, kas novērš sānu spēkus palešu maiņas laikā.
Finanšu modelēšanas piezīme: Pamatojoties uz pašreizējiem tirgus datiem (uz 2024. gada 3. ceturksni), kombinētās sistēmas cenas svārstās no 65 000 līdz 85 000 USD par servo piedziņas iesaiņotājiem, kas savienoti pārī ar 95° apmainītājiem, ieskaitot konveijerus un uzstādīšanu. Gada ietaupījums parasti ir no 40 000 līdz 55 000 USD, ko nodrošina bojājumu mazināšana, plēves atkritumu samazināšana un darbaspēka pārdale. Atmaksāšanās periods parasti ir no 14 līdz 18 mēnešiem. Iekārtām, kas apstrādā mazāk nekā 20 000 palešu gadā, atmaksāšanās var ilgt līdz 24 mēnešiem, savukārt liela apjoma darbībām (vairāk nekā 50 000 palešu) atmaksāšanās bieži vien notiek ātrāk nekā 12 mēnešos. Ieguldījumu atdeve un ietaupījumi ir uz modeli balstīti aprēķini, kas iegūti no nozares vidējiem rādītājiem, un tie negarantē rezultātus; faktiskā veiktspēja atšķirsies atkarībā no vietējām darbaspēka likmēm, plēves sveķu cenām un konkrētiem caurlaidspējas apjomiem.
🛠️ Iepirkumu novērtēšanas matrica
| Punkts | Ieteicamie kritēriji | Tieša ietekme uz uzņēmējdarbību | Pass / Fail |
|---|---|---|---|
| Kravas svars un izmērs | Apstipriniet, ka iekārtas ietilpība ≥ maksimālais paletes svars + 20 % rezerve | Novērš motora pārslodzi un konstrukcijas nogurumu maksimālās maiņu laikā | ☐ |
| Filmas tips | Lietais PE vispārējai lietošanai; pūsts PE asām malām paredzētām kravām | Lietā plēve maksimāli palielina sākotnējās stiepšanas efektivitāti; pūstā plēve nodrošina nelīdzenu malu caurduršanas izturību | ☐ |
| Pirmsstiepšanas attiecība | Minimums 200% ieteica; 250% filmu izmaksu samazināšanai | Augstāka sākotnējā stiepšana tieši samazina sveķu patēriņu un samazina materiālu iepirkuma izmaksas | ☐ |
| Palešu maiņas leņķis | 90–95 ° maigai pārvietošanai; izvairieties no stāvākiem leņķiem | Samazina sānu spēkus, kas iedarbojas uz sakrautām precēm, tādējādi samazinot transportēšanas radītos bojājumus un apdrošināšanas atlīdzības pieprasījumus. | ☐ |
| Aukstuma ķēdes vērtējums | Pārliecinieties, vai motori, blīves un smērvielas ir paredzētas -10 ° C vai zemāka | Novērš hidrauliskā šķidruma sabiezēšanu un motora atteici apstākļos, kad temperatūra ir zem nulles | ☐ |
| Receptes profili | Vismaz 10 profili jauktas slodzes elastībai | Novērš manuālas atkārtotas kalibrēšanas laiku, samazinot pārslēgšanas dīkstāves laiku un operatora kļūdas | ☐ |
| Atbilstība drošībai | ES nepieciešama CE zīme; Ziemeļamerikai pārbaudiet ANSI/PMMI marķējumu | Nodrošina atbilstību normatīvajiem aktiem un samazina atbildības risku auditu laikā | ☐ |
| Budžets (pusautomātisks) | 3,000–15 000 ASV dolāru par atsevišķu apvalku; pievienot 10 000–20 000 ASV dolāru par apmainītāju (no 2024. gada) | Saskaņo kapitālieguldījumus ar caurlaidspējas prasībām un iekārtu ierobežojumiem | ☐ |
| Budžets (pilnībā automātisks) | 20 000–150 000 USD un vairāk atkarībā no caurlaidspējas un konveijeru integrācijas (sākot ar 2024. gadu) | Svari ar liela apjoma darbībām un automatizētām lejupējas šķirošanas prasībām | ☐ |
🏗️ Tehniskie bieži uzdotie jautājumi
J: Vai esošajam stiepes iesaiņojumam var pievienot palešu apmaiņas ierīci?
A: Jā, ja vien iesaiņotājam ir pietiekama grīdas platība un konveijera augstums atbilst siltummaiņa izlādes līmenim. Sagaidāmas papildu integrācijas izmaksas 8,000–15 000 ASV dolāru apmērā par PLC sinhronizāciju un drošības ķēdes modernizāciju.
J: Kādu plēves biezumu man vajadzētu izmantot uzglabāšanai aukstumā?
A: 23–27 mikronu lietais PE optimāli darbojas ar lielāko daļu saldētu produktu, pateicoties tā gludajai virsmai un augstajai iepriekšējas stiepšanas saderībai. Kravām ar asiem stūriem vai izvirzītām malām pārslēdzieties uz pūsts PE tajā pašā mērierīces diapazonā, lai uzlabotu izturību pret caurduršanu. Pārbaudiet temperatūras ierobežojumus ar savu sveķu piegādātāju.
J: Cik ilgs laiks nepieciešams jaunas sistēmas apmācībai?
A: Lielākā daļa operatoru sasniedz prasmi 2-4 stundasUz receptēm balstīti PLC ievērojami samazina apguves līkni, automatizējot spriegojuma un ietīšanas skaita regulēšanu, tādējādi samazinot manuālas iejaukšanās un kalibrēšanas kļūdas.
J: Vai 95° siltummainis ir drošs trauslai elektronikai?
A: Jā, ja aprīkots ar ātruma regulējamu hidrauliku un polsterētiem slodzes balstiem. Sānu spēks parasti ir mazāks par 50 N, kas ir salīdzināms ar maigu konveijera apvienošanu. Pirms pilnīgas izvietošanas vienmēr pārbaudiet ar parauga slodzēm, lai nodrošinātu saderību ar jūsu konkrēto iepakojuma konfigurāciju.