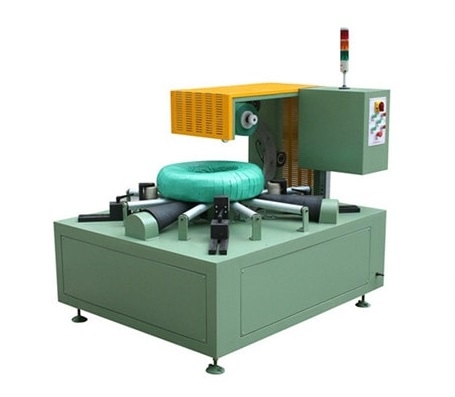
Vai ruļļu iepakošanas līnijas jauda ir zema? 5 īsti šķēršļi, kas jāpārbauda
5 reālie šķēršļi, kas ierobežo ruļļu iepakošanas līnijas ražību — nestabila materiālu piegāde, produktu klāsta maiņa, materiālu papildināšana, datu un etiķešu izņēmumi, kā arī atjaunošana pēc pārtraukuma. Pirms jaudas palielināšanas noskaidrojiet reālo ierobežojumu.

5 reāli šķēršļi, kas ierobežo ruļļu iepakošanas līnijas ražību
5 reāli šķēršļi, kas ierobežo ruļļu iepakošanas līnijas ražību
Automātiskās ruļļu iepakošanas līnijas jaudu nenosaka tās ātrākā stacija. To nosaka stacija vai pārsūtīšanas stacija, kas ilgstoši var pieņemt vismazāko darba apjomu. Lielākā daļa neizpildītās izvades problēmu izskatās pēc iesaiņojuma problēmas, bet tās izraisa materiāla, datu vai atkopšanas robeža ap to.
Šis raksts palīdz operāciju un inženieru komandām noteikt patieso vājo vietu, pirms tiek pievienota jauda nepareizajā vietā.
| Pudeles kakls | Tipisks simptoms | Kur meklēt |
|---|---|---|
| Nestabila materiālu piegāde | Līnija gaida pat tad, kad tās pašas stacijas ir gatavas. | Ierašanās, buferzonas, pieturvietas un apvedceļa maršruti |
| Produktu klāsta maiņa | Ātri ar vienu produktu, lēni visā maiņā | Pārslēgšanās laiks, plēves regulēšana, pirmās artikula pārbaudes |
| Materiālu papildināšana | Pieturas plēvei, VCI, papīram, lentei vai etiķetēm | Papildināšanas biežums, piekļuve un rezerves jauda |
| Datu un etiķešu izņēmumi | Spole fiziski pārvietojas, bet ieraksts trūkst | Identitātes, etiķetes verifikācijas un labojuma īpašnieka |
| Atveseļošanās pēc pārtraukuma | Dārgas minūtes pēc plēves plīsuma, aizsprostojuma vai kļūmes | Atkopšanas maršruts, piekļuve un atkarība no ekspertiem |
Vispirms definējiet izejas robežu
Izmēriet izlaidi visā līnijā, nevis vienā stacijā. Iekļaujiet ruļļu saņemšanu, pārvietošanu, buferizāciju, identifikāciju, iesaiņošanu, siksnu nostiprināšanu, svēršanu, marķēšanu, pārbaudi, sakraušanu un izkraušanu. Iekļaujiet plānotās maiņas, materiālu papildināšanu, pirmās artikula pārbaudes un laiku, kas pavadīts, lai atgūtos no bloķēta vai neidentificēta ruļļa.
Lietderīgais skaits ir pieņemtais ruļļu skaits maiņā, nevis teorētiskais ietīšanas ciklu skaits stundā.

Attēlā redzama auksti velmētu ruļļu iepakošanas līnija darbības apstākļos. Noderīgs kritērijs ir pieņemto ruļļu skaits maiņā visā pievienotajā plūsmā, nevis atsevišķas stacijas ātrums.
1. problēma: nestabila materiālu piegāde
Ja līniju padod partijām no griešanas līnijas vai celtņa, iepakošanas līnija var gaidīt pat tad, kad tās pašas stacijas ir gatavas. Pārtraukums lejtecē var arī apturēt līniju, jo buferis piepildās un nav apstiprināta maršruta, lai sagatavotu vai apietu spoli.
Risinājums ne vienmēr ir lielāks ietīšanas ātrums. Bieži vien tas ir definēts bufera lielums, īpašumtiesību noteikums un rezerves ceļš.
2. problēma: produktu klāsta maiņa
Biežas platuma, ārējā diametra, svara, orientācijas vai iepakojuma receptes izmaiņas patērē laiku, kas viena cikla demonstrācijā nav redzams. Līnija, kas šķiet ātri strādā pie viena produkta, lielāko maiņas daļu var pavadīt, mainot plēvi, pielāgojot pozīcijas, apstiprinot pirmo artikuls vai pārstrādājot iepakojumu.
Sagrupējiet reālo produktu populāciju saimēs un izmēriet laiku starp vienas saimes pēdējo labo spoli un nākamās saimes pirmo labo spoli.

Attēlā redzami cilvēki, kas rūpnīcas vidē pārskata līniju. Tieši tā arī jāapkopo dati par pārslēgšanos un gaidīšanu: ar ražošanas komandu pie līnijas, nevis no viena cikla demonstrācijas.
3. problēma: materiālu papildināšana
Ietīšanas plēve, VCI materiāls, papīrs, lentes un etiķetes ir jānomaina. Ja papildināšanai ir nepieciešams apturēt līniju, pārvietoties uz apsargātu zonu vai gaidīt apkopes personālu, nominālais cikla laiks nav lietderīgs.
Reģistrējiet katra materiāla papildināšanas biežumu un ilgumu, pēc tam pielāgojiet piekļuves un rezerves jaudu materiālam ar vislielāko ietekmi.

Attēlā redzami cilvēki ap tērauda ruļļu iesaiņošanas iekārtu tās darbības laikā. Materiālu papildināšanai un piekļuvei jābūt vienas un tās pašas procedūras sastāvdaļai, jo apstāšanās šajā brīdī samazina pieņemto ražību tāpat kā lēns iesaiņošanas cikls.
4. problēma: datu un etiķešu izņēmumi
Automātiska līnija var fiziski pārvietot spoli pat tad, ja trūkst nepieciešamā ieraksta vai etiķeti nevar pārbaudīt. Iegūtā apstāšanās vai manuāla korekcija bieži vien aizņem ilgāku laiku nekā fiziskais cikls.
Katrai datu pārsūtīšanai definējiet patiesības avotu, labojuma īpašnieku un drošo stāvokli, kad ieraksts nav pieejams. Neļaujiet datu nenoteiktībai kļūt par neizmērāmu šķērsli.

Attēlā redzami cilvēki, kas iesaistīti FAT/SAT rūpnieciskās automatizācijas projektu vadībā. Datu un etiķešu izņēmumi jāapstrādā ar tādu pašu disciplīnu kā pieņemšanas testēšana: pirms līnijas izlaišanas ir jādefinē atbildīgais īpašnieks, nepieciešamais ieraksts un drošais atteices stāvoklis.
5. problēma: atveseļošanās pēc pārtraukuma
Dārgākās minūtes parasti nav parastais cikls. Tās ir minūtes pēc plēves plīsuma, spoles nobīdes, sensora kļūmes, bloķētas lejupējās zonas vai strāvas padeves pārtraukuma. Ja atkopšanai nepieciešams speciālists, parole vai nedefinēta procedūra, līnija reālā darbībā būs lēnāka nekā demonstrācijā.
Izstrādājiet atkopšanas maršrutu kā pirmās klases prasību, nevis kā pēcdomu.
Atrodiet ierobežojumu pirms jaudas pievienošanas
Kartējiet plūsmu no sākuma līdz beigām, apkopojiet gaidīšanas un iejaukšanās laikus un identificējiet vienu staciju vai pārraides laiku, kas ierobežo ilgstošu jaudu. Vispirms uzlabojiet šo ierobežojumu. Jaudas pievienošana citur tikai palielinās rindu pirms tās pašas sašaurinājuma vietas.
Ieguldot automātiskā ruļļu iepakošanas līnijā , jaudu palieliniet tikai pēc tam, kad ir noteikts faktiskais ierobežojums.
Praktisks nākamais solis
Veiciet īsu novērošanas periodu ar reprezentatīvu produktu klāstu un reģistrējiet katru gaidīšanu, apstāšanos, nomaiņu, papildināšanu un manuālu labojumu. Iegūtais saraksts ir labāks investīciju ceļvedis nekā ātrāks iesaiņošanas cikls.
Vērojiet automātisko ruļļu apgriešanas, ietīšanas un sakraušanas līniju darbībā:

Vizuālas detaļas

Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu
Skatieties, kā tas darbojas
Atklājiet, kā mūsu automatizētie iepakošanas risinājumi optimizē jūsu ražošanas līnijas efektivitāti. Šajā video tiek demonstrēta nevainojama darbība, kas paredzēta maksimālai aizsardzībai.
Atsauksmes Tērauda rūpnīcas un nozares līderi
Globālie ražotāji paļaujas uz FHOPE lieljaudas iepakošanas iekārtām


Vai esat gatavs optimizēt savu iepakošanas līniju?
Saņemiet pielāgotu cenu piedāvājumu ar ROI analīzi. Mūsu inženieri atbild 24 stundu laikā.
- Bezmaksas maketa dizains
- Globāls instalēšanas atbalsts
- Iekļauta 2 gada garantija
Jūsu informācija ir drošībā un nekad netiks kopīgota.
Saistītās mašīnas
Tērauda spoļu iepakošanas līnija
Skatīt sīkāku informāciju →
Vertikālā spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Šļūtenes spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Vara spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Stiepļu spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Paneļu iepakošanas līnija
Skatīt sīkāku informāciju →
Cauruļu iepakošanas mašīna
Skatīt sīkāku informāciju →
Alumīnija profila iepakošanas līnija
Skatīt sīkāku informāciju →
FHOPE Automātiskā cauruļu cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska tērauda cauruļu stiprināšanas mašīna
Skatīt sīkāku informāciju →
FHOPE Automātiskā tērauda cauruļu iepakošanas iekārta
Skatīt sīkāku informāciju →
Automātiskā plastmasas cauruļu siksnu iepakošanas līnija
Skatīt sīkāku informāciju →
Automātiskā PPR/PVC cauruļu iepakošanas līnija
Skatīt sīkāku informāciju →
Plastmasas cauruļu maisiņu iepakošanas mašīna
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-200
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-300
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-400
Skatīt sīkāku informāciju →
Kabeļu spoles iepakošanas mašīna-FPCA100
Skatīt sīkāku informāciju →