




Noklikšķiniet, lai tērzētu
Esmu tiešsaistē.
Fhopepack inovācija
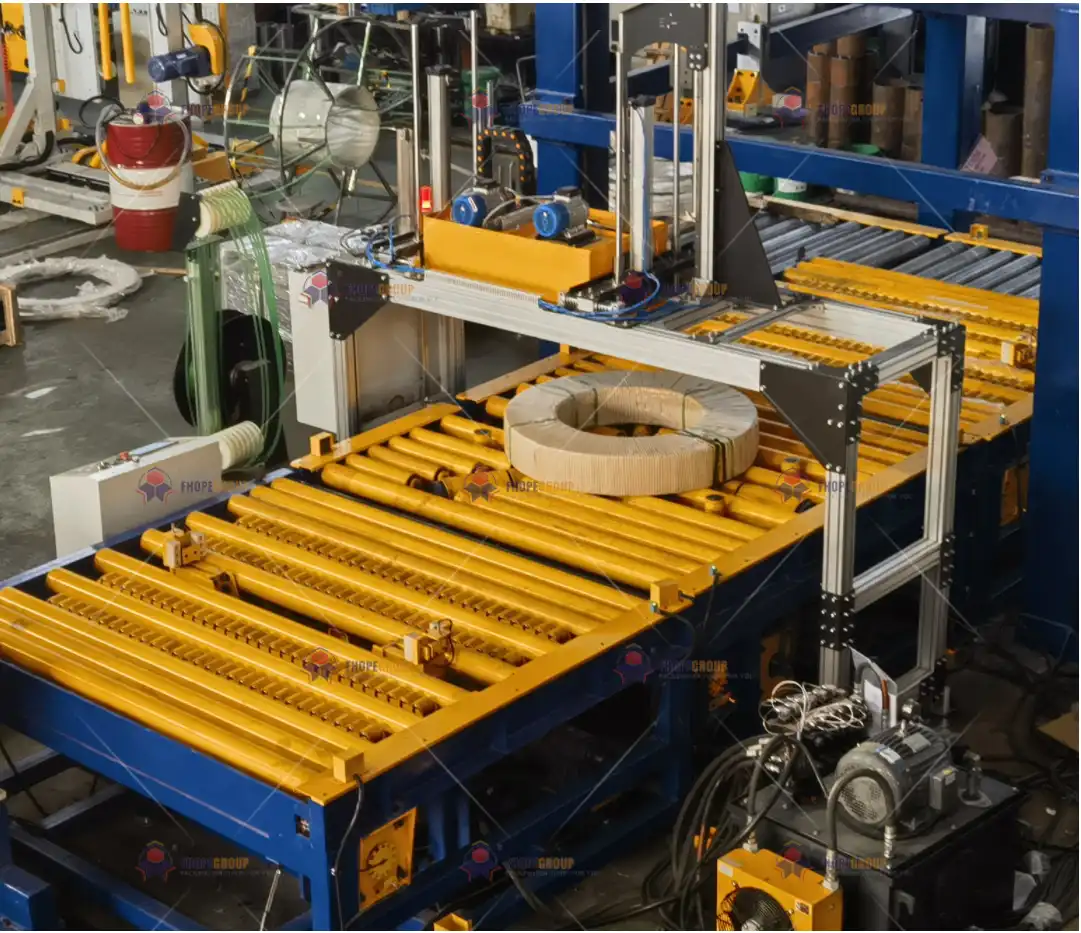
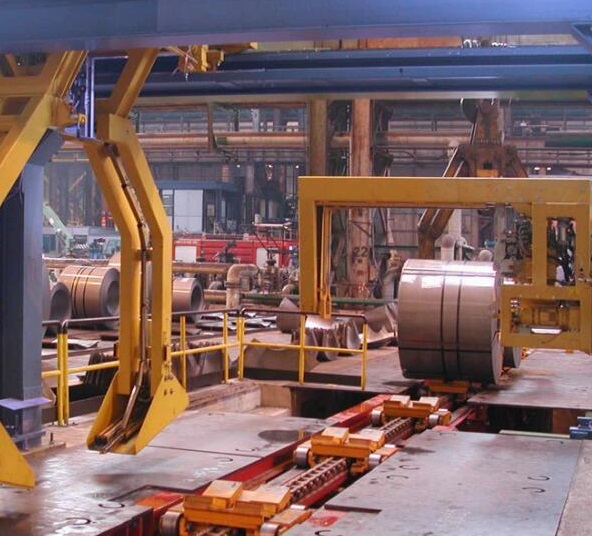
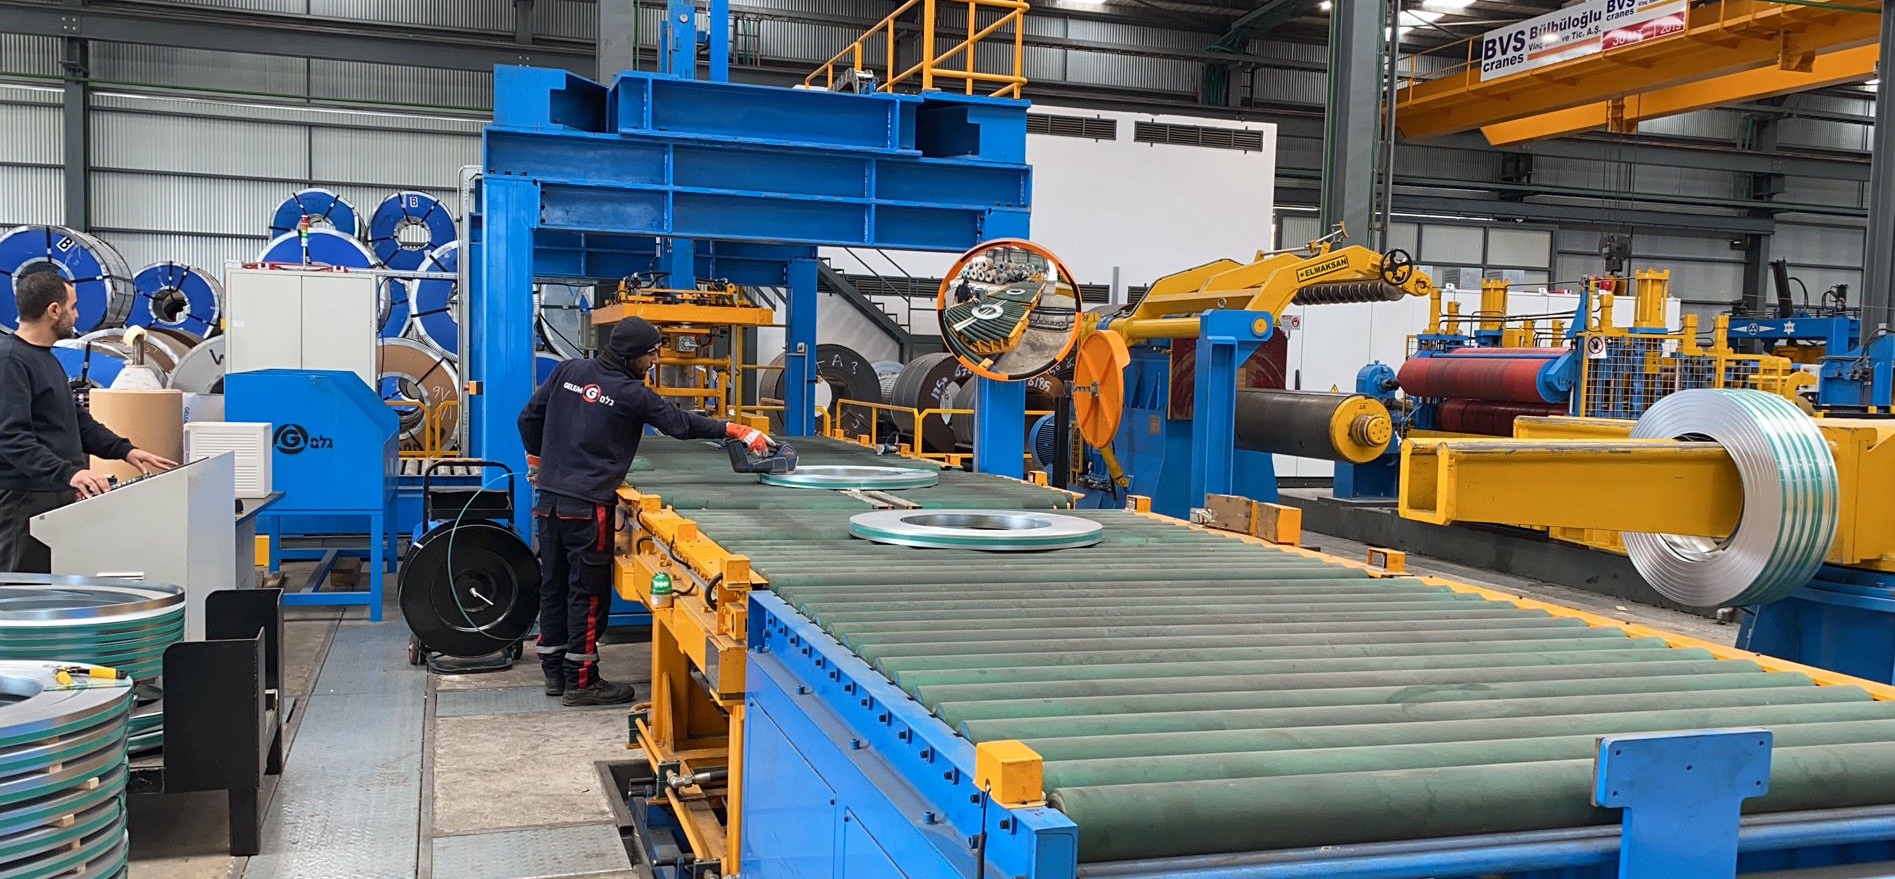
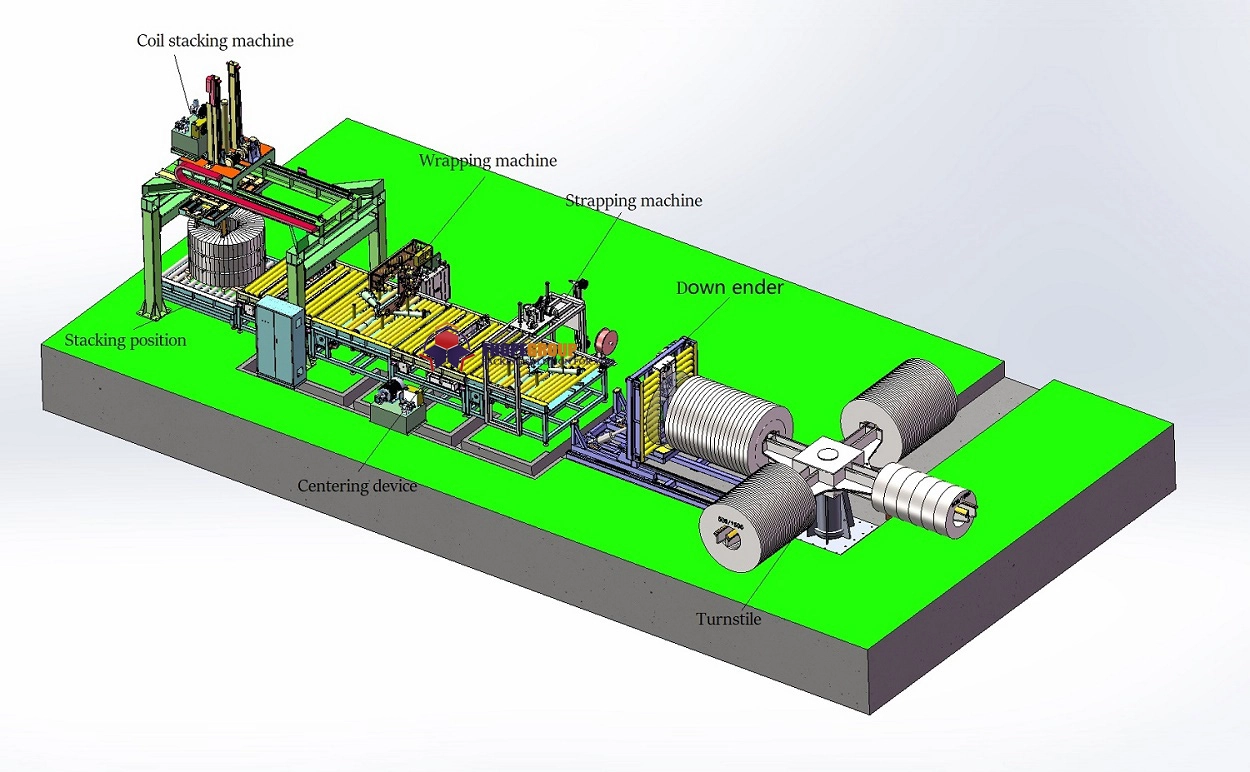
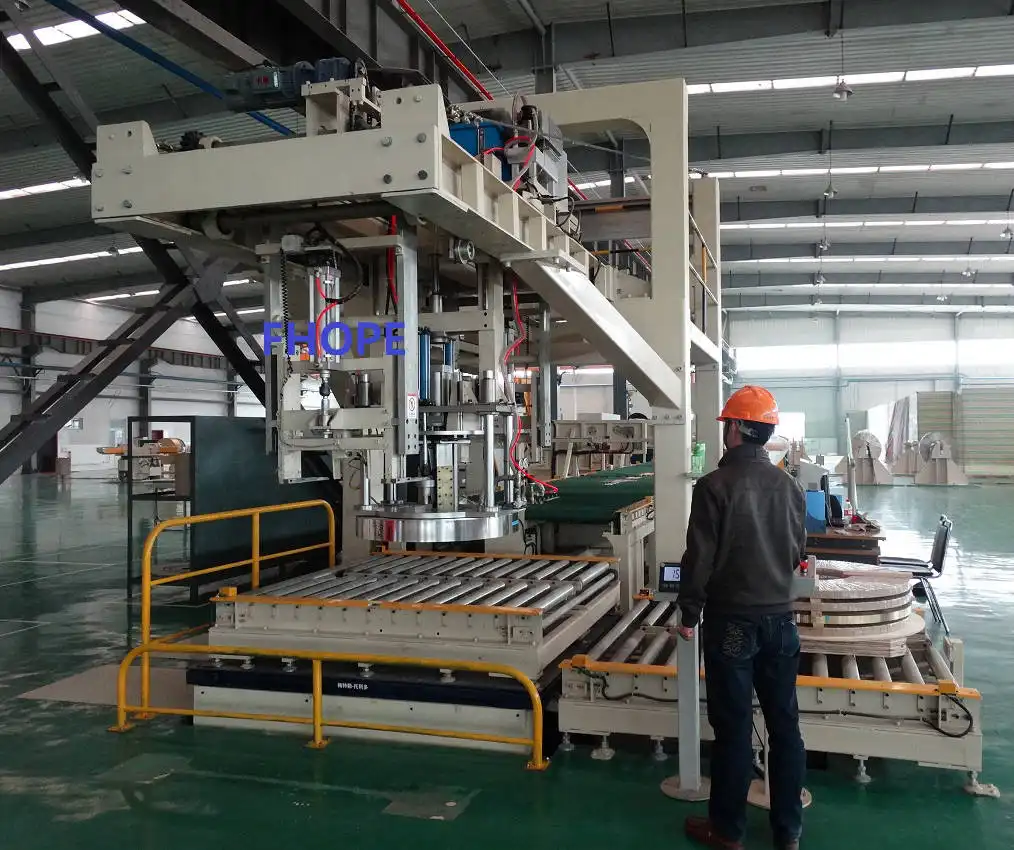
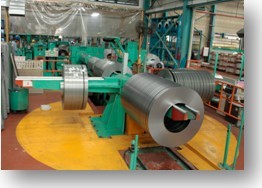
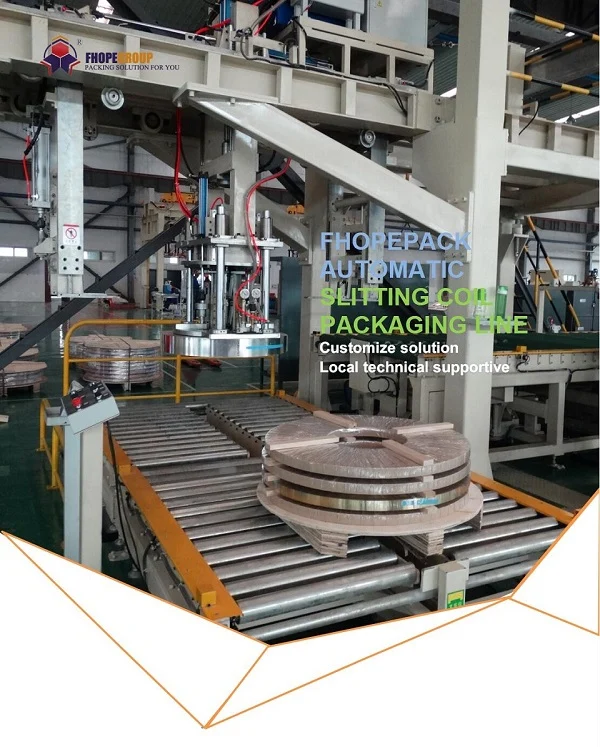
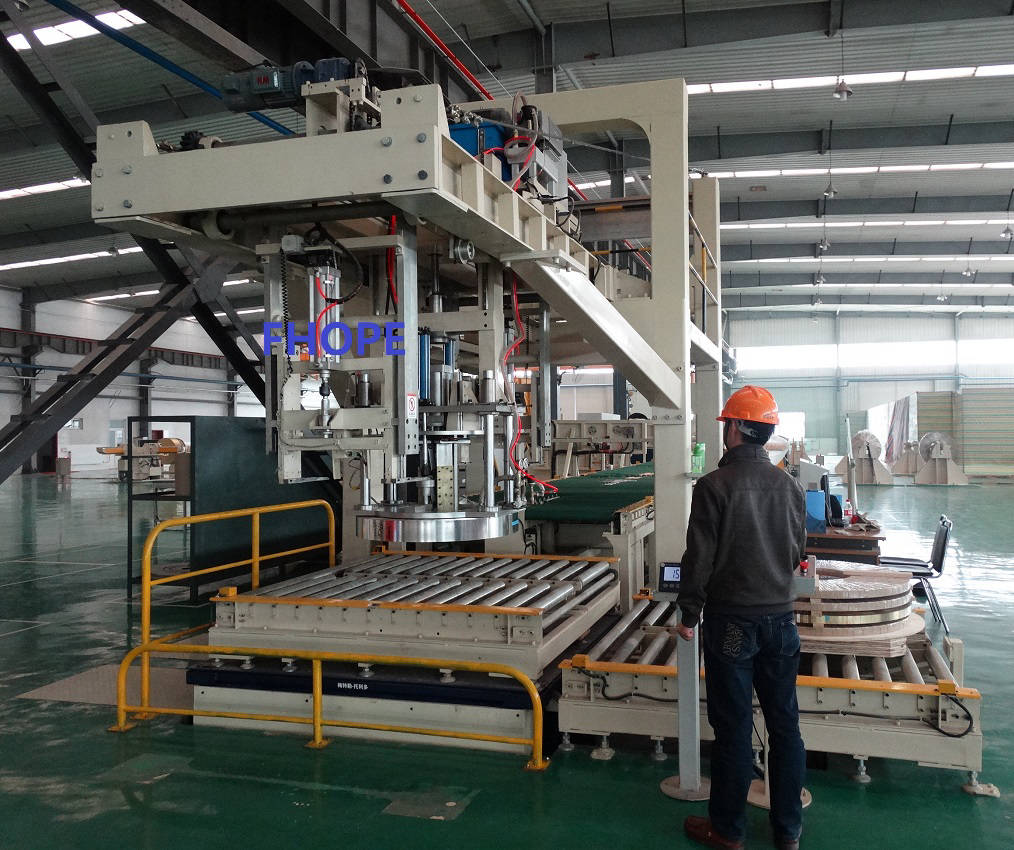
Šīs uzlabotās sistēmas ir izstrādātas, lai nemanāmi integrētu automatizāciju un mehanizāciju visā iepakošanas procesā, nodrošinot maksimālu efektivitāti un produktivitāti. Mūsu Slit Coil Packaging Systems pamatā ir pilnībā automatizēta materiālu apstrādes sistēma, kas bez piepūles transportē un novieto spoles.
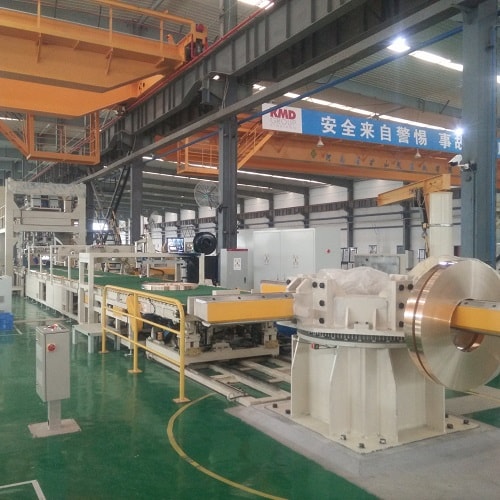
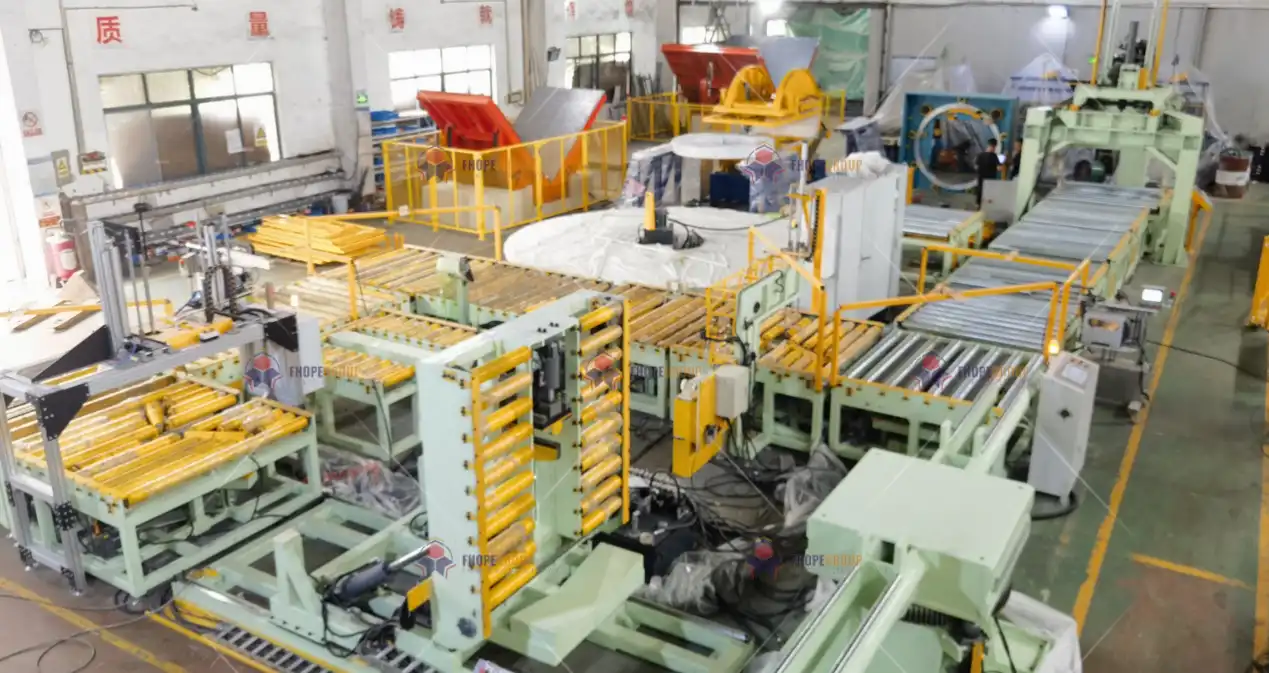

Iepakošanas sistēmu jomā, jo īpaši, ja tiek izmantotas spraugas tinumu iepakošanas sistēmas, tehniskās efektivitātes jēdziens ir galvenais darbības izcilības nodrošināšanā. Tehniskā efektivitāte atspoguļo mašīnas spēju optimāli darboties ideālos apstākļos, kad ārējie mainīgie ir nemainīgi. Šis rādītājs ir īpaši svarīgs, jo tas nodrošina bāzes līniju, cik efektīvi iepakošanas iekārtas var darboties bez pārtraukumiem, ko izraisa tieši mašīna.
Lai aprēķinātu tehnisko efektivitāti, izpildiet tālāk aprakstīto formulu un komponentus:
Tehniskā efektivitāte (TE) procentos (%):
kur:
Šī formula palīdz noteikt efektivitāti, salīdzinot faktisko ražošanas laiku ar kopējo laiku, ieskaitot apstāšanos un restartēšanu.
Tehnisko efektivitāti visbiežāk izsaka procentos. Piemēram, standarta 8 stundu ražošanas maiņā augstas veiktspējas iepakošanas mašīnas, piemēram, form-fill-seal (FFS) un fill-seal (FS) tipi, sagaida aptuveni 95% tehnisko efektivitāti. Tas norāda, ka iekārta darbojas ar pilnu jaudu 95% no darbības laika un tikai 5% dīkstāves ar iekārtu saistītu problēmu dēļ. Šim augstajam efektivitātes līmenim ir izšķiroša nozīme, lai saglabātu konsekventu ražošanas apjomu un izpildītu stingrās iepakošanas darbības prasības.
Novērtējot tehnisko efektivitāti, ir svarīgi saprast, kas ir izslēgts no šī aprēķina. Tehniskā efektivitāte ir vērsta tikai uz mašīnas veiktspēju, bez jebkādiem ārējiem traucējumiem. Tālāk ir sniegts izvērsts pārskats par faktoriem, kas nav ņemti vērā:
1. Iepakojuma materiālu un produktu nomaiņa: Pārslēgšanās starp dažādiem iepakojuma materiāliem vai produktiem var izraisīt ievērojamu dīkstāvi, kas nav ņemts vērā tehniskajā efektivitātē. Šis dīkstāves laiks galvenokārt rodas tāpēc, ka katra nomaiņa var ietvert iekārtu atkārtotu kalibrēšanu, iekārtu iestatījumu pielāgošanu vai pat detaļu nomaiņu, lai pielāgotos jaunām materiālu specifikācijām. Šajā periodā iekārta neražo, kas ietekmē kopējo ražošanas apjomu, bet netiek atspoguļots tehniskās efektivitātes rādītājos. Celtņa apstrādes laiks, īpaši pārvietošanai un pagriešanai, vēl vairāk saasina šo dīkstāves laiku, jo tas prasa rūpīgu manevrēšanu, lai izvairītos no bojājumiem, kas ir vēl viens aspekts, kas nav iekļauts tehniskās efektivitātes aprēķinos.
Operatora kļūdas: Šajā rādītājā netiek iekļautas arī operatoru pieļautās kļūdas vai nepareiza mašīnu darbība, kas izraisa apstāšanās. Operatora kļūdas ir neizbēgama manuālo darbību sastāvdaļa, taču tās netiek iekļautas tehniskās efektivitātes novērtējumos. Kļūdas var būt gan nepareiza mašīnas iestatīšana, gan nepareiza materiālu padeve, gan nepareiza apkopes kārtība, kas viss var izraisīt mašīnas apstāšanās vai samazinātas veiktspējas. Šīs cilvēciskās kļūdas var būtiski ietekmēt produktivitāti un produkcijas kvalitāti, tomēr tehniskās efektivitātes aprēķinos parasti tiek pieņemti optimāli darbības apstākļi, tādējādi izslēdzot šīs reālās pasaules atšķirības.
Iepakojuma materiālu kvalitāte: Zemas kvalitātes materiālu izmantošana, kas var izraisīt iekārtas iestrēgšanu vai citas problēmas, ir vēl viens faktors, kas nav iekļauts tehniskās efektivitātes rādītājā. Iepakojuma materiālu kvalitāte ir kritisks faktors, kas var ietekmēt iekārtas veiktspēju, tomēr tā nav iekļauta tehniskās efektivitātes rādītājos. Zemas kvalitātes materiāli var izraisīt biežus iestrēgumus vai likt iekārtai darboties ar mazāku ātrumu, lai novērstu bojājumus, tādējādi samazinot caurlaidspēju. Šīs problēmas var izraisīt neefektivitāti, kas netiek ņemta vērā, aprēķinot tehnisko efektivitāti, jo rādītājs pieņem augstas kvalitātes ievades datus, kas netraucē iekārtas darbību.
Komunālo pakalpojumu kļūmes: Tehniskās efektivitātes aprēķinā netiek ņemti vērā būtisku pakalpojumu, piemēram, elektroenerģijas, gaisa, ūdens vai vakuuma piegādes, pārtraukumi, kas ietekmē iekārtas darbību. Komunālo pakalpojumu kļūmes, piemēram, elektroenerģijas, gaisa, ūdens vai vakuuma piegādes pārtraukumi, var apturēt darbību, bet netiek ņemtas vērā tehniskās efektivitātes aprēķinos. Šie pakalpojumi ir vitāli svarīgi iekārtu pareizai darbībai, un jebkādi traucējumi var izraisīt dīkstāvi, kas ietekmē kopējo ražošanu. Tā kā tehniskā efektivitāte koncentrējas tikai uz iekārtas darbības veiktspēju, tā neņem vērā ārējos komunālo pakalpojumu traucējumus, kas var radīt potenciāli sagrozītu izpratni par iekārtas efektivitāti.
Ārējā ietekme: Problēmas augšupējos vai lejupējos procesos, kas ietekmē iepakošanas līniju, neietilpst šī aprēķina tvērumā. Ārējā ietekme, tostarp problēmas augšupējos vai lejupējos procesos, var ietekmēt iepakošanas līniju, bet neietilpst tehniskās efektivitātes aprēķinu tvērumā. Piemēram, kavēšanās piegādes ķēdē vai sastrēgumi nākamajos apstrādes posmos var ietekmēt iekārtas caurlaidspēju un darbības plūsmu. Tehniskās efektivitātes rādītāji koncentrējas tikai uz iekārtas darbību ideālos apstākļos, tādējādi izslēdzot šos sistēmiskos faktorus, kas var ietekmēt kopējo produktivitāti.
Izpratne par šiem izņēmumiem ražotājiem ir ļoti svarīga, jo tā palīdz noteikt apgabalus ārpus tiešas iekārtas kontroles, kas var ietekmēt kopējo līnijas efektivitāti. Koncentrējoties ne tikai uz tehniskās efektivitātes uzlabošanu, bet arī pievēršoties šiem ārējiem faktoriem, uzņēmumi var ievērojami uzlabot savu spoles iepakošanas sistēmu kopējo produktivitāti un uzticamību. Šī holistiskā pieeja gan mašīnu efektivitātes, gan ārējās ietekmes pārvaldīšanai nodrošina vienmērīgāku darbību un mazāku ražošanas traucējumu skaitu.
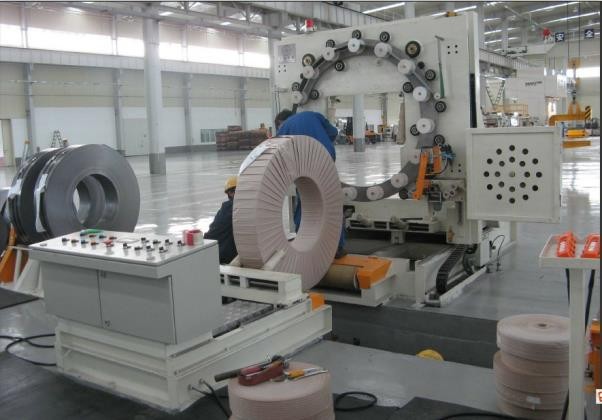
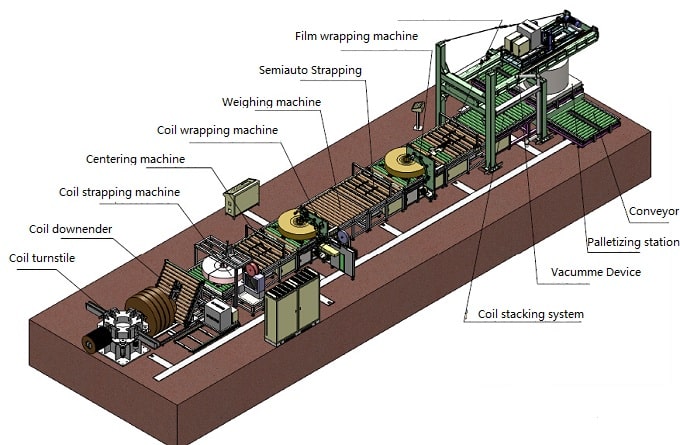
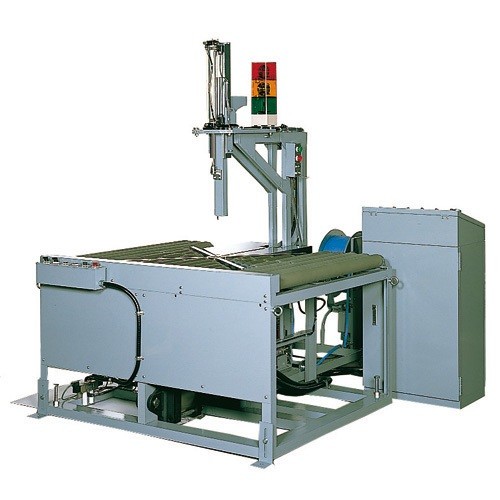
Automātiska spoļu iepakošanas sistēma revolucionizē pārkraušanas ruļļu apstrādes procesu uzglabāšanai un transportēšanai, tos efektīvi iesaiņojot, sverot, sasienot un sakraujot. Šī uzlabotā sistēma piedāvā visaptverošu risinājumu, lai racionalizētu darbības un nodrošinātu drošu un organizētu spraugas spoļu apstrādi. Automatizētā spoles iepakošanas sistēma nodrošina konsekventu un vienmērīgu pārklājumu, novēršot mainīgumu un cilvēka kļūdu iespējamību, kas saistīta ar manuālu iepakošanu. Tas arī samazina operatoru fizisko slodzi, uzlabojot darba vietas drošību. Turklāt sistēmu var integrēt ar spoles identifikācijas un izsekošanas sistēmām, lai nodrošinātu pilnīgu iepakošanas procesa izsekojamību. Šī pilnīga automatizācija auksti velmētu šauru lentu ražotājiem uzlabo efektivitāti, produktu integritāti un piegādes ķēdes redzamību.
1. Velmētas ruļļu automātiskās iepakošanas līnijas pamatspecifikācija.
2. Kā veikt numerāciju spoļu iepakošanas līnijas projektam?
3. Kā veikt vizuālo pārvaldību ruļļu iepakošanas līnijas projektam?
Esmu tiešsaistē.


© Autortiesības 2024 SHAGNHAI FHOPE MACHINERY CO.,LTD — visas tiesības aizsargātas