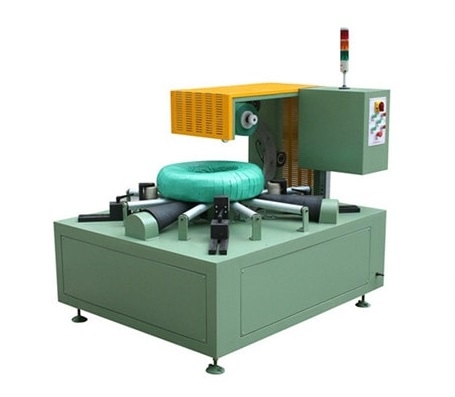
Spoles ietīšanas defekti: atrodiet cēloni, ne tikai labojumu
Plēves plīsumi, slikta pārklāšanās, vaļīgs aptinums, astes attīšanās, malu bojājumi — katram spoles aptīšanas defektam ir atšķirīgi cēloņi un kontrolpunkti. Izmantojiet šīs rokasgrāmatas defektu tabulu un labošanas procesu, lai novērstu cēloni, ne tikai redzamo rezultātu.

Bieži sastopamie spoļu ietīšanas defekti un to novēršana
Bieži sastopamie spoļu ietīšanas defekti un to novēršana
Ietīšanas defekts ne vienmēr ir plēves problēma. Tas var rasties spoles, iekārtas iestatījumu, materiāla vai iepakošanas receptes dēļ. Lai atrastu cēloni, ir jāaplūko visa iesaiņojuma robeža, ne tikai redzamais rezultāts.
Šī rokasgrāmata palīdz operatoriem, kvalitātes un apkopes komandām pārvērst automātiskās ruļļu iepakošanas līnijas izplatītākos defektus sistemātiskā labošanas procesā.
| Bojājums | Iespējamais cēlonis | Kur pārbaudīt |
|---|---|---|
| Plēves plīsumi spoles malā | Trūkst malu aizsardzības, spriegojuma, plēves platuma, asas virsmas | Malu aizsardzība un plēves ceļš |
| Slikta pārklāšanās vai atklāta virsma | Ātrums, spriegums, pozicionēšana, recepšu neatbilstība | Izmērītais spoles izmērs, recepte un pozīcija |
| Vaļīgs vai nobīdīts apvalks | Zems spriegums, nepietiekams slāņu skaits, spoles kustība | Spoles atbalsts, spriegums un slāņu skaits |
| Astes plēves attīšana | Nepilnīgs blīvējums vai griezums, bojāta plēve, nepiemērota astes virsma | Blīvējums, griešanas kvalitāte un astes pozīcija |
| Malu vai sānu bojājumi | Bojājumi pirms vai pēc iesaiņošanas | Ierašanās apstākļi un apstrādes ceļš |
Izmantojiet definētu kvalitātes standartu
Pirms defekta novēršanas definējiet pieņemšanas nosacījumus: pārklājums, pārklāšanās, spriegojums, aizmugurējā blīvējuma vieta, malu aizsardzība, plēves plīsumi un iepakojuma stabilitāte. Viens un tas pats vizuālais rezultāts var būt pieņemams vienam produktam un nepieņemams citam.
Bez standarta katra maiņa vērtēs iepakojumu atšķirīgi.
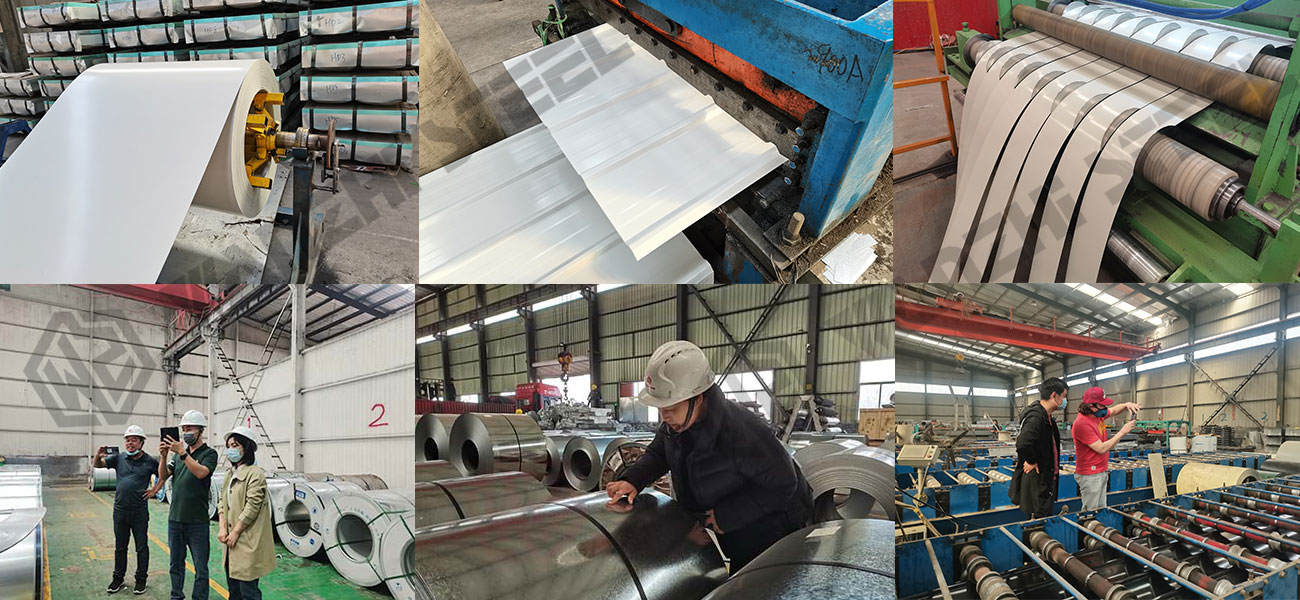
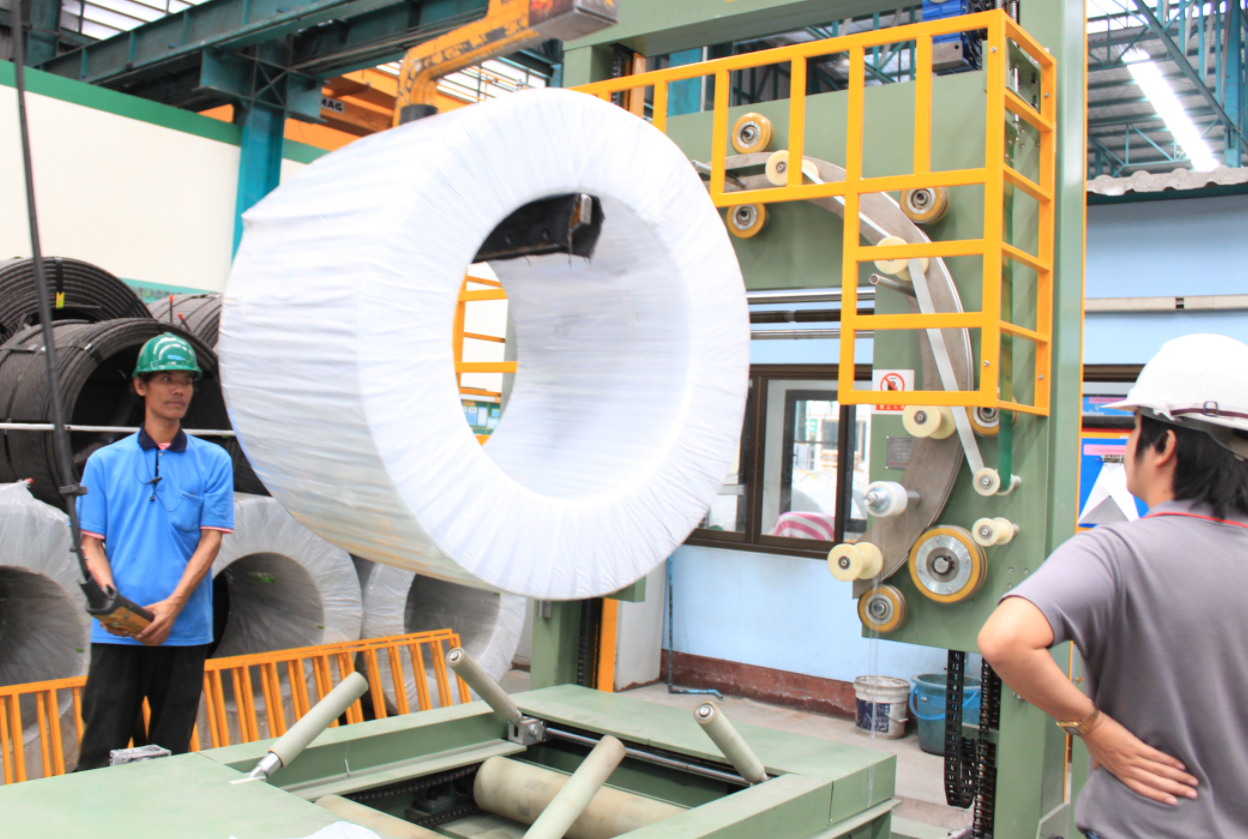
Attēlā redzami cilvēki, kas sagatavo spoli, lai to varētu aizsargāt pirms iesaiņošanas. Kvalitātes standarts sākas šeit: piegādes stāvoklis, virsmas stāvoklis un malu aizsardzība ir daļa no pieņemšanas stāvokļa pirms plēves uzklāšanas.
1. defekts: plēves plīsumi spoles malā
Spoles mala bieži vien ir asākā vieta. Iemesli var būt trūkstoša vai nepareizi novietota malas aizsardzība, pārmērīgs plēves spriegums, nepareizs plēves platums vai asa virsma.
Pirms maināt tikai spriegojumu, pārbaudiet malu aizsardzību un plēves ceļu. Problēma var būt mehāniska saskare, nevis biezāka plēve.
2. defekts: slikta pārklāšanās vai atklāta virsma
Neregulāra pārklāšanās var rasties ātruma, plēves spriegojuma, novietojuma vai receptes neatbilstības dēļ spoles izmēriem. Ja spole nav centrēta vai aptīšanas raksts ir nekonsekvents, var palikt atklātas vietas.
Pirms plēves patēriņa palielināšanas apstipriniet izmērīto spoles izmēru, recepti un novietojumu.
3. defekts: vaļīgs vai nobīdīts apvalks
Vaļīgs aptinums bieži norāda uz zemu spriegojumu, nepietiekamu slāņu skaitu vai spoles kustību aptīšanas laikā. Pārbaudiet spoles atbalstu, spriegošanas iestatījumu un slāņu skaitu.
Mērķis ir stabils iepakojums, kas apstrādes laikā paliek neskarts, ne tikai glīts izskats.
4. defekts: astes plēves attīšana
Aizmugurējā blīvējuma daļa var sabojāties, ja griešana vai blīvēšana nav pilnīga, plēve ir bojāta vai daļa ir novietota uz nepiemērotas virsmas. Cikla beigās pārbaudiet blīvēšanas mehānismu, griešanas kvalitāti un plēves stāvokli.
Aste jāpārbauda pēc spoles pārvietošanas, ne tikai tad, kad tā stāv uz vietas.
5. defekts: Malas vai sānu bojājums
Sānu bojājumi var rasties pirms vai pēc iesaiņošanas. Iesaiņošanas materiāls nevar salabot bojātu virsmu. Reģistrējiet spoles stāvokli, kad tā tiek piegādāta, lai iesaiņošanas stacija netiktu vainota par defektu augšpusē.

Attēlā redzami cilvēki, kas rūpnīcas apstākļos pārskata ruļļu iesaiņošanas iekārtu. Tieši tā defekti ir jādiagnosticē: stacijā, kur defekts pirmo reizi kļūst redzams, reģistrējot produktu, recepti, materiālu un operatora darbību.
Reģistrēt un labot pēc iemesla
Katram defektam reģistrējiet produktu, recepti, materiālu, operatora darbību un staciju, kurā defekts pirmo reizi bija redzams. Novērsiet cēloni un vēlreiz pārbaudiet reprezentatīvu spoli, nevis vienlaikus pielāgojiet vairākus parametrus.
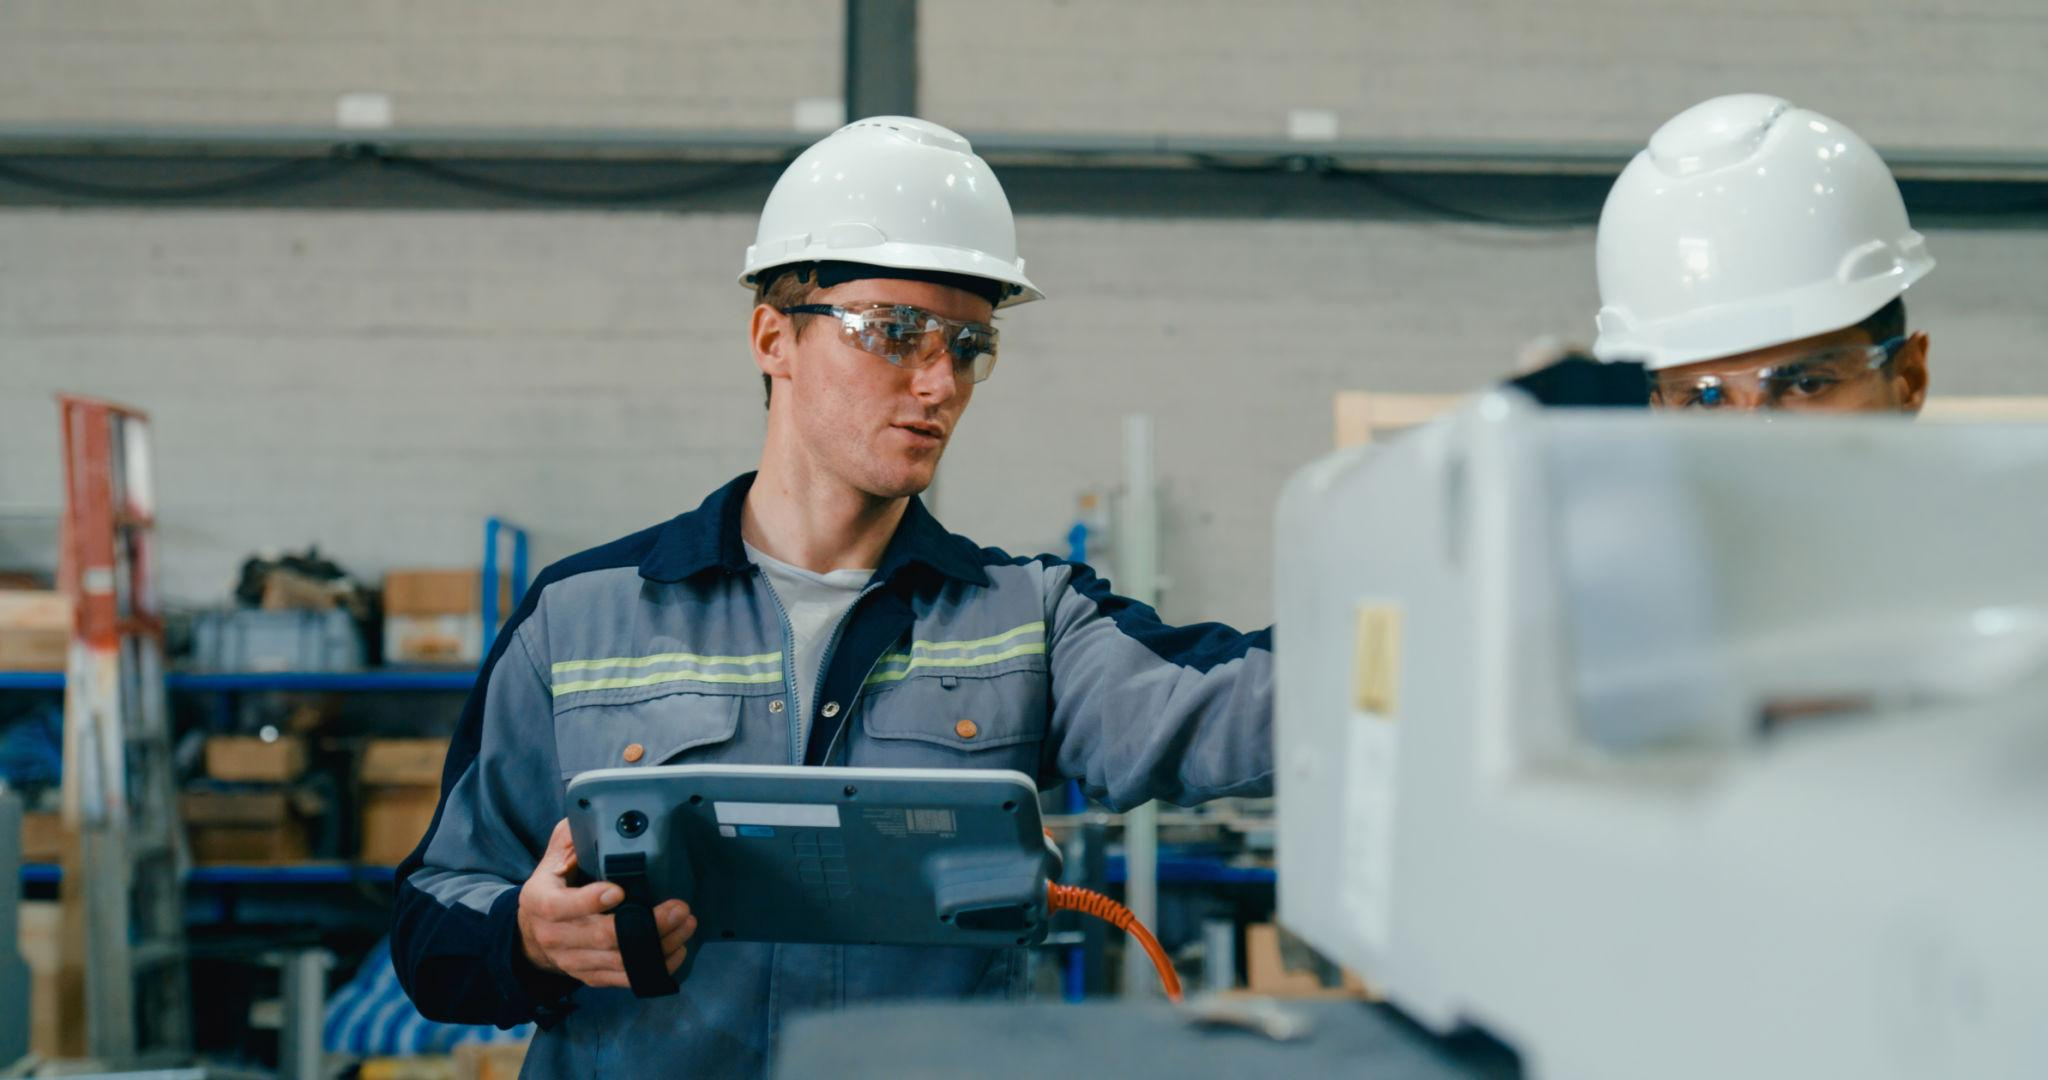
Attēlā redzami cilvēki, kas verificē līniju rūpnīcas pieņemšanas procesā. Tā pati verifikācijas disciplīna attiecas uz defektu labošanu: definēta ievade, paredzamais pakotnes rezultāts un pierādījums, ka labojums darbojas uz reprezentatīvas spole.
Praktisks nākamais solis
Izveidojiet defektu bibliotēku ar fotoattēliem, iespējamiem cēloņiem, pārbaudēm un verifikācijas soļiem. Izmantojiet to operatoru apmācībai un atkārtojamu labojumu veikšanai.

Attēlā redzami cilvēki, kas iesaistīti FAT/SAT projektu vadībā. Kvalitātes, ekspluatācijas un apkopes speciālistiem kopīgi jāpārskata defektu bibliotēka un katrā labojumā jāpatur redzama viena un tā pati automātiskās spoļu iepakošanas līnijas darbības joma.
Vērojiet automātisko vara sloksnes ruļļu iepakošanas līniju darbībā:

Vizuālas detaļas

Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu
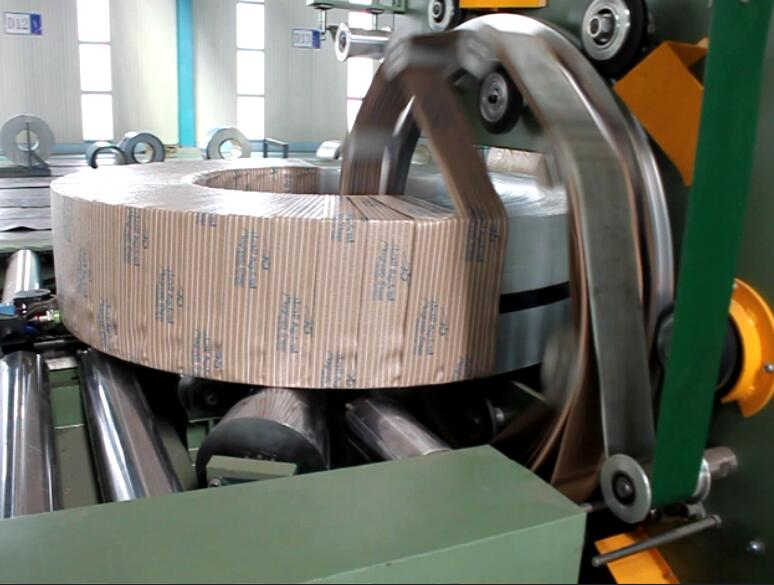
Uzklikšķiniet, lai palielinātu
Uzklikšķiniet, lai palielinātu
Skatieties, kā tas darbojas
Atklājiet, kā mūsu automatizētie iepakošanas risinājumi optimizē jūsu ražošanas līnijas efektivitāti. Šajā video tiek demonstrēta nevainojama darbība, kas paredzēta maksimālai aizsardzībai.
Atsauksmes Tērauda rūpnīcas un nozares līderi
Globālie ražotāji paļaujas uz FHOPE lieljaudas iepakošanas iekārtām


Vai esat gatavs optimizēt savu iepakošanas līniju?
Saņemiet pielāgotu cenu piedāvājumu ar ROI analīzi. Mūsu inženieri atbild 24 stundu laikā.
- Bezmaksas maketa dizains
- Globāls instalēšanas atbalsts
- Iekļauta 2 gada garantija
Jūsu informācija ir drošībā un nekad netiks kopīgota.
Saistītās mašīnas
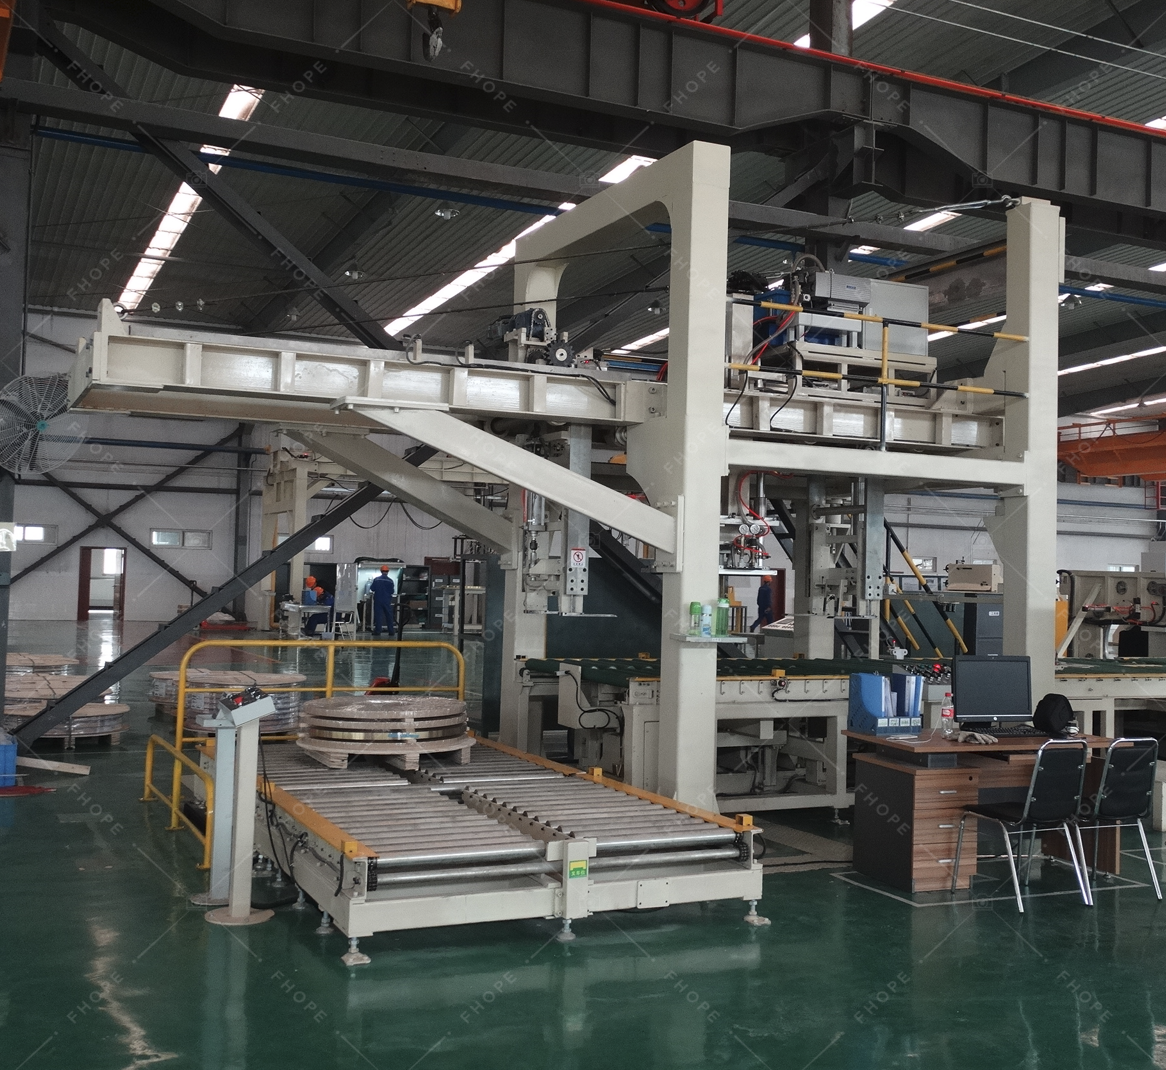
Tērauda spoļu iepakošanas līnija
Skatīt sīkāku informāciju →
Vertikālā spoles iepakošanas līnija
Skatīt sīkāku informāciju →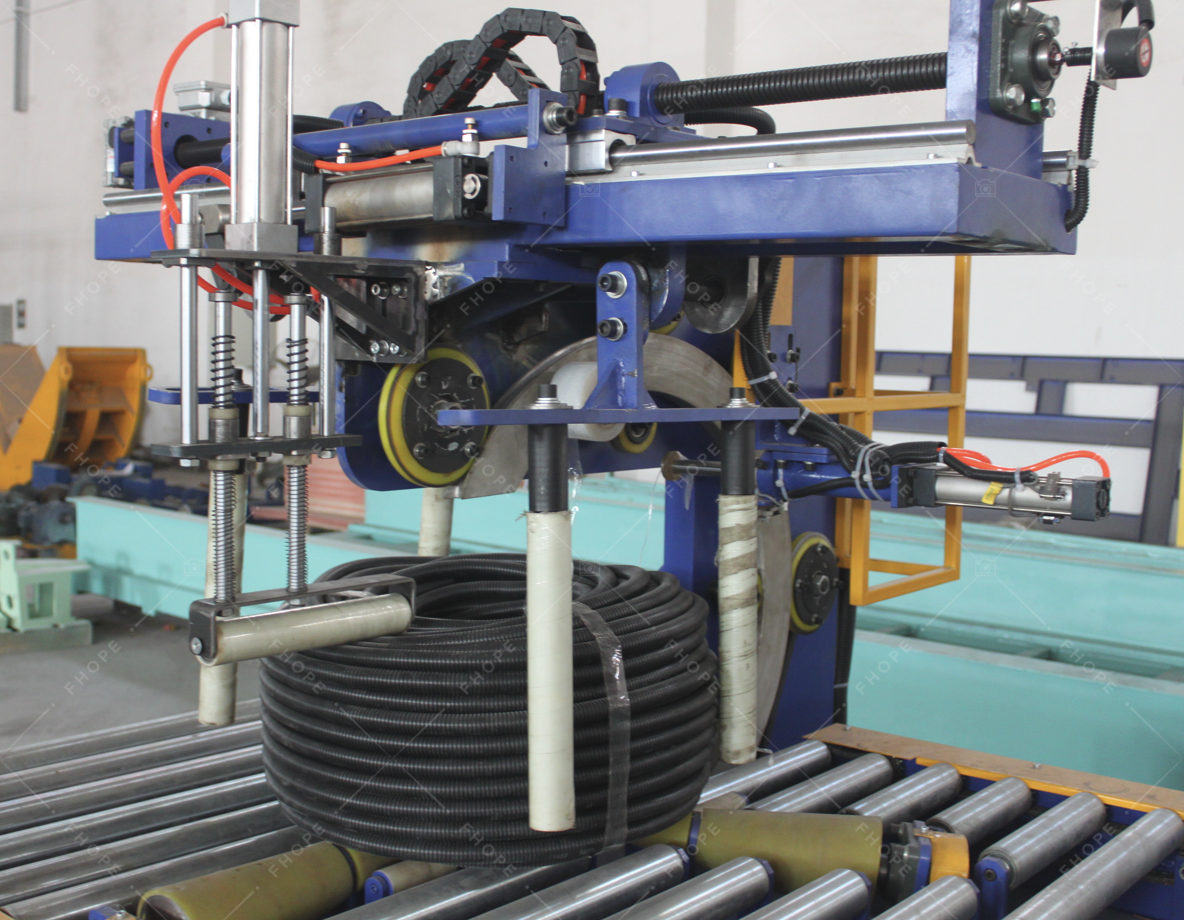
Šļūtenes spoles iepakošanas līnija
Skatīt sīkāku informāciju →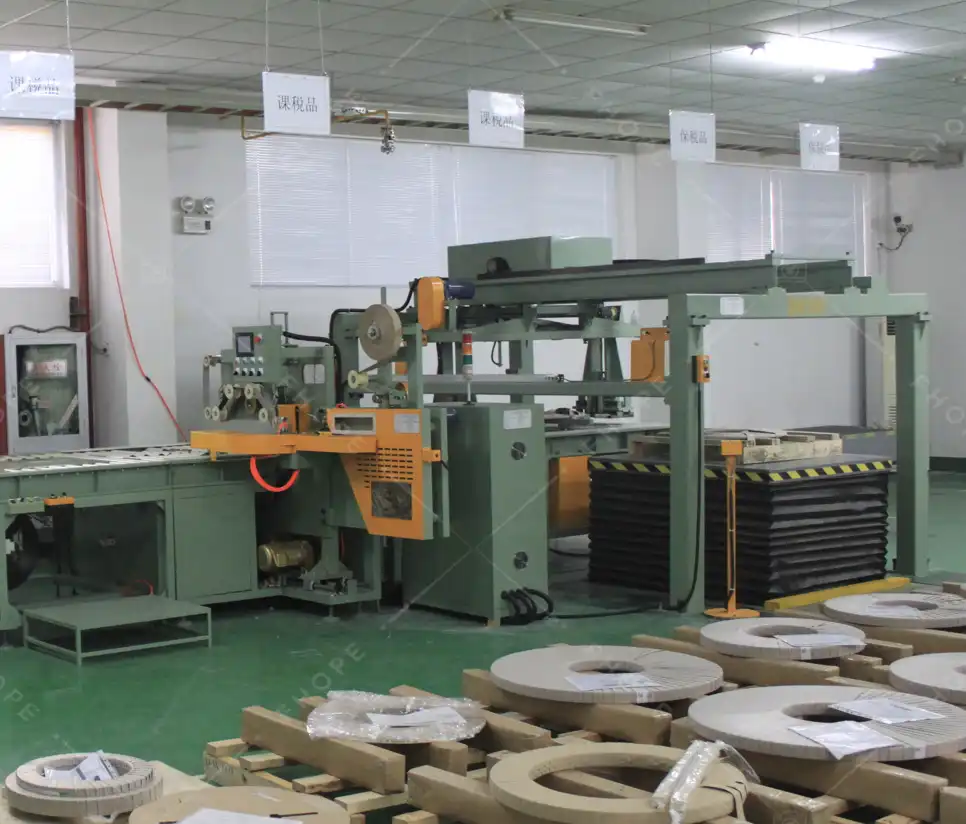
Vara spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Stiepļu spoles iepakošanas līnija
Skatīt sīkāku informāciju →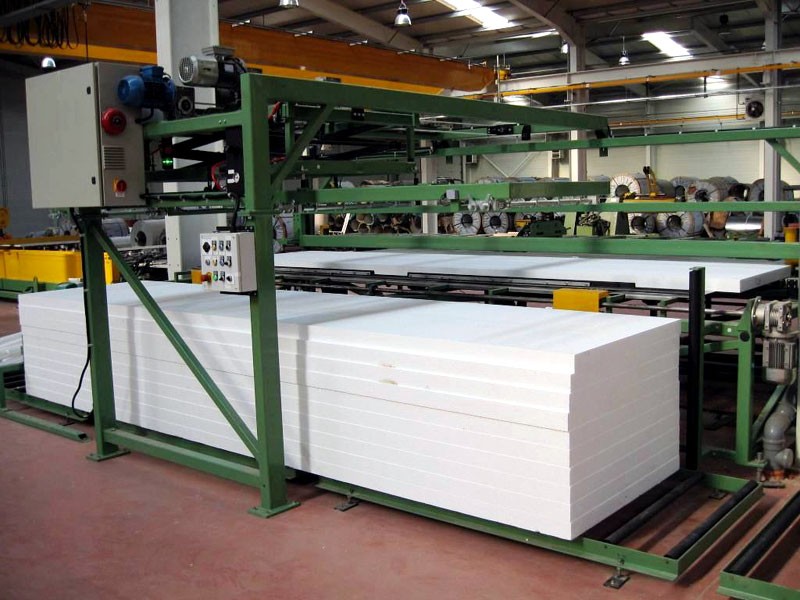
Paneļu iepakošanas līnija
Skatīt sīkāku informāciju →
Cauruļu iepakošanas mašīna
Skatīt sīkāku informāciju →
Alumīnija profila iepakošanas līnija
Skatīt sīkāku informāciju →
FHOPE Automātiskā cauruļu cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska tērauda cauruļu stiprināšanas mašīna
Skatīt sīkāku informāciju →
FHOPE Automātiskā tērauda cauruļu iepakošanas iekārta
Skatīt sīkāku informāciju →
Automātiskā plastmasas cauruļu siksnu iepakošanas līnija
Skatīt sīkāku informāciju →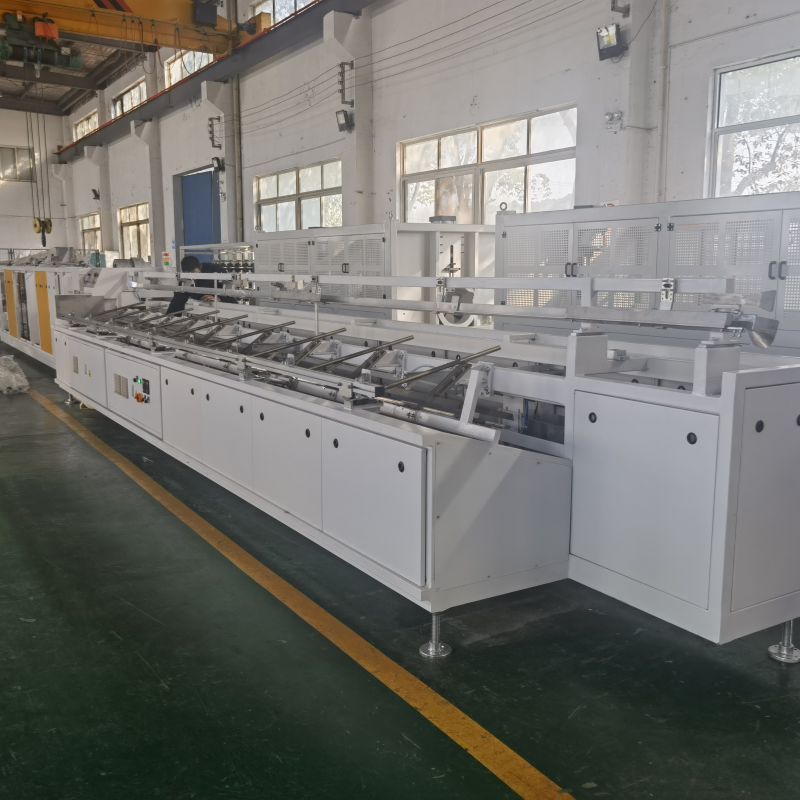
Automātiskā PPR/PVC cauruļu iepakošanas līnija
Skatīt sīkāku informāciju →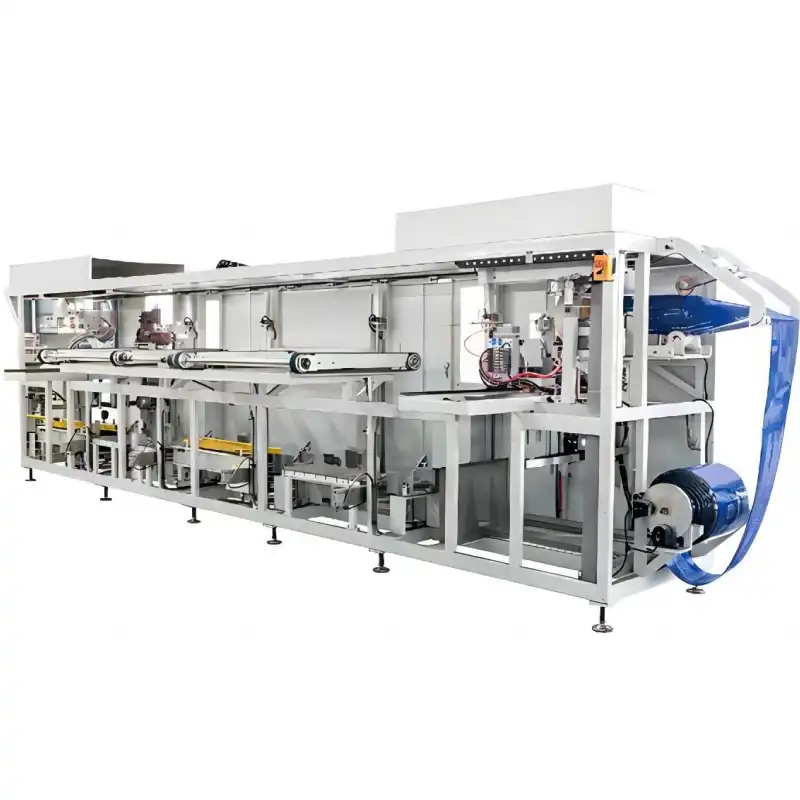
Plastmasas cauruļu maisiņu iepakošanas mašīna
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-200
Skatīt sīkāku informāciju →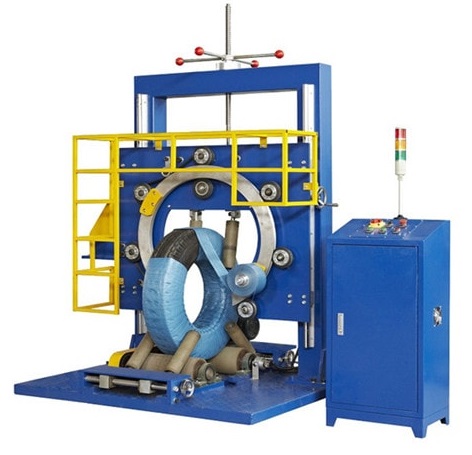
Riepu iepakošanas mašīna FPT-300
Skatīt sīkāku informāciju →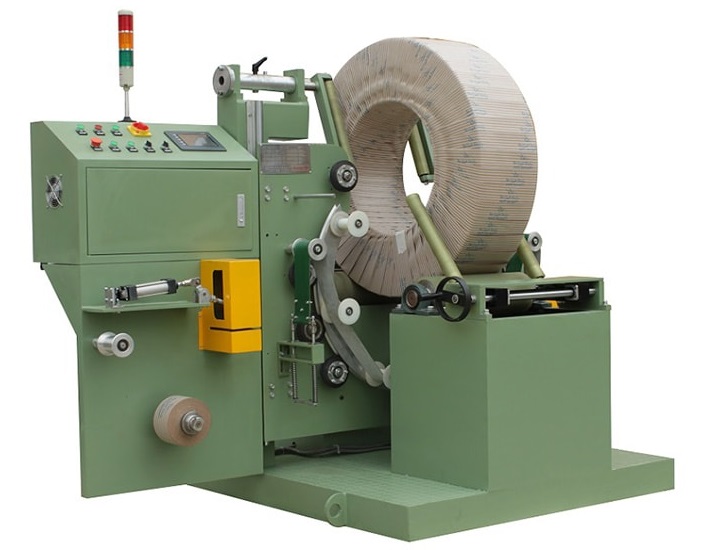
Riepu iepakošanas mašīna FPT-400
Skatīt sīkāku informāciju →
Kabeļu spoles iepakošanas mašīna-FPCA100
Skatīt sīkāku informāciju →