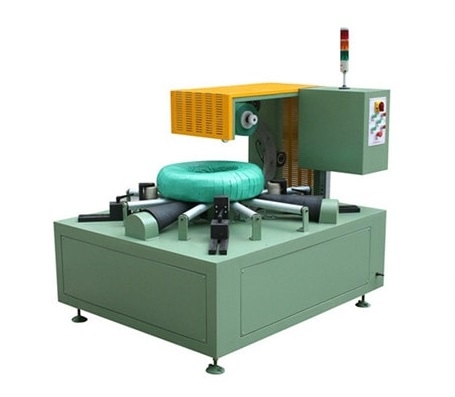
Ruļļu iepakošanas līnija: definējiet izmērus, svarus un produktu klāstu
Iepakošanas līniju nosaka spoļu sadalījums, nevis viens maksimums. Uzziniet, kurus izmēru un svara laukus apkopot, kā grupēt produktu saimes un kāpēc atsauces diapazoni ir tikai sākumpunkts.
Kā definēt ruļļu izmērus, svaru un produktu maisījumu iepakošanas līnijai
Kā definēt ruļļu izmērus, svaru un produktu maisījumu iepakošanas līnijai
Ruļļu iepakošanas līniju nenosaka viens maksimālais ruļļu skaits. To nosaka ruļļu sadalījums, kas faktiski caur to plūst. Divas rūpnīcas var teikt, ka tās ražo "tērauda ruļļus", un tām var būt nepieciešami ļoti atšķirīgi apstrādes, ietīšanas un kraušanas dizaini.
Šī rokasgrāmata palīdz projekta komandai apkopot izmēru, svara un produktu klāsta datus, kas nepieciešami katram nopietnam līnijas projektam.
Apkopojiet laukus, kas maina dizainu
Katrai spoļu saimei reģistrējiet:
- Materiāla un virsmas stāvoklis.
- Iekšējais diametrs un ārējais diametrs.
- Spoles platums.
- Svars, ieskaitot tā sadalījumu ģimenē.
- Spoles orientācija ierašanās brīdī un nepieciešamā orientācija lejup pa straumi.
- Virsmas temperatūra vai jutība, ja nepieciešams.
- Ražošanas avots un izlaišanas modelis.
- Iepakojuma prasības, tostarp aizsardzība, nostiprināšana un marķēšana.
Nesamaziniet populāciju līdz "minimumam" un "maksimumam". Svarīgas ir kombinācijas, kas rodas kopā, jo platums, ārējais diametrs un svars var nesasniegt maksimumu uz viena un tā paša spoles.
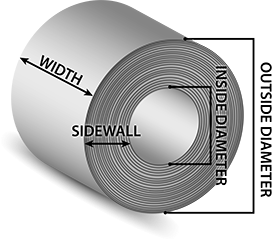
Diagrammā parādīti spoles izmēri, kas nosaka konstrukciju: iekšējais diametrs, ārējais diametrs, platums un orientācija. Šie ir lauki, kas komandai jāapkopo reālās kombinācijās, nevis kā izolēti maksimumi.
Rūpīgi izmantojiet atsauces diapazonus
Publicētajās produktu lapās bieži tiek norādītas tipiskas atsauces vērtības. Piemēram, platu ruļļu iesaiņošanas staciju var raksturot kā tādu, kas apstrādā ruļļus ar ārējo diametru līdz aptuveni 1,800 mm, platumu līdz 1,860 mm un 25 tonnām. Tās ir parauga vērtības, nevis universāla jauda.
Piemērojamais diapazons ir jānorāda piegādātāja datu lapā konkrētajai iekārtai un produktu klāstam. Uztveriet atsauces vērtību kā sākumpunktu jautājumiem, nevis kā projekta secinājumu.
Veidojiet produktu saimes
Grupējiet spoles pēc faktoriem, kas maina līniju:
- Šauras pret platām spolēm.
- Vieglas pret smagām spolēm.
- Acs vertikālā un acs horizontālā orientācija.
- Spoles, kurām nepieciešama tikai iesaiņošana, salīdzinot ar spolēm, kurām nepieciešama arī nostiprināšana, svēršana, marķēšana vai īpaša aizsardzība.
- Parasts produkts salīdzinājumā ar pārstrādātu produktu, izcils produkts un noturēšanas apstākļi.
Noderīgai saimei ir skaidrs noteikums, skaidra nodošanas kārtība un skaidrs izņēmuma maršruts. Taksonomija, kas aptver visas iespējamās variācijas, bet nav izmantojama, nav noderīga.

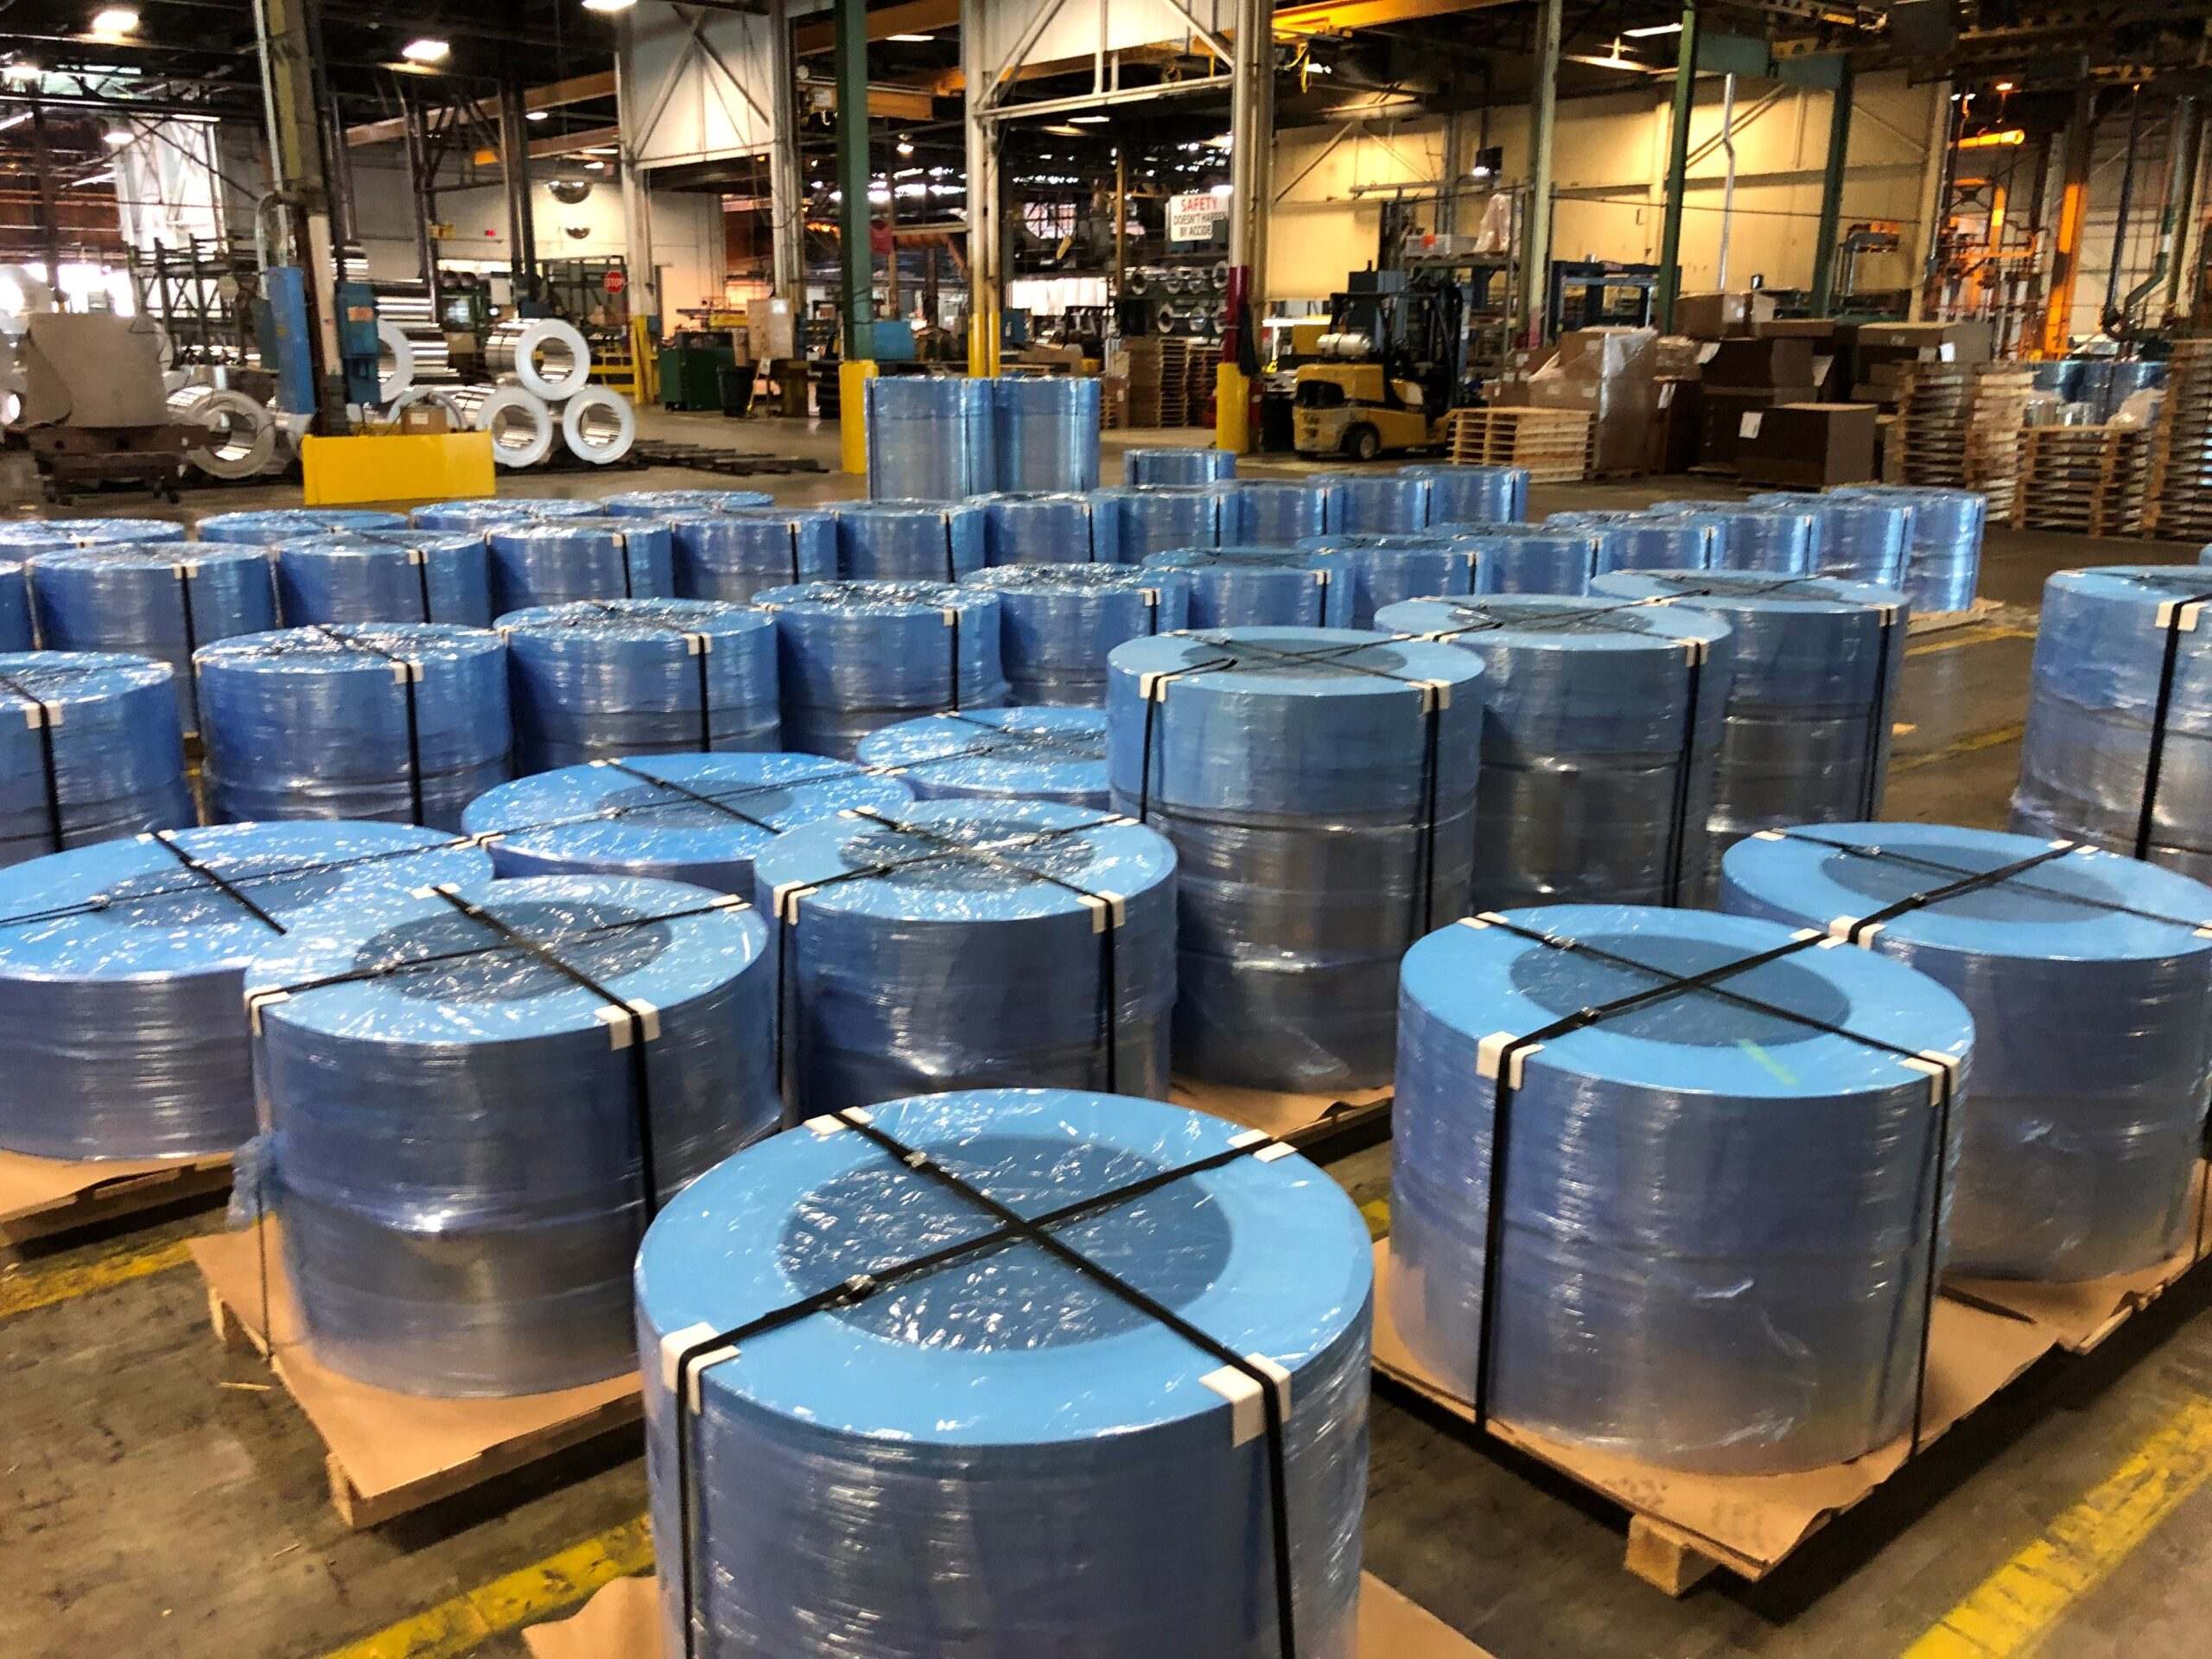
Attēlā redzams alumīnija ruļļu ražošanas konteksts. Viens un tas pats materiāls var tikt piegādāts ar atšķirīgu virsmas stāvokli, orientāciju un atbrīvošanas modeli, tāpēc tas ir jāklasificē produktu saimē, pirms tiek noteikts līnijas darbības joma.
Atdaliet parastos un izņēmuma gadījumus
Līnija jāprojektē, ņemot vērā atkārtojamo populāciju. Retas, ārkārtīgi spēcīgas spoles var tikt ražotas pa atsevišķu maršrutu, lēnāku recepti vai manuālu rezerves variantu. Ja komanda nevar pateikt, kuras spoles ir izcilas, tā mēdz pārbūvēt līniju.
Pierakstiet pierādījumus katrai robežai: frekvenci, faktisko izmērīto diapazonu un nepareizas robežas noteikšanas sekas.
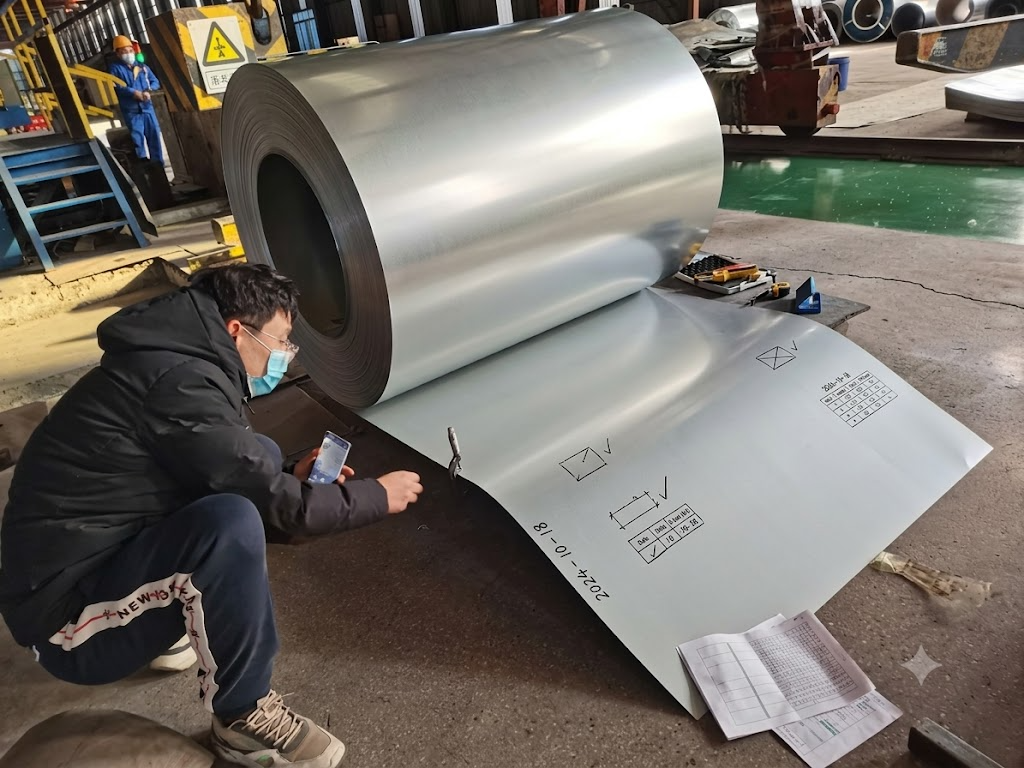
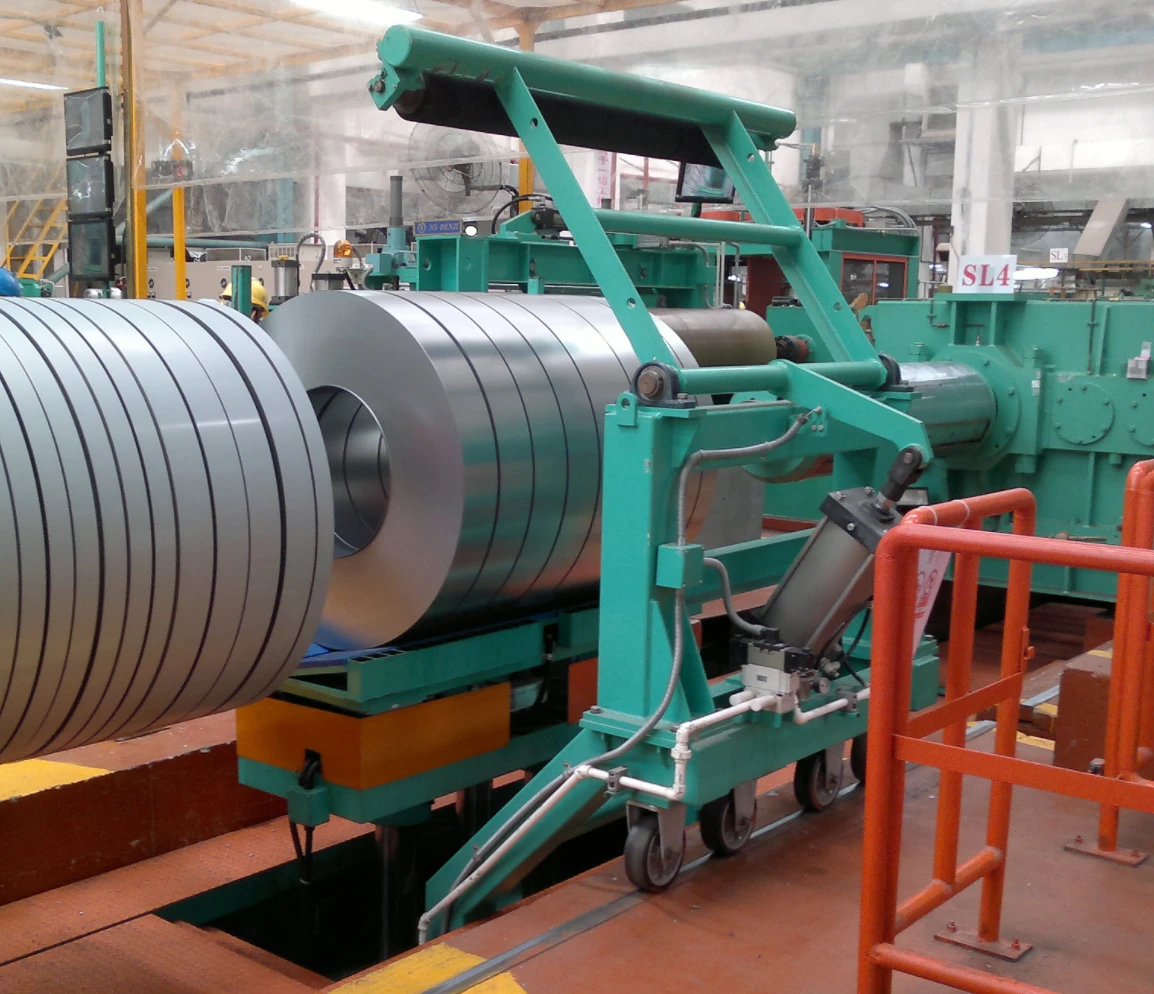
Attēlā redzama tērauda ruļļa pārbaude. Šajā pārbaudes posmā pirms ruļļa nonākšanas iepakošanas līnijā tiek atdalīti normālie, ārkārtas, pārstrādes un turēšanas apstākļi.
Pievienojiet datus katrai stacijai
Vieni un tie paši dimensiju dati ietekmē dažādus lēmumus:
| Datu lauks | Diski |
|---|---|
| Svars, ārējais diametrs, platums, orientācija | Apstrāde un pārvietošana |
| Iekšējais diametrs, ārējais diametrs, platums | Ietīšanas stacija |
| Virsmas stāvoklis un iepakojuma prasības | Siksnu un malu aizsardzība |
| Svars, nospiedums, stabilitāte | Kraušana un izkraušana |
| Identitātes lauki un kvalitātes stāvoklis | Marķēšana un datu nodošana |
Ja dati nav redzami katrai stacijai, līnija var darboties mehāniski, bet neizdoties pieņemt atbrīvošanas lēmumu.

Attēlā redzama tērauda ruļļu iesaiņošanas iekārtas darbības procedūra konkrētā objektā. Katras stacijas izmantotie datu lauki nav teorētiski; tiem jāatbilst tam, kā līnija faktiski tiek darbināta un atjaunota objektā.
Validēt ar reprezentatīvām spolēm
Pirms automātiskās ruļļu iepakošanas līnijas darbības jomas iesaldēšanas pārbaudiet vai pārskatiet līniju ar platākajām, šaurākajām, smagākajām, vieglākajām un jutīgākajām reprezentatīvajām spolēm. Iekļaujiet pārslēgšanos starp produktu saimēm un bloķētas vai noraidītas spolei paredzēto maršrutu.
Mērķis nav apstiprināt, ka iekārta var izturēt maksimālo daudzumu. Tas ir apstiprināt, ka visa līnija var apstrādāt rūpnīcas faktiski saražotās kombinācijas.
Vērojiet vertikālas tērauda ruļļu apstrādes un iepakošanas līnijas darbību:

Praktisks nākamais solis
Izveidojiet produktu kombinācijas tabulu ar iepriekš norādītajiem laukiem, atzīmējiet parastās un izņēmuma saimes un pievienojiet iepakošanas noteikumu katrai saimei. Šī tabula ir visnoderīgākais ievades avots līnijas dizaina pārskatīšanai.
Vizuālas detaļas
Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu
Uzklikšķiniet, lai palielinātu

Uzklikšķiniet, lai palielinātu
Skatieties, kā tas darbojas
Atklājiet, kā mūsu automatizētie iepakošanas risinājumi optimizē jūsu ražošanas līnijas efektivitāti. Šajā video tiek demonstrēta nevainojama darbība, kas paredzēta maksimālai aizsardzībai.
Atsauksmes Tērauda rūpnīcas un nozares līderi
Globālie ražotāji paļaujas uz FHOPE lieljaudas iepakošanas iekārtām


Vai esat gatavs optimizēt savu iepakošanas līniju?
Saņemiet pielāgotu cenu piedāvājumu ar ROI analīzi. Mūsu inženieri atbild 24 stundu laikā.
- Bezmaksas maketa dizains
- Globāls instalēšanas atbalsts
- Iekļauta 2 gada garantija
Jūsu informācija ir drošībā un nekad netiks kopīgota.
Saistītās mašīnas
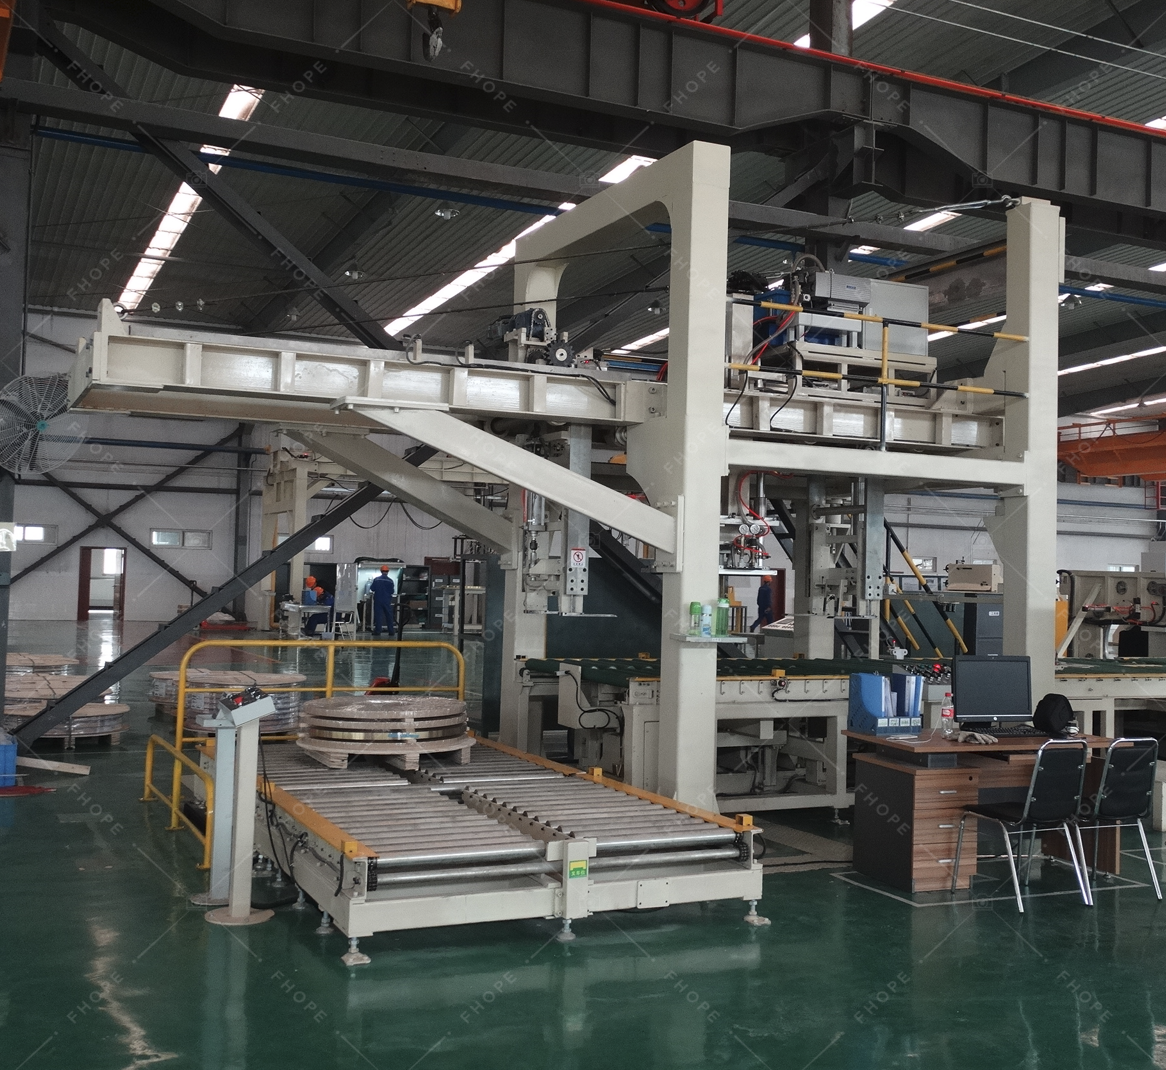
Tērauda spoļu iepakošanas līnija
Skatīt sīkāku informāciju →
Vertikālā spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Šļūtenes spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Vara spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Stiepļu spoles iepakošanas līnija
Skatīt sīkāku informāciju →
Paneļu iepakošanas līnija
Skatīt sīkāku informāciju →
Cauruļu iepakošanas mašīna
Skatīt sīkāku informāciju →
Alumīnija profila iepakošanas līnija
Skatīt sīkāku informāciju →
FHOPE Automātiskā cauruļu cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska cauruļu savienošanas un stiprināšanas līnija
Skatīt sīkāku informāciju →
Automātiska tērauda cauruļu stiprināšanas mašīna
Skatīt sīkāku informāciju →
FHOPE Automātiskā tērauda cauruļu iepakošanas iekārta
Skatīt sīkāku informāciju →
Automātiskā plastmasas cauruļu siksnu iepakošanas līnija
Skatīt sīkāku informāciju →
Automātiskā PPR/PVC cauruļu iepakošanas līnija
Skatīt sīkāku informāciju →
Plastmasas cauruļu maisiņu iepakošanas mašīna
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-200
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-300
Skatīt sīkāku informāciju →
Riepu iepakošanas mašīna FPT-400
Skatīt sīkāku informāciju →
Kabeļu spoles iepakošanas mašīna-FPCA100
Skatīt sīkāku informāciju →