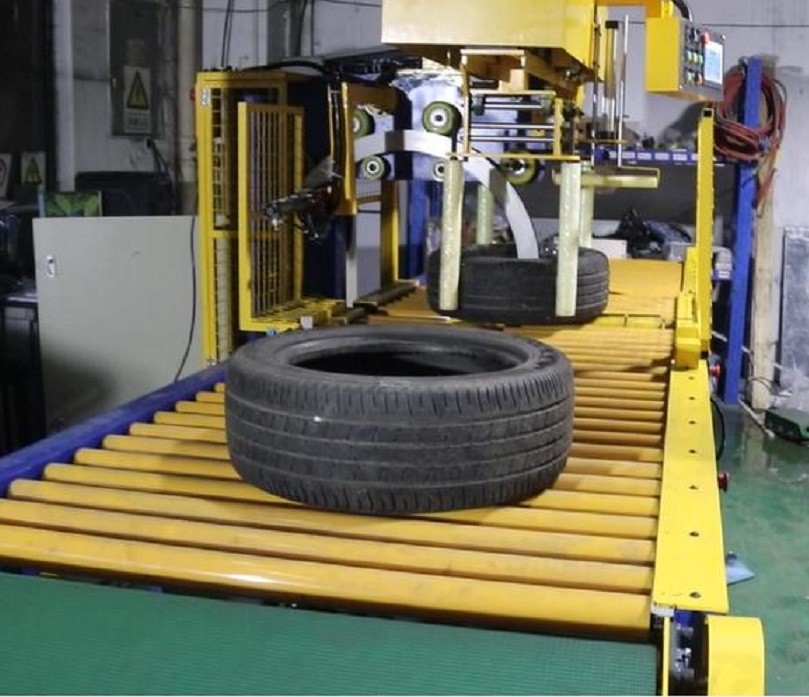
Santrauka: Reprezentatyvioje vidutinio dydžio padangų gamybos įmonėje rankinis plėvelės klijavimas pakeičiamas CE sertifikuotu automatiniu vertikaliu padangų ritinių vyniotuvu, taip sumažinant darbo sąnaudas 60–70 % ir stabilizuojant eksporto klasės apkrovos vientisumą. Šioje techninėje analizėje išsamiai aprašoma servo varoma įtempimo valdymo architektūra, tikslūs vietos integravimo parametrai ir patikrinti našumo rodikliai, pateisinantys kapitalo išlaidas.
🛠️ Pramonės skausmo taškas
Rankinis padangų apvyniojimas sukelia nepriimtiną plėvelės įtempimo kintamumą, dėl kurio eksporto logistikos metu deformuojasi šoninės sienelės, kaupiasi dulkės ir trinka paviršius. Automatinės vertikalių žiedų sistemos pašalina žmonių nuovargį, standartizuoja krovinio vientisumą ir kartu pritaiko našumą prie didelio tūrio kietinimo ir gamybos stočių.
Rankinis plėvelės klijavimas sukelia nepriimtiną įtempimo valdymo kintamumą, kuris paprastai viršija ±15 N nuokrypį. Šis nenuoseklumas sukelia lokalizuotą šoninių sienelių įtempių koncentraciją, dulkių kaupimąsi ir paviršiaus dilimą eksporto logistikos metu. Kai didelio tūrio lengvųjų automobilių padangų linija veikia 300–500 vienetų per pamainą, kiekvieno vieneto vyniojimas rankiniu būdu sukuria kritinę kliūtį. Dėl nuovargio sukelto įtempimo kritimo plėvelė gali išsivynioti ant sukrautų palečių, o per didelis įtempimas suspaudžia gumos mišinius, todėl klientai siunčia pranešimus apie atmetimą.
Tipinė vidutinio dydžio padangų gamybos įmonė istoriškai rankiniam apvyniojimui skirdavo 4–6 darbo valandas per pamainą, o eksporto atmetimo rodiklis dėl plėvelės slydimo ar šoninės sienelės suspaudimo svyravo nuo 3 iki 5 %. Kadangi gamyba keičiasi, kad būtų patenkinti augančiai eksporto užsakymų apimtis, rankiniai procesai negali būti sinchronizuoti su automatizuotomis padangų gamybos ir kietinimo stotimis. Dėl veiklos spragos reikalingas pakavimo sprendimas, kuris užtikrintų nuoseklią mechaninę apsaugą nesukeldamas ergonominės įtampos ar našumo apribojimų.
Svarbiausias aspektas: Tipinės vidutinio dydžio gamyklos rankiniam vyniojimui skiria 4–6 darbo valandas per pamainą , o eksporto atmetimo rodiklis svyruoja nuo 3 iki 5 % dėl plėvelės slydimo arba šoninių sienelių suspaudimo. Automatizavimas paprastai sumažina darbo sąnaudas 60–70 % ir stabilizuoja įtempimą ±5 N tikslumu.
🏗️ Sprendimo mechanizmas
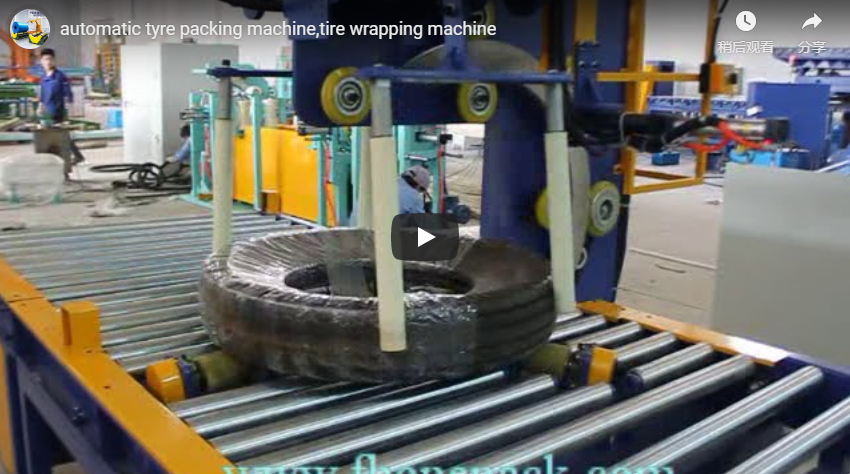
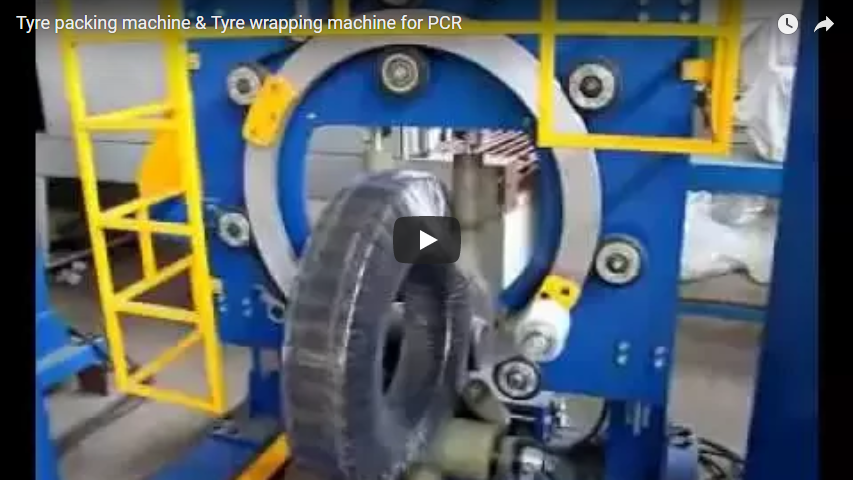
Didelės spartos automatiniai vertikaliai tempiami padangų ritinių vyniojimo įrenginiai naudoja servo varomus orbitinius žiedus, kad plėvelė būtų tolygiai įtempta ant įvairių matmenų padangų. Ši uždaros grandinės valdymo sistema apsaugo nuo konstrukcijos deformacijos, optimizuoja medžiagų sunaudojimą ir užtikrina eksporto lygio apsaugą, kai apkrova siekia 20–50 apkrovų per valandą.
Pagrindinė architektūra pagrįsta CE sertifikuotu vertikaliu žiediniu plieniniu apvyniotuvu, kuris tinka keleivinių, motociklų ir dviračių padangoms, kurių išorinis skersmuo yra nuo 400 iki 800 mm. Sistemoje naudojamos uždaros kilpos servo pavaros, kad plėvelės įtempimas būtų palaikomas nuo 3 iki 10 N – kalibruotame diapazone, kuris subalansuoja sukibimo stiprumą ir guminės šoninės sienelės vientisumą. Įtempimas, viršijantis 10 N, sukelia nuolatinę deformaciją, o mažesnė nei 3 N vertė lemia laisvus apvyniojimus, kurie neatitiks transportavimo vibracijos bandymų. Mašina gali vynioti ištemptą plėvelę, LDPE arba apsauginę plastikinę plėvelę, kurios plotis yra nuo 300 iki 500 mm, užtikrinant suderinamumą su esamais pirkimų kanalais.
Poliolefino plėvelė, termoplastinis elastomero mišinys, pasižymi geresniu atsparumu pradūrimams ir skaidrumu, palyginti su standartiniu LDPE, todėl idealiai tinka didelės trinties padangų paviršiams. Orbitinis praėjimas leidžia tiesiogiai integruoti jį į konvejerį, todėl nereikia rankinio tvarkymo. Padangos patenka į vyniojimo zoną, suveikia optinius jutiklius ir prieš išeinant į paletavimo skyrių, atlieka du ar tris orbitinius praėjimus. Kintamo dažnio pavaros (VFD) realiuoju laiku moduliuoja variklio greitį ir sukimo momentą, užtikrindamos sklandų orbitinio žiedo greitėjimą ir lėtėjimą, kad plėvelė neplyštų didelio greičio ciklų metu.
Svarbiausias aspektas: Tiekėjų duomenys rodo, kad orbitinės pralaidos sistemos, priklausomai nuo padangos skersmens ir plėvelės pločio, pasiekia 20–50 apkrovų per valandą . Patvirtintas greičio didinimo bandymas (10 ciklų maksimaliu vardiniu greičiu) turėtų parodyti, kad plėvelės plyšimo dažnis yra ≤1 per 100 ciklų.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Įgyvendinimo detalės ir parametrai
Diegimui reikalinga 380 V / 50 Hz trifazės maitinimo grandinė, 3 × 2 m ploto erdvė su 300 mm orbitiniu tarpu ir 6 barų suslėgtas oras pneumatiniam prispaudimui. Paleidimas paprastai trunka 3–5 savaites, įskaitant apsauginės tvoros įrengimą pagal ISO 12100 rizikos mažinimo protokolus.
Statybvietės paruošimas atitinka standartizuotus pramoninės integracijos protokolus. Iš pagrindinio skirstomojo skydo atvedamas specialus 380 V / 50 Hz trifazis maitinimas, o 3 × 2 m darbinis plotas išvalytas, kad būtų galima įrengti 300 mm orbitinio žiedo tarpą. Pneumatiniams prispaudimo ir plėvelės įtempimo pavaroms maitinti įrengtos 6 barų slėgio suslėgto oro linijos. ISO 12100 nustato pagrindinę mašinų projektavimo rizikos vertinimo sistemą, įpareigojančią naudoti integruotas apsaugines tvoras, šviesos užuolaidas ir avarinio stabdymo protokolus, siekiant sumažinti ergonominius ir eksploatacinius pavojus.
| Parametras | Reikalavimas | Patikrinimo metodas |
|---|---|---|
| Įdėti voką | OD 400 – 800 mm, plotis ≤ 250 mm | 15 mėginių vienetų apkaba |
| Pralaidumas | 20–50 krovinių/val., įvairių dydžių | 60 minučių nepertraukiamas veikimas nominaliu pajėgumu |
| Filmo įtampa | ±5 N dispersija | Rankinis įtempimo matuoklis 3 stulpelių taškuose |
| Elektros energija | 380 V / Hz 50, 3 fazių, integruotas dažnio keitiklis | Rampos bandymas be apkrovos ir esant pilnai apkrovai |
| Plėvelės substratas | Poliolefinas ir polietilenas, 300 – 500 mm plotis | 20 ciklų patvirtinimas kiekvienam plėvelės tipui |
| Saugumas | CE ženklu pažymėtas, ISO 12100 rizikos vertinimo dokumentacija | Atitikties deklaracija ir saugos auditas |
Paleidimo metu atliekant techninį patikrinimą daugiausia dėmesio skiriama jutiklių kalibravimui ir mechaniniam suderinimui. Apsaugos nuo dreifo jutikliai sureguliuojami taip, kad aptiktų plėvelės krašto nuokrypį ±2 mm tikslumu, suaktyvindami automatinį lėtėjimą prieš plyšimą. Techninės priežiūros personalas gauna praktinius mokymus apie plėvelės įkrovimą, įtempimo svirties padėtį ir įprastinį guolių tepimą. Tiekėjas atlieka apšilimo ciklą, po kurio atliekamas gamybos patikrinimas, naudojant mažiausią gamyklos padangą. Bet koks mechaninis pasipriešinimas ar plėvelės užstrigimas šio etapo metu yra pašalinami prieš perduodant gaminį.
Svarbiausias aspektas: strigimo prevencijos protokolams reikalingi apsaugos nuo dreifo jutikliai, sukalibruoti taip, kad plėvelės krašto nuokrypis būtų aptiktas ±2 mm tikslumu . Patvirtinimas turėtų apimti 50 apkrovų/valandą rampos bandymą su mažiausia gamybinio mišinio padanga, siekiant, kad per pirmuosius dešimt ciklų plėvelė nesuplyštų.
🛡️ Patvirtinti rezultatai
Po diegimo našumas paprastai padidėja 200–250 %, tiesioginio darbo sąnaudos sumažėja 60–70 %, o plėvelės atliekos sumažėja 30 %. Eksporto atmetimo rodikliai sumažėja beveik iki nulio, o kapitalo atsipirkimo laikotarpis, dirbant dviem pamainomis, vidutiniškai trunka 12–18 mėnesių.
Diegimo po įdiegimo našumo rodikliai atitinka tiekėjų duomenis ir pramonės standartus. Vyniojimo mašina veikia 40–50 krovinių per valandą našumu, o faktiniam našumui įtakos turi padangų dydžio pasiskirstymas ir plėvelės rulonų keitimo efektyvumas. Darbo jėgos poreikis sumažėja nuo 6 rankinio darbo operatorių iki 2 mašinų aptarnaujančiųjų (vienas padavimas, vienas sukrovimas). Plėvelės atliekos sumažėja 25–35 % dėl tikslaus įtempimo valdymo, todėl išvengiama per didelio vyniojimo, kuris būdingas rankiniams procesams. Eksporto atmetimo rodikliai sumažėja beveik iki nulio, nes nuoseklus plėvelės klijavimas apsaugo nuo šoninių sienelių suspaudimo ir paviršiaus dilimo gabenant konteineryje.
| metrinis | Bazinis (rankinis) | Po dislokavimo (automatinis) | Tobulinimas |
|---|---|---|---|
| Pralaidumas (kroviniai/val.) | 12-15 | 40-50 | 200–250 % pelnas |
| Darbuotojai per pamainą | 6 | 2 | 67% nuolaida |
| Plėvelės atliekos (kg/1,000 padangų) | 18.0 | 12.6-13.5 | 25–30% mažiau |
| Klientų atmetimai (per metus) | 3-4 | 0-1 | Beveik nulinis defektų skaičius |
Kapitalo pagrindimas remiasi standartizuotu investicijų grąžos skaičiavimu. Tiksli taikoma formulė yra: ROI = [(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostDirbant dviem pamainomis, darbo jėgos taupymas ir medžiagų vartojimo efektyvumas paprastai padengia 70–80 % įrangos kainos per 12–18 mėnesių. Gamyklos, kurios patvirtina šį rodiklį, reguliariai plečia automatizavimą į antrines padangų linijas, užtikrindamos pajėgumų augimą proporcingai nedidindamos darbuotojų skaičiaus.
Pagrindinė mintis: Apskaičiuokite investicijų grąžą naudodami:
[(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostDviejų pamainų gamyklose šie trys veiksniai paprastai apima 70 – 80% įrangos kainos per 12–18 mėn.🔗 Taip pat žiūrėkite : Susijusi įranga