🛠️ Pakavimo sistemos pasirinkimo vertinimo kriterijai
Renkantis aliuminio profilių pakavimo sistemą, reikia kiekybiškai įvertinti pralaidumo greitį, matmenų suderinimo toleranciją, darbo poslinkio koeficientus, perjungimo delsą ir bendras eksploatavimo išlaidas. Kiekvienas rodiklis tiesiogiai lemia paviršiaus išsaugojimo vientisumą, medžiagų išeigos optimizavimą ir tolesnės logistikos efektyvumą.
Techninis vertinimas pradedamas nuo pralaidumo greičio, matuojamo per minutę apdorojamų profilių skaičiumi pastovios būsenos sąlygomis. Apsaugos nuoseklumas kiekybiškai įvertinamas kraštų lygiavimo tolerancija ir paviršiaus padengimo procentine dalimi, kuri tiesiogiai koreliuoja su tranzito pažeidimų atmetimo rodikliais. Darbo jėgos poreikis seka operatorių skaičių per pamainą, o perjungimo lankstumas matuoja laiką, reikalingą prisitaikyti prie skirtingų profilių matmenų (paprastai 2 000–6 500 mm). Bendros eksploatavimo išlaidos apima darbo užmokestį, apsauginės plėvelės sunaudojimą (PE arba POF, 0.030–0.060 mm storio) ir pakartotinio apdorojimo išlaidas. Visi čia nurodyti baziniai parametrai yra tipiniai pramonės įverčiai; faktiniam našumui reikalingas konkrečios vietos patvirtinimas pagal jūsų ekstruzijos išeigos greitį ir paviršiaus apdorojimo specifikacijas.
🏗️ A variantas: rankinis vyniojimas
Rankinis vyniojimas remiasi operatoriaus valdomu plėvelės pjovimu ir terminiu sandarinimu, todėl vienas technikas per minutę pagamina 5–10 profilių, tuo pačiu metu sukuriant ±5–10 mm lygiavimo nuokrypį ir 10–15 % plėvelės atliekų. Šis metodas tinka tik mažiems tiražams, kai reikia kuo labiau sumažinti kapitalo išlaidas.
Apsauginiams sluoksniams uždėti operatoriai naudoja rankinius plėvelės ritinėlius, rankinius pjovimo įrankius ir nereguliuojamus karšto oro pistoletus. Šis procesas iš esmės yra daug darbo reikalaujantis, paprastai reikia 2–3 darbuotojų per pamainą, kad būtų išlaikytas ekstruzijos išeigos greitis. Dėl nepastovaus plėvelės įtempimo ir nesulygių sandarinimo kraštų dažnai atsiranda paviršiaus įbrėžimų ir dangos degradacijos. Jei pluošto svoris svyruoja nuo 10 iki 50 kg, rankinis tvarkymas sukelia ergonominę įtampą ir padidina kraštų pažeidimo tikimybę. Plėvelės atliekos vidutiniškai sudaro 10–15 % dėl vizualinių matavimo paklaidų, o sandarinimo temperatūra be uždaros grandinės valdymo svyruoja ±20–30 °C. Atmetimo rodikliai ir darbo sąnaudos labai skiriasi; prieš pereidamos prie rankinių darbo eigų, pirkimų komandos turi patvirtinti konkrečiai vietai būdingus atliekų pagrindinius rodiklius.
🔗 Susiję : Naršykite daugiau sprendimų
📈 B variantas: Pusiau automatinės ir visiškai automatizuotos pakavimo linijos
Pusiau automatinės plėvelės klijavimo mašinos ir integruotos automatinės pakavimo gamybos linijos standartizuoja plėvelės klijavimą, naudodamos PLC receptų saugyklą, fotoelektrinius jutiklius ir šildomas sandarinimo juostas, taip sumažindamos darbo jėgą nuo 2–3 operatorių iki 1 ir padidindamos našumą 2–3 kartus. Šios sistemos pašalina tarpinius tvarkymo veiksmus.
Pusiau automatinėse plėvelės užvyniojimo mašinose naudojami fotoelektriniai jutikliai, skirti profilio priekiniams kraštams sekti, kartu su šildomomis sandarinimo juostomis, veikiančiomis 120–150 °C ± 3 °C temperatūroje, o slėgio reguliavimas – 0.1–0.3 MPa. PLC valdoma receptų saugykla leidžia saugoti profilius nuo 2 000 iki 6 500 mm ilgio, todėl juos galima pakeisti per mažiau nei 30 sekundžių. Kraštų išlyginimo tolerancija stabilizuojasi ties ± 2 mm kiekvienai pusei, taip pasiekiant beveik visą paviršiaus padengimą. Lauko duomenys rodo, kad gamybos efektyvumas padidėja 2–3 kartus, palyginti su rankiniu vyniojimu, o darbo jėgos poreikis sumažėja nuo 2–3 darbuotojų iki 1 per pamainą. Energijos suvartojimas paprastai svyruoja apie 3.5 kW esant 220 V 50/60 Hz įtampai; elektrinis suderinamumas turi būti patikrintas atsižvelgiant į įmonės infrastruktūrą.
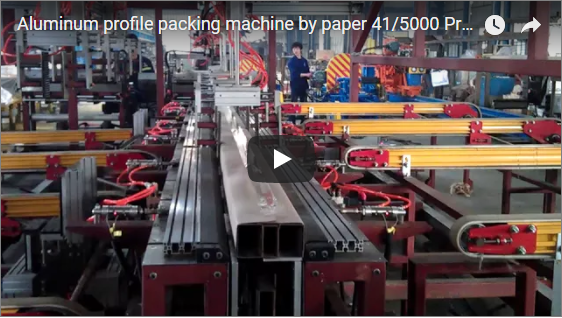
Visiškai automatizuotos pakuočių gamybos linijos integruoja nuoseklius modulius, kad būtų visiškai pašalinti tarpiniai darbai. Standartinė architektūra apima padavimo modulį, automatinio transportavimo modulį, automatinio plėvelės pjovimo modulį, automatinio pakavimo į maišus modulį, karšto susitraukimo pakuotės modulį, automatinio transportavimo ir sandėliavimo modulį bei automatinį iškrovimo procesą. Ši nepertraukiamo srauto architektūra standartizuoja išėjimo greitį ir pašalina rankinio įsikišimo taškus, kurie istoriškai sukeldavo paviršiaus dilimą. Kapitalo sąnaudos labai skiriasi priklausomai nuo konfigūracijos; investicijų grąžos modeliavimui reikalingi konkrečiai vietai skirti darbo įkainiai, pradinės atliekų rūšiavimo prognozės ir priežiūros grafikai, o ne fiksuotos atsipirkimo prognozės.
Didelės apkrovos logistikai skirtos pakavimo mašinos, skirtos sukrautiems profiliams apdoroti, apvynioja jas PE plėvele arba kraftpopieriumi, o tada pritvirtina krovinį plastikiniais arba plieniniais diržais. Šie įrenginiai skirti 10–50 kg svorio ryšuliams, užtikrinant konstrukcijos vientisumą paletavimo ir krovinių gabenimo metu. Tiekėjo patvirtinimas reikalingas norint patvirtinti diržo įtempimo kalibravimą ir plėvelės storio suderinamumą su jūsų konkrečiu lydiniu ir paviršiaus apdorojimu.
🛡️ Techninio palyginimo matrica
| kriterijus | Rankinis vyniojimas | Pusiau automatinis aparatas | Visiškai automatizuota linija |
|---|---|---|---|
| Pralaidumas (profiliai/min.) | 5–10 vienam darbuotojui (tipinis įvertinimas) | 15-25 (pastovus greitis) | Nuolatinis srautas (priklausomai nuo modulio) |
| Apsaugos nuoseklumas | 30–40 % atvirų paviršių; ±5–10 mm išlyginimas | Visapusiškas padengimas; ±2 mm išlyginimas | Uždaros grandinės jutiklio valdymas |
| Darbo už pamainą skaičius | 2–3 darbuotojai | 1 darbininkas | 0–1 vadovas |
| Perjungimo laikas | 5–10 minučių (rankinis matavimas) | <30 sekundės (PLC receptas) | Automatinis parametrų atšaukimas |
| Plėvelės atliekos | 10–15 % (vizualinis įvertinimas) | ≤3% (PLC supjaustytas pagal ilgį) | ≤2% (tikslus servo pjovimas) |
| Sandarinimo konsistencija | Rankinis karšto oro pistoletas; ±20 °C svyravimas | 120–150°C ±3°C | PID temperatūros valdymas |
| Paketo svorio talpa | 10–50 kg (rankinis kėlimas) | Iki 5 kg vienam vienetui (konvejeris) | 10-50 kg (sujungimo modulis) |
| Kapitalo investicijos | Žema (<1 000 USD už įrankius; tipinis įvertinimas) | $ 15,000– $ 25,000 (tiekėjo patikrintas diapazonas) | 40,000 80,000–XNUMX XNUMX+ USD (priklauso nuo konfigūracijos) |
Pastaba: visos vertės yra tipiniai pramonės įverčiai. Prieš pirkdami įrangą, pasitarkite su jos tiekėju dėl elektros suderinamumo, plėvelės tiekėjo specifikacijų ir grindų ploto reikalavimų.
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Pirkimo sprendimo kontrolinis sąrašas
-
[ ] Profilio matmenų patvirtinimas: patvirtinkite maksimalų ilgį (2 000–6 500 mm) ir skerspjūvio sudėtingumą, atsižvelgdami į mašinos konvejerio plotį ir sandarinimo volelio prošvaisą.
-
[ ] Darbo jėgos perkvalifikavimo koeficiento apskaičiavimas: palyginkite dabartinį pamainos personalo skaičių (2–3 operatoriai) su automatizuotų linijų reikalavimais (1 operatorius), naudodami patikrintus valandinius atlyginimo įkainius.
-
[ ] Įvertinkite ryšulio svorio reikalavimus: jei tvarkomi 10–50 kg ryšuliai, pirmenybę teikite sistemoms su integruotu surišimo įtempimo kalibravimu ir PE/kraft plėvelės suderinamumu.
-
[ ] Patikrinkite plėvelės specifikacijas: PE arba POF plėvelės storį (0.030–0.060 mm) pasirinkite pagal sandarinimo mašinos temperatūros diapazoną (120–150 °C ± 3 °C) ir elektrostatinės iškrovos reikalavimus.
-
[ ] Audito keitimo dažnumas: jei profilio matmenys perjungiami daugiau nei 4 kartus per pamainą, privaloma naudoti PLC receptų saugojimą ir <30 sekundžių trukmės koregavimo protokolus.
-
[ ] Užklausa dėl konkrečiai vietai skirto investicijų grąžos modeliavimo: fiksuotus atsipirkimo įverčius pakeiskite 12 mėnesių bendrųjų eksploatavimo išlaidų analize, apimančia darbą, atliekų mažinimą ir priežiūrą.
-
[ ] Saugos ir atitikties patvirtinimas: Užtikrinkite, kad avarinio stabdymo integravimas, rizikos vertinimo dokumentacija ir operatorių mokymo protokolai atitiktų įmonės saugos standartus.
🛡️ Atitikties pastaba : ši įranga sukurta taip, kad atitiktų ISO ir CE reikalavimus. Prieš pirkdami patikrinkite konkrečius sertifikatus su gamintoju.
🛠️ DUK
K: Ar pusiau automatinis įrenginys gali apdoroti skirtingo ilgio profilius be rankinio reguliavimo? A: Taip. PLC receptų saugykla palaiko 2 000–6 500 mm ilgius. Perjungimui reikia vieno jutiklinio ekrano pasirinkimo; sistema automatiškai per kelias sekundes sureguliuoja plėvelės ilgį ir užlydymo laiką. Pasitikrinkite receptų talpos ribas su savo tiekėju.
K: Kokio tipo plėvelės suderinamos su automatiniais sandarinimo strypais? A: PE (polietileno) ir POF (poliolefino) plėvelės, kurių storis yra nuo 0.030 iki 0.060 mm. Pasitikrinkite su plėvelės tiekėju, ar sandarinimo pradžios temperatūra atitinka mašinos 120–150 °C darbinį diapazoną.
K: Kiek grindų ploto reikia automatinei pakavimo gamybos linijai? A: Įprastas plotas yra 8–10 m ilgio ir 1.5 m pločio, įskaitant padavimo, transportavimo, pakavimo ir sandėliavimo modulius. Dėl išdėstymo optimizavimo pagal jūsų objekto matmenis kreipkitės į savo įrangos tiekėją.
K: Ar operatorių mokymai, skirti pusiau automatinėms ar automatizuotoms sistemoms, yra išsamūs? A: Ne. PLC valdomos sąsajos sutrumpina mokymus iki maždaug vienos pamainos. Pagrindinės kompetencijos apima plėvelės ritinėlių įdėjimą, receptų pasirinkimą ir jutiklių stebėjimą. Rankinis matavimas ir karšto oro pistoleto valdymas nereikalingi.
K: Ką daryti, jei reikia pakuoti surištus profilius (10–50 kg)? A: Aprašytas pusiau automatinis įrenginys yra optimizuotas pavieniams profiliams iki 5 kg. Surištiems kroviniams naudokite surištų krovinių pakavimo mašiną, kuri sukrauna profilius, apvynioja juos PE plėvele arba kraftpopieriumi ir pritvirtina plastikinėmis arba plieninėmis juostomis. Pasitikrinkite juostos įtempimo kalibravimą su tiekėju.