Apžvalga
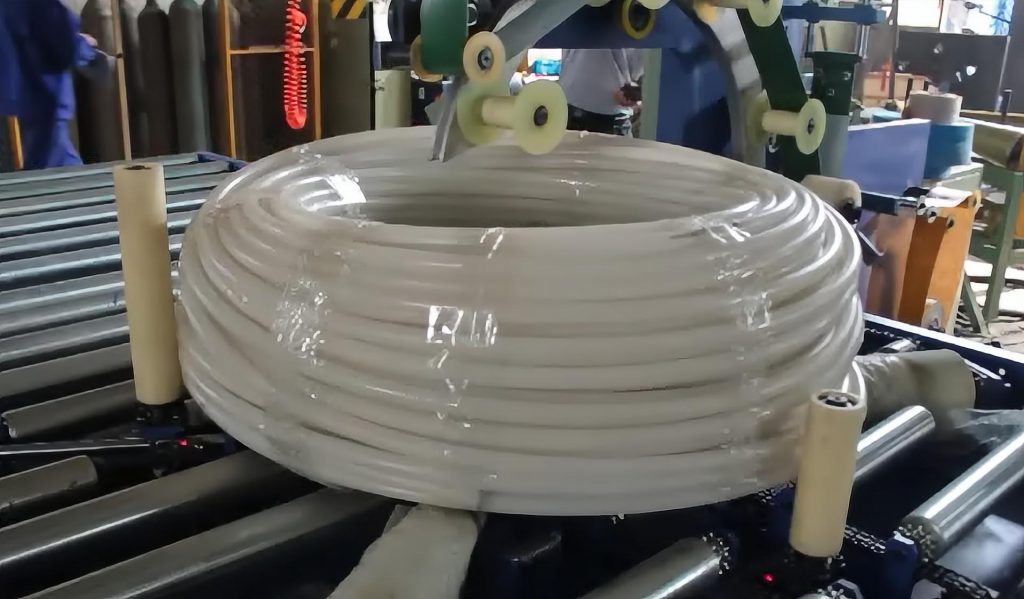
Seną plieno ritinių pakavimo liniją galima atnaujinti, o ne pakeisti: ant esamų ritininių konvejerių įrengiamas automatinis surišimo įtaisas, kad būtų galima išimti rankinio surišimo detales iš ciklo ir padidinti našumą nestatant naujų pamatų ar nestatant visos linijos. Šiame straipsnyje paaiškinama, kaip vyksta toks atnaujinimas – kokie moduliai pridedami prie esamos plieno ritinių pakavimo linijos, kaip naujos mašinos sąveikauja su esamais konvejeriais ir valdikliais ir kas yra tiriama prieš pradedant darbus. Jis skirtas gamyklų vadovams ir priežiūros inžinieriams plieno aptarnavimo centruose ir ritinių perdirbėjams, kurie valdo senesnę pakavimo liniją ir nori automatizuoti surišimo etapą per ribotą sustabdymo laikotarpį.
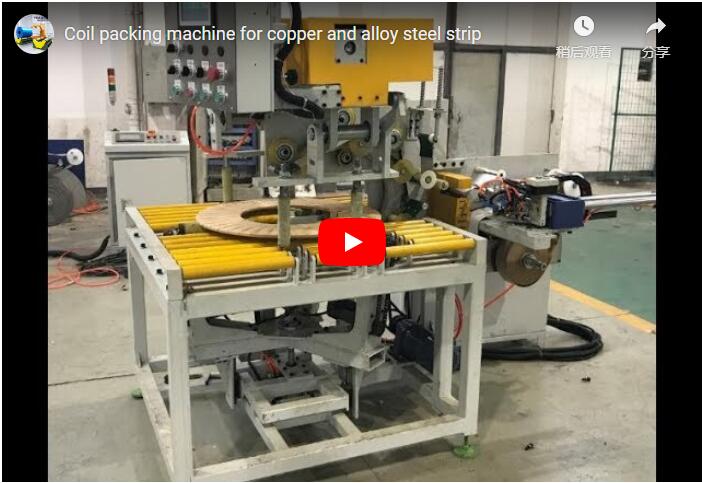
Žemiau esančiame vaizdo įraše dokumentuojama atnaujinta linija, veikianti ant originalių konvejerių:
Ką modifikavimas papildo senąją liniją
Tvirtinimo moduliai yra suprojektuoti pagal esamą ilgalaikį turtą, o ne jį pakeičia. Plieno ritiniai toliau juda originaliais geltonais ritininiais konvejeriais; nauja įranga montuojama virš ir šalia jų bei prijungiama prie gamyklos tiekimo sistemos. Tipinis modulių rinkinys yra:
| Moduliai | Ką ji daro |
|---|---|
| Padėties valdymas | Voleliai suranda ir sustabdo kiekvieną ritę surišimo stotyje. |
| Indeksavimo / posūkio įtaisai | Pateikite ritės paviršių radialiniams arba apskritiminiams diržo važiavimams. |
| Automatinė surišimo galvutė | Padažo, įtempia ir užsandarina juostą ant ritės. |
| Pakavimo / filmavimo stotis | Užtepa apsauginę plėvelę ten, kur to reikalauja projektas. |
| Išsiurbti | Surištą ir supakuotą ritinį perkelia sandėliavimui arba transportavimui. |
Tikslus mišinys nustatomas kiekvienam projektui pagal senosios linijos išdėstymą ir jos apdorojamų ričių dydžius. Atnaujinimo tikslas – išlaikyti veikiančias mašinas ir konvejerius: tai apriboja gamyklos darbą iki naujų įrenginių padėties nustatymo, laidų prijungimo ir paleidimo.
Suderinamas su rišimo laikas su linijos taktu
Modernizavimas atsiperka tik tada, kai papildomas surišimo etapas neviršija linijos ciklo. Patikrinimas atliekamas lyginant surišimo laiką ir linijos taktą:
| Punktas | Iliustracinė vertė |
|---|---|
| Linijos taktas (3,600 s ÷ 30 ričių/val.) | 120 s vienai ritei |
| Dirželių skaičius ritėje (iliustracija) | 4 |
| Surišimo laikas | 4 × (laikas vienam dirželiui + indeksas tarp dirželių) |
| Priėmimo sąlyga | Surišimo laikas mažesnis nei 120 s vienai ritei |
Kai laisvo laiko per mažai, sprendimas yra papildomi pajėgumai, o ne lėtesnė linija: antra surišimo galvutė arba dalies darbo perkėlimas prieš stotį. Lentelėje pateiktos vertės yra tik darbo pavyzdžiai – apklausos metu patikrinkite tikrąjį ričių mišinį ir produkciją su gamintoju.
Kas yra ištirta senojoje linijoje prieš pradedant darbus
Modernizavimo darbai pradedami nuo paliekamos linijos apžiūros. Toliau nurodyti punktai nustato, ar nauji įrenginiai tinka ir kaip jie sujungiami:
| Punktas | Kodėl nusprendžiama atnaujinti |
|---|---|
| Konvejerio aukštis ir plotis | Naujos galvutės turi apimti esamus volelius. |
| Ritės dydžio diapazonas | Nustato galvos eigą, dirželio ilgį ir kiekvieno dirželio naudojimo trukmę. |
| Maitinimo ir oro tiekimas | Modernizuoti įrenginiai turi atitikti gamyklos siūlomas galimybes. |
| Valdymo signalai | Naujas ciklas turi bendrauti su esama linija ir jos stalu. |
| Erdvė virš linijos ir šalia jos | Portalo svirčiai, apsaugai ir operatoriaus prieigai. |
Atnaujinimas planuojamas pagal nustatytą išjungimo langą, kuris suderinamas prieš pradedant darbus, siekiant sutrumpinti gamyklos prastovų laiką. Saugos praktika atitinka paskirties rinkai taikomus standartus: CE rinkoms ISO 12100 nustato rizikos vertinimo metodą, o EN 415-10 – bendruosius pakavimo mašinų reikalavimus.
Gamyklinis bandymas ir priėmimas
Šios mašinų šeimos planavimo ir priėmimo procesui taikomi du praktiniai punktai. Pirma, tiekėjo nurodyta praktika yra prieš pristatymą atlikti nepertraukiamus kiekvienos mašinos funkcinius ir saugos bandymus – maždaug 24 valandas, jei nurodyta, – apimančius valdymo sistemas ir avarinio stabdymo funkciją; tai traktuokite kaip nurodytą šeimos praktiką, o ne vieno vieneto matavimą. Antra, patvirtinkite, kad kartu su projektu pristatoma modernizuotos stoties apsauga ir dokumentacija (ISO 12100 rizikos vertinimas ir EN 415-10, kur taikomas CE).
DUK
K: Ar galima automatinį surišimą pridėti prie senos rulonų linijos?
A: Taip. Šis atnaujinimas modernizuoja automatinį surišimą ant esamų ritininių konvejerių, o ne pakeičia liniją.
K: Ar modifikuota mašina neatsiliks nuo linijos?
A: Tvirtinimo laikas tikrinamas pagal linijos taktą. Pateiktame pavyzdyje keturios juostos su savo indeksiniais judesiais turi tilpti į 120 s taktą.
K: Ką pirmiausia reikia išmatuoti senoje linijoje?
A: Konvejerio aukštis ir plotis, ričių dydžių diapazonas, galia ir oras, valdymo signalai ir erdvė aplink liniją.
K: Ar operatoriai vis dar dirba ritės zonoje?
A: Ne – ciklas vykdomas iš operatoriaus stalo, esančio už judėjimo zonos ribų, įjungus apsaugą ir saugos blokatorius.
K: Kas nutinka, jei rišimo laikas yra per ilgas?
A: Pridėkite antrą galvutę arba perkelkite dalį darbo prieš srovę nuo stoties.
Kitas žingsnis
Pateikite gamintojui savo linijos išdėstymo brėžinį su konvejerio matmenimis, ričių dydžiais ir tiksliniu našumu, gaukite pasiūlymą su atnaujinimo apimtimi ir takto patikrinimu, tada užsisakykite objekto apžiūrą, kad patvirtintumėte senosios linijos konvejerius ir valdiklius.
Susiję ištekliai
- Ritinių pakavimo linijos automatizavimas surišimo mašinomis – Kaip prie esamos ričių gamybos linijos pridedamos surišimo mašinos.
- Plieno ritinių pakavimo linijos stotis po stoties – Ritinių pakavimo linijos išdėstymas kiekvienoje stotyje.
- Automatinis plieno ritinių surišimo aparatas – Atskiras automatinis plieno ritinių surišimas.
- Ritė Upender – Sukimo ir apvertimo įranga, suderinama su ričių pakavimo linijomis.