Apžvalga
Dvipusis lazerinis pjovimas reiškia, kad pirmiausia pjaunama viena plokštės pusė, o tada apverčiama nupjauta pusė, kad būtų galima apdirbti antrąją. Apvertimo etapas lemia ir kokybę, ir saugą: plokštė turi būti apverčiama nepažeidžiant pjūvų kraštų ar paviršiaus ir be rizikos, kad pakrauta plokštė bus perkelta ant krano. 180° apvertimo stalas tiekia plokštę ant konvejerio, suima ją besisukančio žiedo viduje, apverčia vietoje ir nuneša į antrą pjovimo vietą. Šis vadovas skirtas pjovimo cecho inžinieriams ir gamybos vadovams, dirbantiems su dvipusiu lazeriu, ir jame aprašomas darbo eiga, ką turi užtikrinti apvertimo etapas pjovimui ir ką reikia nurodyti nestandartiniam 180° apvertimo stalui.
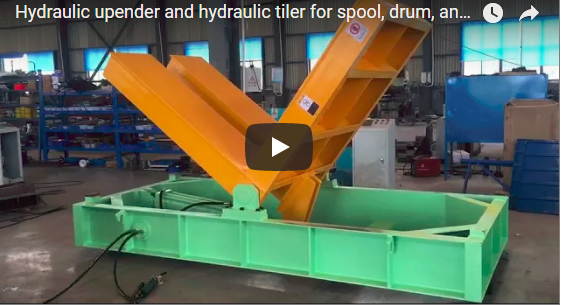
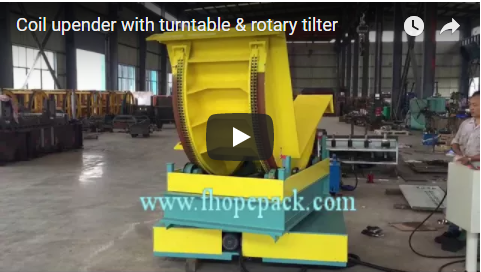
Žemiau esančiame vaizdo įraše parodytas 180° pasukamas plieninės plokštės apvertimo stalas, skirtas dvipusiam lazeriniam pjovimui:
Dvipusio pjovimo darbo eiga
Pjaunant abu plokštės paviršius, tarp dviejų ėjimų atsiranda posūkis:
| Etapas | Kas atsitinka, |
|---|---|
| Pirmas praėjimas | Lazeris pjauna A paviršių ant pjovimo stalo. |
| Pirmojo praėjimo detalių apdirbimas mikrojungtimis | Priklausomai nuo detalės, pirmojo pjūvio metu gali būti atlaisvinta dalis profilio; mikrosujungtys (likęs tinklas) laiko lakštą kartu, kol bus baigtas antrasis pjūvis. |
| Apyvarta | Plokštė paduodama į apvertimo stalą, pasukta 180° kampu, todėl antram ėjimui pateikiama B pusė. |
| Antras praėjimas | B paviršius pjaunamas naudojant tą patį atskaitos tašką, kad abi pusės sutaptų. |
| Iškrauti | Baigtos dalys pašalinamos. |
Konvejeriniu būdu tiekiamoje žiedinėje mašinoje plokštė patenka ant apvertimo stalo ant padavimo konvejerio, suimama žiedo viduje, pasukama 180°, paleidžiama ir išnešama išmetimo pusėje. Tai reiškia, kad apvertimas yra medžiagos srauto dalis, o ne atskiras krano judesys.
Ką turi garantuoti apyvartos žingsnis
Dvipusiam lazeriniam pjovimui 180° apvertimo stalas turi atlikti daugiau funkcijų nei tik pasukti plokštę:
| Reikalavimas | Kodėl tai svarbu pjaustant |
|---|---|
| Pakartojamas pozicionavimas | Po posūkio plokštė grįžta į žinomą padėtį. Praktiškai mechaninis pakartojamumas nėra skirtas pakeisti lazerio atliekamą atskaitos tašką: jis grąžina plokštę į lazerinio stalo optinio krašto aptikimo jutiklio arba padėties nustatymo kaiščių fiksavimo langą, todėl pjovimo programa iš naujo nustato B paviršiaus koordinačių pradžią. |
| Nepažeistas kraštas | Suimant ir sukant plokštę, nupjauti kraštai ir skirtukai nėra išmušami ar įlenkiami. |
| Nėra paviršiaus tempimo | Lėkštė laikoma žiedo viduje ir pasukama vietoje, o ne slysta per grindis ar kitą lėkštę. |
| Kontroliuojamas sukibimas | Plokštelė tvirtai laikoma posūkiui ir švariai paleidžiama, todėl antrasis ėjimas pradedamas nuo nepažeistos dalies. |
| Konvejerio integracija | Padavimo ir išėmimo konvejerių srautas atitinka pjovimo liniją, todėl apsisukimas nesutrikdo gamybos. |
Žiedas sukasi apie horizontalią ašį, sukdamas plokštę vietoje kontroliuojamu greičiu, todėl plokštė B paviršiui pateikiama švariai ir toje pačioje apdirbimo plokštumoje. Staklės užtikrina pasikartojantį mechaninį padėties nustatymą: kiekvieną ciklą ji grąžina plokštę į pastovią padėtį, kad lazerinio stalo optiniai kraštų paieškos arba padėties nustatymo kaiščiai galėtų ją užfiksuoti; tiksli antrojo praėjimo koordinačių pradžia pjovimo programa nustato iš naujo pagal tą atskaitos tašką.
Apvertimo stalo nurodymas jūsų pjovimo linijai
Norėdami pagaminti nestandartinį 180° apvertimo stalą, nurodykite gamintojui savo plokštės ir linijos parametrus:
| Indėlis | Kodėl tai svarbu |
|---|---|
| Plokštės dydis (ilgis, plotis, storis) | Nustato žiedo angą ir atramos modelį. |
| Sunkiausias plokštės svoris | Nustato žiedinės pavaros variklį ir apverčiamąją apkrovą. |
| Pjovimo briaunos būklė | Ar pirmas praėjimas palieka skirtukus, ar atleidžia detales, pakeičia briaunų apdorojimą. |
| Posūkio reikalavimas | Pilni 180° kampai, kad būtų rodomas B paviršius, arba stabtelėjimas kampu apžiūrai. |
| Padėties pakartojamumas | Antrojo praėjimo lygiavimo metu reikalingas tolerancijos nuokrypis. |
| Konvejerio lygis ir linijos srautas | Padavimo / išleidimo aukštis, konvejerio tipas ir tikslinis dalių skaičius pamainai. |
Ši mašinų šeima gamina tiek mechaninius apvertimo įrenginius (gaminių linijos diapazonas maždaug 1–60 tonų), tiek sunkiasvores hidraulines konfigūracijas (gaminių linijos diapazonas maždaug 1–100 tonų); nominalioji vertė parenkama pagal sunkiausią jūsų plokštę.
Gamyklinis bandymas ir priėmimas pjovimo reikmėms
Lazerio liniją tiekiantis apyvartos stalas turėtų būti patikrintas prieš jį išsiunčiant:
- Pratęsto bėgimo rekordas. Bandymo žurnalas, apimantis beveik nepertraukiamą ciklą (gamintojo nurodytas protokolas trunka apie 24 valandas), nurodomas kaip neapkrautas arba su apkrova.
- Padėties pakartojamumo patikrinimas. Įrodymas, kad plokštė po pakartotinių posūkių grįžta į savo padėtį neviršydama jūsų pjovimo reikalaujamo tolerancijos lygio.
- Konvejerio ir apyvartos ciklas. Įrodymas, kad padavimo-konvejerio srautas, posūkis ir išleidimo perdavimas vyksta be užstrigimo ar susidūrimų su kraštais.
- Saugos įtaiso patikra. Patvirtinkite, kad apsaugos, saugos blokuotės ir avarinis stabdymas veikia taip, kaip numatyta.
- Galios nuostolių elgsena. Patvirtinimas, kad imituotas energijos tiekimo sutrikimas sustabdė ir saugiai laikė žiedą nenumetant plokštelės.
- Atitikties dokumentai. Šiai mašinų šeimai naudotų saugos standartų patvirtinimas (EN 415-10 kaip nuoroda ir ISO 12100 rizikos vertinimas).
Atvykę, prieš vėl prijungdami pjovimo srautą, atlikite tuos pačius pagrindinės linijos patikrinimus – tuščio sukimosi, apkrauto sukimosi su viena iš pjovimo plokščių, padėties grįžimo patikrinimus, avarinio stabdymo ir elektros energijos tiekimo nutraukimo patikrinimus.
DUK
K: Kodėl nepasukus plokštės kranu tarp dviejų pjovimo etapų? A: Kranas siūbuoja krovinį ir rizikuoja pažeisti pjūvio kraštus bei plokštės paviršių. Žiedinis apvertimo stalas apverčia plokštę vietoje, taip apsaugoma detalė ir galima kartoti apvertimą.
K: Ar apdirbimo lentelė atitiks mano lazerio padėties toleranciją? A: Padėties kartojamumas nustatomas pagal jūsų reikalavimus prieš gamybą. Nurodykite antrojo praėjimo lygiavimo toleranciją, kad staklės, atramos ir atskaitos taškas būtų pagaminti pagal ją.
K: Kaip plokštė paduodama per mašiną? A: Konvejeriniu žiediniu būdu tiekiamoje mašinoje plokštė patenka ant padavimo konvejerio, pasukama žiedo viduje ir paliekama išleidimo pusėje tame pačiame darbiniame aukštyje. Patikrinkite konvejerio lygį su savo linija.
K: Ar jis gali apdirbti itin dideles arba itin storas plokštes? A: Žiedo angos dydis parenkamas pagal jūsų plokštės ilgį, plotį ir storį, o vardinė vertė – pagal sunkiausią svorį. Be gaminių linijos asortimento, konstrukcija peržiūrima konkrečiai plokštei.
K: Kas nutinka, jei nutrūksta maitinimas, kai mašinoje yra lėkštė? A: Mašinos saugos konstrukcija sustabdo ir laiko žiedą vietoje; kai maitinimas atnaujinamas, valdymo sistema saugiai atnaujina darbą, o ne išmeta plokštę.
Kitas žingsnis
Atsiųskite pjovimo plokštės dydį ir sunkiausią svorį, antrojo praėjimo lygiavimo toleranciją, posūkio reikalavimą ir linijos srautą (konvejerio lygį, padavimą/išėmimą ir dalių skaičių pamainoje), kad būtų galima parinkti individualų 180° apvertimo stalą ir nurodyti jo padėties pakartojamumą patvirtinimo brėžinyje.
Susiję ištekliai
- Ričių apvertimo ir pramoninių apvertimo sprendimų – Nestandartinė mechaninė (≈1–60 t) ir hidraulinė (≈1–100 t) apvertimo įranga.
- Hidrauliniai pakėlimo ir pakreipimo sprendimai – Gamintojo deklaruota bandymų prieš pristatymą praktika ir kontrolė / saugos patikra.
- Kaip 180° tekinimo staklės veikia surenkamųjų komponentų ir lakštų apdirbimui – 180° tekinimo staklių kinematika ir EN 415-10 / ISO 12100 saugos nuorodos.