Santrauka: Daugelis pirkimų komandų, rinkdamosi padangų apvyniojimo sistemą, klaidingai teikia pirmenybę išankstinei įrangos kainai, ignoruodamos paslėptus veiklos nuostolius dėl darbo jėgos kaitos, plėvelės atliekų ir nepastovios krovinio apsaugos. Šiame techniniame palyginime pusiau automatinės stotys ir visiškai automatinės pakavimo linijos vertinamos pagal penkis inžinerinius ir finansinius aspektus, siekiant suderinti įrangos pasirinkimą su patikrintais gamybos reikalavimais.
🛠️ Vertinimo kriterijai
Optimalios padangų apvyniojimo sistemos pasirinkimas reikalauja įvertinti pralaidumą, darbo jėgos poreikį, medžiagų efektyvumą, apsaugos nuoseklumą ir bendras gyvavimo ciklo sąnaudas. Šie penki aspektai skiria ribą, kuri užtikrina greitą kapitalo atgavimą, nuo tos, kuri nuolat mažina veiklos pelno maržą dėl paslėptų neefektyvumų.
| kriterijus | Techninis ir verslo poveikis |
|---|---|
| Pralaidumas (padangos/val.) | Nulemia kasdienį išsiuntimo kiekį; nesuderinami pajėgumai sukuria srovių kliūtis arba nenaudojamo turto nusidėvėjimą. |
| Darbo sąnaudos vienai padangai | Pasikartojančios veiklos išlaidos, kurios didėja kartu su darbo užmokesčio infliacija; automatizavimas perkelia fiksuotą darbuotojų skaičių į kintamą efektyvumą. |
| Medžiagų suvartojimas (plėvelės atliekos) | Tamprioji plėvelė paprastai sudaro 12–18 % padangų gamyklų pakavimo išlaidų; perteklinės atliekos tiesiogiai sumažina bendrąjį pelną. |
| Apsaugos nuoseklumas | Kintama įtampa sukelia tranzito deformaciją; tiksliniai pažeidimo rodikliai turi išlikti mažesni nei 0.5% didelės vertės arba eksportui skirtų atsargų. |
| Bendros gyvavimo ciklo išlaidos (investicijos + 3 metų veiklos laikotarpis) | Apima kapitalines išlaidas, įrengimą, atsargines dalis, energijos suvartojimą ir operatorių mokymo išlaidas. |
Šie vertinimo parametrai taikomi lengvųjų automobilių padangoms, visureigių padangoms ir žiedinėms detalėms, tokioms kaip dideli pramoniniai vamzdžiai ar vielos ritės. Dabar šiuos rodiklius taikysime abiem apvyniojimo metodams.
🏗️ A variantas: rankinė arba pusiau automatinė vyniojimo stotis
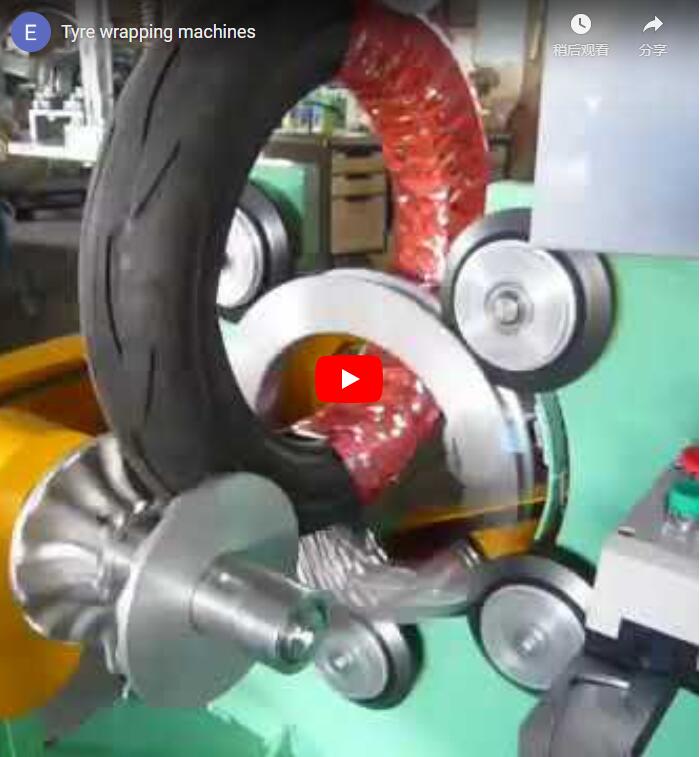
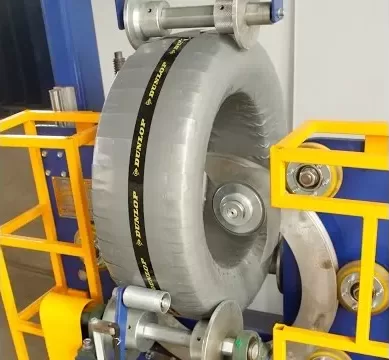
Rankinėse arba pusiau automatinėse vyniojimo stotyse naudojami besisukantys stalai ir rankomis klijuojami plėvelės dozatoriai, siekiant vidutinio našumo su mažomis pradinėmis kapitalo sąnaudomis. Šios sistemos tinka mažo našumo operacijoms arba įrenginiams, kuriuose dažnai keičiami produktai, nors jose reikia didelės darbo jėgos ir kintamo plėvelės sunaudojimo.
-
Eksploatavimo mechanika: Operatorius padangą pastato ant motorizuoto besisukančio 6–12 aps./min. greičiu disko, rankiniu būdu klijuodamas tempiamąją plėvelę. Pusiau automatinis variantas turi motorizuotą vežimėlį, kad sumažintų fizinę įtampą, tačiau plėvelės įtempimas priklauso nuo operatoriaus. Išankstinis tempimas – tai mechaninis plėvelės pailginimas prieš klijavimą, kurio metu medžiaga suploninama, kartu išlaikant apkrovos fiksaciją.
-
Našumas: 15–30 padangų per valandą vienoje stotyje. Dviejų pamainų darbas gali siekti 480–720 vienetų per dieną, tačiau operatoriaus nuovargis paprastai sumažina antrosios pamainos pusės efektyvumą 20–30 %.
-
Darbo jėgos poreikis: Reikalingas 1 operatorius kiekvienoje stotyje visą darbo dieną . Kad paslaugos būtų teikiamos visą parą, įmonės paprastai skiria 4–5 darbuotojus kiekvienoje stotyje pertraukoms ir pravaikštoms padengti. Apskaičiuotos darbo sąnaudos svyruoja nuo 0.08 iki 0.15 USD už padangą , o tam didelę įtaką daro regioninės darbo užmokesčio struktūros.
-
Medžiagos sunaudojimas: Be mechaninio išankstinio tempimo, plėvelės pailgėjimas retai viršija 20–40 %. Rankinis klijavimas dažnai sukelia per didelį plėvelės apvyniojimą arba atsilaisvinusius kraštus, todėl susidaro 15–25 % plėvelės atliekų . Plėvelės tempimo savybės turėtų būti patvirtintos pagal ASTM D6703/D6703M-18 standartą , siekiant užtikrinti, kad pailgėjimo ribos atitiktų taikymo reikalavimus.
-
Apsaugos pastovumas: dėl žmogaus veiklos kintamumo įtempis svyruoja nuo 5 N iki 25 N (apytiksliai 1.1–5.6 psi plėvelės įtempis). Dėl šio nepastovumo tranzito metu pažeidžiama 0.8–1.5 % plėvelės , ypač kai aplinkos drėgmė keičia plėvelės elastingumą.
-
Pradinė investicija: 5 000–12 000 USD vienai stočiai. Maža pradinė kaina, tačiau trūksta skaitmeninio ryšio gamybos stebėjimui ar kokybės kontrolei.
Svarbiausias aspektas: Rankinės stotys sumažina pradines investicijas, tačiau sunaudoja 3–5 kartus daugiau darbo jėgos ir sukuria žymiai daugiau plėvelės atliekų vienam vienetui nei automatinės alternatyvos.
🔗 Susiję : Naršykite daugiau sprendimų
📈 B variantas: Visiškai automatinė padangų pakavimo linija
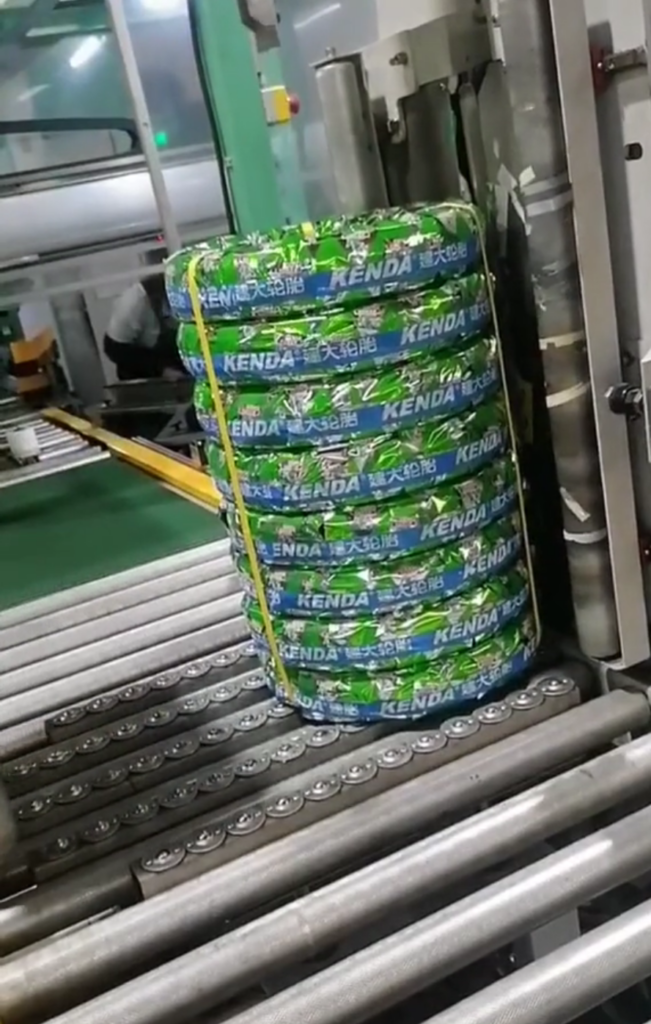
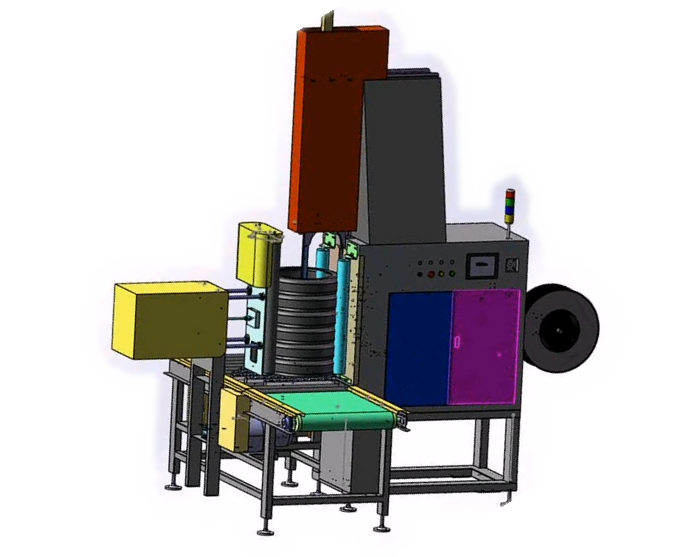
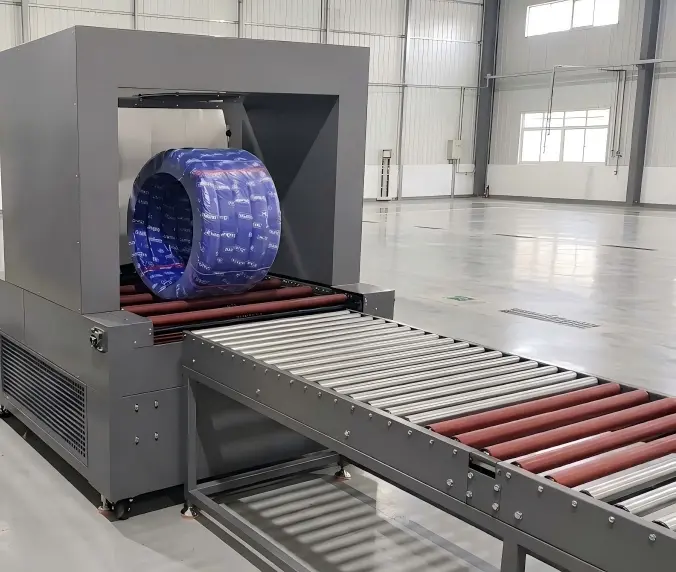
Visiškai automatinėse padangų pakavimo linijose integruoti servo varomi konvejeriai, programuojami loginiai valdikliai ir motorizuoti išankstinio tempimo aplikatoriai, kad būtų užtikrintas pastovus didelis greitis su minimaliu žmogaus įsikišimu. Šios sistemos sumažina plėvelės atliekas beveik 30 % ir stabilizuoja transportavimo apsaugą, todėl pateisinamos didesnės pradinės investicijos dėl nuolatinių eksploatavimo išlaidų santaupų.
-
Veikimo mechanika: Padangos stumiamos servovarikliais valdomais konvejeriais. Fotoelektriniai jutikliai nustato skersmenį (±50 mm paklaida) ir automatiškai reguliuoja apvyniojimo parametrus. PLC (programuojamo loginio valdiklio) sistemos šiuos reguliavimus atlieka milisekundės tikslumu, užtikrindamos pasikartojantį ciklo laiką. Linijinio įtempimo vertės (8–15 N) atitinka maždaug 1.8–3.4 psi plėvelės įtempį, užtikrinant tolygų krovinio laikymą be plėvelės plyšimo.
-
Našumas: standartinės konfigūracijos apdoroja 60–80 padangų per valandą (45–60 sekundžių ciklas). Dviejų stočių greitaeigiai variantai pasiekia 120 padangų per valandą (30 sekundžių ciklas), todėl reikalingos sinchronizuotos tiekimo sistemos.
-
Darbo jėgos poreikis: reikia 0.25–0.5 operatorių per pamainą , nes vienas technikas paprastai stebi 2–3 lygiagrečias linijas. Darbo sąnaudos sumažėja iki 0.02–0.04 USD už padangą . Jei operacija atliekama 100 padangų per valandą, tai leidžia sutaupyti apie 50 000–70 000 USD per metus , palyginti su rankinėmis stotimis.
-
Medžiagos sunaudojimas: Mechaninis išankstinis įtempimas pailgina plėvelę 60–80 % , taip sumažinant sunaudojimą 28 %, palyginti su rankiniu metodu. Servo valdomas įtempimas visų ciklų metu palaiko 8–15 N jėgą. Automatinis ritinėlio keitimas atliekamas per mažiau nei 90 sekundžių , sumažinant sujungimo atliekas.
-
Apsaugos nuoseklumas: Dėl vienodo plėvelės padengimo ir drėgmės kompensavimo realiuoju laiku (±8 % elastingumo pokytis) pažeidimų rodiklis išlieka mažesnis nei 0.5 % . Transportavimo metu pažeidimų mėginių ėmimas turėtų atitikti ISO 2859-1 protokolus, siekiant statistiškai patvirtinti apsaugos nuoseklumą skirtingose gamybos partijose.
-
Bendros gyvavimo ciklo išlaidos: pradinės investicijos svyruoja nuo 25 000 iki 60 000 USD (tipiškas vidutinės klasės automatinių modelių pramonės diapazonas). Konkurentų analogai, pvz., „Lantech“ TL serija arba „Orwak“ „TireWrap“, atitinka šią kategoriją. Numatomos 3 metų bendrosios naudojimo išlaidos siekia 85 000–150 000 USD , įskaitant techninės priežiūros sutartis ir energijos suvartojimą.
Svarbiausias aspektas: Visiškai automatinėms linijoms reikia 60 % mažiau darbo jėgos ir 28 % mažiau plėvelės, o tai tiesiogiai pagerina P&L našumą vidutinės ir didelės apimties gamybos aplinkoje.
🛡️ Palyginimo lentelė
| kriterijus | Rankinė / pusiau automatinė stotis | Visiškai automatinė pakavimo linija |
|---|---|---|
| Pralaidumas | 15–30 padangų per valandą vienam operatoriui | 60–120 padangų/val. (viena/dvi stotys) |
| Darbo sąnaudos vienai padangai | $ 0.08– $ 0.15 | $ 0.02– $ 0.04 |
| Filmų vartojimas | Pradinis lygis (atliekos 15–25 %) | 28% mažiau mechaniniu išankstiniu tempimu |
| Apsaugos nuoseklumas | Įtampa: 5–25 šiaur. ilg. (kintamasis) | Įtampa: 8–15 N (servo stabilizuota) |
| Žalos rodiklis | 0.8–1.5 % tipiškas | <0.5% statistiškai patvirtintas |
| Pradinė investicija | $ 5,000– $ 12,000 | $ 25,000– $ 60,000 |
| 3 metų bendrosios naudojimo išlaidos (atitinka 100 padangų/val.) | $ 120,000– $ 180,000 | $ 85,000– $ 150,000 |
| ŠMM integracija | Nėra | OPC UA / Galimas PLC |
| Perėjimo laikas (dydžio keitimas) | 2–5 minutės (rankinis reguliavimas) | <30 sek. (automatinis parametrų atšaukimas) |
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Pasirinkimo patarimai
Priimant sprendimus dėl pirkimų, įrangos pasirinkimas turėtų būti suderintas su patikrintais dienos našumo reikalavimais, kapitalo atgavimo terminais ir produktų asortimento sudėtingumu. Įrenginiams, perdirbantiems mažiau nei 40 vienetų per dieną, naudingas rankinis lankstumas, o vidutinio ir didelio masto operacijoms reikalingas automatizuotas tikslumas, siekiant išlaikyti pelningumą ir atitikti logistikos kokybės standartus.
-
Mažas kiekis (<40 padangų/dieną): Rankinis arba pusiau automatinis įrenginys. Susitaikykite su didesnėmis vieneto darbo sąnaudomis, nes automatizuotam kapitalo atgavimui reikalingas pastovus kiekis. Rinkitės pusiau automatinius modelius su pagrindiniu išankstiniu tempimu, kad sumažintumėte plėvelės atliekas be sudėtingos priežiūros.
-
Vidutinio našumo (reikalinga 60–80 padangų/val.): visiškai automatinė standartinė linija. Toks našumas pateisina investicijas per numatomą 18–24 mėnesių atsipirkimo laikotarpį dėl darbo ir medžiagų taupymo. Patikrinkite priešsrovio konvejerio sinchronizavimą; rankinis tiekimas gali pailginti atsipirkimą 2–3 mėnesiais.
-
Didelis gamybos kiekis (>100 padangų/val.): dviejų stočių automatinė linija. Užtikrinkite, kad gamyba prieš pradedant gamybą galėtų išlaikyti šį greitį, kad būtų išvengta įrangos prastovų. Paprašykite tiekėjo atlikti OEE (bendro įrangos efektyvumo) modeliavimą, apskaičiuotą pagal jūsų faktinius pamainų modelius, planuojamą techninę priežiūrą ir mikrostabdymų dažnumą.
-
Mišrūs gaminių tipai (pvz., keleiviniai + OTR + pramoniniai ritiniai): rinkitės sistemas su receptais pagrįstu parametrų saugojimu. Automatinės linijos su greitai keičiamomis įrankių rankenomis, kurių skersmuo daugumoje konfigūracijų yra nuo 400 mm iki 1200 mm . Patikrinkite, ar žiedo tarpas atitinka didžiausią jūsų žiedinį ruošinį.
Įspėjimas: Venkite pirkti automatizuotas linijas vien dėl ateities, jei dabartinė našumas išlieka mažesnis nei 40 padangų per valandą. Fiksuotas nusidėvėjimas padidins vieneto kainą, kol bus pasiektas apimties lygis. Iš pradžių įrenkite rankines stotis, o tada atnaujinkite jas, kai našumo duomenys patvirtins investicijas.
Pirkimo sprendimo kontrolinis sąrašas
-
[ ] Patvirtinkite didžiausią dienos našumą (ne vidutinį) – priderinkite įrangą blogiausio atvejo pamainoms.
-
[ ] Apskaičiuokite darbo sąnaudas vienai padangai , įskaitant viršvalandžių priedus, darbuotojų kaitos mokymus ir pravaikštų buferius.
-
[ ] Įvertinkite plėvelės kainą vienam ritinėliui ir dabartinį atliekų procentą – atlikite fizinį plėvelės auditą.
-
[ ] Patikrinkite maksimalų padangos skersmenį ir svorį – užtikrinkite, kad mašinos specifikacijos viršytų didžiausius jūsų gaminio matmenis.
-
[ ] Patikrinkite maitinimo ir suslėgto oro poreikius montavimo vietose (tipiškai: 380–480 V, 3 fazės, 6–8 barai).
-
[ ] Paprašykite kelių tiekėjų palyginti bendrąsias išlaidas (TCO) , įskaitant 3 metų techninės priežiūros sutartis ir svarbiausias atsargines dalis.
-
[ ] Jei stebite realaus laiko gamybos duomenis arba integruojate su gamyklos masto MES tinklais, patvirtinkite OPC UA suderinamumą.
🛠️ DUK
K: Ar vėliau galima pusiau automatinę stotį atnaujinti iki visiškai automatizuotos? A: Kai kurioms platformoms egzistuoja moduliniai atnaujinimo rinkiniai, tačiau modernizavimas dažnai kainuoja 60–70 % naujos linijos kainos. Pasitikrinkite atnaujinimo būdus su tiekėjais, nes atskiros automatinės architektūros paprastai negali priimti rankinio stočių modifikavimo.
K: Kiek laiko iš anksto ištempta plėvelė tarnauja prieš keičiant ritinį? A: Esant 60–80 % išankstiniam įtempimui, standartinis 500 mm × 1500 m ritinėlis apvynioja maždaug 1,800–2,200 padangų (vidutinis 600 mm skersmuo). Didelės spartos modeliai turi automatinį sujungimą, kad būtų galima nepertraukiamai dirbti 24 valandas per parą.
K: Koks perdirbtų padangų pažeidimo lygis yra priimtinas? A: Perdirbtų padangų siuntos dažnai toleruoja iki 1.5 % pažeidimus dėl mažesnės perpardavimo vertės. Eksportui arba mažmeninei prekybai skirtų padangų pakeitimui taikykite automatinės linijos <0.5 % pažeidimo lygį, kad išvengtumėte logistikos pretenzijų ir prekės ženklo nuvertėjimo.
K: Ar šios mašinos apdoroja kilimų ritinius ar kitus cilindrinius gaminius? A: Taip. Orbitinio vyniojimo technologija taikoma bet kokiems žiediniams arba cilindriniams ruošiniams. Plėvelės įtempimą ir persidengimo raštus galite reguliuoti naudodami valdymo sąsają. Patikrinkite, ar mašinos žiedo skersmuo atitinka jūsų gaminio išorinius matmenis (paprastai 800–1400 mm ).
📊 Metodologija ir finansinis atsakomybės apribojimas
Bendrosios nuosavybės kainos ir darbo sąnaudų prielaidos: bendrosios nuosavybės sąnaudų skaičiavimuose daroma prielaida, kad veiklos laikotarpis bus 3 metai, bus 250 darbo dienų per metus ir bus dirbama standartiniu 2 pamainų režimu. Darbo sąnaudos apskaičiuojamos remiantis regioniniais gamybos darbo užmokesčio vidurkiais, įskaitant išmokas, darbuotojų kaitos mokymus ir pravaikštų rezervus. Energijos suvartojimo veiksniai įskaičiuoti į standartinius pramoninius elektros energijos tarifus. Faktiniai skaičiai gali skirtis priklausomai nuo gamyklos vietos, profesinių sąjungų susitarimų ir konkrečių komunalinių paslaugų tarifų.
Atsakomybės apribojimas: Visi finansiniai skaičiai, našumo rodikliai ir efektyvumo procentai atitinka tipinius pramonės diapazonus ir numatomus etalonus. Faktinis našumas, kainos ir investicijų grąžos terminai priklauso nuo konkrečios vietos sąlygų, tiekėjų konfigūracijos ir rinkos kintamųjų. Dėl projektui skirto inžinerinio patvirtinimo kreipkitės į sertifikuotus įrangos integratorius.