Santrauka: Šiame vadove aprašomas durų/panelių sandarinimo ir susitraukimo mašinų, naudojamų statybinių medžiagų pakavimo sistemose, veikimo darbo eiga. Jame aprašomos pagrindinės mašinų funkcijos, nuoseklios nustatymo procedūros ir svarbiausi tikrinimo protokolai, siekiant išvengti žalos transportuojant. Tinkamas įgyvendinimas sumažina medžiagų švaistymą ir pagreitina išsiunčiamą logistiką, kartu išsaugant produkto vientisumą tranzito metu.
🛠️ Taikymo sritis
Specialios durų ir plokščių sandarinimo mašinos naudoja kontroliuojamą šilumos susitraukimo plėvelę, kad sukurtų patvarias, transportavimui paruoštas pakuotes, kurios apsaugo didelius statybinius komponentus nuo krovinių pažeidimų, žymiai sumažina rankų darbo sąnaudas ir užtikrina nuoseklią paviršiaus apsaugą standartinių transportavimo iš sandėlio į vietą operacijų metu.
Pirkėjai dažnai renkasi standartinius tempimo vyniotuvus, o ne specialias durų / panelių sandarinimo ir traukimo mašinas. Ši pirkimo klaida neatitinka plokščių panelių matmenų. Horizontalus orbitinis vyniotuvas gerai tvarko ant palečių sukrautas prekes. Jis negali saugiai apvynioti palaidų statybinių panelių be specialių tvirtinimo detalių. Žr. mūsų E1400 horizontalų tempimo vyniotuvą, skirtą palečių apvyniojimui, arba išbandykite specializuotą plokščių komponentų apvyniojimo mašiną, skirtą specialiai plokštiems komponentams.
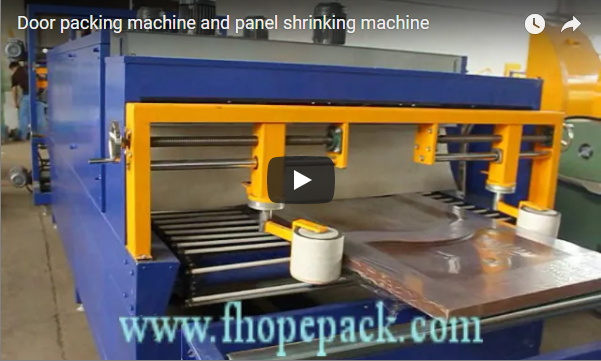
Įranga atlieka dvi nuoseklias pakavimo medžiagų tvirtinimo operacijas. Pirma, sandarinimo mechanizmas ištempia ir apgaubia poliolefino (POF) arba polietileno (PE) plėvelę aplink tikslinį elementą. Antra, šildomas tunelis cirkuliuoja kontroliuojamą oro srautą, kad plėvelė sandariai priglustų prie paviršiaus.
Svarbiausia: L formos sandarinimo mašinose naudojamas L formos šildomas strypas, kuriuo vienu metu vidutiniu greičiu uždaromi du plėvelės kraštai. Šoninio sandarinimo mašinose naudojami nuolat judantys sandarinimo ratukai, kad būtų užtikrintas didesnis našumas dirbant su ilgesnėmis statybinėmis plokštėmis.
Susitraukimo fazė priklauso nuo tikslaus šilumos valdymo. Operatoriai turi nustatyti tunelio parametrus pagal plėvelės storį ir aplinkos temperatūrą. Tunelio šildymo elementai paprastai veikia standartiniame POF/PE plėvelės lange, kurio temperatūra yra maždaug nuo 100 °C iki 160 °C, tačiau tikslius šilumos nustatymus reikia patikrinti pagal konkrečius tiekėjo duomenų lapus, o ne pasikliauti fiksuotomis vertėmis.
Ši automatizuota pakavimo sistema tiesiogiai veikia verslo rezultatus, nes panaikina rankinį pakavimo darbą. Nuolatinis susitraukimo procesas sumažina gaminių grąžinimą dėl transportavimo metu įbrėžimų. Kai kurie gamintojai praneša apie iki 30 % sumažėjusį transportavimo pažeidimų skaičių, kai pereinama nuo rankinio pakavimo prie specialios sandarinimo technologijos, nors rezultatai skiriasi priklausomai nuo įmonės sąlygų ir tvarkymo praktikos.
🏗️ Kontrolinis sąrašas Kūnas
Šis struktūrizuotas operacinis kontrolinis sąrašas padeda operatoriams atlikti kiekvieną svarbų žingsnį – nuo pradinio plėvelės įdėjimo iki galutinio terminio kalibravimo, užtikrinant nuoseklią apsauginės pakuotės kokybę, kartu aktyviai mažinant medžiagų atliekas ir užkertant kelią brangiems gamybos vėlavimams kasdienių darbo eigų metu.
-
[ ] Prieš paleidimą patikrinkite, ar plėvelės ritinėlio skersmuo atitinka dozatoriaus veleno specifikacijas. Plėvelės tiekimo ričių išorinis skersmuo paprastai yra nuo 10 iki 14 colių, o šerdies dydžiai yra standartiniai, nors tikslūs matmenys priklauso nuo jūsų tiekėjo produktų linijos.
-
[ ] Uždėkite poliolefino arba polietileno susitraukiančią plėvelę ant kreipiamųjų ritinėlių ir perverkite ją per įtempimo svirtis. Reguliuokite trinties stabdžius, kol plėvelė bus tiekiama sklandžiai, be raukšlių ir per didelio pasipriešinimo.
-
[ ] Prieš pradėdami ciklą, kiekvieną durų komponentą arba lango rėmą padėkite ant konvejerio juostos centrinės linijos. Sulygiuokite plokščius paviršius lygiagrečiai sandarinimo juostai, kad plėvelė būtų tolygiai paskirstyta aplink visus kraštus.
-
[ ] Įjunkite automatinę pakavimo sistemą ir stebėkite pradinį sandarinimo formavimąsi. Kryžminio sandarinimo ašmenys turi švariai perpjauti dvisluoksnę plėvelę, nepalikdami nelygių kraštų ar nepilnų uždarymų išilgai siūlės linijos.
-
[ ] Uždarytą gaminį veskite per susitraukiantį tunelį, stebėdami oro srauto modelius. Standartinių statybinių plokščių konvejerio greitis paprastai svyruoja nuo 1.5 iki 3 metrų per minutę, todėl nuolatinės gamybos sąlygomis jį reikia reguliuoti atsižvelgiant į plėvelės storį ir gaminio matmenis.
Įspėjimas: operatoriai niekada negali viršyti rekomenduojamo konvejerio greičio piko metu. Per didelis greitis sukelia plėvelės raukšles ir silpnus sandarinimo sukibimus, kurie pažeidžia apsauginės pakuotės vientisumą.
Svarbiausias aspektas: ši laipsniška procedūra standartizuoja kasdienius bendrųjų pramonės komandų darbo eigą. Nuoseklus vykdymas sumažina atliekų kiekį ir padeda išvengti brangaus pakartotinio darbo su išsiunčiamomis siuntomis. Įrenginiai, taikantys standartizuotas kalibravimo procedūras, dažnai praneša apie aukštus pradinius sėkmingo darbo rodiklius, nors tiksli išeiga priklauso nuo operatorių mokymo ir aplinkos sąlygų.
📈 Išlaikymo / neišlaikymo kriterijai
Aiškūs atitikties ir neatitikimo kriterijai leidžia gamybos komandoms greitai įvertinti plėvelės sukibimą, šiluminį nuoseklumą ir sandarumo vientisumą, užtikrinant, kad kiekvienas supakuotas pastato komponentas atitiktų standartinius transportavimo patvarumo reikalavimus prieš išvežant iš gamyklos regioniniam platinimui.
| Patikrinimo parametras | Praėjimo slenkstis / specifikacijos formatas | Sąlyga / Kontekstas |
|---|---|---|
| Plėvelės sukibimas | Filmas palaiko nuolatinį ryšį kraštuose ir kampuose | Po 24 valandų laikymo įprastomis sandėlio sąlygomis |
| Sandarumo stiprumas | Sandarinimo linija atlaiko minimalų tempimo pasipriešinimą patikrinta tempimo bandymo įranga | Matuojama naudojant standartinius matuoklius, nors tikslios ribos priklauso nuo plėvelės storio ir tiekėjo specifikacijų. |
| Tunelio šilumos išeiga | Temperatūra svyruoja nuo 100 °C iki 160 °C. POF/PE plėvelėms | Patvirtinta kalibruotais termoelementų jutikliais aktyvaus ciklo metu, nustatymus pakoregavus pagal gamintojo rekomendacijas |
Operatoriai privalo apžiūrėti suvyniotą produktą iš karto po išvežimo. Norint sėkmingai patikrinti, plėvelė turi tvirtai priglusti prie visų plokščių paviršių, be matomų raukšlių ar atsilaisvinusių kišenių. Sandarinimo linija turi būti visiškai susiliejusi, be jokių tarpų, viršijančių standartines tolerancijos ribas, per visą ilgį.
Svarbiausia: Atmeskite bet kokį gaminį, kurio vizualinės apžiūros metu plėvelėje matyti pūslių arba dalinio susitraukimo defektų. Šie defektai rodo neteisingus temperatūros nustatymus arba neatitikimus plėvelės storio specifikacijose.
Remiantis tipiniais pramonės lyginamaisiais rodikliais, automatizuotos pakavimo linijos paprastai pasiekia aukštus pradinius sėkmingo darbo rodiklius, kai operatoriai laikosi kalibruotų terminių profilių standartinėmis atmosferos sąlygomis. Vadovybė turėtų planuoti savaitinius kalibravimo patikrinimus, kad visose pamainose būtų išlaikyti nuoseklūs kokybės rodikliai, atsižvelgiant į tai, kad tikslus našumas priklauso nuo įmonės įrengimo ir medžiagų specifikacijų.
🛡️ Dažnai praleidžiami daiktai
Pagrindinių elektros suderinamumo reikalavimų ir būtinų erdvinių atstumų nepaisymas pradiniame planavimo etape dažnai sukelia netikėtus įrenginių pakeitimus, padidina bendras projekto išlaidas ir vėluoja visiškas naujai įdiegtų pakavimo sistemų gamybos pradžios grafikas.
-
[ ] Prieš pristatydami įrangą, patikrinkite, ar įtampos fazės reikalavimai atitinka jūsų įrenginio elektros paskirstymo tinklą. Įrangai paprastai reikalingos standartinės pramoninės maitinimo konfigūracijos, pvz., trifazis maitinimas, kurio įtampa yra nuo 200 iki 480 voltų, o dažnis – 50 arba 60 hercų, tačiau tikslias specifikacijas reikia pasitikrinti su įrangos gamintoju.
-
[ ] Prieš galutinai parengdami išdėstymo planus, apskaičiuokite bendrą grindų plotą, įskaitant konvejerio įėjimo ir išėjimo laisvąsias zonas. Techninės priežiūros laisvosioms zonoms paprastai reikia maždaug vieno ar dviejų metrų atviros erdvės aplink judančius mechaninius komponentus, kad būtų galima saugiai atlikti įprastinius techninės priežiūros darbus.
-
[ ] Įsitikinkite, kad aplinkos temperatūra dirbtuvėse yra stabili, kad išvengtumėte šiluminių svyravimų klaidų susitraukimo tunelio valdymo sistemoje. Standartinėmis eksploatavimo sąlygomis patalpų klimatas svyruoja nuo 15 °C iki 26 °C, todėl susitraukimo rezultatai paprastai yra nuosekliausi.
Įspėjimas: Nepaisant maitinimo fazės specifikacijų, per pirmuosius paleidimo bandymus dažnai iš karto išsijungia grandinės pertraukiklis. Prieš prijungdami galingus šildymo elementus prie esamos pastato infrastruktūros, visada pasitarkite su savo elektros rangovu.
Svarbiausias dalykas: Įrenginių valdytojai turėtų suplanuoti prieš įrengimą atliekamą vietos auditą likus trims savaitėms iki įrangos atvykimo. Ankstyvas komunalinių paslaugų prijungimų patikrinimas padeda išvengti brangiai kainuojančių projekto vėlavimų ir apsaugo jūsų veiklos grafiką. Neplanuoti įrenginių atnaujinimai gali padidinti pradines kapitalo išlaidas kintamu procentiniu dydžiu, priklausomai nuo esamos infrastruktūros, todėl ankstyvas komunalinių paslaugų patikrinimas yra būtinas biudžeto tikslumui užtikrinti.
⚙️ Pirkimo sprendimo kontrolinis sąrašas
Įvertinus pagrindinės mašinos našumą, standartinius plėvelės sunaudojimo modelius ir reguliarios priežiūros prieinamumą, užtikrinama, kad pasirinkta pakavimo technologija patikimai palaikytų tvarius kasdienius gamybos kiekius ir kartu veiksmingai kontroliuotų ilgalaikes eksploatavimo išlaidas per visas įprastas sandėlio pamainas.
-
[ ] Prieš galutinai pasirinkdami įrangą, palyginkite konvejerio pločio specifikacijas su didžiausių statybinių plokščių matmenimis. Transportavimo juostos paprastai tinka standartiniams plokščių pločiams nuo 700 iki 1,200 milimetrų, todėl standartinėmis sąlygomis reikalingas pakankamas šoninis tarpas saugiam pakrovimui ir iškrovimui.
-
[ ] Apskaičiuokite metinio plėvelės sunaudojimo įverčius pagal dienos produkcijos tikslus ir gaminio paviršiaus ploto matavimus. Standartinis susitraukiančio ritinėlio sunaudojimas labai skiriasi priklausomai nuo gaminio dydžio ir plėvelės storio, todėl metiniai įverčiai turėtų būti skaičiuojami naudojant faktinius dienos produkcijos tikslus, o ne fiksuotus lyginamuosius rodiklius.
-
[ ] Peržiūrėkite tiekėjų palaikymo tinklus, įvertindami standartines garantijos trukmes, svarbiausių sandarinimo strypų komponentų atsarginių dalių prieinamumą ir tipinį techninės pagalbos reagavimo laiką pagal techninės priežiūros sutartis.
Investicijų grąžos įžvalga: Pirkėjai turėtų paprašyti tiekėjų pateikti išsamią bendrųjų eksploatavimo išlaidų prognozę, kurioje būtų palygintos numatomos darbo sąnaudos ir sumažėjusios su žala susijusios grąžinimo išlaidos su pradinėmis investicijomis į įrangą, siekiant nustatyti realius atsipirkimo terminus. Prieš pasirašydami pirkimo užsakymus, visada patikrinkite plėvelių suderinamumo įvertinimus su tiekėjo technine dokumentacija.
Svarbiausias aspektas: Pirkimų specialistai turėtų patikrinti plėvelės suderinamumo įvertinimus pagal tiekėjo techninę dokumentaciją. Nesuderinamų poliolefino rūšių naudojimas dažnai panaikina gamintojo garantijas ir pagreitina kaitinimo elementų gedimą piko metu.
Ši struktūrizuota vertinimo sistema padeda bendriesiems pramonės pirkėjams išvengti per didelių išlaidų prastai veikiančiai technikai. Tinkama išankstinė analizė padeda išvengti biudžeto viršijimo ir užtikrina patikimą kasdienį našumą visose sandėlio pamainose.
🛡️ Atitikties pastaba : ši įranga sukurta taip, kad atitiktų ISO ir CE reikalavimus. Prieš pirkdami patikrinkite konkrečius sertifikatus su gamintoju.
🛠️ DUK
K: Ar standartinė tempiamoji plėvelės plėvelė gali pakeisti specializuotą durų/panelių sandarinimo ir traukimo mašiną? A: Standartinės mašinos efektyviai tvarko paletines prekes, bet negali pritvirtinti palaidų statybinių panelių. Specialūs modeliai užtikrina tikslų plėvelės įtempimo valdymą plokščių komponentų apsaugai.
K: Kaip dažnai operatoriai turėtų valyti termiškai susitraukiančio tunelio oro ventiliacijos angas? A: Įprastomis gamybos sąlygomis techninės priežiūros komandos turi pašalinti ventiliacijos kliūtis kas 40–60 darbo valandų. Reguliarus valymas padeda išvengti terminio ciklavimo klaidų ir užtikrina pastovų susitraukimo našumą.
K: Ar plėvelės storis tiesiogiai veikia langų rėmų ilgaamžiškumą transportuojant? A: Storesni poliolefino sluoksniai sugeria didesnes smūgio jėgas regioninio krovinių pristatymo metu. Tinkamo storio specifikacijų pasirinkimas sumažina pretenzijų dėl gaminių pažeidimų skaičių ir žymiai sumažina grąžinimo apdorojimo išlaidas.