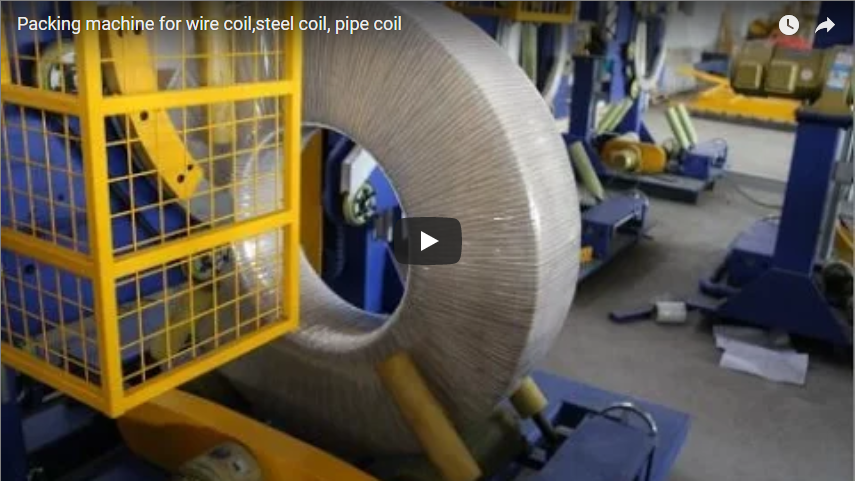
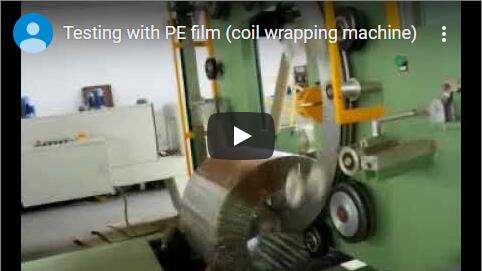
Santrauka: Pramonės įmonės rankinį tempiamąjį vyniojimą pakeičia automatizuota ričių pakavimo įranga, kad stabilizuotų sunkias gumines žarnas, sumažintų polietileno atliekas ir pagreitintų automobilių logistikos pralaidumą, kartu išlaikant nuoseklius apsauginio pakavimo standartus visuose platinimo kanaluose.
[VAIZDO ĮRAŠO VIETOS ŽYMĖ]
🛠️ Pramonės problema: gamyklos grindų scenarijus nuo pradžios iki pabaigos
Vidurio Vakaruose įsikūrusioje vidutinio dydžio skysčių žarnų platinimo įmonėje kasdienis siuntimo ciklas prasideda nuo sunkių guminių žarnų ritinių atvežimo ant standartinių padėklų. Prieš įdiegiant automatizavimą, gamybos skyriaus vadovai stebėjo, kaip operatoriai rankiniu būdu užklijuoja tamprią plėvelę aplink kiekvieną ritinį. Kadangi žarnos yra netaisyklingos formos ir sveria kelis šimtus kilogramų vienas ryšulėlis, darbuotojai dažnai per daug priverždavo arba nepakankamai apvyniodavo, kad kompensuotų krovinių judėjimą krautuvo darbo metu. Dėl to susidarė nuspėjamas transportavimo pažeidimų modelis: mikroįplyšimai ant gaunamų prekių, sutraiškytos skysčių perdavimo linijos dėl padėklų nestabilumo ir pakartotinės automobilių surinkimo partnerių pretenzijos. Operatoriai daug laiko skyrė nepavykusių krovinių pervyniojimui, o techninės priežiūros komandos sprendė pasikartojančias įtampos traumas, atsiradusias dėl nuolatinio rankinio įtempimo.
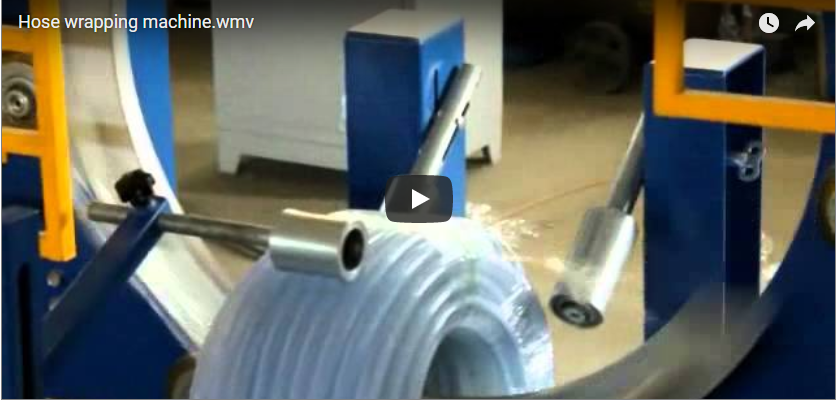
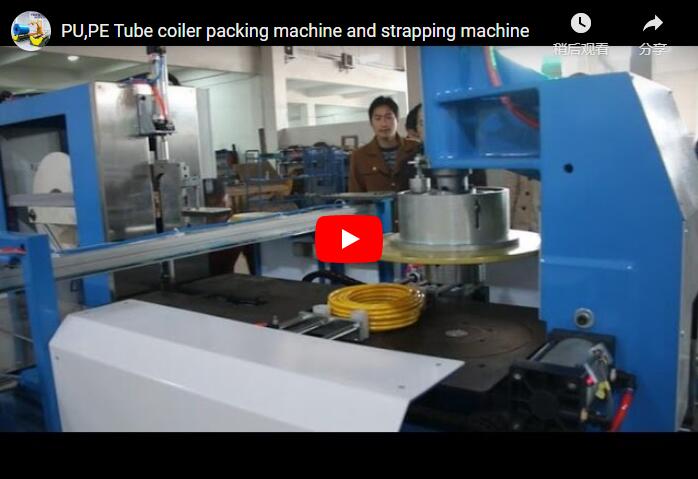
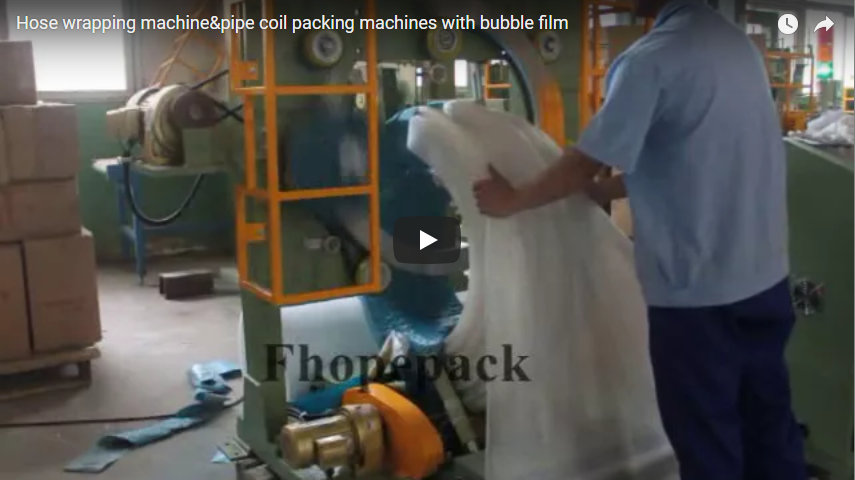
Kai įmonė perėjo prie automatizuotos rulonų pakavimo sistemos, darbo eiga visiškai pasikeitė. Šakinis krautuvas uždeda žarnų ryšulį ant padavimo konvejerio. Mašina aptinka krovinį, automatiškai jį centruoja ir paduoda per horizontalią apvyniojimo zoną. Motorizuotas pavaros žiedas užtikrina pastovų plėvelės įtempimą be tiesioginio operatoriaus kontakto. Automatiniai pjaustytuvai užklijuoja plėvelę, o gatavas padėklas tiesiai perkeliamas į išsiunčiamų krovinių sandėliavimo vietą. Šis vienkartinis perėjimas nuo rankinio perteklinio kompensavimo prie standartizuoto mechaninio apvyniojimo pašalino tranzito nestabilumą, sumažino medžiagų švaistymą ir leido prekybos centro darbuotojams sutelkti dėmesį į kokybės tikrinimą, o ne į pasikartojantį darbą. Šis scenarijus iliustruoja, kodėl šiuolaikiniai paskirstymo centrai teikia pirmenybę automatizuotam rulonų pakavimui: jis paverčia nenuspėjamą tvarkymo riziką kontroliuojamais, kartojamais pakavimo ciklais.
🏗️ Sprendimo mechanizmas
Automatinė hidraulinė ričių vyniojimo mašina tvirtina pailgas ir žiedo formos skysčių žarnų ryšulius, naudodama horizontalią praleidžiamosios plėvelės sistemą, kuri užtikrina pastovų mechaninį įtempimą, nereikalaujant tiesioginio operatoriaus kontakto didelių gamybos apimčių pamainų metu. Įranga tiekia susuktas gumines žarnas ant varomo konvejerio takelio. Artumo jutikliai aptinka kiekvieną logistikos vienetą ir įjungia centravimo volelius, kad tiksliai sulygiuotų ritės ašį. Motorizuotas pavaros žiedas juda horizontaliai per produkto šerdį, tuo pačiu metu išduodamas LLDPE tempiamąją plėvelę arba VCI (lakiųjų korozijos inhibitorių) apsauginę medžiagą, kuri išskiria korozijai atsparius garus, kad apsaugotų metalinius komponentus sandėliavimo ir transportavimo metu. Sistema palaiko tikslų persidengimo greitį, kad būtų išvengta poslinkio tvarkant sunkius krovinius. Automatiniai pjaustytuvai užfiksuoja ir nupjauna plėvelės galiuką, tada užsandarina karščiu arba mechaniškai nuvalo, kad užfiksuotų plėvelę vietoje. Šis nepertraukiamas ciklas apsaugo santechnikos vamzdžių mazgus nuo drėgmės patekimo ir transportavimo trinties, kartu sumažindamas operatoriaus sąlyčio laiką.
Vertindami įrangą konkrečiam produktų mišiniui, atsižvelkite į tai, kaip eksploataciniai parametrai atitinka jūsų našumo reikalavimus. Konvejerio greitis paprastai reguliuojamas vidutiniame diapazone, naudojant PLC (programuojamo loginio valdiklio) dažnio valdymą, todėl operatoriai gali pritaikyti linijos greitį prie siuntimo kiekio. Pavaros žiedų sukimosi greičiai kalibruojami taip, kad plėvelės įtempimas būtų palaikomas netempiant ir neplyšinant medžiagos. Plėvelės persidengimo mastelio keitimas programuojamas per HMI (žmogaus ir mašinos sąsajos) jutiklinį ekraną, suteikiant pirkėjams lankstumo subalansuoti medžiagos saugumą ir vartojimo išlaidas. Maitinimo šaltinių konfigūracijos paprastai priima standartines pramoninės įtampos įvestis, nors įmonės turėtų patikrinti elektros galią planuodamos vietą. Hidraulinės pavaros konfigūracijas turėtumėte rinktis tik tada, kai apdorojate skysčių žarnų ryšulius, kurie viršija įprastas svorio ribas, nes elektros varikliai gali patirti terminį įtempimą esant nuolatinei didelei apkrovai. Biudžetą taupančios įmonės gali derinti pusiau automatinius padavimo konvejerius su visiškai automatizuotais vyniojimo žiedais, kad subalansuotų išankstines kapitalo išlaidas ir ilgalaikį darbo jėgos taupymą. Prieš pasirinkdami konkrečią polietileno formulę, visada patikrinkite plėvelės suderinamumą su jūsų regiono drėgmės lygiu, nes aplinkos sąlygos tiesiogiai veikia plėvelės sukibimą ir medžiagos ilgaamžiškumą.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Įgyvendinimo detalės ir parametrai
Norint pasirinkti patikimą ričių pakavimo liniją, reikia suderinti konvejerio pralaidumą, pavaros žiedo sukimo momentą ir valdymo architektūrą su konkrečiu žarnos skersmenų diapazonu ir numatomu dienos tiekimo kiekiu, kad būtų užtikrintas optimalus veiklos efektyvumas visuose platinimo kanaluose. Prieš perkant reikia patikrinti mechanines ribas, nes tikslios ribos skiriasi priklausomai nuo gamintojo ir taikymo. Įprasti pramoniniai modeliai gali pritaikyti išorinius ričių skersmenis, kurie atitinka sunkiasvorių hidraulinių guminių mazgų reikalavimus, o konvejerio greičio reguliavimas išlieka kintamas naudojant dažnio keitiklį, kad medžiaga neslystų. Pavaros žiedo sukimosi greičiai yra sukurti taip, kad būtų išlaikytas maksimalus plėvelės įtempimas nepakenkiant apvyniojimo vientisumui, o persidengimo mastelio keitimas yra programuojamas, kad būtų galima subalansuoti medžiagos saugumą ir suvartojimo sąnaudas. Šie parametrai veikia kartu vieningoje valdymo architektūroje, kuri paprastai remiasi PLC logikos plokšte, sujungta su HMI jutiklinio ekrano sąsaja. Operatoriai įveda ričių matmenis ir norimą plėvelės įtempimą tiesiai į skydelį, o tai leidžia greitai perjungti skirtingas žarnų specifikacijas.
Saugos blokavimo įtaisai apima šviesos užuolaidas aplink pavaros žiedo perimetrą ir avarinio stabdymo grandines, prijungtas prie pagrindinio maitinimo kontaktoriaus, užtikrinant atitiktį standartiniams pramoninio saugos protokolams. Įrenginiuose galima integruoti automatinius ženklinimo modulius arba viršutinius presavimo volelius lengviems skysčių žarnų ryšuliams, kurie yra atsparūs gniuždymui, o didelio masto automobilių komponentų platinimas naudojasi visiškai automatizuotomis sistemomis, kurios sutrumpina ciklo laiką ir palaiko nuoseklius apsauginius pakavimo standartus visuose padėklų kroviniuose.
Gamykloje atliekant įprastinę techninę priežiūrą, daugiausia dėmesio turėtų būti skiriama aukšto lygio eksploatavimo gairėms, o ne griežtam ciklų skaičiavimui. Apdorojant lipnią VCI plėvelę drėgnomis sąlygomis, rekomenduojama kas savaitę atlikti tepimo patikrinimus, kad būtų išvengta guolių susidėvėjimo. Operatoriai turėtų patikrinti pjaustytuvo lygiavimą ir įtempimo kalibravimą suplanuotų prastovų metu, nes netinkami nustatymai gali lemti netolygų vyniojimo tankį arba medžiagos švaistymą. Konvejerio grandinės įtempimas laikui bėgant natūraliai prisitaiko dėl didelės ritės apkrovos, todėl periodinė priėmimo žvaigriklių patikra užtikrina sklandų transportavimą, nereikalaujant specialių įrankių. Kalibruotą sukimo momento veržliaraktį laikant pasiekiamoje vietoje šalia elektros spintelės, galima atlikti ketvirtinius variklio diržo lygiavimo patikrinimus, o tiekėjų teikiamos mokymo programos padeda gamybos darbuotojams išspręsti dažniausiai pasitaikančias plėvelės padavimo problemas. Integruojant žarnos vyniojimo ir rišimo mašiną, paprastai reikia patikrinti grindų apkrovą prieš montuojant, taip pat patikrinti tarpą aplink pavaros žiedo perimetrą, kad operatorius galėtų saugiai pasiekti įrenginį įprastinio plėvelės perkrovimo metu. Išsamius mechaninius išdėstymus ir integravimo gaires rasite išsamiose techninėse specifikacijose adresu [Įterpti nuorodą į gamintojo techninę dokumentaciją].
🛡️ Patvirtinti rezultatai
Įrenginiai, kuriuose rankinis tempiamasis vyniojimas pakeičiamas automatizuota ričių pakavimo įranga, nuosekliai optimizuoja pakavimo medžiagų sunaudojimą, tuo pačiu sumažindami tiesioginio kiekvieno padėklo tvarkymo laiką piko gabenimo sezonų metu. Pramonės lyginamieji rodikliai rodo, kad standartizuotas plėvelės įtempimas paprastai sumažina polietileno sunaudojimą penkiolika–dvidešimt penkių procentų, nes mechaninės sistemos pašalina perteklinę kompensaciją, būdingą rankiniam naudojimui. Vidutinio tūrio skysčių žarnų platintojų gamybos duomenys rodo tiesioginę koreliaciją tarp pastovaus vyniojimo tankio ir sumažėjusių gabenimo išlaidų, o kokybės kontrolės komandos praneša apie mažiau mikroįplyšimų gaunamose guminėse žarnose, įdiegus pralaidinio vyniojimo ciklus. Automatizuotos sistemos užtikrina vienodą apsaugą, kuri atlaiko standartinius bandymus su krūva, nereikalaujant per didelio medžiagų naudojimo, o tai leidžia pirkimų komandoms perskirstyti darbo jėgą pridėtinės vertės užduotims, tokioms kaip galutinė patikra ir dokumentacija.
Vertinant investicijų grąžą, įmonės turėtų modeliuoti bendras eksploatavimo sąnaudas, o ne vien sutelkti dėmesį į išankstines įrangos kainas. Įprasti eksploatavimo duomenys rodo, kad tinkamai sukonfigūruotos ričių pakavimo linijos atgauna pradines kapitalo išlaidas per pirmuosius eksploatavimo metus, priklausomai nuo siuntimo apimties, plėvelės sąnaudų ir darbo jėgos paskirstymo. Biudžeto suderinimas su veikimo laiko reikalavimais ir tiekėjų palaikymo galimybėmis užtikrina ilgalaikį patikimumą, nepaisant sezoninių paklausos svyravimų. Išsamius inžinerinius brėžinius ir našumo kreives rasite išsamioje mašinos architektūroje adresu [Įterpti nuorodą į gamintojo techninę dokumentaciją].
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Viešųjų pirkimų patvirtinimo kontrolinis sąrašas
Prieš užbaigdami pakavimo technologijų pirkimą, naudokite šį sprendimų kontrolinį sąrašą, kad užtikrintumėte suderinamumą su veiklos tikslais ir objekto pasirengimu:
-
Atlikite išsamią vietos apžiūrą, kad patikrintumėte grindų apkrovą, lubų prošvaisą ir elektros skydinės prieinamumą trifaziam elektros energijos paskirstymui.
-
Paprašykite tiekėjo pateikti bendrųjų eksploatavimo išlaidų modelius, kuriuose būtų atsižvelgta į plėvelės sunaudojimo rodiklius, priežiūros intervalus ir numatomą darbo jėgos paskirstymą visame jūsų siuntimo kiekyje.
-
Suplanuokite bandomąjį paleidimą naudodami realius skysčių žarnų pavyzdžius, kad patikrintumėte plėvelės persidengimo nustatymus, pjaustytuvo patikimumą ir perjungimo greitį realiomis apkrovos sąlygomis.
-
Patikrinkite, ar laikomasi regioninių saugos standartų, įskaitant šviesos užuolaidų veikimą, avarinio stabdymo grandinę ir operatorių mokymo reikalavimus.
-
Įvertinkite tiekėjų palaikymo struktūras, įskaitant garantijos sąlygas, nuotolinės diagnostikos galimybes ir pakaitinių susidėvinčių dalių prieinamumą, siekiant ilgalaikio veiklos tęstinumo.
Atnaujinus sistemą į automatinę hidraulinę ričių vyniojimo sistemą, nenuspėjami transportavimo pažeidimai paverčiami nuspėjama, kontroliuojama pakavimo produkcija. Susitelkdami į pirkimo sprendimus, atsižvelgdami į patvirtintą objekto parengtį, tiekėjų skaidrumą ir išmatuojamą efektyvumo padidėjimą, pramonės pirkėjai gali užsitikrinti įrangą, kuri palaiko tvarų augimą visuose platinimo kanaluose.
🛡️ Atitikties pastaba : ši įranga suprojektuota taip, kad atitiktų ISO ir ASTM reikalavimus. Prieš įsigydami patikrinkite konkrečius sertifikatus su gamintoju.