🛠️ Kliento praeitis
Įrenginiams, apdorojantiems didelius vielos ir kabelių ričių kiekius, paprastai reikalingos pakavimo linijos, kurios pašalina rankinio tvarkymo kliūtis, išlaikant vienodą ričių geometriją. Pereidami nuo darbui imlių pakavimo stočių prie integruotų automatizuotų sistemų, gamintojai nuolat mažina grindų ploto reikalavimus, standartizuoja pakeitimo procedūras ir derina gamybos pajėgumus su šiuolaikiniais logistikos poreikiais.
Vidutinio dydžio gamybos įmonės, gaminančios statybinius laidus, valdymo kabelius ir mažo skersmens metalinius ritinius, dažnai naudoja pakavimo cechus su keliomis izoliuotomis rankinio apdorojimo stotimis. Bazinėje gamybos aplinkoje rankiniu būdu dažnai užfiksuojama 60–80 ritinių per pamainą, o kabelių skersmenų keitimo ciklai vidutiniškai trunka 12–18 minučių. Šiose įmonėse paprastai kasmet pateikiami 15–25 pranešimai apie transportavimo žalą dėl nepastovaus ryšulių įtempimo ir netaisyklingų ritinių matmenų. Valdymo tikslai paprastai siekia 100–150 ritinių per pamainą našumo, kartu sumažinant tiesioginę darbo jėgos priklausomybę ir pašalinant pasikartojančių įtempimų keliamą traumų riziką. Veiklos prioritetas perkeliamas nuo gryno greičio prie matmenų kartojamumo, medžiagų taupymo ir sklandaus integravimo su esamais konvejerių aukščiais (paprastai 800–900 mm), nereikalaujant konstrukcinių viršutinių dalių modifikacijų.
🏗️ Iššūkis
Rankinis vyniojimas ir rišimas savaime sukuria matmenų skirtumus, kurie kenkia tolesniam krovimui, transportavimo saugumui ir automatizuoto tvarkymo suderinamumui. Operatoriams sunku išlaikyti vienodą įtempimą esant skirtingo skersmens kabeliams, todėl ryšuliai atsilaisvina, izoliacija pažeidžiama, o ciklo laikas nenuspėjamas ir stabdo nepertraukiamą gamybos eigą.
Pagrindinis apribojimas yra ne neapdorotas ciklo laikas, o geometrinis nuoseklumas. Rankinis vyniojimas paprastai sukelia ±6–10 mm vidinio skersmens pokyčius, kurie destabilizuoja vėlesnį surišimo lygiavimą ir neleidžia patikimai automatizuotai sukrauti. Rankinis įtempimas dar labiau pablogina problemą, nes juostos įtempimas svyruoja nuo 40 iki 180 N, priklausomai nuo operatoriaus nuovargio, todėl transportavimo metu pluoštas slysta ir pažeidžiamas išorinio apvalkalo vientisumas. Eksportui skirti hidroizoliacijos reikalavimai papildo susitraukiančio sandarinimo veiksmus, kurių rankinės stotys negali atlikti linijos greičiu. Įrenginiai, veikiantys ribotose patalpose (maždaug 15–20 m × 10–12 m), turi sujungti šiuos procesus į vieną nepertraukiamą darbo eigą. Inžinerinis reikalavimas yra suvienodinta sistema, kuri priima kintamo skersmens kabelius (4–30 mm), išlaiko pasikartojančią ričių geometriją ir pašalina tarpinį rankinį kėlimą ar perkėlimą.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Sprendimų dizainas
Integruotos pakavimo linijos sujungia tikslų vyniojimą, automatinį įtemptą juostų rišimą ir terminį sandarinimą į vieną nepertraukiamą darbo eigą. Ši architektūra naudoja programuojamus loginius valdiklius, kad valdytų receptais pagrįstus koregavimus, užtikrindama pasikartojančius ritinių matmenis, saugų surišimą ir nuoseklų susitraukiančios plėvelės padengimą, nereikalaujant rankinio įsikišimo tarp apdorojimo etapų.
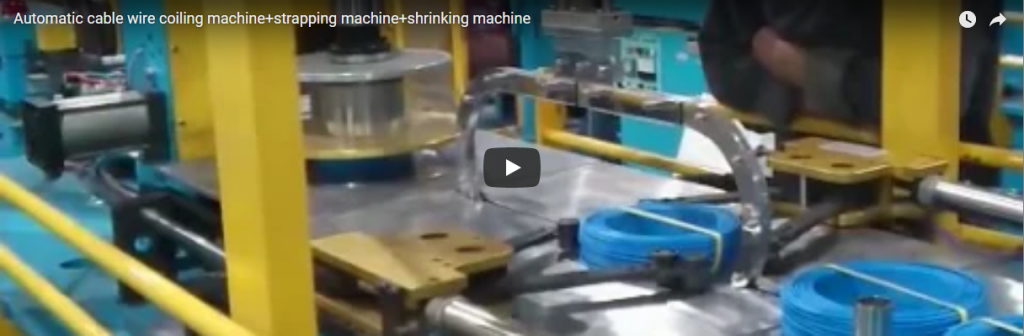
Automatizuotas sprendimas sujungia vyniojimą, surišimą ir sandarinimą į linijinį 13–16 m ilgio išdėstymą. Vyniojimo įrenginyje naudojami servo varomi skersiniai mechanizmai (tikslūs varikliai, kurie automatiškai reguliuoja padėtį ir įtempimą), kad vidinio skersmens tolerancijos būtų išlaikytos ±1.5 mm ribose per 4–30 mm kabelių diapazoną. Centralizuota valdymo sistema (PLC) saugo iki 50 gamybos receptų, leidžiančių skaitmeniniu būdu skaičiuoti ilgį ir automatiškai nutraukti ciklą esant iš anksto nustatytoms vertėms. Pasroviui esanti surišimo stotis naudoja polipropileno juostą (12–16 mm pločio) su elektroniniu būdu reguliuojamu įtempimu (50–250 N) ir naudoja terminio sandarinimo galvutę, skirtą >80 % juostos trūkimo apkrovos. Trumpas ritininis konvejeris perkelia pritvirtintą ritę į terminio susitraukimo tunelį (reguliuojamas 120–180 °C temperatūroje), kuriame automatiškai ištraukiama ir užsandarinama iš anksto supjaustyta PE plėvelė. Tarp stočių rankinis kėlimas nereikalingas, o visa linija veikia su vienu 12–18 kW energijos šaltiniu.
| Parametras | detalizavimas | Veikimo būklė |
|---|---|---|
| Kabelio skersmens diapazonas | 4 mm - 30 mm | Varis, aliuminis, plieno lydiniai |
| Ritės vidinio skersmens tolerancija | ± 1.5 mm | Patvirtinta vidutinio diapazono skersmenyje |
| Maksimalus ritės svoris | 60 kg - 90 kg | Priklauso nuo medžiagos tankio |
| Diržo įtempimo diapazonas | 50 N – 250 N | Reguliuojamas pagal skaitmeninį receptą |
| Susitraukimo tunelio temperatūra | 120 ° C - 180 ° C | Dujinis kūrenimas, išleidžiamas į gamyklos išmetamąsias dujas |
| Linijos greitis (nominalus) | 3-6 ritės/min | 10–15 kg ritėms, 8–12 m ilgio |
Pastaba: Specifikacijos atitinka tipinius pramonės diapazonus. Tikslius parametrus patikrinkite su įrangos tiekėju, kad patvirtintumėte konkrečią įstaigą.
🛡️ Įgyvendinimas
Automatizuotos pakavimo infrastruktūros diegimas paprastai reikalauja struktūrizuoto diegimo etapo, trunkančio vieną ar dvi savaites, po kurio vyksta tiksliniai operatorių mokymai naudotis centralizuotomis valdymo sąsajomis. Įrenginiai užtikrina stabilų gamybos našumą atlikdami pradinius patvirtinimo ciklus sumažintu greičiu, palaipsniui didindami pajėgumus iki projektinio, tuo pačiu stebint sandarinimo vientisumą ir matmenų tolerancijas.
Mechaninis išlyginimas ir elektrinė integracija paprastai trunka 4–6 darbo dienas. Paleidimo metu daugiausia dėmesio skiriama vyniojimo traversos, surišimo įtempimo ir susitraukimo tunelio konvejerio greičio sinchronizavimui. Operatoriai gauna 3–4 valandų praktinius mokymus, kuriuose daugiausia dėmesio skiriama receptų pasirinkimui, HMI navigacijai ir pagrindiniam trikčių šalinimui. Pirmąją savaitę linija veikia 60–70 % projektinio greičio, kad būtų patvirtintas matmenų pakartojamumas ir sandarinimo nuoseklumas. Antrąją savaitę našumas stabilizuojasi ties tiksliniu ciklo laiku. Aukščio išlyginimas su pasroviui esančiais paletizatoriais paprastai atliekamas naudojant reguliuojamus pagrindo įdėklus (25–50 mm) arba perdavimo konvejerius. Profilaktinės priežiūros grafikai apima savaitinį terminio sandarinimo strypo valymą, traverso kreipiklių tepimą ir juostos padavimo volelių patikrą. Tiekėjų palaikymas paprastai apima 12 mėnesių mechaninę garantiją ir nuotolinę diagnostikos prieigą valdymo sistemos reguliavimui.
| Patikrinkite elementą | Išlaikymo kriterijus | Nesėkminga / Koreguota |
|---|---|---|
| Ritės vidinis skersmuo | Variacija ≤ ± 1.5 mm palyginti su receptu | Sureguliuokite skersinį kreipiklį arba įtempimą |
| Dirželio sandariklis | Nesubraižomas, lygi, karščiu sulydyta jungtis | Padidinkite laikymo laiką arba temperatūrą |
| Susitraukiančios plėvelės sukibimas | Be burbuliukų, pilnas padengimas | Tunelio temperatūros arba konvejerio greičio reguliavimas |
Patikros protokolas turėtų būti dokumentuojamas vietoje ir peržiūrimas atliekant ketvirtinius techninės priežiūros auditus.
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Rezultatų duomenys
Automatizuota pakavimo integracija nuosekliai užtikrina išmatuojamus našumo, medžiagų panaudojimo ir tranzito apsaugos patobulinimus panašiose gamybos aplinkose. Našumo rodiklius reikėtų laikyti tipiniais pramonės įverčiais, o ne garantuotais rezultatais, nes faktiniai rezultatai priklauso nuo konkrečių medžiagų savybių, pamainų struktūros ir pagrindinių eksploatavimo sąlygų.
Įstaigos, pereinančios nuo rankinio prie automatinio pakavimo, per 90 dienų stabilizavimo laikotarpį paprastai pastebi šiuos našumo pokyčius:
| metrinis | Prieš (rankinis) | Po (automatizuota) | Tobulinimas |
|---|---|---|---|
| Ritės per pamainą | 60-80 | 130-160 | +90–110 proc. |
| Atmetimo / pakartotinio apdorojimo rodiklis | 6 – 10% | 1 – 2% | –75–85 % |
| Transporto žalos atlyginimo pretenzijos per metus | 15-25 | 2-4 (prognozuojama) | –80–85 % |
| Reikalingi darbuotojai pakavimo linijai | 4-6 | 1-2 (1 operatorius + 1 prižiūrėtojas) | –50–65 % |
| Vidutinis perjungimo laikas | 12-18 min | 3-5 min | –70–75 % |
| Energijos sąnaudos 100 ričių | $ 25– $ 32 (yra.) | $ 19– $ 24 (yra.) | –18–25 % |
Atsakomybės apribojimas: Visi rodikliai yra tipiniai pramonės įverčiai, gauti iš panašių pakavimo linijų diegimo rezultatų. Faktinis našumas skirsis priklausomai nuo medžiagų specifikacijų, pamainų modelių ir pradinių gamyklos sąlygų. Patikrinkite prognozes su įrangos tiekėjo ir vidiniais gamybos duomenimis.
🛠️ Investicijų grąžos analizė
Automatizuotų pakavimo sistemų investicijų grąžos skaičiavimai turėtų būti atliekami pagal standartizuotą metodiką, kuri apjungia darbo sąnaudų mažinimą, medžiagų atliekų pašalinimą ir žalos atlyginimo išvengimą. Įmonės turi pakoreguoti šias prognozes pagal vietos darbo užmokesčio tarifus, komunalinių paslaugų kainas ir faktinius gamybos kiekius, kad nustatytų tikslius atsipirkimo terminus.
Finansiniame vertinime turėtų būti naudojama struktūrizuota skaičiavimo sistema, o ne fiksuotos prielaidos apie lėšas:
-
Darbo sąnaudų taupymas: (Darbuotojų skaičius prieš automatizavimą – darbuotojų skaičius po automatizavimo) × Valandinis darbo užmokestis pagal pareikalavimą × Metinės darbo valandos
-
Medžiagų atliekų mažinimas: (rankinio diržo/plėvelės perteklius % – automatinis pjovimo ilgis %) × Metinės medžiagų sąnaudos
-
Žalos išmokų vengimas: (Metinės rankinės išmokos × Vidutinė išmokos kaina) – (Metinės automatinės išmokos × Vidutinė išmokos kaina)
-
Bendros metinės santaupos: pirmiau minėtų trijų kategorijų suma
-
Atsipirkimo laikotarpis: (bendra įrengimo kaina + integravimo išlaidos) ÷ bendros metinės santaupos
Tipinės šios sistemos klasės įrengimo išlaidos svyruoja nuo 140 000 iki 190 000 USD, įskaitant konvejerius, mokymus ir pradines atsargines dalis. Kai sistema taikoma dviem pamainoms ir vidutiniam kabelių kiekiui, atsipirkimo laikotarpis paprastai trunka 10–16 mėnesių. Prieš galutinai patvirtindami kapitalo projektą, įmonės turėtų patikrinti komunalinių paslaugų tarifus, vietines darbo sąnaudas ir draudimo įmokų koregavimus.
🏗️ Pirkimo sprendimo kontrolinis sąrašas
Prieš sudarydamos galutines pirkimo sutartis, pirkimų komandos privalo patikrinti įrangos specifikacijas pagal esamą įrenginių infrastruktūrą, komunalinių paslaugų pajėgumus ir medžiagų tvarkymo reikalavimus. Sisteminga matmenų tarpų, galios specifikacijų ir tiekėjų palaikymo sąlygų peržiūra padeda išvengti integracijos vėlavimų ir užtikrina ilgalaikį eksploatacinį patikimumą.
-
[ ] Ritės tipas ir dydis: patikrinkite kabelio skersmens diapazoną (4–30 mm?) ir maksimalų ritės svorį (≤90 kg?), atsižvelgdami į sistemos ribas. Sunkesnėms ričiams teiraukitės sustiprinto rėmo variantų.
-
[ ] Grindų plotas: patikrinkite, ar laisvas ilgis yra bent 15 m, o plotis – 3 m. Užtikrinkite, kad techninės priežiūros prieigai reikalingas laisvas aukštis virš galvos būtų didesnis nei 2.5 m.
-
[ ] Prieiga prie komunalinių paslaugų: patikrinkite, ar yra dujų linija susitraukimo tuneliui, 380 V / 3 fazių maitinimas konvejeriams ir 6 barų suslėgtas oras juostiniams tiektuvams.
-
[ ] Operatoriaus įgūdžių lygis: Įvertinkite komandos pasirengimą keisti receptus naudojant HMI. Jei vidinė patirtis ribota, numatykite 3–4 dienų tiekėjo vadovaujamus mokymus.
-
[ ] Atsarginių dalių pristatymo laikas: paprašykite rekomenduojamo atsarginių dalių rinkinio (terminio sandarinimo strypai, kreipiamieji ritinėliai, artumo jutikliai). Siekdami išvengti prastovų, užsibrėžkite tikslą pristatyti per ≤14 dienų.
-
[ ] Integracija žemyn: patikrinkite, ar paletizatorius arba tempiamasis vyniotuvas priima ritinius, kurių konvejerio aukštis yra 800–900 mm. Jei jie netinkamai suderinti, numatykite tarpinių rinkinius arba perkėlimo konvejerius.
Prieš perkant, visos specifikacijos turėtų būti palygintos su oficialiais tiekėjo dokumentais.
🛡️ Atitikties pastaba : ši įranga sukurta taip, kad atitiktų ISO ir CE reikalavimus. Prieš pirkdami patikrinkite konkrečius sertifikatus su gamintoju.
📈 DUK
Techniniai klausimai dėl automatizuotų pakavimo sistemų turėtų apimti veiklos lankstumą, medžiagų suderinamumą ir priežiūros reikalavimus. Aiškus pakeitimo procedūrų, plėvelės storio tolerancijų ir aptarnavimo reagavimo protokolų dokumentavimas leidžia pirkimų komandoms priimti pagrįstus sprendimus, kurie atitinka ilgalaikius gamybos tikslus.
K: Kiek laiko užtrunka pereiti nuo statybinių laidų suvyniojimo prie šarvuotų kabelių suvyniojimo?
A: Recepto atšaukimas paprastai trunka 1–2 minutes. Jei troso skersmuo labai pasikeičia (pvz., nuo 6 mm iki 20 mm), reikia sureguliuoti kreipiamuosius ritinėlius ir įtempimo nustatymus, pridedant 2–3 minutes. Bendras perjungimas, laikantis standartinės praktikos, vidutiniškai trunka 3–5 minutes.
K: Ar surišimo stotis gali naudoti metalinį surišimą vietoj PP juostos?
A: Standartinėje konfigūracijoje naudojamas polipropilenas. Plieniniam arba metaliniam surišimui reikalinga kitokia sandarinimo galvutė ir padavimo mechanizmas. Tiekėjai paprastai siūlo konvertavimo rinkinius; prieš užsakydami patikrinkite suderinamumą ir gamybos laiką.
K: Ar susitraukimo tunelis tinka skirtingo storio PE maišeliams?
A: Taip. Tunelyje yra kintamo greičio konvejeriai ir reguliuojama temperatūra (120–180 °C). Standartinis PE plėvelės storis svyruoja nuo 50 iki 120 µm. Storesnėms plėvelėms reikalingas lėtesnis konvejerio greitis arba aukštesnė temperatūra; prieš pradedant visapusišką gamybą, atlikite 3 ričių patvirtinimo bandymą.
K: Kokia yra garantija ir aptarnavimo aprėptis?
A: Mechaniniams komponentams paprastai suteikiama 12 mėnesių garantija. Nuotolinė PLC diagnostika ir visą parą veikiančios techninės pagalbos linijos yra standartinės. Į pagrindinius pramonės regionus technikas paprastai išsiunčiamas per 48 valandas. Pasitikrinkite regionines aptarnavimo sutartis su tiekėju.
K: Ar galima pridėti spausdintuvą ženklinimui po apvyniojimo susitraukiančia plėvele?
A: Etikečių klijavimo įrenginius galima montuoti tunelyje, todėl reikia maždaug 1 m papildomo linijos ilgio. Valdymo sistemą galima užprogramuoti taip, kad ji inicijuotų spausdinimą iš prijungto terminio spausdintuvo. Integracijos išlaidas ir PLC programavimo reikalavimus reikėtų pasitikslinti su įrangos gamintoju.
Visi techniniai atsakymai atspindi tipines pramonės konfigūracijas. Patikrinkite tikslias galimybes su pasirinktu įrangos tiekėju.