ATSAKOMYBĖS APRIBOJIMAS: Visos šiame dokumente nurodytos finansinės prognozės, našumo rodikliai, ciklo trukmė ir medžiagų sunaudojimo rodikliai yra iliustraciniai rodikliai. Prieš diegimą faktinė investicijų grąža, biudžeto paskirstymas, įtempimo ribos ir veiklos efektyvumas turi būti patvirtinti pagal konkrečios vietos duomenis, regioninius darbo įkainius ir oficialius originalios įrangos gamintojų (OEM) techninius vadovus.
🛠️ Taikymo sritis ir sistemos parametrai
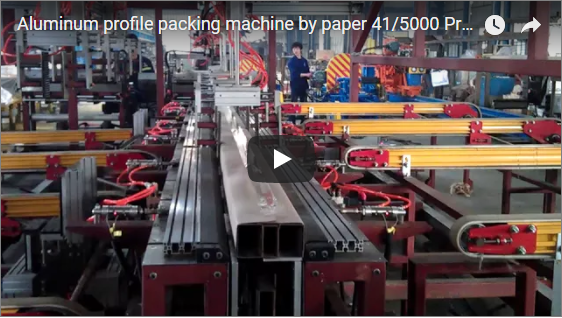
Šis protokolas standartizuoja orbitinio ir rotacinio tempiamojo vyniojimo operacijas, skirtas ekstruduotiems profiliams ir ant palečių sukrautiems logistikos kroviniams. Jis suderina mašinų kalibravimą, plėvelės įtempimo valdymą ir krovinio saugumo standartus su originalios įrangos gamintojų (OEM) specifikacijomis, siekiant sumažinti transportavimo metu padarytą žalą ir optimizuoti medžiagų sunaudojimą automatizuotose pakavimo linijose.
Pramoninės pakavimo sistemos turi integruoti kalibruotą plėvelės įtempimą, pastovų sukimosi greitį ir tikslų pakrovimo saugumą, kad atitiktų šiuolaikinius logistikos reikalavimus. „Robopac“ visiškai automatiniai ir pusiau automatiniai vertikalaus ir horizontalaus pakavimo sprendimai yra sukurti taip, kad užtikrintų vyniojimo greitį, plėvelės valdymą, pakrovimo saugumą, nuoseklumą ir sumažintų plėvelės atliekų kiekį didelio našumo aplinkoje. Šis kontrolinis sąrašas taikomas orbitiniams vyniotuvams, rotacinių stalų sistemoms ir horizontalių juostų konfigūracijoms, naudojamoms aliuminio ekstruzijoms, architektūrinei apdailai ir standartiniams padėklų vienetams. Visi eksploataciniai parametrai, įskaitant išankstinio tempimo santykius (mechaninį plėvelės pailgėjimą prieš klijavimą) ir persidengimo procentus, turi būti susieti su konkrečios mašinos technine dokumentacija. Prieš integruodami įrangą į gamybos eigas, gamyklos turėtų patikrinti, ar visa įranga atitinka CE/ISO pakavimo saugos standartus.
🏗️ Išankstinio įkrovimo ir mašinos kalibravimo protokolas
Prieš pradėdami bet kokį automatinį ciklą, operatoriai privalo patikrinti padėklų platformos vientisumą, kampinių atramų aukštį ir plėvelės rulono išlygiavimą. Išankstinio įtempimo kalibravimo ir persidengimo santykio nustatymai turi būti suderinti su konkrečios mašinos techniniu vadovu, kad būtų užtikrintas nuoseklus plėvelės pailgėjimas ir išvengta konstrukcijos apkrovos gedimų transportavimo metu.
-
[ ] Padėklų platforma yra lygi, be atplaišų, vinių ar šiukšlių, kurios galėtų pakenkti plėvelės vientisumui.
-
[ ] Kampiniai stulpai (plienu armuoto plastiko arba storo kartono) išsikiša bent
[OEM-SPECIFIED HEIGHT]virš krovinio viršaus, kad konteinerio kraunant nebūtų apvirtęs sunkus svoris. -
[ ] Aliuminio profiliai arba profiliai išdėstomi pakaitomis blokuojančiu raštu, kad būtų sumažintas šoninis poslinkis atliekant vibracijos bandymus transportavimo metu.
-
[ ] Architektūrinių apdailos elementų paketams ant atvirų paviršių uždėkite matinės apdailos apsauginę movą, kad sumažintumėte statinės elektros prilipimą ir paviršiaus dilimą.
-
[ ] Atlikite orbitinio apvalkalo išankstinio įtempimo bandymo ciklą be įtempimo. Patikrinkite plėvelės įtempimo rodmenis
[OEM-SPECIFIED TENSION RANGE]pasirinktai plėvelės rūšiai. -
[ ] Patikrinkite plėvelės ritinėlio lygiavimą. Įsitikinkite, kad pirmoje pusėje nėra raukšlių ar sujungimo žymių.
[OEM-SPECIFIED METERS]išvyniotos plėvelės. -
[ ] Nustatykite persidengimo santykį į
[OEM-SPECIFIED OVERLAP %]standartiniams padėklams arba[OEM-SPECIFIED HEAVY BUNDLE OVERLAP %]tankioms ekstruzinėms apkrovoms. Reguliuokite per mašinos PLC pagal gamintojo rekomendacijas. -
[ ] Jei sistemoje yra vertikalus tvirtinimas diržais arba juostomis, prieš pradedant orbitinį apvyniojimą patikrinkite, ar yra užprogramuotos vidutinio aukščio inkaravimo juostos.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Apvyniojimo vykdymas ir plėvelės kontrolė
Automatizuotiems vyniojimo ciklams reikalingas tikslus apkrovos centravimas, nuolatinis įtempimo stebėjimas ir užprogramuotų persidengimo sekų laikymasis. Sukamosios rankos ir sukamojo stalo konfigūracijos turi palaikyti pastovų sukimosi greitį, kad plėvelės įtempis būtų paskirstytas tolygiai, o horizontalios juostos sistemoms reikalingas sinchronizuotas plėvelės uždėjimas, kad būtų galima pritvirtinti didelio tankio ekstruzinius pluoštus.
Vykdymo nuoseklumas tiesiogiai veikia krovinio saugumą ir medžiagų naudojimo efektyvumą. Diegiant tokias sistemas kaip „Technoplat 3000 PWJ“ vertikalaus tempimo vyniotuvas arba visiškai automatinis „ROTOPLAT 3000HD“ sukamojo stalo vyniotuvas, operatoriai turi tiksliai centruoti krovinius ant besisukančios platformos, kad būtų išvengta netolygaus įtempimo pasiskirstymo. Sukamųjų rankų konfigūracijos, tokios kaip „HELIX 3 EVO“ (vidutinis greitis) ir „HELIX 1 EVO“ (mažas greitis), naudoja besisukančios rankos technologiją, kad plėvelė būtų uždėta spiraliniu būdu; sukimosi greitis turi išlikti stabilus, kad būtų išvengta plėvelės šliaužimo (laipsniško suvyniotos plėvelės slydimo esant nuolatinei apkrovai). Didelio tūrio ekstruduotiems pluoštams horizontalios juostų klijavimo sistemos, tokios kaip „ROBOBAND 1VH“ ir „ROBOBAND 2VH“, užtikrina atitinkamai vienos arba dviejų plėvelės juostų uždėjimą dideliu greičiu, todėl norint išlaikyti plėvelės vientisumą, reikalingas sinchronizuotas įtempimo grįžtamasis ryšys. Stebėkite pirmuosius du apsisukimus, ar nėra variklio įtempimo ar įtempimo sumažėjimo. Jei įtempimas nukrenta žemiau nustatytos ribos, nutraukite ciklą ir iš naujo kalibruokite. Po ciklo rankiniu būdu nepjaukite plėvelės; Leiskite mašinai užbaigti uodegos užlydymo seką (terminiu sandarinimu arba mechaniniu spaustuku), kad būtų užtikrintas originalios įrangos gamintojo (OEM) patvirtintas plėvelės laikymas.
🛡️ Patikrinimas po įvyniojimo ir atitikties / neatitikimo ribos
Galutinei apkrovos patikrai atlikti reikia atlikti šoninio stabilumo bandymą, plėvelės padengimo patikrinimą ir įtempimo išlaikymo patikrinimus pagal bazinius kalibravimo duomenis. Tinkamumo / neatitikimo kriterijai turi būti patvirtinti pagal konkrečios pakavimo sistemos techninę dokumentaciją, nes atsparumas vibracijai transportavimo metu ir plėvelės pailgėjimo ribos labai skiriasi priklausomai nuo mašinos konfigūracijos ir regioninių gabenimo standartų.
-
[ ] Patikrinkite plėvelės padengimą per visus matomus siūlių tarpus. Krovinio kampams patikrinti naudokite kryptinį apšvietimą; bet koks atviras kraštas rodo gedimo vietą.
-
[ ] Atlikite šoninio stabilumo bandymą. Taikykite kontroliuojamą stūmimo jėgą
[OEM-SPECIFIED LATERAL FORCE]Jei apkrova pasislenka už[OEM-SPECIFIED MAXIMUM SHIFT], įvyniojimas yra nepakankamas. -
[ ] Patikrinkite paviršiaus sukibimą: švelniai paspauskite plėvelę švaria ranka. Jei plėvelė slysta arba atsisluoksniuoja, padidinkite įtempimą
[OEM-SPECIFIED ADJUSTMENT %]. -
[ ] Dokumentuokite ciklo laiką, plėvelės sunaudojimą ir įtempimo nustatymus kiekvienam kroviniui. Nuolatinis registravimas nustato kalibravimo poslinkį prieš įvykstant transportavimo gedimams.
-
[] Išlaikymo kriterijai: Krovinys išlaiko standartinį transportavimo vibracijos bandymą be matomo plėvelės atsilaisvinimo. Kampiniai stulpai išlieka vertikalūs. Plėvelės pailgėjimas po
[OEM-SPECIFIED REST PERIOD]neviršija gamintojo nustatytų ribų. -
[] Neišlaikymo kriterijai: Apkrova viršija maksimalų šoninį poslinkį, kampiniai stulpai yra sulenkti / atsilaisvinę, plėvelėje yra raukšlių / tarpų, įtempimas nukrenta žemiau nustatytų slenksčių arba vienkartinio plėvelės sunaudojimas viršija
[OEM-SPECIFIED MAXIMUM FILM LENGTH]. -
[ ] Pastaba: Prieš publikuojant, visos atitikties / neatitikimo ribos turi būti palygintos su konkrečios mašinos technine dokumentacija. Transporto išlaidų ir medžiagų atliekų procentai yra iliustraciniai ir reikalauja patvirtinimo konkrečioje vietoje.
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Įrangos parinkimas ir investicijų grąžos patvirtinimas
Priimant sprendimus dėl orbitinių vyniotuvų ir horizontalių juostinių juostų pirkimo, pirmenybė turi būti teikiama PLC valdomam įtempimo grįžtamajam ryšiui, reguliuojamiems persidengimo diapazonams ir suderinamumui su esamais objekto aukštų planais. Finansinės prognozės ir našumo rodikliai yra iliustraciniai; faktinė investicijų grąža, biudžeto paskirstymas ir ciklo trukmė reikalauja konkrečios vietos patvirtinimo pagal tiekėjų techninius pasiūlymus ir regioninius darbo įkainius.
-
[ ] Įrenginys yra skirtas
[OEM-SPECIFIED MAXIMUM PROFILE LENGTH]su besisukančio žiedo arba svirties skersmeniu ≥1.2 × krovinio plotis. -
[ ] Plėvelės įtempimo sistema valdoma PLC su iš anksto nustatytais profiliais, skirtais įvairiam apkrovos tankiui (lengvas, sunkus, netolygus).
-
[ ] Persidengimo santykis yra reguliuojamas visame
[OEM-SPECIFIED ADJUSTMENT RANGE]per operatoriaus sąsają. -
[ ] Apima įtempimo grįžtamojo ryšio jutiklį, kuris sustabdo ciklą, jei plėvelė plyšta arba įtempimas nukrenta žemiau saugių darbinių ribų.
-
[ ] Metinių priežiūros išlaidų sąmata yra ≤
[OEM-SPECIFIED MAINTENANCE %]mašinos pirkimo kainos. Patikrinkite su tiekėjo technine dokumentacija. -
[ ] Tiekėjas atlieka montavimą vietoje ir operatorių mokymą pagal
[OEM-SPECIFIED INSTALLATION WINDOW]pristatymo. -
[ ] Mašinos išdėstymas atitinka patalpų grindų ploto reikalavimus: leidžia
[OEM-SPECIFIED CLEARANCE METERS]kiekvienoje besisukančio mechanizmo pusėje. -
[ ] Investicijų grąža ir biudžeto intervalai labai skiriasi priklausomai nuo regiono, konfigūracijos ir plėvelės tiekėjų sutarčių. Visi finansiniai rodikliai yra iliustraciniai rodikliai ir prieš patvirtinant kapitalo išlaidas turi būti patikrinti pagal faktinius įrenginių duomenis ir oficialias tiekėjų kainas.