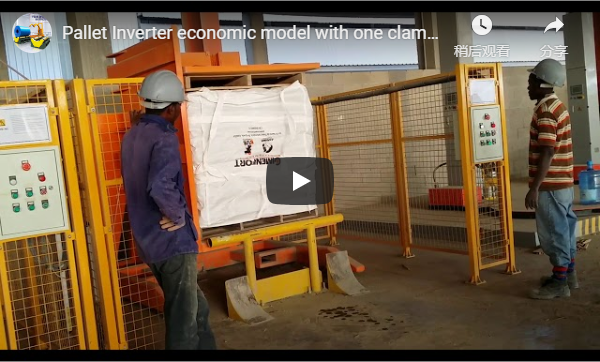
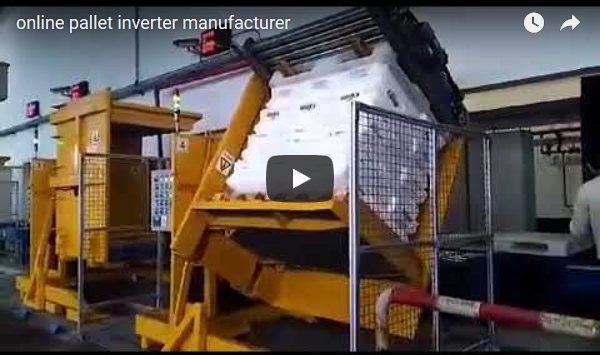
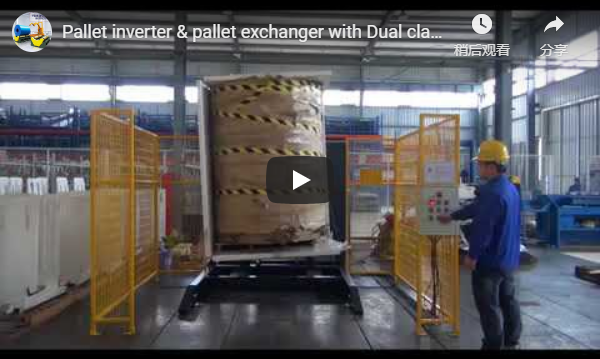
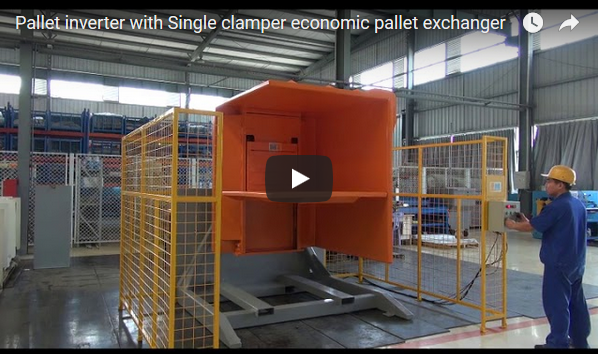
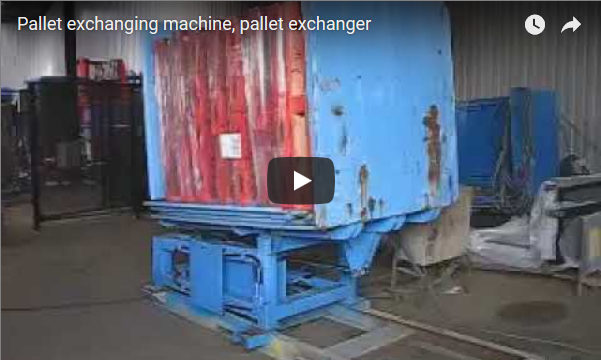
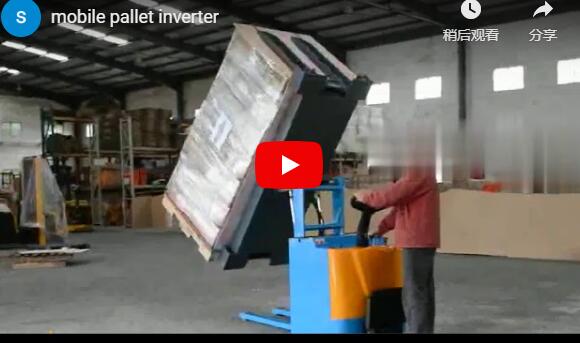
Santrauka: Iliustracinis lyginamasis tyrimas parodo, kaip 95° padėklų keitiklio su servo varoma tempiamąja vyniojimo mašina integravimas stabilizuoja didelės vertės šaltosios grandinės krovinius, pašalina rankinio tvarkymo riziką ir sumažina plėvelės sunaudojimą naudojant programuojamą įtempimo valdymą, taip užtikrinant išmatuojamą našumą ir saugos pagerinimus.
Įprastoje pakrovimo rampoje pamainos vadovai dažnai peržiūri pažeidimų ataskaitas, kai rankinio keitimo metu pasislenka mišrūs padėklai, sutraiškydami apatinio lygio atsargas, nepaisant tinkamos susitraukiančios plėvelės naudojimo. Pagrindinė priežastis retai kada kyla vien dėl plėvelės lūžimo; ji kyla dėl nekontroliuojamų šoninių jėgų, atsirandančių rankiniu būdu tvarkant prekes. Ši veiklos realybė skatina pirkimų komandas įvertinti automatizuotus sprendimus, kurie derina mechaninį padėklų keitimą su tiksliu tempiamuoju apvyniojimu, užtikrinant krovinio vientisumą nuo rampos iki priekabos.
🛠️ Veiklos kontekstas ir baziniai reikalavimai
Automatinio krovinio stabilizavimo integravimas su mechaniniu padėklų keitimu pašalina rankinio tvarkymo riziką, tuo pačiu standartizuojant plėvelės įtempimą įvairaus svorio SKU, tiesiogiai sprendžiant šaldymo grandinės pralaidumo kliūtis, mažinant medžiagų atliekas ir užtikrinant atitiktį pramonės saugos įpareigojimams bei ilgalaikės atsakomybės riziką.
Regioniniai šaldymo sandėlių platintojai paprastai valdo temperatūros kontroliuojamas patalpas, aptarnaujančias mažmeninės prekybos, farmacijos ir elektroninės prekybos kanalus. Bazinės operacijos dažnai apdoroja mišrius padėklų krovinius, sveriančius nuo 1,000 kg iki 2,000 kg, naudodamos standartines „Euro“ ir PRAMONINIŲ padėklų konfigūracijas. Didėjančios darbo sąnaudos, griežti maisto saugos auditai ir nuovargio šaltoje aplinkoje valdymas skatina modernizuoti pakavimo darbo eigą. Senesnėse linijose dažnai naudojami pusiau automatiniai tempimo įvyniotuvai su mechaniniu įtempimo poslinkiu, todėl operatoriai yra priversti kompensuoti per dideliu plėvelės sluoksnių skaičiumi. Dar svarbiau, kad rankiniai padėklų pakreipimo metodai sukuria pavojingas suspaudimo vietas ir reguliariai destabilizuoja krovinius. Viešųjų pirkimų tikslai sutelkti į įrangos, skirtos naudoti minusinėje temperatūroje, diegimą, kuri sklandžiai integruojasi į esamus konvejerių ritmus, nereikalaujant konstrukcinių įrenginių pertvarkymo ar naujos komunalinės infrastruktūros.
🏗️ Techniniai trinties taškai ir gedimų režimai
Nenuoseklus mechaninis įtempimas ir nekontroliuojamos šoninės jėgos rankiniu būdu perkeliant palečius sukuria sudėtinę pažeidimų riziką, verčiančią operatorius apvynioti juos plėvelės pertekliumi, tuo pačiu metu kenkiant personalui pasikartojančioms tempimo ir suspaudimo vietoms, galiausiai padidinant eksploatacines išlaidas ir sumažinant rūšiavimo efektyvumą.
Trys pagrindiniai techniniai trinties taškai paprastai pablogina pakavimo linijos našumą:
| Trinties taškas | Techninis aprašymas | Tiesioginis poveikis verslui |
|---|---|---|
| Rankinis padėklų keitimas | Operatoriai naudoja šakinius krautuvus ir svirtis sunkiems kroviniams išversti be tikslaus kampo valdymo | Stiklas ir elektronika patiria smūgių pažeidimų; pasikartojantys nedideli sužalojimai padidina darbuotojų kompensacijų įmokas ir sumažina pamainos našumą |
| Senėjimo tempimo plėvelė | Vežimėlio variklio poslinkis sukelia kintamus išankstinio tempimo santykius (mechaninis plėvelės pailgėjimas siekiant sumažinti medžiagos sunaudojimą) | Operatoriai padengia gaminį 15–20 % didesne plėvele, kad kompensuotų įtempimo nuostolius, tiesiogiai padidindami dervos įsigijimo išlaidas. |
| Mišrios apkrovos nelankstumas | Nesugebėjimas greitai sureguliuoti įtempimo tarp trapių ir sunkių SKU | Per didelis gležnų prekių apdorojimas eikvoja plėvelę; tolimųjų reisų krovinių nepakankamas įvyniojimas sukelia transportavimo pažeidimus ir automatinio konvejerio rūšiavimo gedimus. |
Dėl bendro poveikio susidaro trapios operacijos, kuriose pakavimo technologijos atsilieka nuo našumo reikalavimų. Vien tik įvynioklio problemos sprendimas nepašalina pagrindinio sluoksnio nestabilumo, atsirandančio tvarkant padėklus, todėl reikalingas holistinis integracijos metodas, kuris stabilizuoja krovinius prie šaltinio ir standartizuoja plėvelės klijavimo parametrus.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Sistemos architektūra ir valdymo parametrai
Servo varoma vyniojimo galvutė su 95° hidrauliniu keitikliu užtikrina programuojamą įtempimo valdymą ir pastovius išankstinio tempimo santykius, stabilizuoja nevienalyčius krovinius, tuo pačiu sumažinant grindų plotą, medžiagų sunaudojimą ir pašalinant rankinį įsikišimą, kad būtų užtikrintas pasikartojantis krovinio vientisumas per visus pamainos ciklus.
Sistemos projektavimas remiasi trimis kalibruotais parametrais, kurie tiesiogiai veikia veiklos efektyvumą:
-
Padėklų keitiklio pakreipimo kampas: 95° hidraulinis perkėlimo kampas leidžia švelniai perkelti krovinį neslystant ir neapverčiant. Greičio reguliavimo cilindrai sumažina didžiausias šonines jėgas iki mažiau nei 50 N, taip apsaugodami krūvą nuo poslinkio ir apsaugodami trapią elektroniką ar stiklines pakuotes.
-
Tempimo vyniotuvo specifikacijos: servovarikliai užtikrina 250 % išankstinio tempimo galimybę, tai reiškia, kad plėvelė prieš klijavimą mechaniškai pailginama, taip sumažinant medžiagos storio reikalavimus. Įtempimas reguliuojamas nuo 10 N iki 80 N 1 N žingsniais, užtikrinant pastovią vyniojimo jėgą, nepriklausomai nuo apkrovos aukščio. Plėvelei paprastai naudojamas 20–30 mikronų storio (1 mikronas = 0.001 mm, nuo ko priklauso atsparumas pradūrimui ir plyšimui) lieto polietileno sluoksnis.
-
Valdymo integravimas: abu įrenginiai sinchronizuojami per PLC (programuojamą loginį valdiklį – pramoninį kompiuterį, kuris automatizuoja mašinų sekas ir saugo veikimo duomenis). Receptų saugykla palaiko iki 50 apkrovos profilių, todėl pamainos vadovai gali perjungti trapius stiklinius ir sunkius plieninius konteinerius per mažiau nei 30 sekundžių be rankinio pakartotinio kalibravimo.
Įstaigoms, vertinančioms biudžeto alternatyvas, pusiau automatiniai sukamųjų stalų modeliai siūlo 200 % išankstinį įtempimą su mažesnėmis kapitalo sąnaudomis, o visiškai automatinės sistemos turi konvejerio integraciją ir automatinį plėvelės vežimėlį, kad būtų galima dirbti su dideliu našumu. Abi konfigūracijos atitinka CE ženklinimą, skirtą mašinų saugai, ir ISO 2560 (plėvelės tempimo bandymai) bei ASTM D5457 (padėklų krovinio stabilumas) standartus.
🛡️ Paleidimo protokolas ir integravimo grafikas
Standartinis paleidimas trunka 5–7 darbo dienas, kol bus atliktas mechaninis suderinimas, 380 V trifazio elektros tinklo integravimas ir PLC receptūrų programavimas. Tai užtikrina neatidėliotiną parengtį eksploatuoti be įrenginių modernizavimo, ilgų gamybos prastovų ar specializuotų komunalinių paslaugų atnaujinimų, leidžiantį greitai diegti įrenginius esamose sandėlio patalpose.
Įdiegimas atliekamas pagal struktūrizuotą diegimo seką, siekiant sumažinti gamybos sutrikimus:
| Fazė | Trukmė (dienos) | Techninė veikla |
|---|---|---|
| Svetainės paruošimas | 1 diena | Grindų žymėjimas, įtampos kritimas (380 V, 3 fazės, 16 A), suspausto oro linija, esant 6 barų slėgiui hidrauliniam keitiklio jungimui |
| Mechaninis montavimas | 3 diena (-os/-ų) | Iškrauti, pastatyti ir išlyginti abu įrenginius; prijungti konvejerio sekcijas ir apsaugines šviesos užuolaidas |
| Elektros ir valdymo įtaisai | 1.5 diena (-os/-ų) | PLC laidų sujungimas, HMI konfigūracija ir receptų įkėlimas 5 standartiniams apkrovos tipams |
| Mokymai ir veiklos pradžia | 0.5 diena | 2 valandų operatoriaus sertifikavimas + 1 valandos trukmės prižiūrėtojo konsultacija; pradinis bandomasis važiavimas su 50 padėklų |
Operatoriai paprastai įgyja įgūdžių jau per pirmąją pamainą. PLC receptūrų sistema panaikina rankinį plėvelės reguliavimą po pradinio kalibravimo, taip sumažinant perjungimo klaidas ir užtikrinant nuoseklius vyniojimo raštus visuose gamybos etapuose.
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Veiklos lyginamieji rodikliai ir finansinis modeliavimas
Apibendrinti pramonės duomenys rodo 14–18 mėnesių atsipirkimo laikotarpį, kurį lemia 25–35 % plėvelės sumažinimas, 60–75 % žalos atlyginimo sumažinimas ir darbo jėgos perskirstymas, nors tiksli grąža priklauso nuo vietos našumo, regioninių darbo įkainių ir dabartinių dervų kainų, todėl reikalingas konkrečios vietos patvirtinimas.
Iliustraciniai našumo rodikliai, gauti iš kryžminių pramonės šakų vidurkių, rodo tipinius rezultatus po 90 veiklos dienų:
| metrinis | Pradinis vidurkis | Įgyvendinimo lyginamasis rodiklis | pokytis |
|---|---|---|---|
| Žalos atlyginimo prašymai (per mėnesį) | 14 atvejai | 3.8 atvejai | -73% |
| Plėvelės sunaudojimas (kg 1,000 palečių) | 68 kg | 49 kg | -28% |
| Padėklų keitimo laikas (vienetui) | 4.2 min | 1.7 min | -60% |
| Rankų traumos (riedant 12 mėn.) | 5 XNUMX incidentai | 0 XNUMX incidentai | -100% |
| Operatorių skaičius mainų stotyje | 2 per pamainą | 1 per pamainą | -50% |
28 % plėvelės sumažėjimas tiesiogiai susijęs su nuosekliu išankstiniu tempimu, kuris panaikina anksčiau reikalingą perdengimą mechaninio įtempimo poslinkiui kompensuoti. 73 % pažeidimo sumažėjimas koreliuoja su 95° keitiklio veikimu, kuris pašalina šonines jėgas keičiant palečių vietas.
Finansinio modeliavimo pastaba: Remiantis dabartiniais rinkos duomenimis (2024 m. trečiojo ketvirčio duomenimis), bendros sistemos kaina svyruoja nuo 65 000 iki 85 000 USD už servo varomus vyniotuvus su 95° keitikliais, įskaitant konvejerius ir montavimą. Metinės santaupos paprastai siekia 40 000–55 000 USD, o tai pasiekiama dėl žalos mažinimo, plėvelės atliekų mažinimo ir darbo jėgos perskirstymo. Atsipirkimo laikotarpis paprastai trunka 14–18 mėnesių. Įrenginiuose, per metus apdorojančiuose mažiau nei 20 000 palečių, atsipirkimo laikotarpis gali pailgėti iki 24 mėnesių, o didelio masto operacijose (50 000 ir daugiau palečių) atsipirkimas dažnai pasiekiamas per mažiau nei 12 mėnesių. Investicijų grąža ir santaupos yra modeliu pagrįsti įverčiai, gauti iš pramonės vidurkių, ir negarantuojami rezultatai; faktinis našumas skirsis priklausomai nuo vietos darbo įkainių, plėvelės dervos kainų ir konkrečių pralaidumo kiekių.
🛠️ Viešųjų pirkimų vertinimo matrica
| Punktas | Rekomenduojami kriterijai | Tiesioginis poveikis verslui | Perdavimas / Fail |
|---|---|---|---|
| Krovinio svoris ir dydis | Patvirtinkite, kad mašinos talpa ≥ maksimalus padėklo svoris + 20 % nuolaida | Apsaugo nuo variklio perkrovos ir konstrukcijos nuovargio piko metu | ☐ |
| Kino tipas | Lietas PE bendram naudojimui; pūstas PE aštrių briaunų kroviniams | Lieta plėvelė maksimaliai padidina išankstinio tempimo efektyvumą; pūsta plėvelė užtikrina atsparumą pradūrimams netaisyklinguose kraštuose | ☐ |
| Išankstinio tempimo santykis | Minimalus 200% pasiūlė; 250% dėl plėvelės kainos mažinimo | Didesnis išankstinis tempimas tiesiogiai sumažina dervos sunaudojimą ir medžiagų įsigijimo išlaidas | ☐ |
| Padėklų keitimo kampas | 90–95 ° švelniam perkėlimui; venkite statesnių kampų | Sumažina šonines jėgas, veikiančias sukrautas prekes, taip sumažinant transportavimo metu padarytą žalą ir draudimo išmokų dydį | ☐ |
| Šaltos grandinės įvertinimas | Užtikrinkite, kad varikliai, sandarikliai ir tepalai būtų skirti -10 ° C ar žemesnė | Apsaugo nuo hidraulinio skysčio sutirštėjimo ir variklio gedimo esant žemai temperatūrai | ☐ |
| Receptų profiliai | Bent 10 profilių mišraus krovinio lankstumui | Nereikia laiko rankiniam pakartotiniam kalibravimui, sumažinant prastovas perjungimo metu ir operatoriaus klaidas | ☐ |
| Saugos laikymasis | ES reikalingas CE ženklinimas; Šiaurės Amerikai patikrinkite ANSI/PMMI ženklinimą | Užtikrina atitiktį reglamentams ir sumažina atsakomybės riziką auditų metu | ☐ |
| Biudžetas (pusiau automatinis) | 3 000–15 000 USD už atskirą įvynioklį; pridėti 10 000–20 000 USD už keitiklį (nuo 2024 m.) | Suderina kapitalo išlaidas su pralaidumo reikalavimais ir įrenginių apribojimais | ☐ |
| Biudžetas (visiškai automatinis) | 20 000–150 000 USD ir daugiau, priklausomai nuo pralaidumo ir konvejerių integracijos (nuo 2024 m.) | Svarstyklės, skirtos didelio tūrio operacijoms ir automatizuotam rūšiavimui | ☐ |
🏗️ Techniniai DUK
K: Ar galiu prie esamo tempiamojo įvyniojimo įrenginio pridėti padėklų keitiklį?
A: Taip, jei vyniotuvas turi pakankamai grindų ploto, o konvejerio aukštis atitinka šilumokaičio išleidimo lygį. Tikėtinos papildomos 8 000–15 000 USD integravimo išlaidos, skirtos PLC sinchronizavimui ir saugos grandinės atnaujinimui.
K: Kokio storio plėvelę turėčiau naudoti šaldymo reikmėms?
A: 23–27 mikronų storio lieto PE Dėl lygaus paviršiaus ir didelio išankstinio tempimo optimaliai veikia su dauguma šaldytų produktų. Kroviniams su aštriais kampais arba išsikišusiais kraštais perjunkite į pūstas PE tame pačiame matuoklio diapazone, kad padidėtų atsparumas pradūrimui. Patikrinkite temperatūros rodiklius su dervos tiekėju.
K: Kiek laiko trunka naujos sistemos apmokymai?
A: Dauguma operatorių įgyja įgūdžių per 2-4 valReceptais pagrįsti PLC žymiai sutrumpina mokymosi kreivę, automatizuodami įtempimo ir apvyniojimų skaičiaus reguliavimą, sumažindami rankinį įsikišimą ir kalibravimo klaidas.
K: Ar 95° keitiklis saugus trapiai elektronikai?
A: Taip, kai įrengta greičio reguliuojamo greičio hidraulinė sistema ir paminkštintos krovinio atramos. Šoninė jėga paprastai išlieka mažesnė nei 50 N, panašiai kaip švelnus konvejerio sujungimas. Prieš visišką išskleidimą visada patikrinkite su bandomaisiais kroviniais, kad užtikrintumėte suderinamumą su konkrečia jūsų pakuotės konfigūracija.