




Paspauskite pokalbiui
Aš dabar prisijungęs.
„Fhopepack Innovation“.
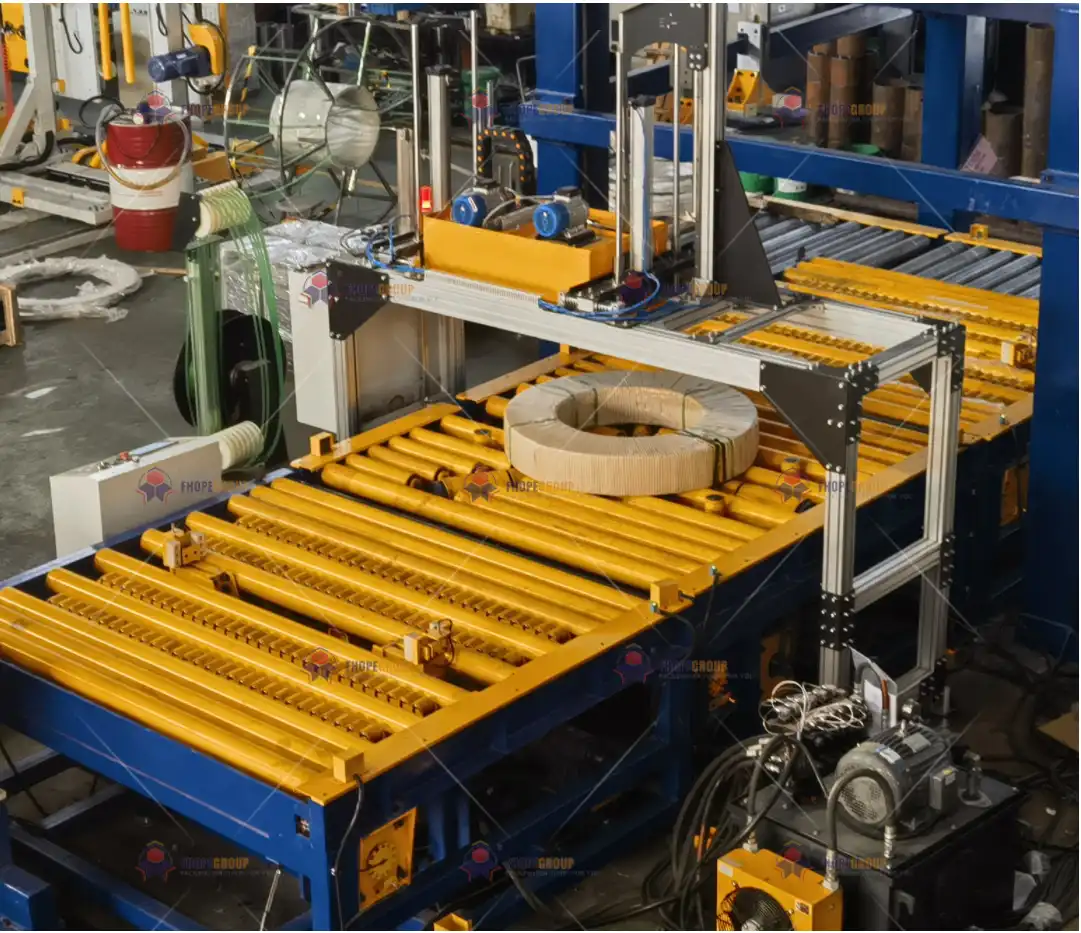
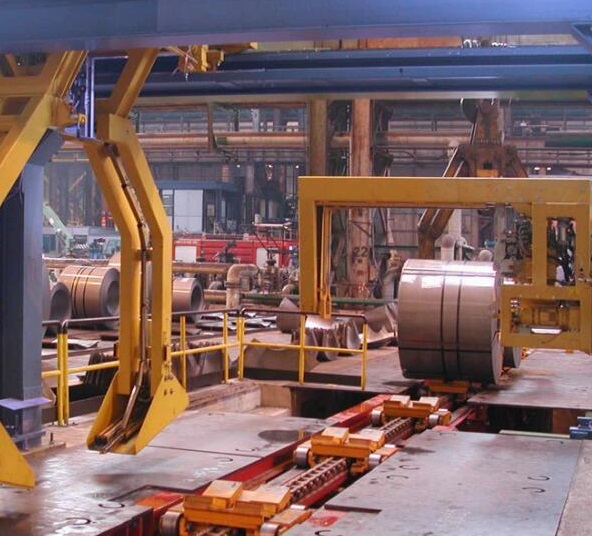
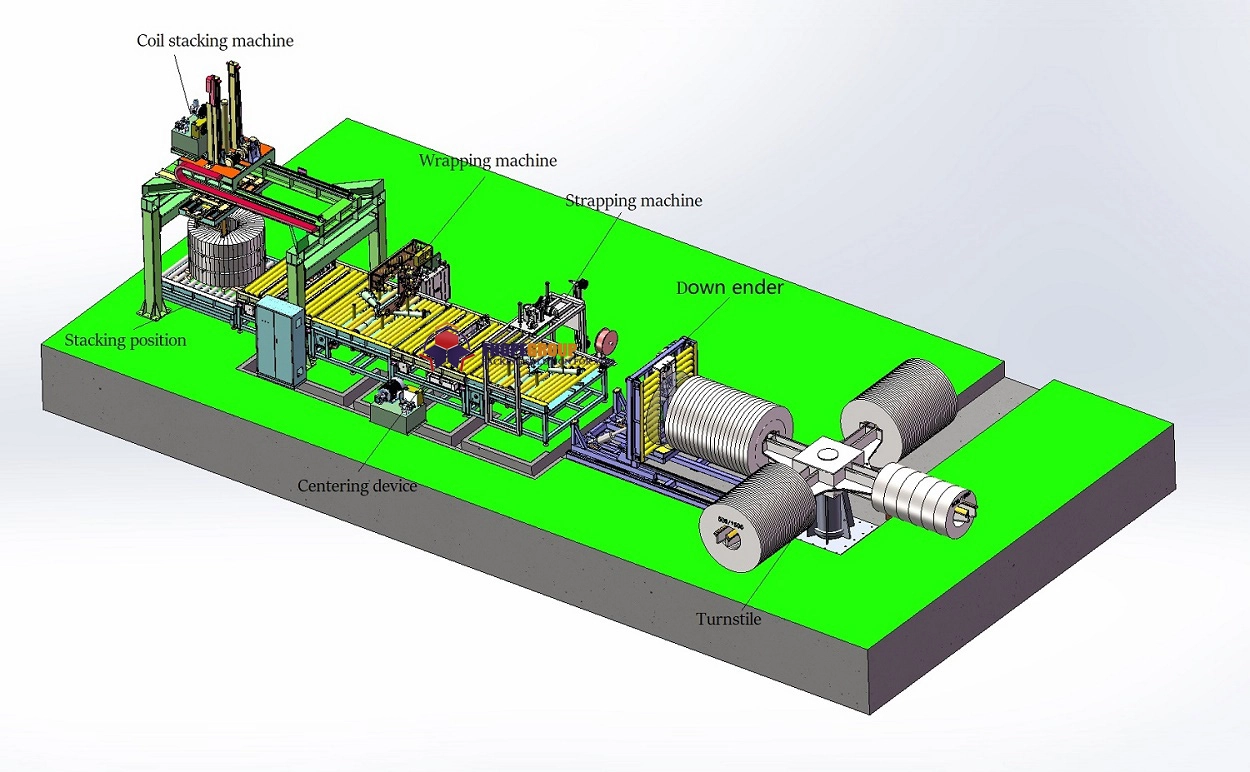
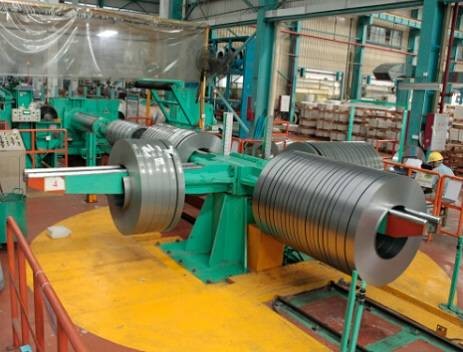
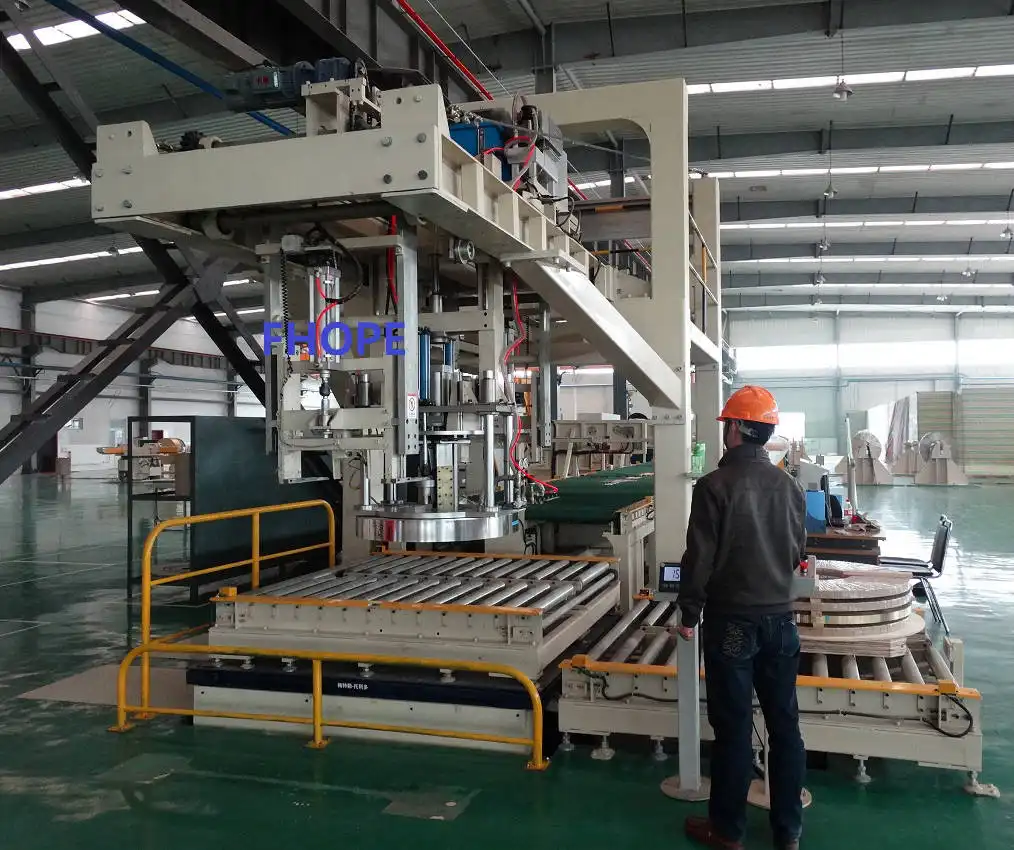
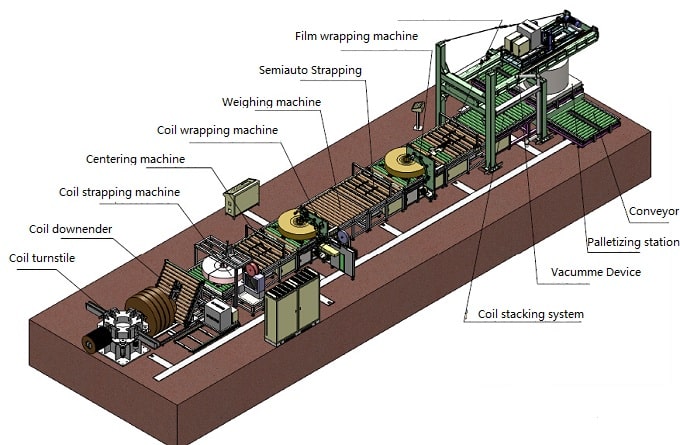
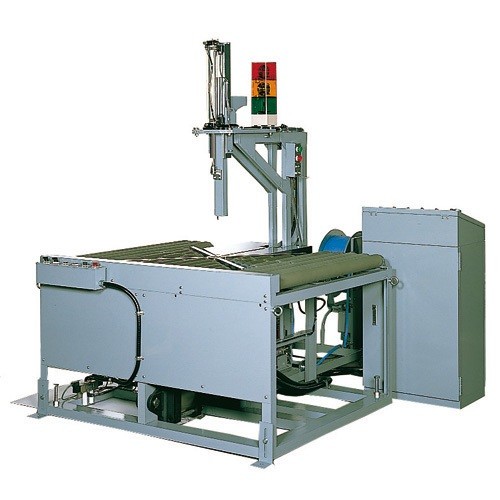
Šios pažangios sistemos sukurtos sklandžiai integruoti automatizavimą ir mechanizavimą visame pakavimo procese, užtikrinant maksimalų efektyvumą ir produktyvumą. Mūsų plyšinių ritinių pakavimo sistemų pagrindas yra visiškai automatizuota medžiagų tvarkymo sistema, kuri be pastangų transportuoja ir nustato ritinius.
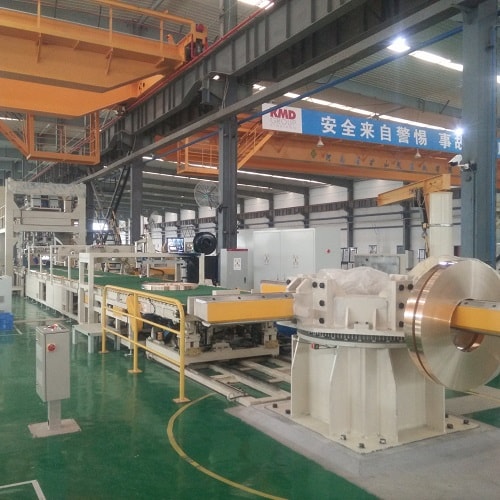
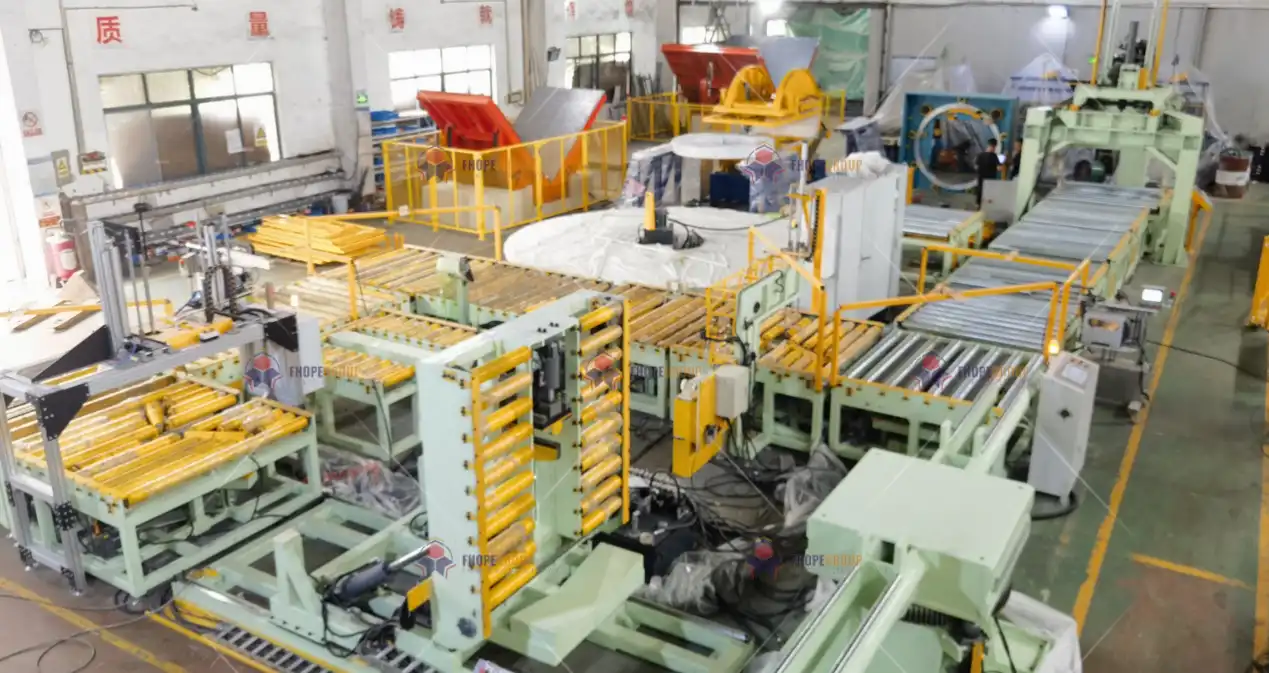

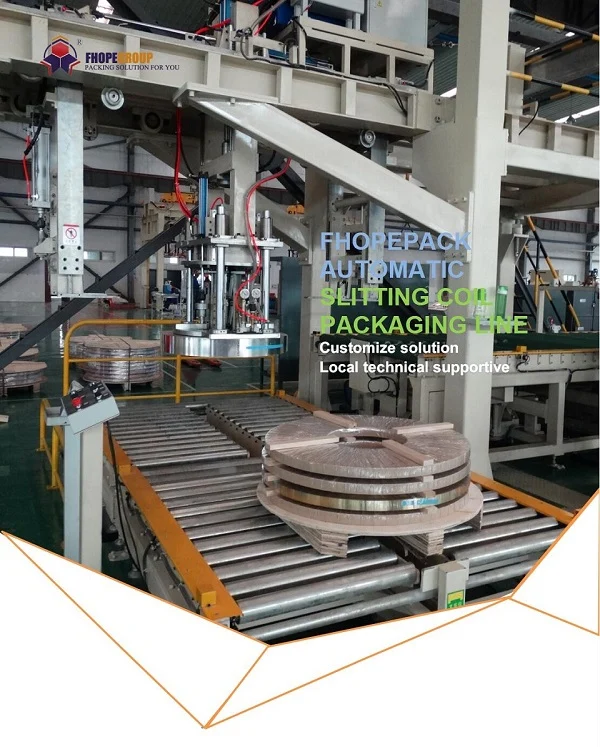
Pakavimo sistemų srityje, ypač kai kalbama apie plyšinių ritinių pakavimo sistemas, techninio efektyvumo sąvoka yra labai svarbi siekiant veiklos tobulumo. Techninis efektyvumas reiškia mašinos gebėjimą optimaliai veikti idealiomis sąlygomis, kai išoriniai kintamieji yra pastovūs. Ši metrika yra ypač svarbi, nes ji parodo, kaip efektyviai pakavimo įranga gali veikti be pertrūkių, kurias tiesiogiai sukelia mašinos.
Norėdami apskaičiuoti techninį efektyvumą, vadovaukitės toliau aprašyta formule ir komponentais:
Techninis efektyvumas (TE) procentais (%):
kur:
Ši formulė padeda nustatyti efektyvumą, lyginant faktinį gamybos laiką su visu laiku, įskaitant sustojimus ir paleidimus iš naujo.
Techninis efektyvumas dažniausiai išreiškiamas procentais. Pavyzdžiui, per standartinę 8 valandų gamybos pamainą didelio našumo pakavimo mašinos, tokios kaip formos-užpildymo-plombavimo (FFS) ir užpildymo-plombavimo (FS), techninis efektyvumas turėtų siekti apie 95%. Tai rodo, kad mašina veikia visu pajėgumu 95 % darbo laiko ir tik 5 % prastovos dėl su mašina susijusių problemų. Šis aukštas efektyvumo lygis yra labai svarbus siekiant išlaikyti nuoseklią gamybos produkciją ir patenkinti griežtus pakavimo operacijų reikalavimus.
Vertinant techninį efektyvumą, labai svarbu suprasti, kas neįtraukiama į šį skaičiavimą. Techninis efektyvumas orientuotas tik į mašinos veikimą, be jokių išorinių trikdžių. Toliau apžvelgsime veiksnius, į kuriuos neatsižvelgta:
1. Pakavimo medžiagų ir gaminių keitimas: Keitimas tarp skirtingų pakavimo medžiagų ar gaminių gali sukelti reikšmingas prastovas – veiksnį, į kurį neatsižvelgiama skaičiuojant techninį efektyvumą. Šios prastovas pirmiausia atsiranda dėl to, kad kiekvienas pakeitimas gali apimti įrangos perkalibravimą, mašinos nustatymų koregavimą ar net dalių keitimą, kad būtų galima pritaikyti prie naujų medžiagų specifikacijų. Šiuo laikotarpiu mašina negamina, o tai turi įtakos bendram našumui, tačiau neatsispindi techninio efektyvumo rodikliuose. Krano kėlimo laikas, ypač perkėlimui ir apvertimui, dar labiau pailgina šias prastovas, nes reikia atsargiai manevruoti, kad būtų išvengta žalos, o tai dar vienas aspektas, neatsižvelgiamas į techninio efektyvumo skaičiavimus.
Operatoriaus klaidos: į šį matą taip pat neįtraukiamos operatorių padarytos klaidos arba netinkamas mašinos valdymas, dėl kurio sustoja mašina. Operatoriaus klaidos yra neišvengiama rankinio darbo dalis, tačiau į techninio efektyvumo vertinimus jos neįtraukiamos. Klaidos gali būti įvairios – nuo netinkamo mašinos nustatymo, netinkamo medžiagų padavimo iki netinkamos priežiūros procedūrų, o visa tai gali lemti mašinos sustojimą arba sumažėjusį našumą. Šios žmogiškosios klaidos gali smarkiai paveikti našumą ir produkcijos kokybę, tačiau atliekant techninio efektyvumo skaičiavimus paprastai daroma prielaida apie optimalias darbo sąlygas, taip neįtraukiant šių realių skirtumų.
Pakavimo medžiagų kokybė: Prastos kokybės medžiagų naudojimas, dėl kurio gali užstrigti mašina ar kilti kitų problemų, yra dar vienas veiksnys, neįtrauktas į techninio efektyvumo rodiklį. Pakavimo medžiagų kokybė yra labai svarbus veiksnys, galintis turėti įtakos mašinos našumui, tačiau ji neįtraukta į techninio efektyvumo rodiklius. Prastos kokybės medžiagos gali lemti dažnus užstrigimus arba reikalauti, kad mašina veiktų mažesniu greičiu, kad būtų išvengta pažeidimų, todėl sumažėja našumas. Šios problemos gali sukelti neefektyvumą, kuris neatsižvelgiamas skaičiuojant techninį efektyvumą, nes rodiklis daro prielaidą, kad naudojamos aukštos kokybės sąnaudos, kurios netrukdo mašinos veikimui.
Komunalinių paslaugų gedimai: Skaičiuojant techninį efektyvumą, neatsižvelgiama į esminių paslaugų, tokių kaip elektros energijos, oro, vandens ar vakuumo tiekimas, sutrikimus, kurie turi įtakos mašinos veikimui. Komunalinių paslaugų gedimai, tokie kaip elektros energijos, oro, vandens ar vakuumo tiekimo sutrikimai, gali sustabdyti veiklą, tačiau į juos neatsižvelgiama skaičiuojant techninį efektyvumą. Šios paslaugos yra gyvybiškai svarbios tinkamam mašinų veikimui, o bet koks sutrikimas gali sukelti prastovas, kurios turi įtakos bendrai gamybai. Kadangi techninis efektyvumas orientuotas tik į mašinos veikimo našumą, jis neatsižvelgia į išorinius komunalinių paslaugų sutrikimus, todėl gali būti iškreiptas mašinos efektyvumo supratimas.
Išoriniai veiksniai: Problemos, susijusios su ankstesniais arba galutiniais procesais, turinčios įtakos pakavimo linijai, neįtraukiamos į šį skaičiavimą. Išoriniai veiksniai, įskaitant problemas, susijusias su ankstesniais arba galutiniais procesais, gali turėti įtakos pakavimo linijai, tačiau nepatenka į techninio efektyvumo skaičiavimų taikymo sritį. Pavyzdžiui, tiekimo grandinės vėlavimai arba kliūtys vėlesniuose apdorojimo etapuose gali turėti įtakos mašinos našumui ir eksploataciniam srautui. Techninio efektyvumo rodikliai sutelkti tik į mašinos veikimą idealiomis sąlygomis, todėl neįtraukiami šie sisteminiai veiksniai, kurie gali turėti įtakos bendram našumui.
Šių išimčių supratimas yra labai svarbus gamintojams, nes tai padeda nustatyti sritis, kurios nėra tiesiogiai valdomos mašinos ir gali turėti įtakos bendram linijos efektyvumui. Sutelkdamos dėmesį ne tik į techninio efektyvumo gerinimą, bet ir į šiuos išorinius veiksnius, įmonės gali žymiai padidinti bendrą pjaustytų ritinių pakavimo sistemų našumą ir patikimumą. Šis holistinis požiūris į mašinos efektyvumo ir išorinių poveikių valdymą užtikrina sklandesnę veiklą ir mažiau gamybos sutrikimų.
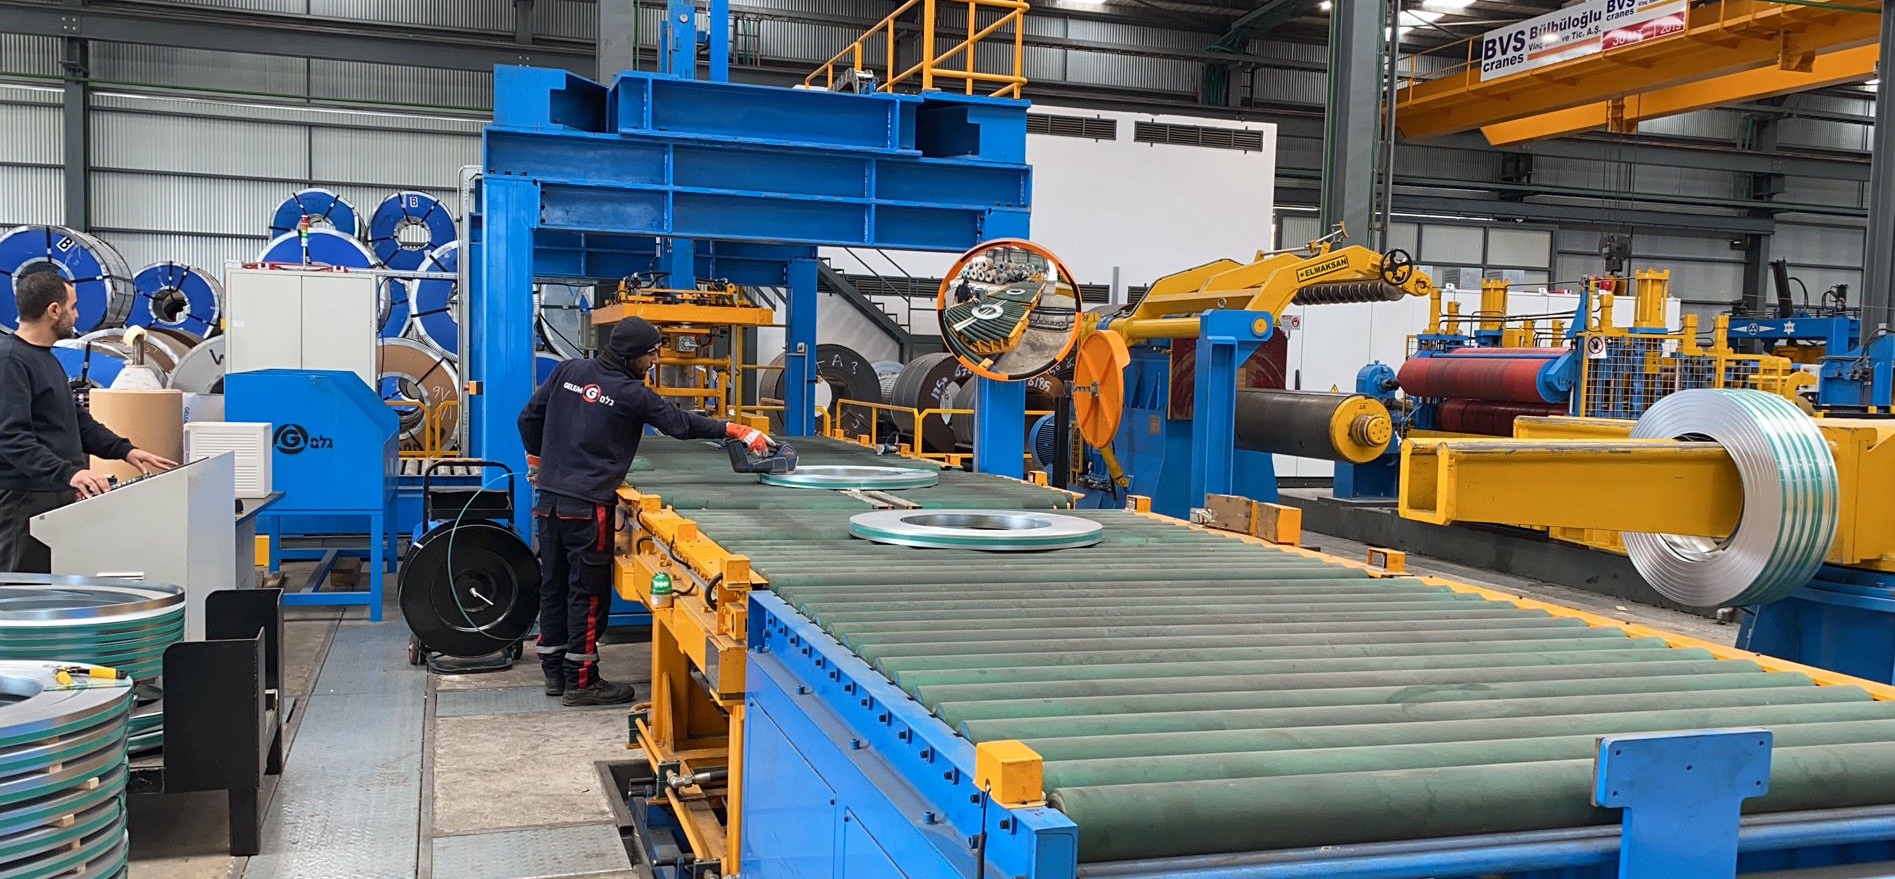
Automatizuota ritinių pakavimo sistema iš esmės keičia pjaustytų ritinių, skirtų saugojimui ir transportavimui, tvarkymo procesą, efektyviai juos suvyniodama, sverdama, surišdama ir sukraudama. Ši pažangi sistema siūlo visapusišką sprendimą, leidžiantį supaprastinti operacijas ir užtikrinti saugų ir organizuotą plyšinių ritinių tvarkymą. Automatizuota ritinių pakavimo sistema užtikrina nuoseklų ir vienodą aprėptį, pašalindama kintamumą ir žmogiškųjų klaidų, susijusių su rankiniu pakavimu, galimybę. Tai taip pat sumažina operatorių fizinę įtampą ir pagerina darbo vietos saugą. Be to, sistema gali būti integruota su ritės identifikavimo ir sekimo sistemomis, kad būtų užtikrintas visiškas pakavimo proceso atsekamumas. Ši visapusiška automatizacija pagerina efektyvumą, gaminio vientisumą ir tiekimo grandinės matomumą šaltai valcuotų siaurų juostų gamintojams.
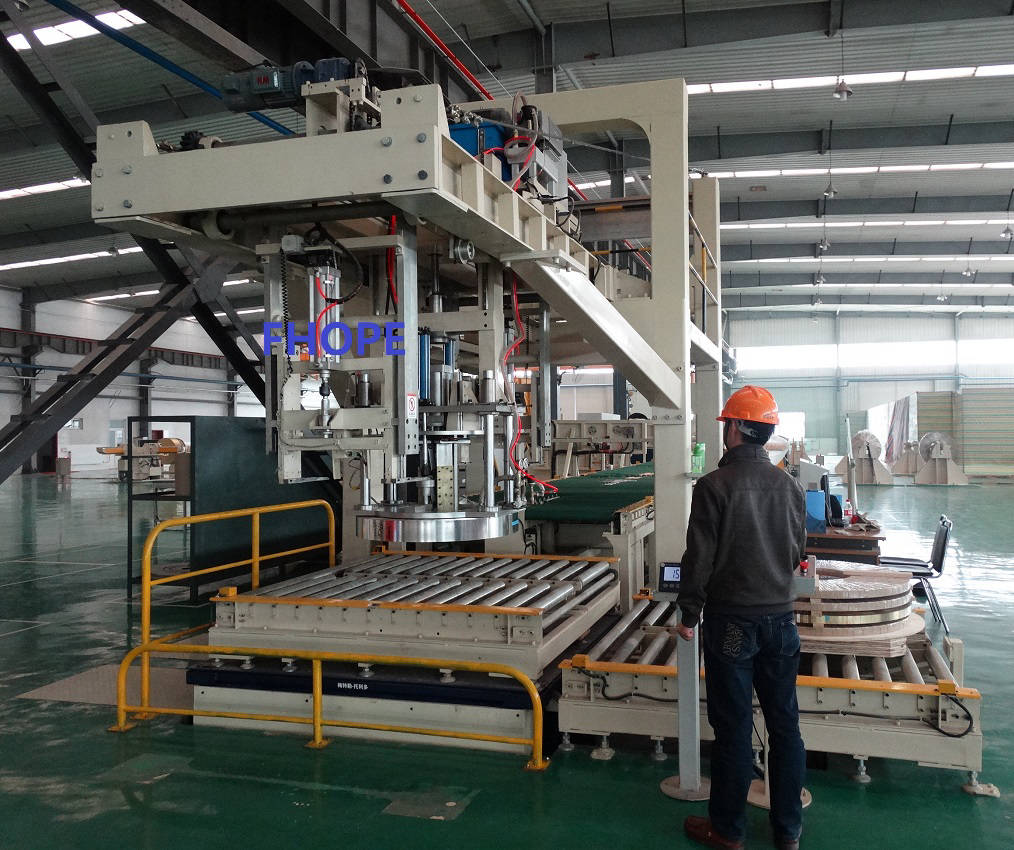
1. Valcuotų ritinių automatinio pakavimo linijos pagrindinė specifikacija.
2. Kaip atlikti numeraciją ričių pakavimo linijos projektui?
3. Kaip vizualiai valdyti ritinių pakavimo linijos projektą?
Aš dabar prisijungęs.


© Autoriaus teisės 2024 SHAGNHAI FHOPE MACHINERY CO.,LTD – Visos teisės saugomos