Suderinama su maks. 2000 mm pločiu: „Fhope“ modulinės vielos ritės vyniojimo ir automatinio suspaudimo sistemos techninis vadovas
Už pagrindinių šios įrangos parametrų slypi inžinerinio projektavimo logikos rinkinys, kurį verta išanalizuoti... Šiuolaikiniame plieninės vielos gamybos procese, susiduriant su įvairiomis produktų linijomis, tokiomis kaip didelio anglies kiekio plieninė viela, legiruotojo plieno viela, vieliniai lynai ir nerūdijančio plieno viela, automatizavimo laipsnis vyniojimo ir pakavimo procesuose tiesiogiai lemia visos gamybos linijos ciklo laiką ir galutinę pristatymo kokybę. Kaip „Fhope Group“ pavyzdinis automatizavimo sprendimas, sukurtas specialiai vielos pakavimui, „ Automation In The Wire Coil Packing Line Solutions“ demonstruoja itin aukštą pramoninės klasės inžinerinės logikos lygį savo architektūriniame projekte.
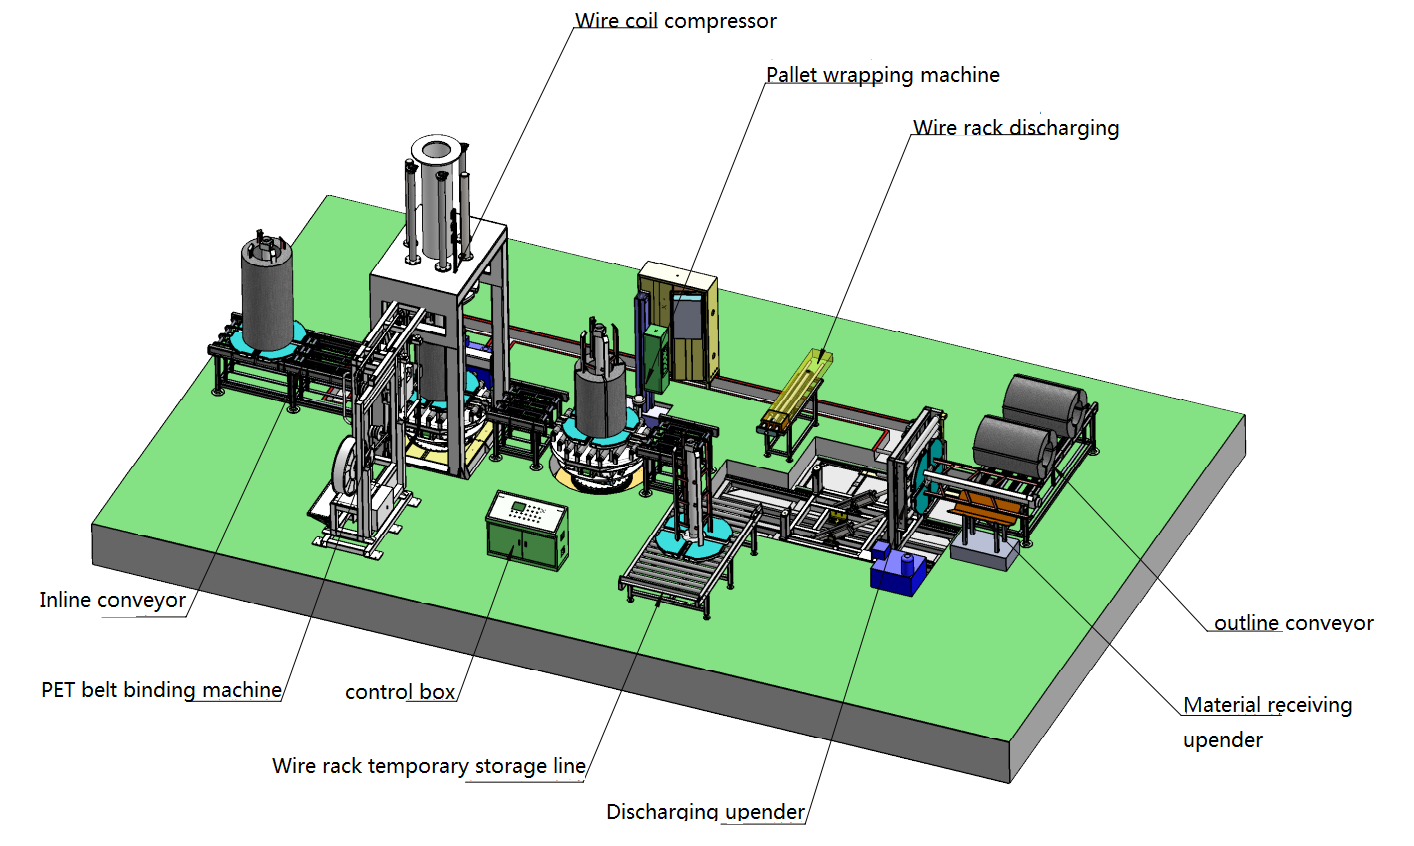 [ Paveikslėlio vietos rezervavimo ženklas: Visas sistemos išdėstymas / Vielos pakavimo linijos apžvalga ]
1. Veikimo principas ir techninė architektūra
Ši sistema naudoja modulinę, kaskadai paruoštą techninę architektūrą, skirtą įveikti automatizavimo kliūtis nuo pradinio vielos traukimo / apmokėjimo iki galutinio pristatymo ant palečių. Pagrindinį proceso darbo eigą valdo trys pagrindiniai automatizavimo moduliai:
A. Automatinis vielos vyniojimo ir surišimo įrenginys
Šis įrenginys palaiko sinchroninį, tiesioginį prijungimą prie vielos tempimo staklių arba ričių išleidimo sistemų. Sistema naudoja servo variklius, kad tiksliai reguliuotų apvijos įtempimą ir eigos žingsnį, siūlydama tiek horizontalų , tiek vertikalų mechaninį išdėstymą. Viela dinamiškai matuojama pagal ilgį, automatiškai nupjaunama nurodytuose taikiniuose, o tada surišama pneumatinėmis arba hidraulinėmis surišimo galvutėmis, naudojant PP, PET arba plieninę juostą.
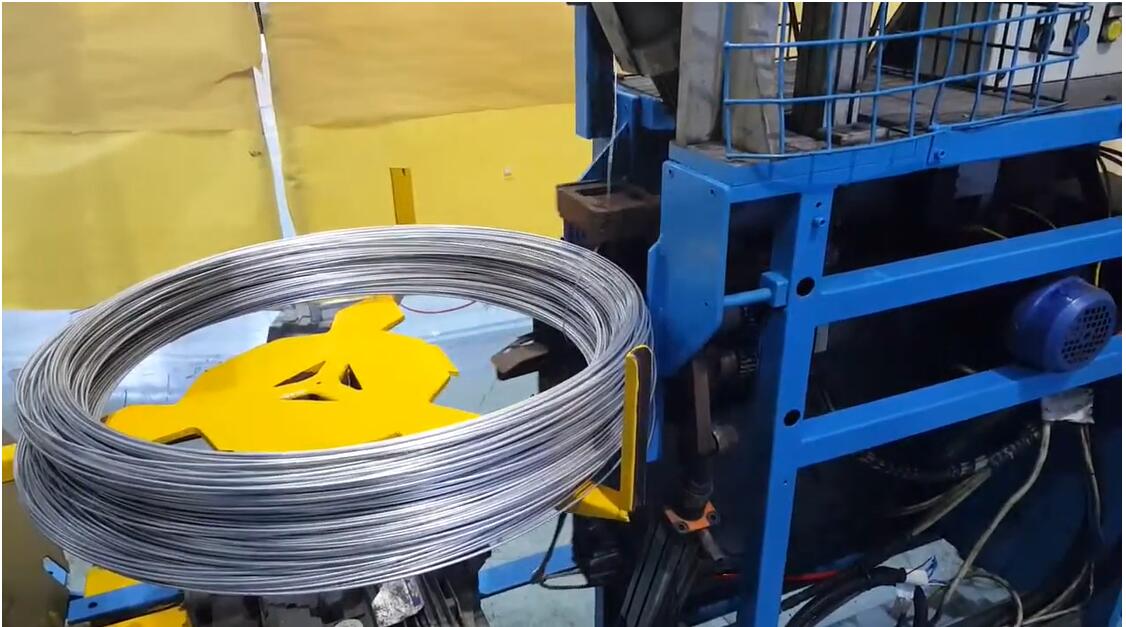 [ Paveikslėlio rezervuota vieta: Vielos vyniojimo ir surišimo apdorojimo įrenginys ]
B. Automatinis vielos suspaudimo ir surišimo įrenginys
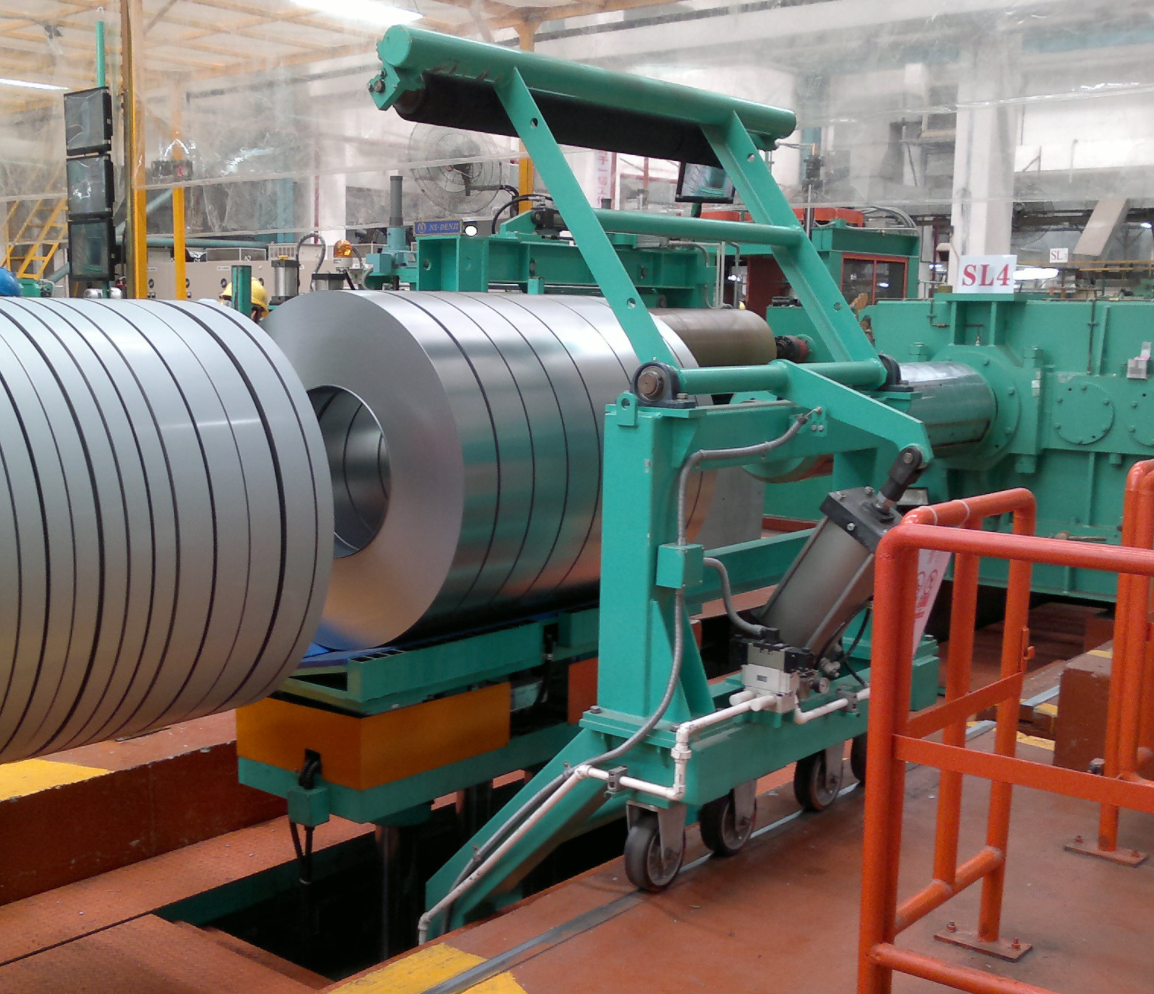
Sukurta pirmiausia plieninių vielos strypų ritinių, pakrautų ant laikiklių arba stelažų, apdorojimui. Sistema naudoja tvirtus hidraulinius cilindrus, kad atliktų didelio suspaudimo ašinį suspaudimą. Išlaikydama laikymo slėgį, ji atlieka daugiakanalio automatinio surišimo procesą. Surišus vielos ritę, automatinis stelažų nuėmimo mechanizmas atskiria ją nuo vidinio pagrindinio stelažo, tuščią stelažą grąžina į gamybą ir tuščią ritę per tvirtą pakreiptuvą perkelia į kitą stotį.
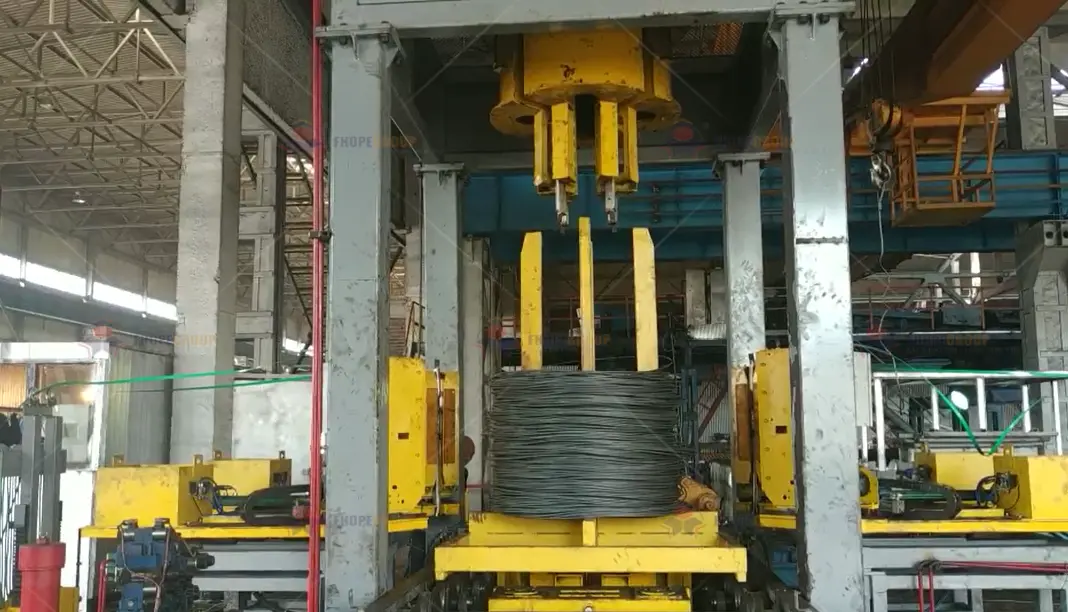 [ Paveikslėlio rezervuota vieta: Vielos strypų presavimo ir automatinio stelažų išėmimo stotis ]
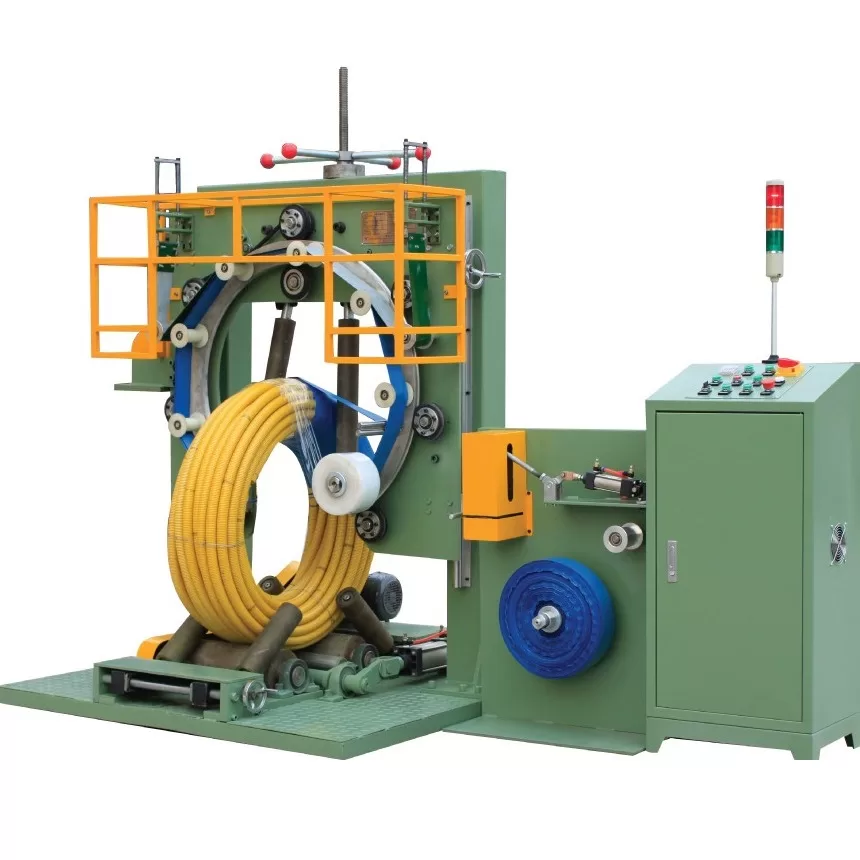
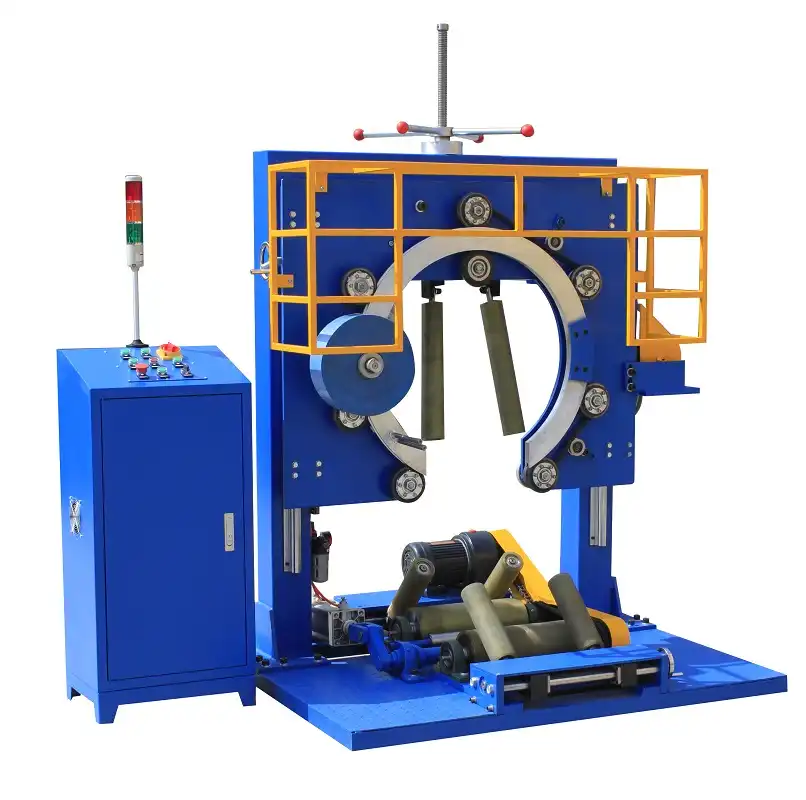
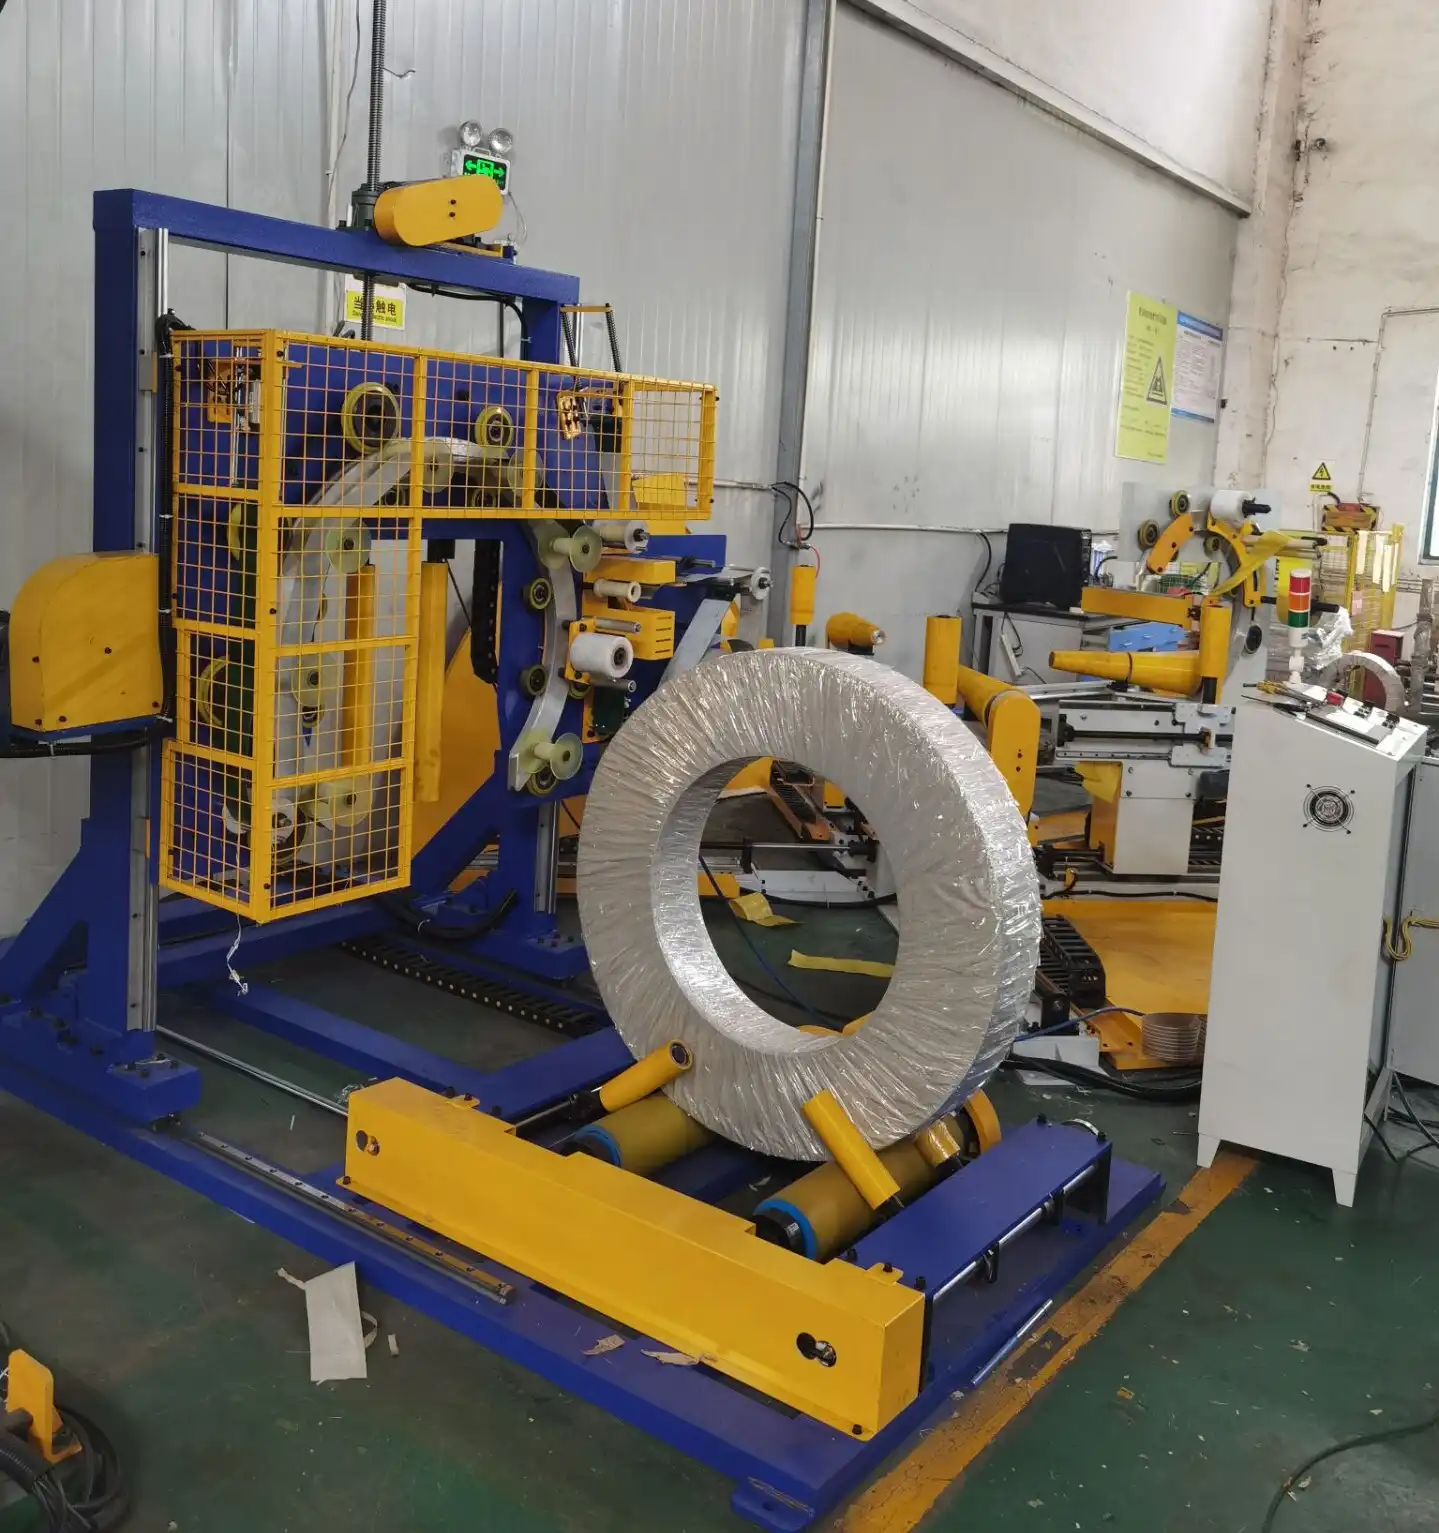
C. Automatinis vielos ritės vyniojimo įrenginys
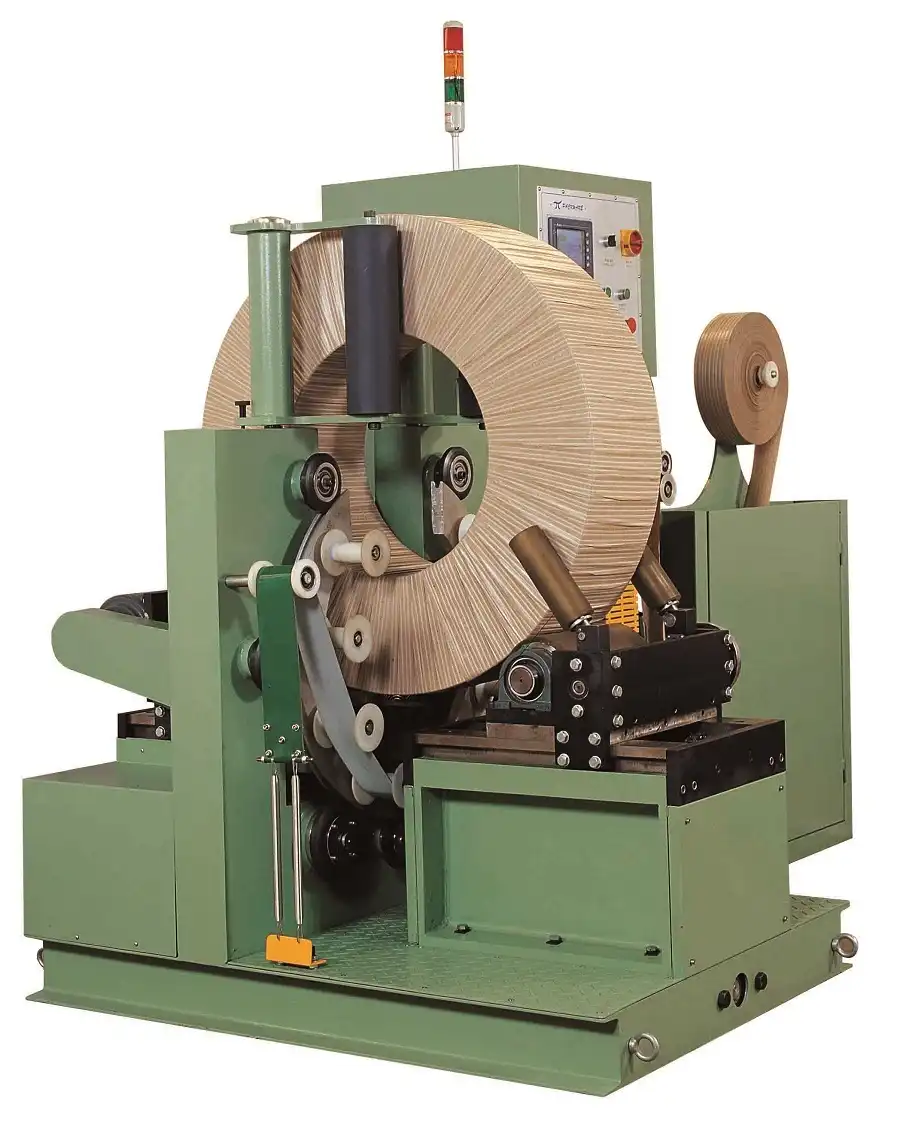
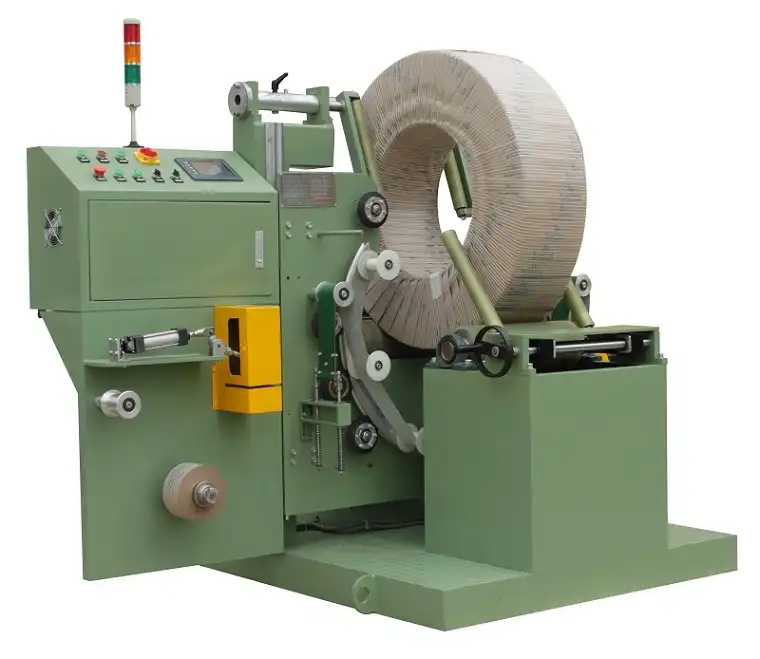
Naudodama vertikalią vidinio skersmens (ID) vyniojimo struktūrą, besisukantis žiedas perveria tamprią plėvelę arba kompozicinę popierinę juostą per vielos ritės akutę. Kartu su besisukančiais atraminiais voleliais jis sukuria trimatį, labai tankų apsauginį sandariklį. Sistema gali apvynioti iki 2000 mm pločio vyniotuvą.
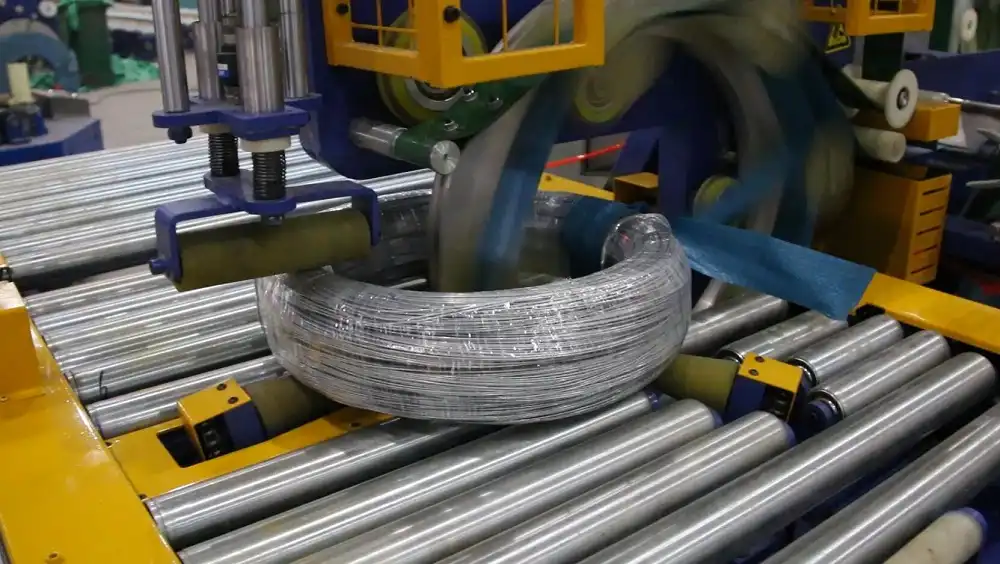 [ Paveikslėlio rezervuota vieta: Vertikalus vidinio skersmens vielos ritės vyniojimo procesas ]
2. Išsamūs pagrindiniai techniniai parametrai
Siekiant užtikrinti didelio intensyvumo, nepertraukiamą veikimą griežtoje pramoninėje aplinkoje, pagrindiniai sistemos komponentai integruoja aukščiausios klasės tarptautinių pramonės prekių ženklų elektros ir hidraulikos konfigūracijas:
- Valdymo sistema (PLC): Sukurtas naudojant įprastą pramoninės klasės programuojamą loginį valdiklį („Siemens“ / „Mitsubishi“ standartus), palaikantį daugiaašį magistralės sinchronizavimą, siekiant užtikrinti, kad ilgio skaičiavimo pjovimo tikslumas ir įtempimo svyravimai būtų griežtai kontroliuojami ±1.5 % ribose.
- Hidraulinės ir pneumatinės pavaros: Pagrindiniai solenoidiniai vožtuvai yra gaunami iš Huadao aukšto dažnio atsakui, o svarbiausi hidrauliniai krumpliaratiniai siurbliai integruojami Shimadzu Didelės apkrovos serijos. Jie išlaiko didelį tūrinį efektyvumą neprarandant našumo esant nuolatiniam 20 MPa impulsiniam slėgiui, užtikrindami greitą reakciją ir stabilumą tankinimo metu.
- Pakavimo voko galimybės: Maksimalus vielos ritės plotis iki 2000 mm, suderinamas su įvairiomis medžiagomis, tokiomis kaip PET, PP ir didelio tempimo plieno juostos.
3. Sąsajos specifikacijos ir integravimo metodai
„Fhope“ automatizuota vielos pakavimo linija buvo suprojektuota laikantis dviejų standartų: tai buvo ir „prijunk ir naudok“ tipo atskiras įrenginys, ir „visiškai integruota magistralė“:
- Mechaninės sąsajos: Apvijos įrenginio įleidimo pusėje yra reguliuojamo aukščio įtempimo svirties mechanizmas, leidžiantis jam idealiai prisitaikyti prie visų pagrindinių vielos traukimo mašinų išleidimo greičių ir centrinės linijos aukščio.
- Elektros ir ryšio sąsajos: Pagrindinėje elektros spintelėje yra standartinės pramoninio Ethernet sąsajos („Profinet“, Ethernet/IP arba „Modbus TCP“). Priešsrovio mašinos greičio signalai ir laidų nutrūkimo gedimai realiuoju laiku gali būti tiesiogiai perduodami į pakavimo linijos PLC, taip užtikrinant uždaros grandinės greičio suderinimą ir sinchronizuotą gamybos tempą.
- Programinės įrangos ir HMI sąveika: Įterpta su „Fhope“ patentuota technologija Savarankiškai valdoma klaidų atkūrimo sistemaĮvykus neįprastam prastovos įvykiui, HMI atvaizdavimo modulis rodo viso įrenginio 3D topologinį išdėstymą, dinamiškai paryškindamas tikslią pažeisto komponento arba sugedusio solenoidinio vožtuvo fizinę vietą. Tai žymiai sumažina trikčių šalinimo valandas, kurias technikai paprastai praleidžia rankiniu būdu ieškodami grandinių multimetrais.
4. Techninės atrankos palyginimo matrica
Rinkdamosi dirbtuvių automatizavimo atnaujinimo sistemas, techninės komandos turi įvertinti išdėstymo lankstumo, konstrukcijos tvirtumo ir priežiūros ciklų pusiausvyrą. Žemiau esančioje lentelėje pateikiamas „Fhope“ sprendimo palyginimas su įprastomis alternatyvomis:
| Techniniai rodikliai / savybės | „Fhope“ automatizuotas vielos pakavimo sprendimas | Įprastinė pakavimo įranga |
|---|---|---|
| Integracijos suderinamumas | Palaiko internetinį vielos traukimo linijų blokavimą arba neprisijungus atliekamų mokėjimų diegimą. | Dažniausiai apsiribojama neprisijungus atliekamomis, atskiromis rankinėmis operacijomis. |
| Stelažų paėmimo automatizavimas | Automatinis ašinis tankinimas + išmanus automatinis krumpliastiebio atleidimo ciklas (maks. 2000 mm). | Reikalingas rankinis arba kranu atliekamas stovo nuėmimas; ribotas vidinio skersmens valdymas. |
| Diagnostinis efektyvumas | Komponentų lygio vizualinis HMI klaidų žemėlapis su automatiškai valdomais atkūrimo raginimais. | Labai priklauso nuo PLC kopėčių logikos arba užšifruotų gedimų kodų skaitymo. |
| Svarbiausi hidrauliniai / pneumatiniai komponentai | „Shimadzu“ krumpliaratiniai siurbliai + „Huadao“ solenoidiniai vožtuvai (pailgintas aukšto dažnio tarnavimo laikas). | Standartinės buitinės dalys; didesnė vidinio nuotėkio rizika nuolatinių didelio greičio ciklų metu. |
| Eksploatacinių medžiagų universalumas | Suderinamas su PET/PP/plieno dirželiais; sklandžiai integruoja automatinį ženklinimą ir svėrimą. | Vienos medžiagos rišimo galimybės su minimaliu moduliniu mastelio keitimu. |
5. Medžiagų ir techninių rezultatų sąrašas
Standartinį sistemos paketą sudaro šie pagrindiniai moduliai ir pridedama techninė dokumentacija:
- Pagrindinis vienetas: Automatinė padėklų keitimo sistema
- Funkciniai moduliai: Padėklų dozatorius ir krovimo modulis
- Elektriniai valdikliai: Pagrindinė valdymo spintelė (PLC ir elektros spintelė) ir belaidis nuotolinio valdymo pultas
- Mechaniniai pagalbiniai įrenginiai: FHOPE pritaikyti didelio standumo priedai ir pagalbinių įrankių rinkiniai
- Techninis turtas: Pilnas inžinerinių išdėstymų rinkinys, atsarginių dalių rinkinys ir standartiniai paleidimo įrankiai
Inžinerinės pagalbos portalas
Jei šiuo metu baigiate rengti dirbtuvių grindų planus arba atliekate techninius linijų modernizavimo vertinimus, spustelėkite žemiau, kad pasiektumėte išsamius grindų planus, elektros schemas ir 3D CAD sąsajos failus.
Gaukite techninę dokumentaciją ir CAD brėžinius