⚠️ REPUDIATIO METRICA ET METHODOLOGIA
Omnes mensurae pecuniariae, productionis, et effectus hic citatae aggregata indicia industriae et intervalla schedarum datorum fabricatorum repraesentant. Eventus actuales officinarum variantur secundum pretia laboris regionalia, specificationes spirarum, et volumen operationis. Data de damno et sumptibus petitionum ex relationibus industriae involucrorum filorum ferreorum mediocri volumine et documentatione technica OEM derivantur. Omnes parametri cum schedis datorum officialibus fabricatorum ante emptionem validari debent.
🛠️ Punctum Doloris Industriae
Manipulatio manualis spirarum filorum et formae spool non compactae constanter damni in transitu inter 12% et 18% generant, postulationes annuas inter $50,000 et $90,000 pro officinis medii voluminis impellentes. Hae inefficientiae ex geometria oneris irregulari oriuntur, quae nimiam involucrum pelliculae, religationem manualem, et frequentes interruptiones lineae requirit.
Spirae filorum non compactorum altum centrum gravitatis et diametrum exteriorem irregularem exhibent, quae mutationes oneris dynamicas durante itinere et repositione in horreo creant. Supervisores involucrorum et tractatores materiarum hanc instabilitatem solent compensare applicando pelliculam extensibilem triplicis strati et retensionem manualem faciendo, quae 20-35 minuta per palletam consumit. Frictio inde orta et impedimenta pelliculae in curru involucri interruptiones lineae efficiunt, mediocriter 90 minuta per vices durantes, directe perficientes productionem erodentes. Praeterea, extremitates filorum laxae e sphæris non compactis prominentes consumptionem pelliculae 30-50% augent, dum operarii motus involucri redundantes exsequuntur ad massam mobilem firmandam. Efficacia vecturae proportionaliter degraditur, cum plaustra volumen aeris magnum potius quam productum densum transportant, inflando sumptus logisticos per unitatem 15-20%.
| Probatio Metric | typical dolor | Methodologia et Validatio |
|---|---|---|
| Ratio Damni Transitus | 12–18% (manuale) → <2% (automatum) | Ex relationibus industriae involucrorum filorum ferreorum mediocri volumine aggregatis; contra signa effectuum OEM comprobata. |
| Expositio Petitionum Annua | 50,000- 90,000 $ $ | Computatum ad 10,000 spiras/anno × $50 sumptum medium petitionis; intervalla variantur secundum petitiones regionales vecturae. |
| Tempus Religationis Manualis | XX–XXXV min/palletta | Studia motus temporalis in lineis involucri sine gradu; integrationem fasciae automatariae excludit. |
| Iactura Pelliculae et Intermissio Lineae | Duo vel tres volutationes per vices; tempus inoperabile nonaginta minutarum | Acta operationum ex officinis cum systematibus manualibus vecturae pellicularum; excluduntur involucra a PLC gubernata. |
🏗️ Mechanismus Solutionis
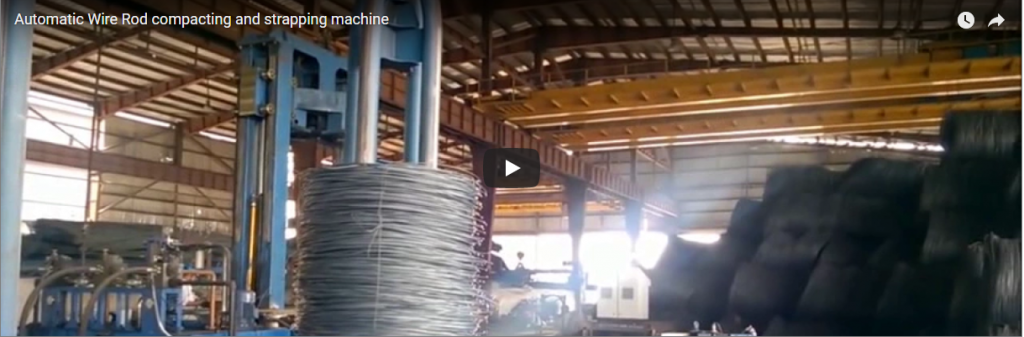
Compactio hydraulica horizontalis spiras filorum lateraliter densat, vestigium volumetricum 30-50% minuens, diametros cylindricos internos et externos servans. Haec stabilisatio geometrica translationem oneris eliminat, cum modulis automaticis fasciae et obsignationis perfecte synchronizat, et accuratam tensionem intra ±50 N per multiplices positiones fasciae moderari permittit.
Dissimilia systematibus premendis verticalibus quae geometriam spirarum mutant, compactores horizontales cylindrum hydraulicum a PLC moderatum utuntur ad vim compressionis lateralis applicandam, matricem filorum aequaliter ex lateribus oppositis comprimendo. Systema hydraulicum vim compactionis intra ±5 tonnas conservat, permittens operatoribus pressionem calibrare secundum firmitatem tensile fili et compositionem mixturae metallicae. Haec densificatio lateralis scyphos instabiles in unitates rigidas et superponibiles transformat, quae integritatem dimensionalem servant durante tractatione et palletizatione in furca elevatoria. Profilum stabilizatum directe integratur cum stationibus automatis fasciae et obsignationis, quae fascias ferreas vel PET in multis positionibus circumferentialibus explicant. Quaeque fascia tensionem praecisam intra ±50 N applicat, dum mechanismus obsignationis iuncturas altae firmitatis creat, quae expansioni thermali et vibrationi resistentes sunt. Capacitates tractationis ponderis gravis fascias usque ad 2,000 kg sustinent, sustentationem structuralem sine deformatione structurae praestantes. Systemata, ut lineae integratae FhopePack, structuras ferreas firmatas, armarias electricas industriales, et installationes hydraulicas circuli clausi coniungunt ad hanc seriem cum minima interventione operatoris exsequendam.
🔗 Affinis : Plura solutiones explora
📈 Detalia et Parametri Implementationis
Systema disponere requirit accuratam calibrationem vis compactionis (±5 tonnae), tensionis fasciarum (±50 N), et positionis fasciarum (±5 mm) per interfacies PLC. Integratio cum convectoribus existentibus tolerantiam altitudinis ±10 mm postulat, dum protocolla salutis ordinaria cortinas lucis, interruptiones in casu necessitatis, et valvulas pressionis relevatorias praescribunt ad continuitatem operationis conservandam.
Distributio seriem calibrationis ordinatam sequitur, ubi interfacies PLC pressionem hydraulicam, actuatores tensionis fasciarum, et sensores positionis synchronizat. Vis compactionis intra ±5 tonnas programmari potest ut varias crassitudines filorum accommodet, dum positio fasciarum intra ±5 mm coordinatarum circumferentialium scopi servatur utens sensoribus limitum visu adiuvatis vel mechanicis. Tensio fasciarum intra ±50 N regulatur ne matrix filorum nimia tensio subiiciatur, dum securitas transitus curatur. Requisita electrica normae specificant 380V, triphasicam, 50/60 Hz traditionem potentiae, cum dimensionibus structurae designatis ad recipiendas bobinas usque ad 1,500 mm OD, 500–900 mm ID, et 200–600 mm altitudinem. Obsequium securitatis integrat cortinas lucis, circuitos sistendi in casu necessitatis, et valvulas relevationis pressionis hydraulicae ad impediendum excessum aris. Educatio operatoris typice 0.5 dies requirit ad perficiendum ingressum parametrorum PLC, protocolla infilandi fasciarum, et diagnostica errorum fundamentalia. Optimae rationes integrationis ducunt ad tolerantiam altitudinis conveyor ±10 mm servandam, compactorem 2-3 metra ante stationem involucri collocandum ad dispositionem tamponis, et detectorem metallorum ante stationem instituendum ad arietes hydraulicos a sordibus ferrosis protegendos.
| Technical parameter | Operating dolor | Methodus Verificationis et Calibrationis |
|---|---|---|
| Compaction Force | ±5 tonnae (e.g., 40–45 tonnae) | Transductor pressionis hydraulicae; cum scheda datorum OEM comparatus |
| Lorum Tension | ±50 N (e.g., 300–350 N) | Tensiometrum digitale per cyclum fasciae; calibratum per quartam partem temporis |
| Collocatio Lorum | ±5 mm a scopo | Responsio sensoris visionis vel mensura manualis taeniae |
| Tempus exolvuntur | 45–60 secunda/spira | Temporisator internus PLC; contra proposita transmissionis lineae validatus |
| virtus Specification | 380V, triphasicum, 50/60 Hz | Revisio electrica aedificii; compatibilitas retis localis verificanda est. |
| Max Coil Pondus | Ad 2,000 kg | Aestimatio oneris structuralis secundum schema machinale OEM |
🛡️ Resultata Verificata
Compactio et fasciae automaticae damnum itineris a 12–18% ad minus quam 2% minuunt, postulationes annuas $45,000–$85,000 minuentes et tempus inspectionis a 15 ad 3 minuta per spiram imminuentes. Reditus ex investimento typice intra 14–24 menses apparet, pro volumine vecturae annuo et oeconomia laboris regionalis.
Officinae compactionem horizontalem et fasciam automatariam adhibentes constanter reductiones damnorum in itinere ab 12–18% ad <2% referunt, directe eliminantes $50,000–$90,000 in petitionibus vecturae annuis pro operationibus medii voluminis. Tempus inspectionis advenientis et verificationis qualitatis a 15 minutis ad 3 minuta per cylindrum decrescit, cum geometria compacta tolerantias dimensionales standardizat et verificationem manualem fasciae iterum applicandae eliminat. Labor involucri per palletam a 25 minutis ad 8 minuta decrescit, dum productio 30–40% augetur propter operationem continuam currus involucri et impedimenta pelliculae eliminata. Reditus investimenti (ROI) et tempora reditus solutionis typice a 14 ad 24 menses variant, quamquam tempora exacta variantur secundum volumen annuum cylindri, pretia laboris regionalia, et compatibilitatem infrastructurae existentem. Validatio acquisitionis requirit calculationem pretiorum damnorum currentium contra data petitionum 6 mensium, verificationem dimensionum cylindri contra specificationes involucri machinae, confirmationem assignationis spatii pavimenti (circiter 8 m × 5 m pro lineis integratis), et postulationem documentationis profili vis congruentis cum robore tensile fili. Fabricatores originales (OEM) typice probationes compactionis exempla per video vel demonstrationem in situ praebent; Officinae hos parametros cum specificationibus producti actualibus comprobare debent antequam sumptus capitales finaliter constituant.
Nota: Omnes tabulae effectuum et projectiones pecuniariae ut intervalla comparativa designantur. Notae methodologicae fontes aggregationis et normas calibrationis indicant. Omnes parametros cum schedis officialibus fabricatoris ante integrationem compara.
🔗 Vide etiam : Instrumenta affinia
🛡️ Nota de obsequio : Haec instrumenta ad requisita ISO et CE conformanda designata sunt. Certificationes specificas cum fabricatore ante emptionem verifica.