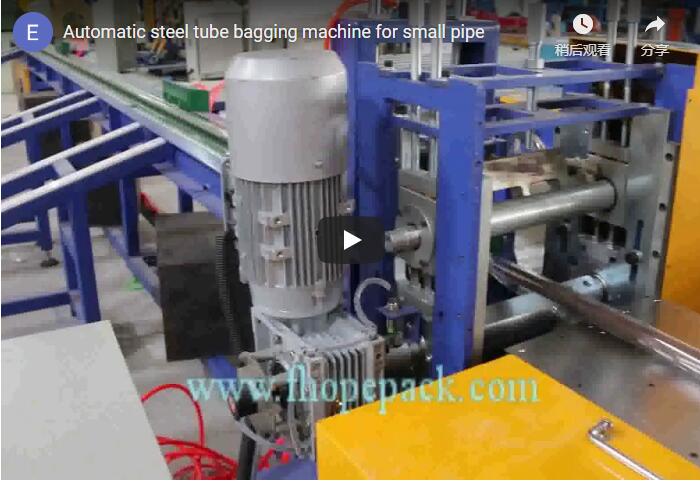
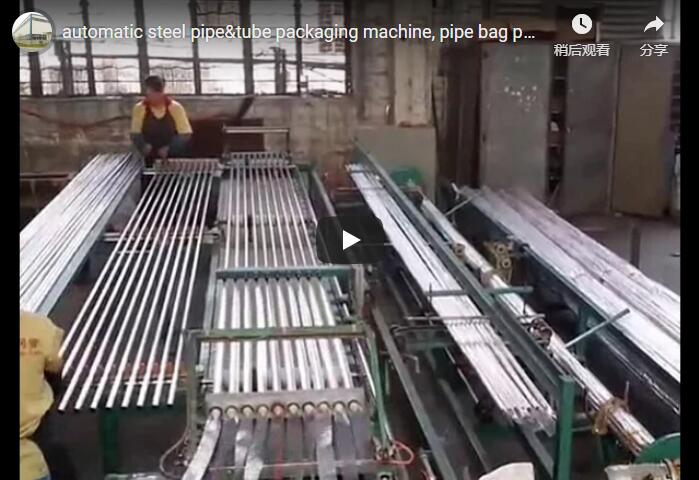
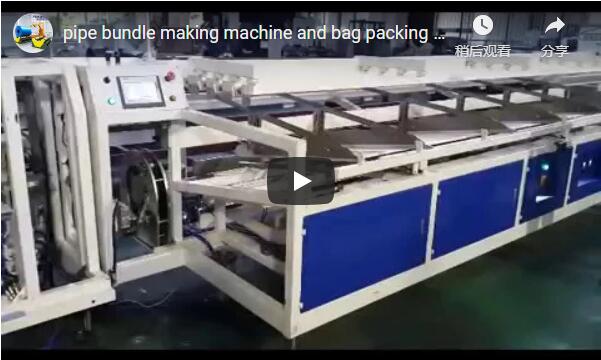
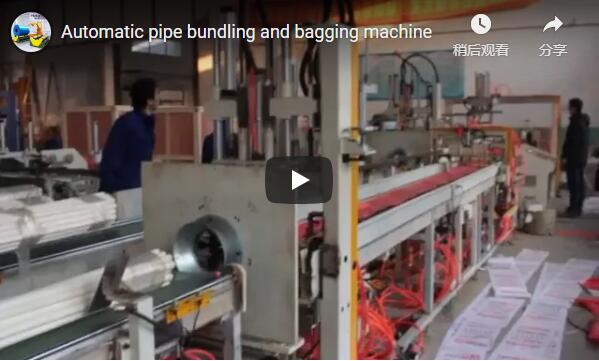
Solutiones implendi tubos plasticos et tubos superficies productorum a scalpturis, pulvere et humiditate protegunt, dum contaminationem internam foraminis prohibent. Munus principale machinae insacculandi est pelliculam planam in tubum circa tubum formare et eum obsignare, quo fit ut quisque tubus lineam productionis singillatim protectus exeat. Haec methodus magni momenti est quia superficies est productum multorum tuborum plasticorum et tuborum inoxidabilium, quod significat etiam scalpturas leves merces reiectas efficere posse.
Overview
Video sequens operationem generalem systematis insaccandi productos longos demonstrat, integrationem tractationis pelliculae et translationis tuborum illustrans.
Cur fistulae et tubi in saccis coniungendi sint
Sacculi compactitio plura munera tutelae praebet, ultra simplicem continendi rationem. Pulverem, aquam, et harenam a superficie tubi et a foramine arcet. In repositione fasciculata, impedit ne tubi inter se scalpant. Pro tubis plasticis, tubis inoxidabilibus, et formis perfectis, superficies perfecta saepe est primaria mensura qualitatis. Sacculus pelliculae formatus arcte producto aptat, minimam materiam utitur comparatus cum involucro rigido, et celeriter in situ aperitur durante installatione.
Quomodo machina insacculandi operatur
Processus insacculorum incipit tubo per longam lineam transportatricem et sustentatricem immisso, cylindris flavis polyurethanis ducto. Pellicula plana e tympano sub machina sito extrahitur et in sectionem formationis ascendit. In hac sectione, pellicula sursum et circa tubum mobilem in tubum plicatur. Saccus deinde sigillatur, tempore sigillationis accurate pro diametro externo (OD) et longitudine tubi specificis constituto.
Machina systemate celerrimo saccorum formandorum utitur, quod motoribus sine spazzolis agitur. Obsignatio saccorum sub accurata temperaturae moderatione perficitur, dum PLC efficit ut pellicula et tubus per totum processum synchronizati maneant. Haec synchronizatio necessaria est ad integritatem saccorum conservandam et rugas vel disalignmentum vitandum.
Tubus singularis vel fasciculus: nostra series insacculorum
Diversae necessitates productionis diversas configurationes insaccandi requirunt. Tabula sequens genera machinarum primaria et facultates earum specificatas describit. Hae valores in specificationibus originalibus fabricatoris fundantur et per proiectum confirmari debent.
| apparatus | Product | Saccus / Pellicula | Volo |
|---|---|---|---|
| Sacculator productorum longorum | Tubus, tubi, vectis, forma, diametro externo 10–60 mm | Saccus pelliculae formatus | Usque ad XC m / min |
| Sacculator profilorum aluminio | Diametros exteriores tubi 9.5–50 mm, longitudinis 6,000 mm | BOPP vel PE, 30–60 micron | 10-50 m/min |
| Sarcinator fasciculi tuborum plasticorum | Tubus 20–65 mm, fasciculi 180–250 mm diametro externo, 3–6 m | Saccus PE, PP vel HDPE, 30–80 micron | Plus quam unum fasciculum per minutum |
| Congeritor fasciculorum offline | Fasciculi 160–250 mm diametro externo, 3,000 mm longitudinis | PE vel HDPE pellicula, 30-60 micron | Ad ordinem constructum |
Inter requisita generalia utilitatis sunt aeris copia 5-8 bar, pro machina specifica, et potentia 380 V triphasica. Pro tubis singulis maioribus, machina ad suum diametrum exteriorem specificum construitur, et latitudo ac celeritas sacci in stadio pretii confirmantur. In omni casu, pellicula plana vel saccus latior esse debet quam dimidia circumferentia tubi vel fasciculi, addita tolerantia sigilli.
Exemplum elaboratum: pellicula pro tubo 6 metrorum
Ad requisita materiae intelligenda, exemplum considera pro tubo diametro externo 60 mm, longo 6 m, in sacculo pelliculae PE 50 micron involuto. Calculatio assumit imbricationem sigilli 30 mm et pelliculae 100 mm ultra utrumque finem, cum densitate PE 920 kg/m³.
| reprehendo | calculation | result |
|---|---|---|
| Latitudo pelliculae planae (circumferentia + sigillum) | π × 60 + 30 | ≈ 219 mm |
| Longitudo pelliculae per tubum | 6 + 2 × 0.1 | m 6.2 |
| Area pelliculae per tubum | 0.219 × 6.2 | ≈ 200 000 m² |
| Massa pelliculae per tubum | 1.36 × 50 × 10⁻⁶ × 920 | 62 g ≈ |
| Tempus sacculi per tubum ad 70 m/min | 6.2 ÷ 70 × 60 | ≈ 5.3 s |
Haec computatio ostendit singulos tubos 6 metrorum longitudinem circiter 219 mm pelliculae planae et 62 g PE requirere. Ad celeritatem theoreticam plenae insaccationis 70 m/min, unus tubo per eum transit intra circiter 5.3 secunda. Tamen, actualis celeritas tuborum totius lineae ab alimentatione et eductione pendet, quod significat celeritatem totalem a statione tardissima in catena productionis constitui.
Cursus cum extrusore: interretialis vel extra interrete
Integratio machinae insacculorum cum linea extrusionis a dispositione fabricae et variabilitate productionis pendet. Insacculum in linea directe post extrusorem vel molam sedet et suo gradu currit. Haec configuratio saepe adhibetur ubi tempus insacculorum ad diametrum externam et longitudinem tubi accommodatur, permittens mutationes magnitudinis per adaptationes programmatis potius quam per reconstructiones mechanicas tractari.
Machina insaccatoria extra lineam proprias stationes fasciae et insaccationis habet, quae ex copia tuborum sectorum alimentantur. Haec dispositio apta est officinis ubi plures extrusores unam aream insaccationis communicant vel ubi celeritas lineae frequenter mutatur. Modus extra lineam flexibilitatem praebet sed reponendas et tractandas tuborum sectorum intermedias requirit.
Aliae rationes tubum et fistulam convasandi
Involucrum est una ex pluribus optionibus finiendi quae pro longis productis praesto sunt. Pro materia et usu finali, aliae rationes includunt involucrationem orbitalem horizontalem pro tubis singulis vel fasciculis, involucrationem pelliculae et chartae pro profilis aluminio, et involucrum cum stratificatione coniunctum pro tubis aluminio. Pro tubis ferreis, numeratio, fasciculatio hexagonalis, et ligatio cum ligis communia sunt. Fasciculatio fasciculorum parvorum etiam pro virga et tubo adhibetur. Pro tubis plasticis, operculum, fasciculatio, et involucrum saccorum textorum post extrusorem coniungi possunt ad lineam completam formandam.
Index selectionis
Cum solutionem sarcinandi aestimant, emptores hos parametros considerare debent:
- Diameter externus, longitudo, et materia tubi.
- Utrum productum sit tubus singularis an fasciculus, et numerus tuborum per fasciculum.
- Genus et crassitudo pelliculae requisita.
- Celeritas lineae molae vel extrusoris.
- Ordo operculorum, ligandi, et congestionis respectu congestionis in saccis.
- Diameter externus, longitudo, et materia tubi.
- Celeritas lineae molae vel extrusoris.
- Praeferentia integrationis interretialis an extra interrete.
- Machina automatica in saccis tubularibus ferreis condendis (productum)
- Machina fasciculorum tuborum plasticorum in sacculos condendi (productum)
- Aluminium automatic tubus bagging et positis linea
- Machina automatica per interrete fasciculi et sacculi tuborum plasticorum implendorum
- Machina automatica insacculorum tuborum et fistularum
Salus: EN 415-10 et ISO 12100
Salus est aspectus fundamentalis designationis machinae. EN 415-10 est schema designationis insaccatori applicatum, et pericula secundum ISO 12100 aestimantur. Inter pericula principalia sunt tubus mobilis, pars pelliculae formantis, et partes calidae obsignandae. Area obsignandi custoditur ad contactum prohibendum, et oneratio pelliculae fit machina stanti. Certificatio machinae traditae, et notae conformitatis in lamina eius, contra pactum technicum contractus emptionis verificantur potius quam ex hac descriptione generis machinae inferuntur.
Quaestiones Frequentes de Ingeniaria
Q: Quas magnitudines insactorium capere potest?
A: Instrumentum ad producta longa in sacculis typice diametrum externam 10–60 mm accipit. Tubi singuli maiores ad suum diametrum externam specificum construuntur.
Q: Quam celeriter procedit?
A: Celeritas insacculorum usque ad 70 m/min pervenire potest. Pro tubo 6 m, hoc circiter 5.3 secundis per tubum plena celeritate aequivalet.
Q: Quantum temporis mutatio magnitudinis requirit?
A: Tempus obsignationis in programmate pro singulis diametris externis et longitudine servatur, ergo nova magnitudo mutatio programmatis est, non reconstructio. Hoc partem mechanicam mutationis non tollit: latitudo pelliculae et geometria formationis adhuc novo diametro externo tubi congruere debent, et volumen pelliculae et elementa ductoria novae magnitudini convenire debent. Gradus exactos mutationis et tempus quod requirunt cum provisore pro magnitudinum serie quam exsequi cogitas confirma.
Q: Num fasciculos in saccis includere potest?
A: Ita. Machinae fasciculorum in sacculis conficiendis praesto sunt pro fasciculis cum diametro externo 160–250 mm.
Q: Quae norma adhibetur?
A: EN 415-10 ad designium machinae, et ISO 12100 ad aestimationem periculi pertinet.
tunc step
Ut veram configurationem et propositionem accipias, haec data ad venditorem mitte:
Postquam singula confirmaverimus, propositione respondemus.