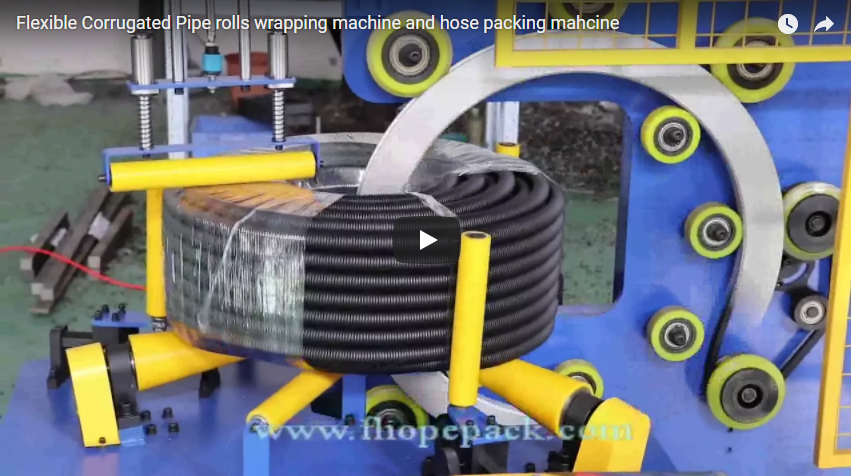
In area extrusionis tuborum corrugatorum mediocrium, statio involucri constanter velocitatem lineae generalem dictat. Operarii manu pelliculam LLDPE circum fasciculos tuborum sex metrorum fixos trahunt, innixi tactu ad tensionem accommodandam. Vis continendi inde orta inter vices fluctuat, fasciculos laxos creat qui durante itinere moventur et fasciculos nimis constrictos qui formas corrugatas deformant. Simul, operarii nucleos tuborum graves iterum atque iterum tollunt, incidentes tensionis repetitae provocantes et administrationem cogentem ad multas stationes involucri disponendas solum ut productionem extrusionis aequent. Restrictiones dispositionis areae expansionem convectoris adhuc restringunt, dum absentia verificationis quantitatis automaticae pondera fasciculorum non uniformia producit quae dispositionem spatii in horreo et onerationem mercium complicant. Haec angustia manualis materiae iacturam directe inflat, onera salutis auget, et scaling productionis standardizatam per varios diametros tuborum et dispositiones areae impedit.
🛠️ Punctum Doloris Industriae
Operationes manuales tuborum implicandi gravibus inefficientiis laboris, integritate fasciculorum inconstanti, et auctis ratis iniuriarum in loco laboris laborant, quae directe productionem lineae extrusionis coercent, sumptus implicationis per unitatem augent, et scaling productionis standardizatam per varios diametros tuborum et dispositiones locorum impediunt.
Defectus operationis centralis ex applicatione tensionis variabilis oritur dum pelliculae involvitur manualiter. Sine prae-extensione mechanica vel moderatione tensionis programmabili, operarii non possunt conservare congruentem vim continendi, quod efficit ut pelliculae superfluae consumantur a 15% ad 30% per cursum productionis. Haec iactura materiae directe conexa est cum sumptibus involucrorum incertis et stabilitate oneris inconstanti dum furca elevatoria tractatur et onus transit. Praeterea, necessitates physicae rotationis nucleorum tuborum gravium et adaptationis rotulorum pelliculae manu pericula ergonomica creant quae mutationem operariorum impellunt et expositionem compensationis operariorum augent.
Diversificatio formarum involucrorum tuborum secundum diametrum addit complexitatem additam. Stationes manuales frequentes adaptationes mechanicas et recalibrationem requirunt cum inter 16 mm et 32 mm tuborum cursus commutantur, quod tempus inoperabile mutationis diutius causat et periculum immissionis male alignatae auget. Absentia normarum uniformium quantitatis involucrorum significat pondera fasciculorum significanter variare, algorithmos dispositionis horreorum et optimizationem receptaculorum mercium complicat. Designationes locorum involucrorum existentium saepe carent vestigio vel infrastructura potentiae necessariae ad automationem scalabilem, cogentes officinas ad stationes fragmentatas et semi-automaticas operandas quae cum lineis extrusionis celerrimis synchronizare non possunt. Hae inefficientiae cumulatae limitem durum capacitati productionis et reditui operationali statuunt.
🏗️ Mechanismus Solutionis
Systema automaticum involucri orbitalis horizontalis tractationem manualem eliminant per usum currus anularis motorizati qui pelliculam praeextentam vel lorum PP circa fasciculos tuborum fixos applicat, distributionem tensionis aequabilem et synchronizationem lineae continuam praestans.
Architectura involucri automatica tensionem tactilem curru anulari orbitali transeunte substituit, qui per longitudinem tubi movetur dum onus immobile manet. Haec methodus involucri horizontalis deformationem rotationalem profilorum corrugatorum flexibilium impedit et necessitatem operatoribus tollit ut nucleos tuborum gravium manu rotent vel repositionent. Currus anularis mechanismum prae-extensionis motorizatum integrat qui pelliculam LLDPE ad rationes 250%–300% ante applicationem elongat, proventum materiae maximizans dum vim continentiae precisam per omnem formam corrugationis servat. Moderatores logici programmabiles (PLCs) celeritatem anuli, densitatem formae involucri, et declinationem tensionis regulant, geometriam fasciculi repetibilem per cyclos productionis continuos curantes.
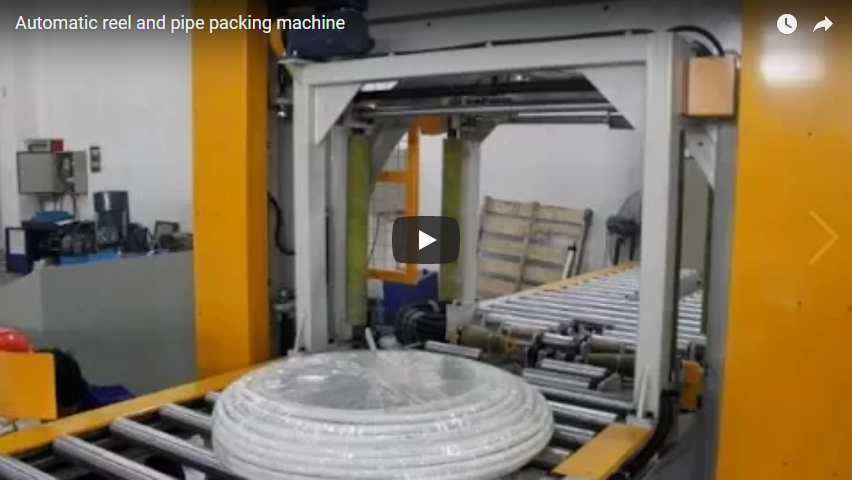
Ultra applicationem pelliculae, systema seriem formationis fasciculorum integram exsequitur. Convectores automatici immissionis tubos millimetrica praecisione ordinant, dum moduli fasciculorum deinceps fasciculos PP vel pelliculam extensibilem intervallis praefinitis adhibent ad geometriam fasciculi firmandam. Pro officinis continentiam secundariam requirentibus, stationes integratae involucri saccorum PE fasciculos perfectos includunt, deinde unitates suturae industrialis claudendi foramina saccorum sine interventione manuali claudunt. Haec automatio ab initio ad finem variabilitatem humanam e fluxu operis involucri tollit, permittens lineas extrusionis maxima productione operari sine impedimentis ab involucris inductis. Architectura modularis etiam restrictiones vestigii specifici loci accommodat utendo dispositionibus horizontalibus compactis quae cum retibus convectorum existentibus et apparatu tractationis materiarum in horreis perfecte integrantur.
🔗 Affinis : Plura solutiones explora
📈 Detalia et Parametri Implementationis
Architectura involucrorum automatica diametros tuborum ab sedecim ad triginta duo millimetra sustinet cum productione comprobata circiter sexaginta fasciculorum per minutum, mechanismis prae-extensionis motorizatis et moderatoribus logicis programmabilibus ad accuratam applicationem pelliculae utens.
| Parameter | specification | Operational Condition |
|---|---|---|
| Diametri tubi | 16 mm - mm 32 | Diameter externus, formae corrugatae vel leves |
| Throughput facultatem | ~LX fasciculi per minutum | Sub condicionibus ordinariis mutationis verificatum |
| Proten ratio film pre- | 250% - 300% | Pellicula LLDPE prae-extensio mechanica potentiata |
| Medium fasciae | Lora PP vel pellicula extensibilis | Intervallis programmabilibus applicatum |
| Secundarium continentiam | Involucrum sacculi PE + clausura sutoria | Rectificatio et obsignatio automaticae alimentationis |
| interface imperium | PLC tactilis tegumenti | Adaptatio tensionis, celeritatis, et formae involucri in tempore reali |
| Synchronizatio convectoris | Ordo cylindrorum/cingularum motorizatus | Velocitatem exitus lineae extrusionis aequat |
Implementatio requirit accuratam congruentiam inter latitudinem conveyor, aperturam anuli, et currum pelliculae ut ambitui diametri tubi destinati accommodetur. Operarii extrema tuborum in systema automaticum immissionis imponunt, post quod PLC cyclum involucri integrum sine interventione manuali ordinat. Systema directe cum lineis extrusionis antecedentibus per protocolla communicationis normata integratur, permittens congruentiam celeritatis in tempore reali et productionis vestigationem. Protocolla sustentationis in calibratione cylindri prae-extensi, inspectione fulcri currus pelliculae, et verificatione tensionis taeniae conveyor intendunt, disponibilitatem operationalem continuam et qualitatem fasciculi constantem curantes.
🛡️ Resultata Verificata
Experimenta in agro confirmant involucrum orbitale automatum materiae iacturam minuere per normam tensionis, productionem involucrorum augere ut congruat cum ratibus extrusionis, et pericula elevationis manualis eliminare, geometria fasciculorum congruens per vices productionis servata.
Data experimentalis venditorum ex installationibus typicis demonstrant involucrum orbitale automatum iacturam pelliculae extensibilis et lorum PP minuere per 15% ad 30% comparatione cum stationibus involucri manualibus. Haec optimizatio materiae ex mechanismo prae-extensionis motorizato oritur, qui variationem tensionis ab operatore inductam eliminat et distributionem pelliculae uniformem per omnem formam tubi curat. Incrementa productionis cum capacitate lineae extrusionis congruunt, circiter sexaginta fasciculos per minutum pro diametro 16-32 mm attingentes sine necessitate assignationis laboris additicii. Eliminatio munerum levationis et rotationis manualis directe relationes iniuriarum ergonomicarum minuit et permittit operariis existentibus ad munera inspectionis qualitatis et monitorii systematis transeundi.
Constantia qualitatis mensurabiliter augetur, cum systema automaticum pondera fasciculorum normata et uniformes vis continendi formas imponat. Operationes separationis in horreis et onerationis mercium ex dimensionibus fasciculorum praedicabilibus proficiunt, spatium vacuum continentium minuentes et sumptus logisticos optimizantes. Designatio orbitalis horizontalis etiam abrasionem superficiei et deformationem formae minuit, integritatem producti per transitum servans. Officinae quae antea stationes semi-automaticas fragmentatas gerebant, maiorem efficaciam apparatuum (OEE) referunt, cum involucrum iam non velocitatem lineae extrusionis dictat. Haec eventa verificata involucrum horizontalem automaticum ut emendationem infrastructurae criticae pro operationibus fabricationis tuborum magni voluminis statuunt.
🔗 Vide etiam : Instrumenta affinia
⚙️ Glossarium Technicum et Definitiones Lingua Simplici
-
Prae-Extensio Mechanica : Systema cylindricum motorizatum quod pelliculam extensibilem ante applicationem elongat, typice ad 250%–300% longitudinis originalis, proventum materiae maximizans dum tensionem constantem servat sine pellicula crassiore requisita.
-
Vis Continentiae : Pressio introrsum fasciculo applicata ne moveatur durante manipulatione et itinere; systemata automatica hanc vim intra angustam tolerantiae zonam servant, dum involucratio manualis pressionem valde variabilem producit.
-
Apertura Anularis : Diameter internus currus involventis orbitalis qui magnitudini maximae fasciculi tuborum congruere debet ut completa tegmen pelliculae sine impedimento mechanico aut laceratione pelliculae confirmetur.
-
Efficacia Generalis Instrumentorum (EGI) : Mensura fabricationis quae disponibilitatem, efficaciam, et qualitatem coniungit; systemata involucri automataria EGI meliorant per eliminationem impedimentorum manualium, reductionem temporis mutationis, et standardizationem constantiae productionis.
Transitio ab involucro manuali ad involucrum orbitale horizontale automaticum inefficientias chronicas in officinis fabricationis tuborum solvit. Per uniformitatem tensionis, eliminationem periculorum manipulationis manualis, et synchronizationem velocitatis involucri cum extrusione, operarii reductiones mensurabiles in iactura materiae et sumptibus laboris consequuntur. Architectura modularis systematis varios diametros tuborum et restrictiones loci accommodat, geometriam fasciculi constantem per continuos cyclos productionis servans. Officinae quae angustias involucrorum eliminare et logisticam vecturae optimizare volunt, specificationes systematis contra ambitum diametri destinati et requisita productionis ante integrationem validare debent.
🛡️ Nota de obsequio : Haec instrumenta ad requisita ISO et CE conformanda designata sunt. Certificationes specificas cum fabricatore ante emptionem verifica.