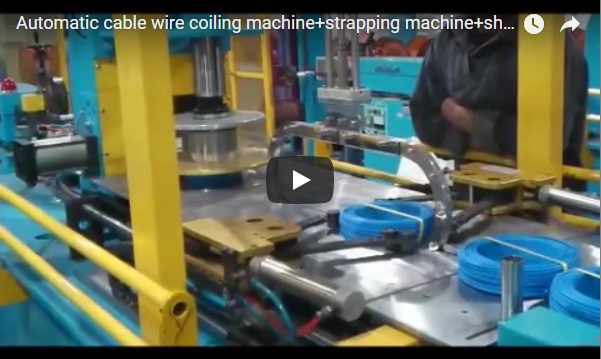
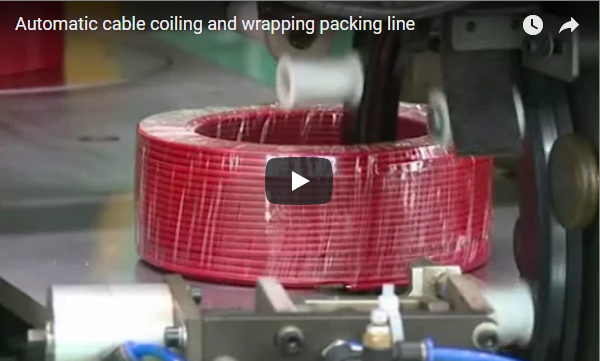
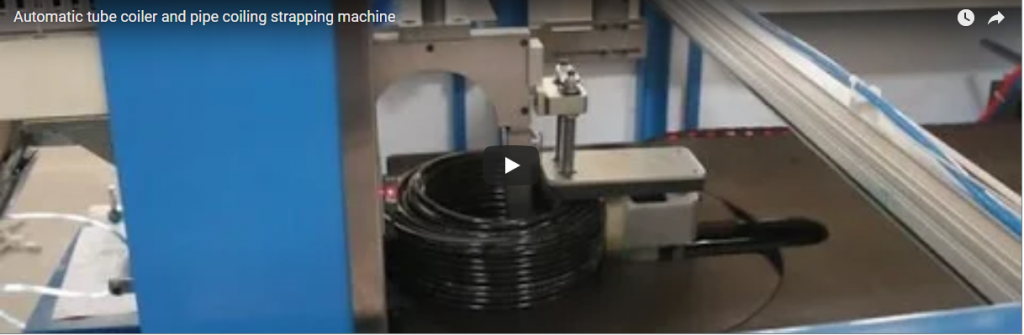
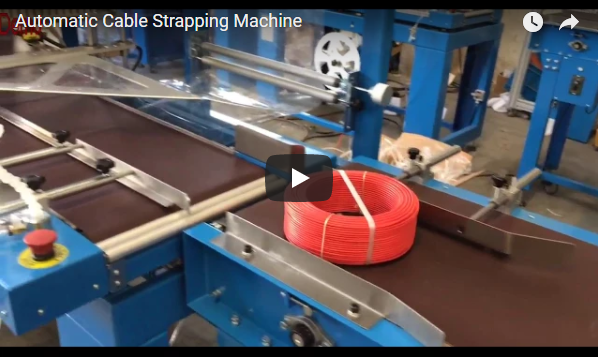
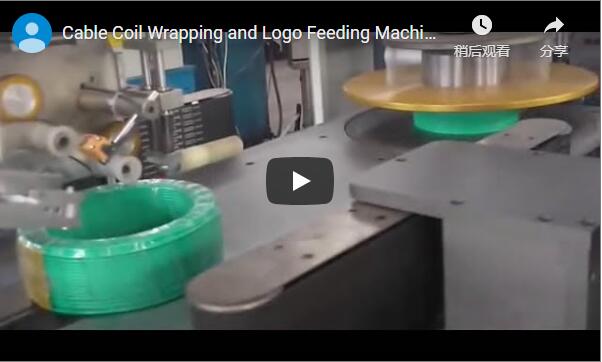
Summa: Lineae automaticae funium convasantium processus manuales et inconstantes systematibus integratis ad convolvendum, fasciandum, involvendum, et inscriptionem substituunt. Augent productionem, sumptus laboris minuunt, et qualitatem funium uniformem curant. Hic articulus partes principales, parametros clavis, integrationem systematis, et impulsum in negotiis explicat, lectoribus generalibus adiuvans ut technologiam et requisita eius acquisitionis intellegant.
🛠️ Conspectus Ordinarius
Lineae automaticae convasationis funium convolutionem, ligationem, involutionem, et inscriptionem in unum continuum fluxum laboris consolidant, typice diametros funium normales tractantes celeritatibus quae secundum configurationem machinae variantur. Haec systemata methodos manuales inconstantes processibus a moderatore logico programmabili (PLC) administratis substituunt, qualitatem convolutionis uniformem curantes dum praecepta regionalia de salute machinarum sicut requisita CE vel OSHA implent. Turmae emptionum mensuras exactas effectuum et documenta obsequii cum unoquoque venditore verificare debent antequam specificationes perficiant.
Inter normas primarias quae designum afficiunt sunt ISO 12100 de principiis aestimationis periculorum securitatis machinarum et IEC 60204-1 de securitate instrumentorum electricorum. Pro materiis involucrorum, ASTM D4673 proprietates pelliculae polyethylene specificat, dum ISO 9001 systemata administrationis qualitatis certificat. Dies effectus regularum variantur secundum iurisdictionem; exempli gratia, notatio CE sub Directiva Machinarum verificationem conformitatis hodiernae requirit. Semper normas pertinentes cum venditore tuo confirma, secundum regulationes locales et configurationem lineae.
🏗️ Mutationes Claves
Transitio ab involucris manualibus ad lineas automatas imperium processus fundamentaliter emendat per uniformationem dimensionium coil et reductionem temporum cycli pro magnitudinibus typicis funium industrialium. Operationes manuales magnopere ab arte operatoris pendent, dum systemata automatica moderatoribus logicis programmabilibus (PLC) et interfaces hominis-machinae (HMI) utuntur ad tolerantias tensionis et diametri constantes conservandas. Emptores figuras celeritatis et accuratiae editas tamquam exempla illustrativa tractare debent quae validationem contra genera funium et configurationes linearum specificas requirunt.
| Parameter | Processus Manualis (Typicus) | Linea Automata (Typica) |
|---|---|---|
| Tempus cycli per bobinam | 2 5 minuta, | 15-30 seconds |
| Tolerantia diametri exterioris spiralis | ±5-10 mm | ± mm 2 |
| Variatio tensionis lorum | ± 20% | ± 5% |
| Requisitum laboris | 2–3 operatores | Unus operator ad monitorandum |
| Tempus mutationis (magnitudo funis) | 15 30 minuta, | 5 10 minuta, |
Mutatio critica est integratio moderationis tensionis in circuitu clauso. In convolutione manuali, lassitudo operatoris ad densitatem convolutionis inconstantem ducit, quae implicaturam in evolvendo efficit. Systemata automataria sensores tensionis utuntur qui vim definitam (plerumque 5-50 N, per HMI adaptabilem) celeritate lineae neglegenter servant. Hoc fontem magnum querelarum clientium de tractatione funium eliminat et traditionem producti constantem praestat.
📈 Impactus Negotiorum
Linea automatica funiculorum conficiendorum plerumque sumptus laboris directos demittit et productionem cotidianam auget, dum damnum productorum et iacturam materiae significanter minuit. Officinae quae volumina magna tractant saepe recuperationem capitalis intra unum vel duos annos vident, quamquam reditus pecuniarii exacti a salariis localibus, configuratione systematis et sumptibus materiae conficiendae pendent. Decisiones emptionum has compendias exempli gratia cum datis venditorum verificatis et metris sumptus possessionis totalis ponderare debent.
Impetus in qualitatem aeque magnus est. Vinculatio manualis inconstans efficit ut spirae dissolvantur in itinere, damnum et retractationem efficientes. Vinculatio automatica cum tensione adaptabili (e.g., 50-200 N pro vinculis polypropylene/PP) integritatem spirae praestat. Involucrum contractile, cum includitur, praebet impedimentum pulveri et humiditati resistente utens pellicula polyethylene (PE) quae affirmationes corrosionis in ambitu humido minuit. Computatio typica reditus ex investimento (ROI) haec includere debet.
-
Laboris conservatio (directa et indirecta)
-
Reductio in iactura materiae involucri (systemata automatica saepe usum excessivum pelliculae 15-25% minuunt, quamquam numeri exacti a calibratione lineae pendent)
-
Minores rationes damni producti (plerumque 2-5% reductio cum tensio rite calibrata est)
-
Capacitas productionis aucta sine expansione spatii pavimenti
Perspicacia Reditus Investitionis: Studia casuum industrialium saepe tempora reditus inter menses duodecim et viginti quattuor pro operationibus magni voluminis commemorant. Hae figurae illustrativae sunt; reditus reales a pretiis laboris localibus, configuratione systematis, et rationibus sustentationis pendent potius quam a cautionibus fixis fabricatorum.
🛡️ Actiones Obsequii
Ad lineam sarcinandi automatam firmandam, necesse est verificare ut apparatus praecepta regionalia de salute machinarum congruat, et documenta completa ad aestimationem periculi et institutionem operatorum includatur. Emptores ante institutionem locum sistendi in casu necessitatis, normas salutis electricae sicut IEC 60204-1, et custodiam debitam confirmare debent. Postulatio relationum probationis acceptationis officinae (FAT) et manualium sustentationis obsequium operationum diuturnum praestat et pericula responsabilitatis in ambitu industriali minuit.
Actiones sequentes, secundum optimas rationes emptionis typicas, requiruntur:
-
Certificatio Salutis: Declarationem conformitatis CE (indicans obsequium salutis machinarum Unionis Europaeae) vel inscriptionem NRTL (verificans normas salutis occupationalis Civitatum Foederatarum). Verifica ut linea sistenda in casu necessitatis, cortinas lucis vel custodes interclusos in punctis accessus, et salutem electricam debitam secundum IEC 60204-1 includat. Linea typica saltem tres botones sistendi in casu necessitatis requirit: unum ad alimentationem, unum ad tabulam operatoris, et unum ad emissionem.
-
Compatibilitas Materiarum: Confirma omnes materias involucri (fascia polypropylene/PP et pellicula contracta polyethylene/PE) cum systematibus obsignationis et calefactionis machinae congruere. Exempli gratia, temperatura cuniculi contractionis inter 120°C et 200°C accommodari debet ut variis crassitudinibus pelliculae (plerumque 30–80 microna) accommodetur. Cum venditore latitudinem pelliculae acceptabilem (e.g., 200–500 mm) pro applicatione tua specifica verifica.
-
Documentatio Integrationis: Delineationem systematis postula quae vias conveyor, dimensiones modulorum, et requisita utilitatum (aer compressus ad 6 bar, copiam electricam, exhaustum pro cuniculo calorico) ostendat. Venditor subsidium programmatis PLC et manuale HMI praebere debet ut turma tua machinalis systema independenter solvere et conservare possit.
-
Instructio et Partes Subsidiariae: Contractus instructionem operatorum (plerumque duos vel tres dies in situ) et sarcinam partium subsidiariarum commendatam pro primo anno operationis includere debet. Inter res communes detritionis sunt rotae fasciarum, laminae sigillandae caloris, et taeniae transportatoriae. Gubernatio proactiva partium subsidiariarum tempus inoperabile imminuit.
⚙️ Ordo Temporis et Termini
Comparatio et institutio lineae automaticae funium conficiendi plerumque tres vel quattuor menses a primo ordine usque ad probationem acceptationis finalis in situ requirit. Hoc spatium temporis designationem machinalem, fabricationem, praeparationem utilitatum in officina, et commissionem a venditore ductam comprehendit. Rectores proiecti tempora intermedia pro recensionibus regulatoriis et probationibus acceptationis officinae (FAT) includere debent ne morae productionis cum nova instrumenta conficiendi integrantur.
Clavis milliaria includit:
-
Hebdomas 0–1: Ordinis collocatio et pecunia praesto (plerumque 30–50%, secundum condiciones venditoris). Venditor delineationes machinales finales et requisita utilitatum praebet.
-
Hebdomada 2–4: Venditor designum accuratum perficit et partes longi temporis (e.g., servomotores, modulos PLC, elementa cuniculi caloris) imperat.
-
Hebdomada 5–10: Fabricatio et congregatio apud officinam suppletoris. Emptor locum parat: pavimentum cementarium, lineas aeris compressi, derivationes electricae, et funes retiales.
-
Hebdomada XI–XII: Examen acceptationis officinae (FAT) apud locum supplitoris. Emptor vel legatus lineam cum exemplo producti currentem observat. Quaevis difficultates documentantur et ante missionem resolvuntur.
-
Hebdomada XIII–XIV: Transportatio et installatio. Installatio typica V–X dies laboris cum technicis venditoris requirit.
-
Hebdomada XV–XVI: Examen acceptationis in situ (SAT) et instructio operatorum. Linea plena celeritate productionis cum producto emptoris demonstratur. Solutio finalis fit post prosperam completionem.
-
Hebdomada 17+: Tempus warantiae incipit (plerumque 12 menses a die Saturni). Venditor auxilium remotum et officium per telephonum praebet.
Nota de Conformitate: Si signum CE requiritur, venditor declarationem conformitatis ante missionem edere debet. Emptor verificare debet numerum serialem lineae cum documentis congruere. Sine hoc, machina legaliter in Unione Europaea operari non potest. Tempora aestimationes illustrativae sunt; tempora actualia a capacitate venditoris et paratione situs pendent.
🛠️ Index Decisionis Emptionis
-
[ ] Definire limitem diametri funis (minimum/maximum) et dimensiones spirae (extrorsum, interiorem, latitudinem)
-
[ ] Determina quantitatem productionis requisitam (spirales per horam vel metra per minutum)
-
[ ] Modulos necessarios elige: convolutionem tantum, vel fasciationem, involucrum, inscriptionem include.
-
[ ] Disponibilitatem utilitatis verifica: tensio, phasis, aer compressus (min. 6 bar), exhaustus
-
[ ] Requisita certificationis salutis (CE, UL, OSHA) confirma.
-
[ ] Postulationem in contractu de proceduris FAT et SAT.
-
[ ] Genera et latitudines materiarum fasciarum et pellicularum specifica.
-
[ ] Instructionem et partes substitutorias in mandato emptionis include.
-
[ ] Tempus realisticae constitue: 12–16 hebdomades typice.
-
[ ] Sumptus totales possessionis aestima: consumptionem energiae, sustentationem, res consumibiles.
🏗️ Quaestiones Frequentes
Q: Quod est typicum tempus reditus pro linea automatica funium implendorum? A: Secundum notitias generales industriae, reditus a duodecim ad viginti quattuor menses variat pro officinis quae plus quam trecentas spiras per vices tractant. Impulsores principales sunt reductio laboris et minor iactura materiae. Reditus actuales variantur secundum regionem et configurationem systematis.
Q: Num linea automatica varias magnitudines funium sine commutatione manuali tractare potest? A: Ita, pleraeque lineae modernae includunt facultatem adaptationis diametri et latitudinis spirae servomotorizatae. Tempus mutationis typice est 5-10 minuta, selectionem parametrorum HMI et adaptationes mechanicas minores comprehendens. Rationes mutationis exactas cum venditore verifica.
Q: Quaenam cura requiritur? A: Inter opera ordinaria sunt purgatio ducum fasciarum, lubricatio fulcrorum convectorum, et inspectio elementorum cuniculi caloris. Typicum ordo est purgatio hebdomadalis et inspectiones praeventionis menstruae. Venditor debet manualem curationis accuratum ad exemplar lineae tuae accommodatum praebere.
Q: Estne involucrum contractile necessarium omnibus generibus funium? R: Non. Ad reponendum intra aedes vel translationem brevem, fascia sola sufficere potest. Involucrum contractile commendatur funibus quae humiditati, pulveri, vel abrasioni obnoxia sunt, vel cum diuturna reponenda exspectatur. Cum venditore sumptus incrementales et commodum pro applicatione tua verifica.
Q: Quomodo linea cum productione existente integratur? A: Pars immissionis typice per bracchium saltatorium ad tensionem moderandam cum exoneratore vel extrusore connectitur. Emissio systema palletizationis vel extractionem manualem alere potest. Instrumentum ad spiras elevandas saepe adhibetur ad spiras ad palletizationem dirigendas. Pro consilio systematis completo, vide paginam nostram de machinis automaticis ad spiras implendas.