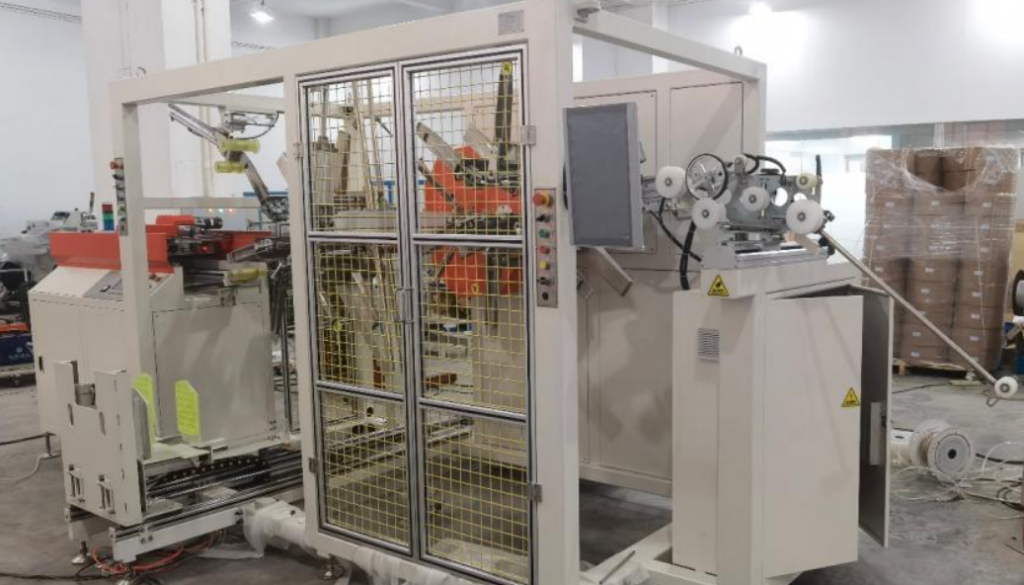
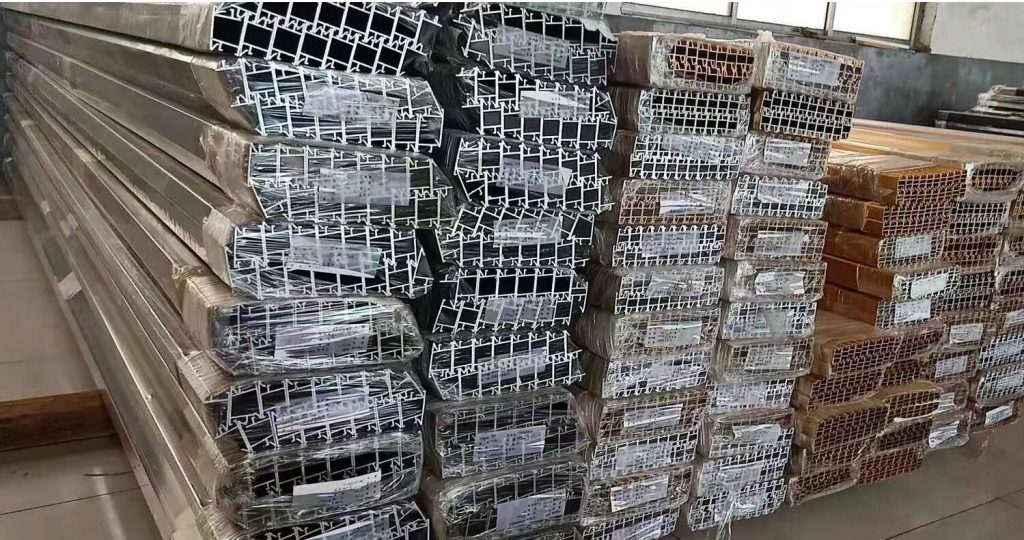
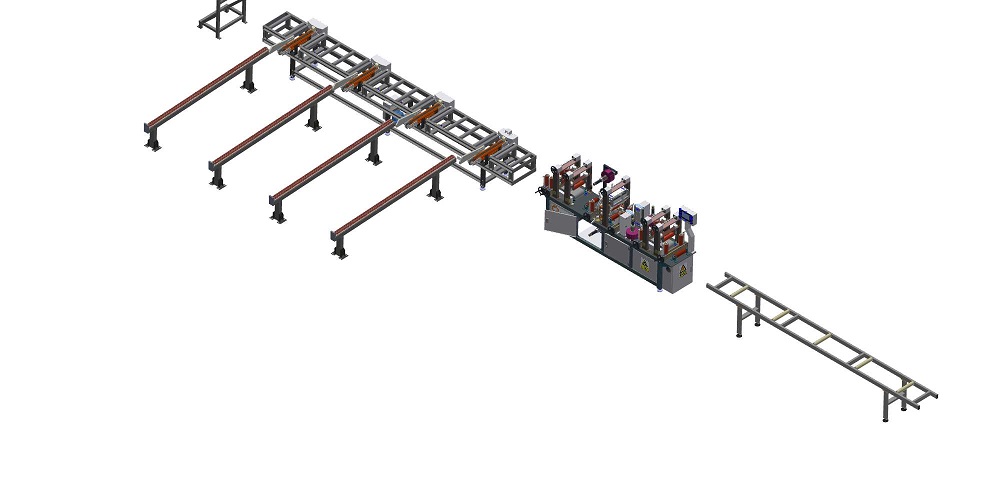
Summarium Exsecutivum Machina nostra fasciculos ligandi profilis aluminii fasciculos secundarios fasciculis pellicularum in 3-4 stationibus ligat . Anulus cuiusque stationis volumen pelliculae in mandrelo copulativo tenet, qui tensionem constantem servat donec volumen perfectum est. Stationes ad longitudines profili vestri aptamus et fasciculos ligatos ad involucrum transmittimus.
Table of Contents
- Quomodo fasciculi ligatio operatur
- Quo vincula eunt
- Tensio et evolvitio pelliculae
- Optiones cycli
- Quid post ligaturam fit
- Utilitates et salus
- Index selectionis ad fasciculos ligandos
- Quaestiones Frequentes de Ingeniaria
- tunc step
- Related reading
- sources
Quomodo fasciculi ligatio operatur
Operarii fasciculum profilatum in suggestum imponunt, et machina eum sponte ante ligationem ponit. In unaquaque statione, anulus circa fasciculum rotatur et fasciam pelliculae ponit. Lamina pelliculam in fine cuiusque cycli secat, quia stationes in modo "start-and-stop" currunt.
After tying, a lifter takes the bundles off one by one. The profiles stop at a row of tying stations, each with its own film roll, before moving on to the transfer conveyor.
Quo vincula eunt
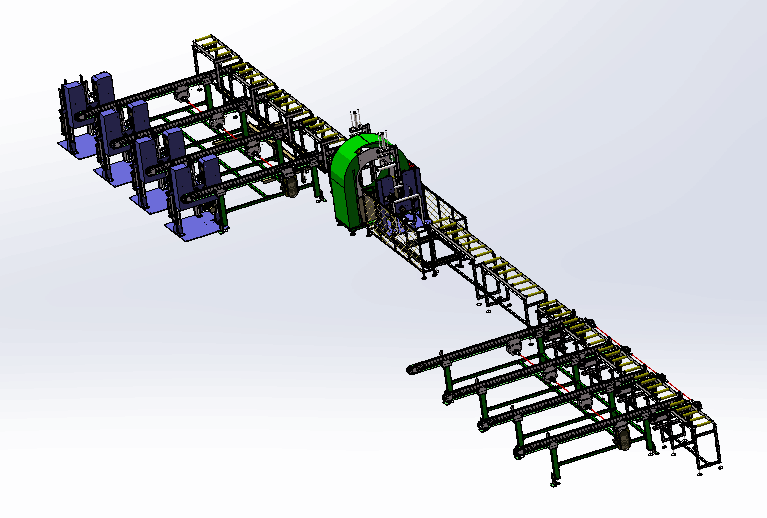
Machina tres vel quattuor stationes ligationis habet. Pro dispositione, stationes vel plura puncta in uno fasciculo ligant vel iuxta se in fasciculis separatis laborant. Spatium ligationis illustrativum pro fasciculo sex metrorum, cum ligationibus brevi spatio ab utroque fine:
| Vincula per fasciculum | locis | eros nec libero |
|---|---|---|
| 3 | fines et medium | paulo minus quam duo metra |
| 4 | fines et duo puncta interiora | paulo minus quam duo metra |
Profilationes longiores vel flexibiliores plerumque quartum vinculum requirunt. Pro longitudinibus mixtis, positiones in indice longitudinum tuarum statuimus.
Tensio et evolvitio pelliculae
Quisque anulus volumen pelliculae in mandrelo cum peculiari copula tenet. Copula tensionem constantem servat donec volumen perfectum est, ita ultimae fasciae tam arctae sunt quam primae.
| Item | Detail |
|---|---|
| Anulus celeritas | inversore electronico regulatur |
| Tensio film | constans, per copulam in mandrelo |
| Excrementum cylindri vel scissura pelliculae | Sistio automatica et monitus operatoris |
| Pellicula secta | lamina ad finem cuiusque cycli |
| exolvuntur tempora | ad necessitates tuas aptatus |
Optiones cycli
Stationes in modo "initio et cessatione" operantur, et tempora ad necessitates tuas aptari possunt. Exemplum illustrativum: si unus cyclus ligationis XX secundis et oneratio XX secundis sumit, statio fasciculum singulis XL secundis, vel XC fasciculis per horam, perficit. Cum stationes iuxta fasciculos separatos laborant, exitus cum numero stationum crescit.
Tempus verum ligationis fasciculi tui in propositione confirmamus.
Quid post ligaturam fit
After the tying cycle secures the sub-bundle geometry, the load is transferred automatically downstream to secondary protection modules.
| Ego morsque dividimur | Equipment | Processus details |
|---|---|---|
| Attollere | Lifter mechanism | Unloads the sub-bundles one by one from the tying cradle |
| transfer | Reinforced transfer belts | Transports sub-bundles toward the wrapper infeed roller conveyor |
| centrum | Centering rollers | Guides and maintains profile alignment before ring infeed |
| Surface protection (optional) | Automatic paper/plastic packing machine | Feeding table → automated paper/PE sheet roll clamp feed → cut-to-length → bundle covering + taping [manufacturer rating] |
| involuti sumus, | Sub-bundle spiral wrapper | Orbital ring applies protective paper or stretch film |
| Finis taeniae | Synchronised taping head | Applies adhesive tape banding over wrapping tail |
As part of a continuous extruded aluminum profiles packaging line, tying stations integrate seamlessly with automatic paper sheet applicators, profile stacking machines, and sub-bundle wrapping equipment [manufacturer rating].
Utilitates et salus
Singulas lineas ad veram condicionem fabricae designamus, ita ut vis et aer in propositione enumerantur. Sistus automaticus cum pellicula scinditur aut volvendum deficit fasciculum protegit et operatorem monet. Normae quae valent a foro destinationis pendent. Pro mercatibus CE, ISO 12100 modum aestimationis periculi statuit et EN 415-10 requisita generalia pro machinis involucris statuit.
Index selectionis ad fasciculos ligandos
- Profile lengths and bundle cross-section dimensions.
- Required ties per bundle and target output (bundles per hour).
- Manual loading or automated upstream transfer integration.
- Downstream surface protection: paper sheet covering, stretch wrapping, and end taping.
- Plant layout drawing with available floor space and clearance.
Quaestiones Frequentes de Ingeniaria
Q: How many tying stations do we need? A: The machine is configured with 3–4 stations. We determine the exact station count and layout based on your maximum profile lengths and output targets.
Q: Does tension drop as the film roll runs down? A: No. A mechanical clutch on the mandrel maintains constant braking tension from full roll diameter down to the core.
Q: What happens if the film tears? A: The system detects the loss of tension, immediately halts the cycle, and triggers an operator alarm beacon.
Q: Can we adjust the tying cycle time? A: Yes. Stations operate in programmable start-and-stop cycles, allowing inverter frequencies and dwell times to be tailored to your target line speed.
Q: Where do the tied bundles go next? A: An automated lifter transfers them one by one to reinforced transfer belts, feeding either an automated paper-sheeting unit or a sub-bundle spiral wrapper.
tunc step
Stationes ligationis fasciculorum vestrorum tribus gradibus designamus:
- Delineationem tuam submitte cum longitudinibus profilorum et magnitudinibus fasciculorum ad info@fhopepack.com.
- Accipe propositionem intra horas quadraginta octo, cum numero stationum, positionibus et dispositione.
- Inspectionem loci reserva ut stationes lineae tuae aptentur.
Related reading
- Machina automatica involvendi et fasciandi aluminii
- Linea automatica sarcinandi profile aluminii
- Aluminium profile sub-fascis involuti machinae
- Lorem aluminium profile charta sarcina machinae
- Aluminum profile packing line systems
sources
- Tying stations, tension control, and transfer: Machina automatica involvendi et fasciandi aluminii
- Line sequence and modular integration: Linea automatica sarcinandi profile aluminii
- Sheet covering and taping integration: Lorem aluminium profile charta sarcina machinae
- Salutem signa: ISO 12100: 2010, LAT-415 10: 2014
Ultima recensio: 2026-10-29