Introduction
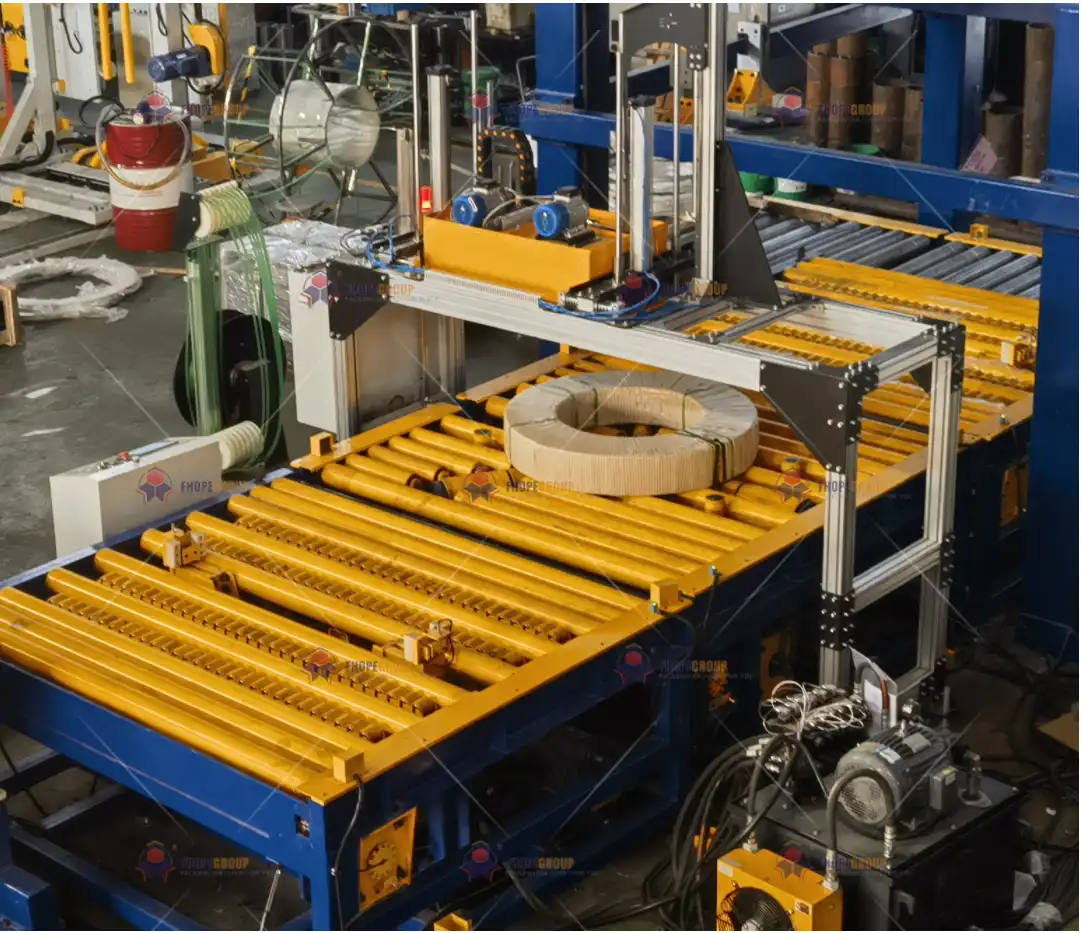
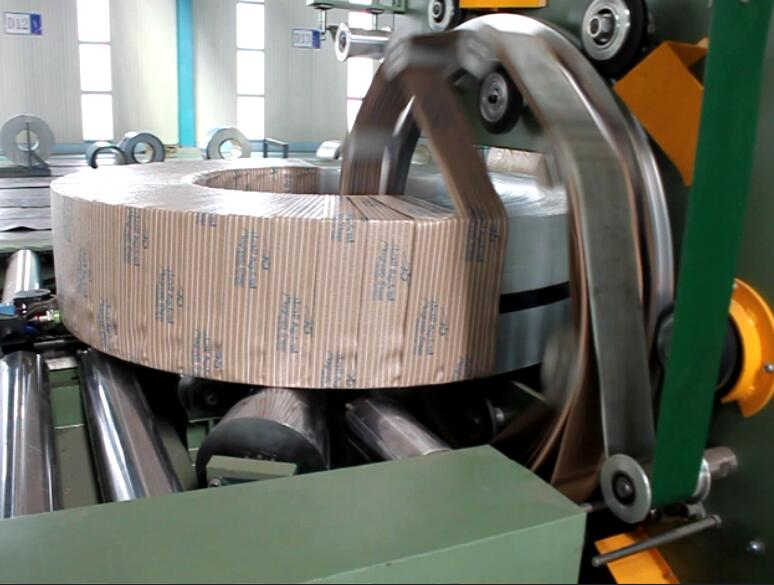
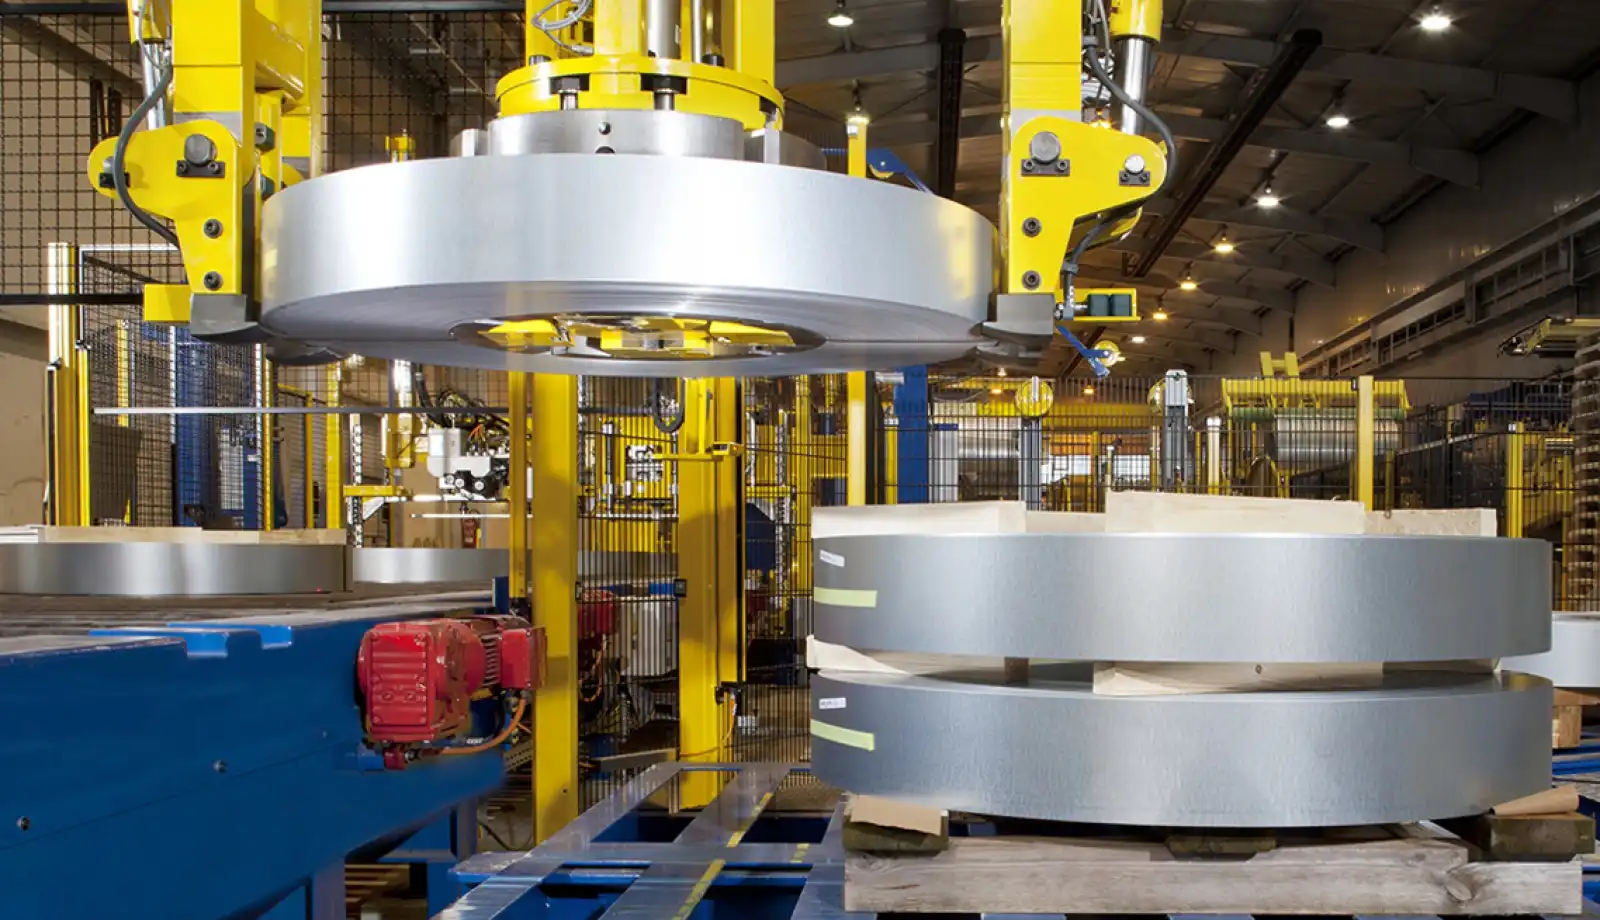
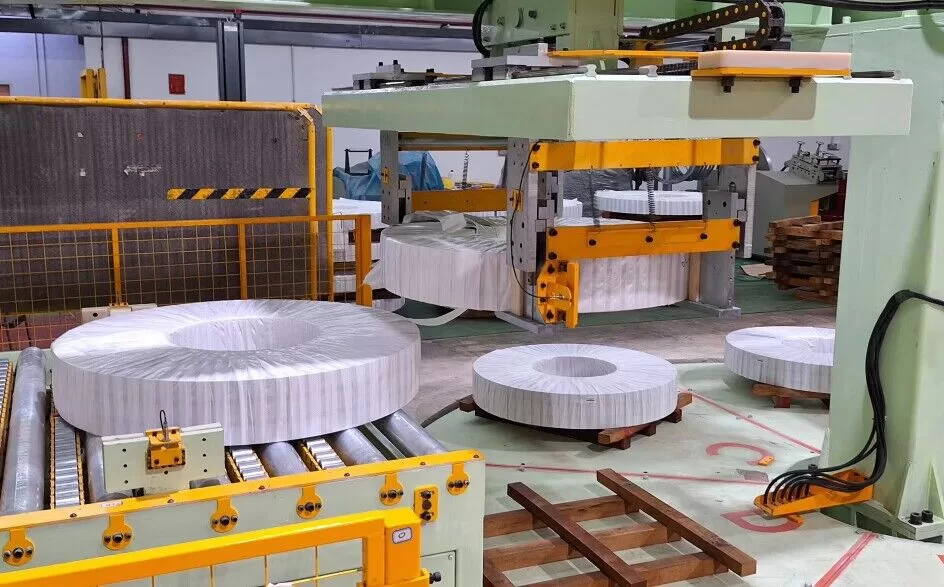
In hodiernis centris servitii chalybis et officinis metallorum tractandorum, lineae fasciarum convasandarum ( machinas fasciarum convasandarum, fasciarum convasandarum, et fasciarum convasandarum comprehendentes ) nexum criticum inter productionem et vecturam formant. Hae systemata onera magna, tensiones dynamicas, ambitus corrosivos, et requisita positionis accuratae sustinere debent. Una cum methodis fabricationis structuralis et congregationis consuetis, processus ulterior partium machinae — ut refrigeratio, rectificatio, galvanizatio, obductio gummi, et pictura — firmitatem, efficaciam, et firmitatem generalem significanter auget.
Hic articulus modum nostrum professionalem ad ulteriorem processum partium lineae convasationis spiralium describit, normas designationis mechanicae pertinentes , normas fabricationis , et rationes curationis qualitatis reflectens . Stilum Fabricatoris imitantes , singulos gradus processus tractamus — ab induratione inductionis ad obductionem gummi — dum illustramus quomodo technologia provecta et normae rigorosae coniungantur ad productum perfectum creandum, qui praeclaram efficaciam praebere potest.
1. scelerisque eget Hardening processibus
Partes ferreae in linea fasciculorum fibrillantium (e.g., cylindri, axes, mandreli, vel duces labiles) saepe magnis oneribus cyclicis et tensionibus contactus obnoxiae sunt. Ut earum diuturna resistentia ad detritionem et stabilitas dimensionalis confirmentur , varias methodos tractationis caloris adhibemus, praecipue in duritie inductionis altae frequentiae positas . Haec methodus consumptionem energiae comparata cum curationibus fornacis traditis minuit, dum duritiam localem accuratam permittit.
1.1 Summus Frequency Induction Exstingui
Extinctio per Inductionem Altae Frequentiae (vel fortasse: Extinctio per Inductionem Altae Frequentiae) celeriter calefacitur pars destinata ad temperaturam austenitizationis specificam, deinde extinctio moderata sequitur. Infra est summarium specificationum technicarum principalium et criteriorum qualitatis:
| Parameter | Technical Specification | Qualitas judicii Standard |
|---|---|---|
| heating Temperature | 860-900 °C (Ratio per materiam transmutationis punctum) | Complete Austenitization (Verified per ASTM E3 Metallographia) |
| Restinguere Medium | Solutio Polymerus Aqueus (10% UCON Quenchant A) | Refrigerant Rate ≥ 80 °C/s (ISO 9950) |
| Induratumque Layer Profundum | 2-4 mm (Profile Semita by Magnetic Field Control) | Duritas Gradientis ≤ 5 HRC (DIN 50190) |
| Lorem Methodo | Ultrasonic Residua vis Analysis (ASTM E837 Blind-Hole Method) | Residua Compressive Accentus ≥ 300 MPa |
Technical Commoda inductionis Hardening
-
Subtilitas Imperium:
Nostra inductione systemata utendum Flir ultrarubrum thermographia1 in clauso-loop ordinatio ad profile caecitatem iacuit ponere. Error in tabulato profunditate typice intra ±0.15 mm manet, ut constantem duritiem distributionem habeat. -
Navitas efficientiam:
Comparari ad placitum batch vel cistae fornacibus, inductio calefactio quantum 40% ad consumptionem roboris reducere potest. Formula for industria peculi2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ) elucidat inductionem quam celeriter tantum iacuit superficies ad temperaturas debitam elevat, parcens totius componentis macerari supervacuis scelerisque. -
Consectetur Mechanica Properties:
Inductione dura components fere consequi RELICTUM compressive accentus princeps3 (≥300 MPa) prope superficiem, initiationis lassitudine mitiget. Maxime hoc prodest in criticis coil-sareis conventibus, ubi crebra ictum vel volvens contactum lassitudo oboriri potest.
2. princeps praecisione corrigens et formans
Linea sarcinandi bobinas metallicas varia elementa metallica continet—a railibus rectoribus, railibus ad capita fasciae constringenda, ad trabes structurales—quae dimensionibus accurate praeditae esse debent . Etiam minimae deviationes in planitudine vel rectitudine ordinationem machinae impedire possunt, ad praematuram detritionem vel crebras vitia ducens. Itaque, rectificatio et formatio accurata munus centrale agunt in firmitate partium confirmanda.
2.1 CNC HYDRAULICUS Processus directus
Typica nostra configuratio instrumentorum machinam SMS MEER ad planitiem componendam novem rotulorum cum systemate recognitionis planitūdinis ab intellegentia artificiali impulso integrato comprehendit. Claves indices accuratiae sunt:
- AEQUALITAS: ≤ 0.3 mm/m² (ISO 8512 Level A)
- rECTITUDO: ≤ 0.15 mm/2000 mm (EN 10058)
Processus Control Methodo
-
Laser ENARRATIO & Online Contour Cras
Cum a sampling frequentiam M Hzcontinuum fabrica figuram metimur. Systema notitias reales temporis pascit in fasciam moderandi, vires hydraulicas componit ut quaslibet deflexiones corrigat. -
Deformatio elastica-Plastic Exemplar
Repraesentamus totalem contentionem (\ varepsilon{total} = \varepsilon{e} + \varepsilon{p}), ubi (\varepsilon{e}) est elementum elasticum et (\varepsilon_{p}) elementum plasticum est. Imperium systema dynamically compensat springback fundatur in rigore componentis et contentione inducta, ut circa perfectam alignment.
2.2 Local Suspendisse Solamen ars
Etiam post rectificationem macro-gradus, tensiones residuae in zonis localibus permanere possunt. Tales tensiones geometriam partis per tempus vel sub variationibus temperaturae mutare possunt. Ad hoc compensandum:
- ratio: Locus summus frequentia accentus tremulus subsidio (15-30 kHz)
- Morbi: Cola amplitudo 0.01%-0.03%, cum curatione durationis 5-8 minutarum per metrum materialium
- modum: Dimensionalis stabilitas emendationum ≥60%, per 12-cyclus thermarum cyclorum testium verificatus (ISO 17662)
Hac vibratione localizata altae frequentiae applicata, tensiones internas relaxamus sine toto componente secundo curationi caloris subiciendo, tempora productionis et consumptionem energiae imminuentes.
3. Caput Corrosion Praesidium Technologies
Lineae sarcinatoriae spirarum, si prope portus instituantur , humiditati, lubricantibus, detergentibus acidis, vel etiam ambitus marinis exponi possunt . Corrosio integritatem mechanicam laedit et firmitatem partium mobilium afficere potest. Strategia nostra circa systemata galvanizationis et tegumentorum compositarum differentiata versatur , quae ad requisita functionis et geometriam cuiusque partis accommodata sunt.
3.1 Processus diversificatus Galvanizing
Prout magnitudine, figura, et usu partium intento, variis movere modis utimur;
| processus Type | application varius | Technical parameter | Corrosio vitae (sal Spray) |
|---|---|---|---|
| Hot-Dip Galvanizing | Gravis Officium Frames | Zinc Stratum Crassitudo ≥85 μm (ASTM A123) | ~ MD h Ante Rubrum Rust |
| Frigus Galvanizing | Subtilitas Mechanismi | Zinc-Aluminium Coating ≥20 μm (ISO 1461) | ~ DCCC h ante Alba Rust |
| Zinc Diffusion | Internum complexum cavitates | Diffusion Stratum: 30-50 μm (DIN EN 13811) | ~ MM h Cum non Base-Metal corrosio |
- Hot-Dip Galvanizing: adsueta magnis compagibus et columnis oneribus sustinendis. Stratum zinci crassius (≥85 μm) praesidium robustum praebet.
- Frigus Galvanizing: Specimen pro tenuibus spiculis seu nexuum in quibus minimae crassitudinis et certae tolerances materiae.
- Cadmiae Diffusio (Sherardizing): aptus for inaequalis cavitates-saepe in coil tractandis vel accingendis subassemblies, procurrentis uniformis coverage in locis, quae difficilia sunt ad laminam vel tunicam per modos conventionales.
3.2 Compositum Coating System Design
Ultra galvanizationem, systemata provecta pigmentis vel polymeris fundata ad partes specificas adhibemus quae aspectum pulchrum, protectionem additam, vel proprietates functionales speciales (e.g., resistentiam chemicam) requirunt.
|
-
Chemical Conversio Layer
- Cadmiae Phosphate film, 2-3 g/m² (ASTM B201)
- Auget adhaesionem inter subiecta metalla et tunicas subsequentes.
-
Epoxy Zinc-Rich Primer
- Crassitudo pellicula arida: ~80 μm
- Adhaesio ≥5 MPa (ISO 4624)
- Micro-vacua implet et mechanismum cathodicum tutelae per zinci particulas praebet.
-
Polyurethane Topcoat
- Sanatio sui fluorocarbon auctus weatherability
- QUV resistentia canus ≥6000 h (ISO 11507)
Key Testi
- Resistentia impulsum: 50 kg·cm (ASTM D2794)
- Bromine: immersio 48 horarum in 5% H₂SO₄ et 10% NaOH nullo lesione aut naufragii membrana (ISO 2812-1)
Haec methodus multistratosa praeclaras proprietates impedimentorum praebet , prohibens ne umorem et species corrosivae substratum metallicum attingant. Etiam damnum mechanicum melius tolerat quam obductiones unius strati, praesertim in locis frequentibus vel ictu magno in linea impletionis.
4. Eget Superficiem treatments
Dum praesidium contra corrosionem et stabilitas dimensionalis necessariae sunt, nonnullae partes attributa functionalia addita requirunt — ut mollitiem similem gummi , superficies anti-lubricantes , vel resistentiam auctam ad attritionem . Duae technologiae significantes in contextu lineae implicationis coil adhibitae sunt tegumenta composita gummi et strata ceramica plasma-sprayita.
4.1 Purgamentum Compositum Coating Technology
Saepe cylindris, elementis prehensis, vel propugnaculis quae margines spirarum attingunt, obductionem gummeatam adhibemus . Hoc lenem tractationem, strepitum imminutionem, et frictionem temperare meliorem praestat.
| HABITUS | Chloroprene Purgamentum | Silicone Purgamentum |
|---|---|---|
| Operating Temperature | L ° C ad -30 ° C | L ° C ad -60 ° C |
| adhesion | ≥4.5 MPa (ASTM D429, Method B) | ≥3.8 MPa (requirit specialioribus primario) |
| abrasione resistentia | DIN Abrasion <80 mm³ | DIN Abrasion <50 mm³ |
| specialis Feature | Oleum tumoris <5% (ASTM D471) | Aqua Contact Angulus> CL° (Nanomodified Superhydrophobicity) |
- Chloroprene (Neoprene): Maluit mediocritatem temperaturas iugis et nuditate unguentis / lubricantibus.
- Silicone Purgamentum: Utile in ambitus aut ubi summus temperatus hydrophobic (aquarum abhorrens) superficies desiderantur, contagione aedificationis reducendo.
4.2 Plasma Sprayed Ceramic Coatings
Pro componentibus frictioni extremae , temperaturae altae , vel mediis abrasivis subiectis , obductiones ceramicae metalla et picturas usitatas superant. Praecipue utimur materia prima nano-agglomerata Al₂O₃–13%TiO₂ sub ambitu plasmatis Ar/H₂.
- potestatem: ~40 kW
- Depositio Efficens: XL% -65%
- analogiam et poros: <2% (post-signum)
- Microhardness: ≥1100 HV0.3
Beneficia Efficientiae :
- Consectetur gere Resistentia: laminis ceramici muneris vitam augere possunt per 3 ad 5 tempora, praesertim in regionibus contactus lapsi.
- Exesa et Cavitation Resistentia: Comprobata ab ASTM G32 probatione, hae coatingae ostendunt usque ad 10 triplicem emendationem in resistentia exesa cavationis.
- Scelerisque Obex: Minimum scelerisque conductivity Ceramici adiuvat scutum subest metallum ex ambigua celeri temperatura.
5. Quality Assurance System
Ad optatam efficientiam lineae conficiendi spirales assequendam non solum diligentem designationem et processus speciales, sed etiam robustam qualitatis verificationem requirit . Utimur et methodis probationum in laboratorio et in situ ut confirmemus singulas partes perfectas cum severis normis mechanicis, chemicis et environmentalibus congruere.
5.1 Accelerated Corrosio Testis Matrix
Cum corrosio sit causa principalis temporis inoperabilis, condiciones operandi difficiles per varia experimenta accelerata replicamus :
| Ratio test | Simulatum Opera | criteria acceptatio |
|---|---|---|
| Neutrum Salis Spray | 5% NaCl, 35 °C Continuus Spray | Red Rust formation > 2000 h (ASTM B117) |
| Cyclic Corrosio | GMW14872, 80 Cycles | Corrosio Creep ≤ 2 mm (VDA 621-415) |
| Patefacio industrialis atmosphaerae | Marine Platform Field Coupon | Corrosio annua Rate <6 μm (ISO 9223, Categoria C5-M) |
- Neutrum Salis Spray (ASTM B117): Vexillum referentiae test ad diversum efficiendi efficiendum comparare; petimus ≥2000 horis of rubigo-free exposures for critical frames.
- Cyclic Corrosio (GMW14872): Repetiti cycli salis asperi, humiditatis et siccationis condiciones ludicrae reales mundi.
- Field Patefacio: Pro quibusdam lineis productis, experimenta ponimus in sitibus actualibus marinis vel industrialibus, comprobans realem tempus effectum per tempus designatum.
5.2 Eget Testis Platform
Ultra corrosionem, gradus processus nostri ulteriores etiam probationes mechanicas et functionales superare debent:
- Tribology: Pila-in-discus test (celeritate labens 0.5 m/s, 50 N onus) friction coefficiens mensurat et rates sub lab moderatis conditionibus gerunt.
- Angiospermae: -40 °C ad +150 °C, 30 circuitus (DIN EN 13523-13) ad detectionem quavis maculae vestiturae.
- Electrochemical Analysis: Potentiodynamic polarizatio (mensurans pitting potentialem (E_b \ge +320) mV SCE) ad coniecturam efficiendi facultatem resistendi corrosioni localitati.
His probationibus adhibendo, cavemus ut singulae partes galvanized, pictae, vel rubber-coctatae occurrant realibus mundi postulatis gyri stipationis ambitus.
6. Techno-Oeconomica Comparatio
Ab impensis capitalibus initialibus ad sustentationem diuturnam et obsequium cum legibus environmentalibus , modi processus electi magnopere afficiunt sumptus totales. Infra est comparatio concisa processus traditionalis contra solutiones nostras auctas :
| Dimensio technica | Traditional Approach | Nostrum Optimized Approach | beneficium |
|---|---|---|---|
| Vita-Cycle Pretium | ~1.8 RMB/horam·m² | ~1.2 RMB/horam·m² | L% De reductione |
| Intervallum sustentationem | ~ VI Menses | ~ VI Menses | 3× Extensio |
| corrosio resistentiam | ISO 12944 C4 | Valde C5-M Classification | Consectetur ipsum dolor |
| Superficiem Curatio Volo | ~2.5 m²/h | ~4.8 m²/h (Robotic Spraying) | 92% Effectus Lucrum |
- Vita-Cycle Pretium: Provectus noster efficiens et obdurationis technicae frequentiam partis repositum minuit, salvis laboribus et downtime sumptibus.
- Intervallum sustentationemProtractum a 12 mensibus usque ad 36 menses, ob resistentiam melioris corrosionis et induendi proprietates.
- Corrosio Rating: Upgraded beyond ISO 12944 C4 ad perficiendum prope C5-M, ad infestandum atmosphaeras marinas et industriales idoneas.
- Processus Throughput: per integrationem robotic spargit et automated magnanos celeritates curationis superficiei duplices fere, cedulas project expedientes.
7. Visualization et Data Traceability
Ob complexitatem hodiernorum processuum fabricationis et perficiendi, variis instrumentis visualibus et datis impulsis utimur ad eventus clare communicandos et plenam vestigabilitatem conservandam:
- Coing Cross-Section per Electron Microscopium
Showcases compages interfaciei inter zinci primario divite et topcoat polyurethano. - Accelerata Corrosio Panels
Instruxit in chronologico ordine ad illustrandum tempus rubiginis vel pustulae formationis. - Thermographica Imaginatio de Processu Recto
Dynamic feedback ansas referunt cylindro pressuris et caliditas graduum. - 3D Superficies asperitas Maps
Demonstrando emendationem in topographia superficiei ante et post politionem vel signationem (mensus in Sa, Sz parametri).
Singulas etiam notas QR singulis rebus adnectimus, omnes parametros processus pertinentes — cyclos curationis caloris, mensuras crassitudinis strati obducendi, numeros partium — systemati digitali centrali coniungentes. Hoc efficit ut omnis pars in linea convasationis spirarum adhibita historiam fabricationis et probationum completam habeat.

8. conclusioni
Ulterior gradus processus partium lineae fasciculorum spiralium est lapis angularis ad elevandam efficaciam, firmitatem, et diuturnitatem systematis. Integrando duritiam inductionis altae frequentiae , accuratam rectificationem hydraulicam, modos relevationis tensionis, galvanizationem differentiatam, tunicas multistratas, et curationes functionales (gummi vel ceramicas), machinas fasciculorum, machinas fasciae constringendi, et machinas stratificandi aucta firmitate structurali et defensione contra corrosionem instruimus.
Simul, probationes qualitatis diligenter peractae — a cameris corrosionis acceleratae ad aestimationes tribologicas in tempore reali — comprobant innovationes nostras processuum emendationes tangibiles in efficientia sumptuum, intervallis servitii extensis, et adaptabilitate environmentali afferre. Data ex mundo reali ostendunt has methodos perficiendi provectas sumptus cycli vitae plus quam 30% reducere posse, dum tempus inoperabile per intervalla sustentationis prolongata mitigant.
In futurum prospiciens, crescens postulatio instrumentorum ad tractandas spiras altae integritatis — quae condiciones acriores minima interventione sustinere possunt — fabricatores ad materias, processus, et protocola probationum provectiora impellere perget. Manentes in prima acie innovationis obductionis , machinationis superficierum, et vestigabilitatis digitalis, curamus ut lineae implendi spiras non solum normas industriae hodiernas impleant, sed etiam ad futuras provocationes robuste paratae maneant.
Essentialiter synergia consiliorum mechanicorum optimae consuetudines, processuum finientium modernorum, et valida validatio rigidae facit spinam lineae stipationis certae, diuturnae spirae. Utrum de extremis atmosphaerarum marinarum vel exercitatione postulationes horreis industrialis, haec elementa adamussim discursum sustentent: Fabricatoris medium tenet: durabile et accuratum opus, quod constantes eventus de die in diem tradit.
-
Hunc nexum explora ut intellegas quomodo thermographia infrarubra FLIR praecisionem in processibus calefactionis per inductionem augeat. ↩
-
Scientiam post conservationem energiae in calefactione inductionis eiusque effectum in efficientiam et reductionem sumptuum detege. ↩
-
Disce de commodis altae tensionis compressivae residuae in firmitate et effectu partium augendis. ↩