개요
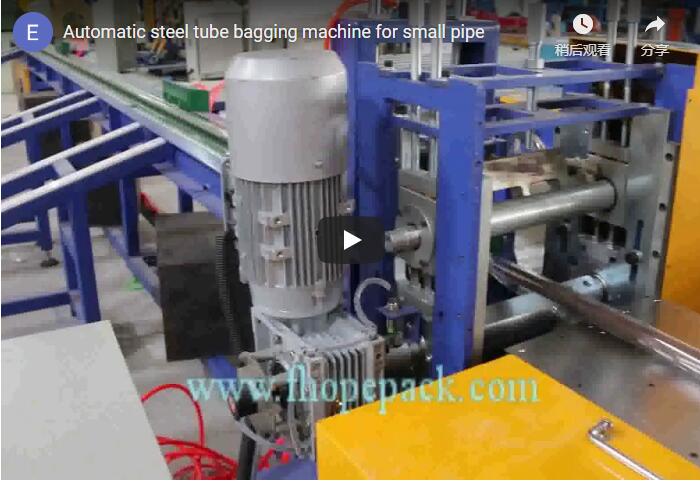
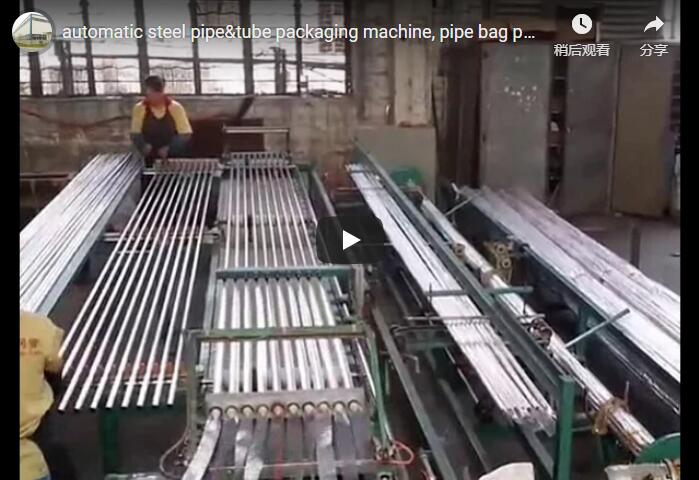
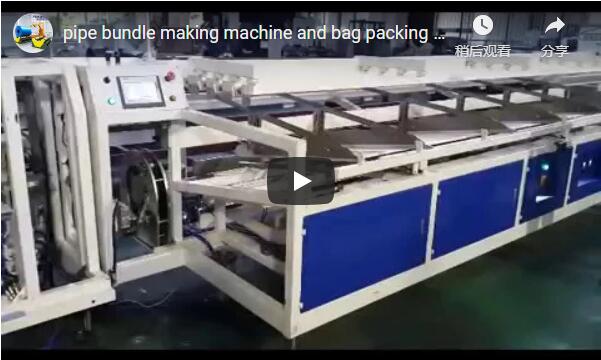
인라인 파이프 묶음 및 밴딩 시스템은 연속 플라스틱 파이프 압출 및 절단 라인과 직접 연결됩니다. 이 시스템은 절단된 파이프를 자동으로 분리하고, 광학 센서를 통해 개별 파이프 개수를 세고, 가이드가 장착된 성형 크래들 내에서 육각형 묶음으로 쌓아 올린 후, 자동 결속 작업을 수행합니다. 이 시스템은 고속 아치를 이용한 고장력 폴리프로필렌(PP) 밴딩과 다회전 LLDPE 스트레치 필름 밴딩을 모두 지원합니다. 외경 20mm~50mm의 경질 PVC, PPR, HDPE 도관에 맞게 2m, 3m, 4m의 표준 길이로 구성된 이 라인은 분당 1개 이상의 처리량으로 균일한 육각형 묶음(묶음 직경 160~250mm)을 생산합니다. 본 가이드에서는 운동학적 크기 계산 공식, 결속 방법 비교, EN 415-10/ISO 12100에 따른 안전 구조, 그리고 라인 통합 지침을 제공합니다.
차례
- 플라스틱 파이프를 일렬로 묶어서 사용하는 이유는 무엇일까요?
- 기계 아키텍처 및 작동 순서
- 묶음 방법: PP 스트래핑 vs. 스트레치 필름 밴딩
- 기술 사양: 인라인 번들링 라인
- 설계 도면에 따른 크기 조정: 37개 파이프로 구성된 육각형 번들
- 라인 크기 조정 및 통합 체크리스트
- 안전 기준 및 규정 준수: EN 415-10 및 ISO 12100
- 엔지니어링 FAQ
- 엔지니어링 문의 및 통합 지원
- 관련 기술 자료
- 참고 표준 및 문헌
플라스틱 파이프를 일렬로 묶어서 사용하는 이유는 무엇일까요?
PVC, PPR, PE, ABS 등의 경질 전선관 압출 후 처리 과정은 고생산 라인에서 주요 병목 현상입니다. 절단된 파이프는 유성 절단기나 길로틴 절단기에서 개별적인 조각으로 배출됩니다. 기존의 수동 수집, 계수 및 수작업 묶기 방식은 심각한 취약점을 초래합니다.
- 노동 의존도 및 안전 위험: 수동 묶음 작업은 각 압출 라인마다 전담 인력이 필요합니다. 고속으로 압출된 제품을 다룰 때 반복적인 동작으로 인한 긴장성 손상과 배출 구역 부근의 끼임 사고 위험이 발생할 수 있습니다.
- 계산 오류: 사람의 계산 오류는 출하량 불일치, 고객 환불 요청, 재고 조정 문제로 이어집니다.
- 장력 조절이 일관되지 않음: 수동 밴딩 장력은 작업자마다 다르기 때문에 운송 중에 묶음이 느슨해져 변형되거나 늘어나는 경우가 발생하고, 반대로 장력이 너무 강하면 얇은 파이프가 찌그러지거나 타원형으로 변형될 수 있습니다.
자동화된 온라인 묶음 및 밴딩 라인을 통합하여 포장 사이클을 상류 압출 출력과 동기화합니다. 이 시스템은 자동으로 개수를 확인하고, 파이프 끝을 공압 스톱에 맞춰 정렬하고, 묶음을 견고한 육각형 형태로 압축하고, 중간에 수동 재처리 없이 인덱싱된 타이를 적용합니다.
기계 아키텍처 및 작동 순서
온라인 포장 시스템은 동기화된 4개의 기능 스테이션으로 구성됩니다.
[Infeed Conveyor] -> [Singulation & Counter] -> [Layering Cradle] -> [Strapping Arch] -> [Exit Conveyor]- 공급 및 완충액 표: 절단된 파이프는 압출 배출 테이블에서 구동식 폴리우레탄 코팅 롤러로 이동합니다. 컨베이어는 절단기에서 직접 연속 인라인 공급은 물론, 라인 전환 시 수동 또는 오프라인 매거진 공급도 지원합니다.
- 공압식 개별 분리 및 계수: 공압식 리프터는 파이프를 하나씩 분리합니다. 투과형 광학 센서는 통과한 각 파이프를 기록하여 번들 조립이 시작되기 전에 100% 검증된 개수를 확보합니다.
- 육각형 열 적층 메커니즘: 인덱싱 이송 캐리지는 계수된 파이프를 받아 조절 가능한 V자형 받침대에 한 줄씩 배열합니다. 측면 가이드 암은 대칭적으로 이동하여 각 층의 위치를 조정하고, 파이프를 교대로 홈에 끼워 넣어 안정적인 기하학적 육각형을 형성합니다.
- 컨베이어 전진 및 아치형 밴딩: 목표 번들 레시피가 완료되면 크래들이 내려와 번들을 강력한 동력 롤러 컨베이어를 따라 스트래핑 아치를 통과시켜 이동시킵니다. 아치는 파이프 길이를 따라 미리 프로그래밍된 위치에서 스트랩을 적용하고, 장력을 가하고, 열 밀봉하고, 절단한 후 번들을 하류의 포장 또는 적재 공정으로 이동시킵니다.
모든 작업은 레시피 매개변수, 묶음 수량 및 묶음 좌표 설정을 위한 디지털 HMI가 장착된 중앙 집중식 PLC 제어 캐비닛을 통해 조정됩니다.
묶음 방법: PP 스트래핑 vs. 스트레치 필름 밴딩
묶음의 강성 요구 사항, 표면 마감 보호 및 운영 비용에 따라 두 가지 종류의 고정 기술을 사용할 수 있습니다.
| 기능/측정항목 | 자동 폴리프로필렌(PP) 스트래핑 | 오비탈 스트레치 필름 밴딩 |
|---|---|---|
| 재료 사양 | 폴리프로필렌 스트랩, 너비 9~15mm, 두께 0.55~0.75mm | 주조 LLDPE 필름, 폭 150~250mm, 두께 20~35µm |
| 접합/폐쇄 유형 | 열 마찰 열 밀봉(용접 강도 ≥ 스트랩 강도의 75%) | 잔류 기계적 사전 인장으로 인한 자체 접착 필름 꼬리 |
| 번들 강성 | 높고 견고한 구조로 크레인/지게차 인양 중 축 방향 변위를 방지합니다. | 중간 정도의 유연성을 지닌 이 감싸기는 응집력을 유지하면서 약간의 굴곡을 허용합니다. |
| 표면 보호 | 집중적인 선하중 접촉; 고광택 파이프에는 연질 삽입물이 필요할 수 있음 | 광대역 분배; 파이프 외부의 마모를 방지합니다 |
| 조절 가능한 장력 범위 | 스트랩 밴드당 150~500N | 필름 웹 장력 20~120N (가변 사전 인장 비율 최대 250%) |
| 운영 비용 | 보통 | 낮음 (묶음당 최소 소모량) |
| 일반적인 응용 프로그램 | 두꺼운 벽 전선관, 산업용 배송, 장거리 수출 | 얇은 벽 배수관, 묶음형 소매용 전선관, 미리 포장된 팩 |
높은 생산량이 요구되는 작업의 경우, 궤도형 스트레치 필름 밴딩 모듈은 기계 축을 따라 1개, 2개 또는 3개의 독립적인 포장 링을 통합하여 모든 묶음 묶음을 동시에 적용함으로써 높은 생산 속도에 맞출 수 있습니다.
기술 사양: 인라인 번들링 라인
| 엔지니어링 매개변수 | 표준 사양 | 맞춤형/확장 범위 |
|---|---|---|
| 파이프 외경(OD) | 20mm에서 50mm | 16mm에서 110mm |
| 파이프 길이 범위 | 2,000 mm, 3,000 mm, 4,000 mm | 1,000mm에서 6,000mm |
| 번들 지름 | 160mm에서 250mm | 100mm에서 400mm |
| 단일 다발 질량 | 5kg에서 50kg | 최대 150kg |
| 계수 메커니즘 | 디지털 PLC 카운터가 내장된 광학 투과형 센서 | 이중 센서 교차 검증 |
| 특이화 용량 | 분당 최대 50~60개 파이프 | 분당 최대 80개 파이프 |
| 스트래핑 사이클 시간 | 스트랩 묶는 데 2.5~3.5초 소요 | 양손 동시 타이 |
| 총 번들링 출력 | > 1묶음/분 (파이프 개수에 따라 다름) | 라인 동기화 다중 링 |
| 바인딩 미디어 | PP 스트랩(9~15mm) 또는 LLDPE 필름(150~250mm) | 스트랩과 스트레치 랩을 함께 사용 |
| 공압 공급 | 0.5~0.7 MPa (5~7 bar), 여과된 건조 공기 | 공칭 소비량 150 NL/min |
| 전기 등급 | 3상, 380V/415V, 50/60Hz, 4.5kW | 지역 공급에 맞춰 구성됨 |
설계 도면에 따른 크기 조정: 37개 파이프로 구성된 육각형 번들
디자인 시나리오
압출 라인은 외경이 있는 경질 PVC 전선관을 생산합니다. d = 32 mm길이에 맞춰 자르세요 L = 4.0 m압출기는 생산 라인 속도로 작동합니다. v = 20 m/min번들의 기하학적 구조는 정육각형으로 지정됩니다. n = 4 바깥쪽 가장자리당 파이프 개수.
수학적 번들 유도
Layer Sequence (n = 4):
Row 1: 4 pipes
Row 2: 5 pipes
Row 3: 6 pipes
Row 4 (Center): 7 pipes
Row 5: 6 pipes
Row 6: 5 pipes
Row 7: 4 pipes
Total: 4 + 5 + 6 + 7 + 6 + 5 + 4 = 37 pipes| 차원/동적 측정 | 계산 공식 | 계산된 출력 | 기기 호환성 평가 |
|---|---|---|---|
총 파이프 개수 (N) |
N = 3 × n × (n - 1) + 1 = 3 × 4 × 3 + 1 |
37 파이프 | 단일 PLC 레시피 버퍼 내에서 처리됨 |
묶음 봉투 너비 (W_b) |
W_b = (2 × n - 1) × d = (2 × 4 - 1) × 32 mm |
224 mm | 160~250mm 표준 거치대에 맞습니다. |
묶음 봉투 높이(H_b) |
H_b = d + (2 × n - 2) × d × (√3 / 2) = 32 + 6 × 32 × 0.866 |
약 198.3mm | 표준 스트랩 아치에 맞습니다 |
파이프 공급 속도(Q_p) |
Q_p = v / L = (20 m/min) / 4.0 m |
5.0 파이프/분 | 50~60 파이프/분 단일화 한계 내에 충분히 속합니다. |
번들 완료 시간(T_build) |
T_build = N / Q_p = 37 / 5.0 |
7.40 분 | 묶는 과정에 충분한 시간을 확보합니다. |
스트래핑 사이클 타임(T_strap) |
스트랩 위치 3개 × 3.5초 + 컨베이어 인덱스 15초 | 약 25.5초 | 회선 활용률: 25.5 s / 444 s ≈ 5.7% |
엔지니어링 평가:
묶음 봉투 (224 mm × 198.3 mm)는 해당 라인의 표준 용량 범위 내에 정확히 들어맞습니다.160–250 mm분당 5.0개의 파이프를 압출할 경우, 37개의 파이프로 구성된 완전한 팩을 제작하는 데 7.40분(444초)이 소요됩니다. 자동 스트래핑 스테이션은 PP 스트랩 3개를 인덱싱하고 적용하는 데 약 26초밖에 걸리지 않으므로, 단일 스트래핑 스테이션은 보수적인 5.7%의 가동률로 작동합니다. 단일 아치로 이 라인을 충분한 가동 여유 공간을 확보하며 처리할 수 있습니다. 다중 헤드 아치 또는 탠덤 필름 링은 분당 30~40개 이상의 파이프를 압출하는 고속 이중 가닥 압출 시스템에서 짧은 파이프(예: 1.5~2.0m)를 압출할 때만 필요합니다.
라인 크기 조정 및 통합 체크리스트
라인 배치 도면을 확정하기 전에 다음 기계적, 전기적 및 공정 인터페이스를 확인하십시오.
- 파이프 치수 범위:
- 최소 및 최대 파이프 외경(OD, mm) 및 벽 두께 표.
- 절단 길이 변동 범위(최소 및 최대값(mm)) 및 파이프 재질의 탄성 계수(PVC, PPR, PE 또는 ABS).
- 번들 기하학 및 레시피 정의:
- 대상 번들 모양: 정육각형(37, 61, 91개 파이프), 직사각형 행렬 또는 중첩 번들.
- 최대 허용 묶음 너비 및 높이 제한과 총 묶음 중량 제한.
- 상류 압출기 동기화:
- 압출 라인 속도(
m/min), 인양 주기, 절단기 주기 완료 트리거 신호 유형(건식 접점, 24V DC PNP 또는 이더넷/IP 핸드셰이크). - 배출 테이블의 높이와 정렬 평면은 공급 롤러 베드에 대한 상대적인 위치입니다.
- 압출 라인 속도(
- 구속력 요건:
- 폴리프로필렌(PP) 스트래핑 또는 LLDPE 오비탈 스트레치 필름.
- 벽 두께가 얇아져 타원형으로 변형되는 것을 방지하기 위해 묶음당 스트랩 위치 수와 스트랩 장력 제한을 설정합니다.
- 하류 마무리 작업:
- 인라인 튜브형 포장기, 자동 계량기, 바코드 라벨 부착기 또는 로봇식 갠트리 스태커와 직접 통합 가능합니다.
안전 기준 및 규정 준수: EN 415-10 및 ISO 12100
이 기계는 관련 유럽 및 국제 포장 및 기계 안전 기준을 준수하도록 설계되었습니다.
- EN 415-10 준수(포장 기계의 안전 - 일반 요구 사항): 밴딩 아치와 공압식 리프팅 영역은 서로 맞물린 판금 및 폴리카보네이트 보호 장치로 둘러싸여 있습니다. 보호 장치 인터록이 작동하면 모터 구동 장치가 즉시 차단되고 갇힌 액추에이터로 전달되는 공압 라인 압력이 해제됩니다.
- ISO 12100:2010에 따른 위험 평가: 물리적 장벽, 고유한 기하학적 여유 공간 및 모니터링된 안전 거리를 통해 열 이송 암과 성형 크래들 사이의 기계적 끼임 지점, 압착 구역 및 전단 영역을 제거합니다.
- 비상 정지 및 기능 안전: 카테고리 0 비상 정지 버튼은 주 제어 캐비닛과 작업자가 접근할 수 있는 컨베이어 터미널에 장착되어 있으며, ISO 13849-1(성능 수준 d) 인증을 받은 이중 채널 안전 릴레이를 통해 작동합니다.
- 공압식 잠금-태그아웃(LOTO): 공기 공급 블록에는 OSHA 29 CFR 1910.147을 준수하는 잠금식 수동 배출 밸브가 통합되어 있어 공구 교체 중에 저장된 기계적 위치 에너지를 방출합니다.
엔지니어링 FAQ
Q: 궤도형 스트레치 필름 묶음이 PP 스트래핑보다 더 적합한 경우는 언제입니까? A: 스트레치 필름 밴딩은 넓은 폭(150~250mm)에 걸쳐 클램핑력을 분산시키므로, 좁은 PP 스트랩으로 인해 표면이 부분적으로 눌리거나 균열이 발생할 수 있는 얇은 벽의 전선관, 골관 또는 고급 고광택 파이프에 이상적입니다. 또한 스트레치 필름은 랩핑당 소모품 비용을 절감해 줍니다. PP 스트래핑은 크레인 슬링, 개방형 트럭 운송 및 무거운 외부 하중을 견뎌야 하는 경우에 여전히 선호되는 선택입니다.
Q: 이 시스템은 사전 절단된 재고를 오프라인에서 묶음 처리할 수 있습니까? A: 예. 이 시스템은 선택 사양인 중력 하강 호퍼와 개별 스크류 피더를 구성하여 압출기 가동 일정과 관계없이 사전 절단된 파이프가 담긴 대량 팔레트를 오프라인에서 처리할 수 있습니다.
Q: 시스템은 다양한 파이프 직경과 번들 개수에 어떻게 적응합니까? A: 레시피 구성은 PLC에 저장됩니다. 작업자는 터치스크린에서 파이프 외경과 목표 레이어 프로파일을 선택합니다. 전동식 측면 가이드 암이 크래들 너비를 자동으로 조정하고, 광학 카운터는 총 개수 임계값을 업데이트합니다. 표준 크기 간의 기계적 전환은 특수 공구 없이 5분 이내에 완료됩니다.
Q: 이 기계는 밴딩 과정에서 파이프의 타원형 변형을 어떻게 방지합니까? A: 밴딩 헤드에는 비례식 전기 또는 공압 장력 조절기가 장착되어 있습니다. 밴딩 장력은 150N에서 500N까지 디지털 방식으로 조절할 수 있습니다. 섬세한 배관의 경우, 크래들에는 스트랩이 식고 굳는 동안 육각형 형태를 유지하기 위한 공압식 상하 압력 패드가 내장되어 있습니다.
엔지니어링 문의 및 통합 지원
파이프 압출 라인에 인라인 스트래핑 및 번들링 기계를 통합하려면 다음 기술 매개변수를 당사 프로젝트 엔지니어링 부서에 제출하십시오.
- 파이프 매개변수: 파이프 외경(mm), 벽 두께(mm), 절단 길이(m) 및 재질 유형.
- 생산율: 최대 압출기 출력 속도(m/min) 및 분당 평균 절단기 작동 횟수.
- 포장 요구 사항: 선호하는 묶음 형태, 묶음당 파이프 개수 및 묶음 방법(PP 스트랩 또는 LLDPE 필름).
엔지니어링 지원팀에 문의하십시오.
- 이메일 : info@fhopepack.com
- 기술 제안서 제출: 시스템 배치 도면(2D DWG / 3D STEP) 및 견적서는 24~48시간 이내에 제공됩니다.
관련 기술 자료
- 온라인 파이프 묶음 및 포장 시스템
- 오프라인 PVC 파이프 번들 성형 및 스트래핑 스테이션
- PVC, PE, PPR 파이프 묶음 및 밴딩 포장 라인 (인라인 방식)
- 자동 플라스틱 파이프 묶음 포장 및 백 포장 장비
참고 표준 및 문헌
- EN 415-10:2014: 포장기계의 안전 – 제10부: 일반 요구사항.
- ISO 12100:2010: 기계의 안전 – 설계의 일반 원칙 – 위험 평가 및 위험 감소.
- ISO 13849-1 : 기계의 안전 – 제어 시스템의 안전 관련 부품.
- FHOPE 애플리케이션 엔지니어링 현장 가이드: 플라스틱 파이프 압출 공정 자동화 프로토콜.
최종 기술 검토일: 2026년 10월 19일 문서 ID: ENG-LINE-PIPE-STRAP-V4 작성자: FHOPE R&D 센터 수석 패키징 엔지니어