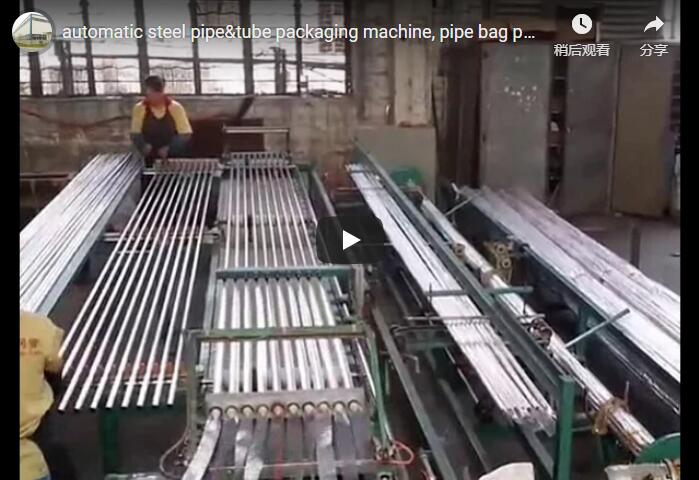
요약 보고서: 당사의 온라인 파이프 묶음 및 포장 라인은 플라스틱 압출 절단 장치 바로 하류에 통합됩니다. 이 시스템은 프로그래밍 가능 로직 컨트롤러(PLC)를 통해 강성 또는 반강성 파이프를 자동으로 계수하고, 특수 윤곽 형성 홈에 파이프를 모아 견고한 육각형 묶음을 만든 다음, 고강도 폴리프로필렌(PP) 스트랩 또는 궤도형 스트레치 필름 밴딩으로 고정합니다. 표준 기계 작동 방식은 묶음 직경 150mm~350mm , 파이프 길이 3m~6m , 단위 중량 10kg~50kg 의 파이프를 분당 1개 이상의 속도로 처리할 수 있어 수작업으로 인한 병목 현상을 제거하고 운송 중 파이프의 원형을 유지합니다.
차례
- 번들링 라인은 어떻게 작동하나요?
- PP 스트랩 또는 필름 밴드
- 번들 크기 조정
- 묶음 무게 확인
- 압출기 매칭
- 라인 데이터
- 선택 체크리스트
- 엔지니어링 FAQ
- 다음 단계
- 관련 독서
- 지우면 좋을거같음 . SM
번들링 라인은 어떻게 작동하나요?
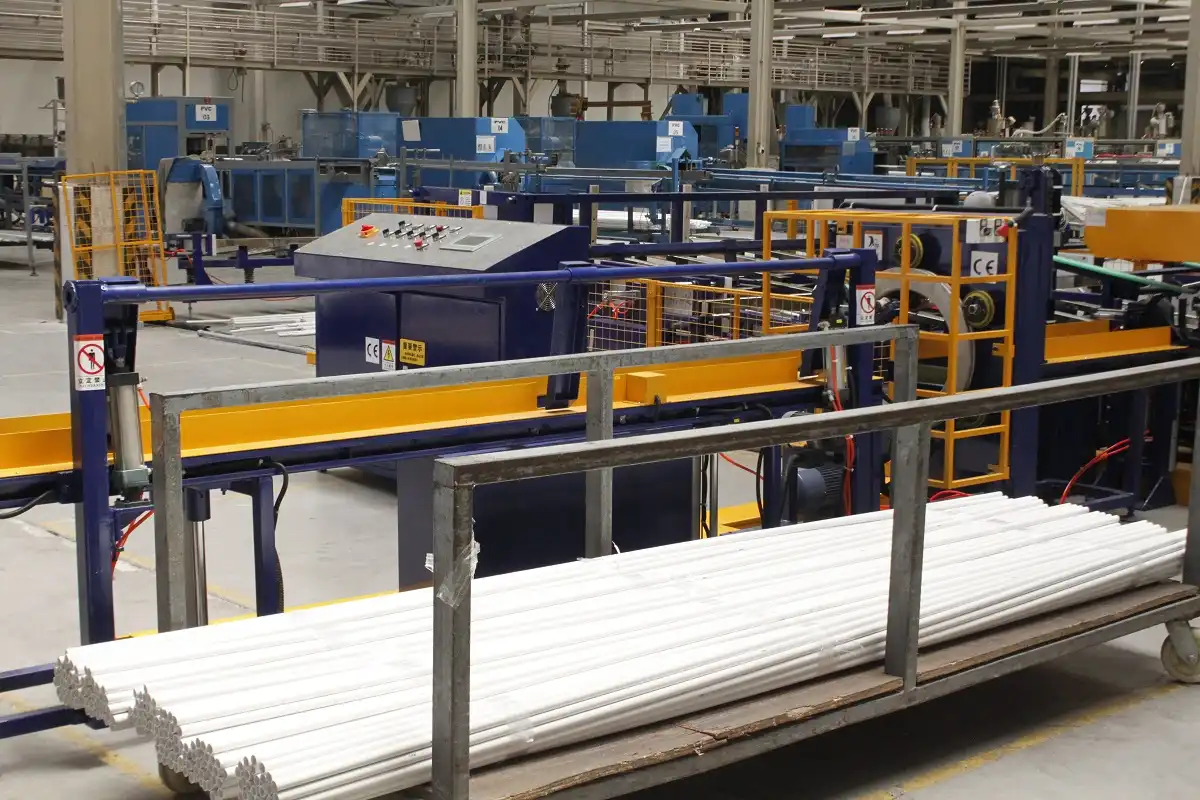
절단된 파이프는 압출 인출 장치와 절단 테이블에서 시스템 공급 축적 레일로 원활하게 이송됩니다. 광학/유도 센서 어레이는 프로그래밍 가능 로직 컨트롤러(PLC)에 입력된 배치 설정값과 비교하여 통과하는 각 파이프의 개수를 계산합니다. 설정값에 도달하면 배치 게이트가 움직여 파이프가 내구성이 뛰어난 폴리우레탄 라이닝 처리된 U자형 성형 트로프로 굴러 내려가도록 합니다.
한 쌍의 공압식 라운딩 암이 파이프 배열 위로 내려와 안쪽으로 닫히면서 느슨한 튜브들을 조밀하고 대칭적으로 배열된 원통형 번들로 압축합니다. 번들이 트로프에 단단히 고정된 상태에서 스트래핑 캐리지가 전진합니다. 고속 트랙이 PP 스트랩을 번들 둘레로 안내하고, 설정된 장력까지 밴드를 당기고, 초음파 또는 마찰 용접 방식으로 밀봉한 후, 스트랩을 깔끔하게 절단합니다. 기계식 라운딩 암은 스트래핑이 완료될 때까지 일정한 둘레 압력을 유지하여 오버헤드 크레인이나 슬링으로 들어 올릴 때 번들이 원형 형태를 유지하도록 합니다.
작동은 주 전기 캐비닛에 장착된 중앙 터치스크린 HMI를 통해 관리되며, 이를 통해 매개변수 변경 및 수동/자동 모드 선택이 신속하게 이루어집니다. 사이클 시작, 일시 정지 및 비상 정지(E-stop) 기능을 갖춘 보조 조작 버튼 콘솔은 스트래핑 스테이션에 직접 설치되어 현장에서 설정 및 유지 보수를 수행할 수 있습니다. 공급 컨베이어 레이아웃은 압출 인출 라인에 직접 온라인으로 연결하거나 대량 파이프 저장 랙에서 오프라인으로 공급할 수 있습니다.
PP 스트랩 또는 필름 밴드
| 바인딩 옵션 | 유지 메커니즘 | 엔지니어링 권장 사항 |
|---|---|---|
| 폴리프로필렌(PP) 스트래핑 | 다발 길이를 따라 가늘고 높은 장력을 가진 기계식 밴드를 적용합니다(일반적으로 2~4개의 결속 위치). | 슬링, 지게차 포크 또는 랙 보관 시 최대 묶음 강성이 요구되는 경질 PVC-U, PPR 및 두꺼운 벽 전선관에 사용을 권장합니다. |
| LLDPE 스트레치 필름 밴딩 | 번들 목표 지점 주변에 넓은 궤도형 랩 칼라를 적용합니다. | 표면의 국부적인 움푹 패임이나 홈 균열이 발생하기 쉬운 연질 전선관(PE-RT, PEX, 얇은 벽 PE) 또는 광택 있는 장식 프로파일에 사용을 권장합니다. |
PP 스트랩은 좁은 접촉 폭 내에서 높은 인장 고정력을 제공하여 거친 화물 운송 중 축 방향 미끄러짐과 묶음 변형을 방지합니다. 스트레치 필름 밴딩은 100mm에서 250mm 폭의 필름 스트립에 고정 압력을 분산시켜 섬세한 파이프 벽에 가해지는 전단 응력을 제거합니다. 두 바인딩 모듈은 동일한 구조적 크기와 장착 인터페이스를 공유하므로 당사 엔지니어는 고객의 유통 표준에 맞춰 라인을 구성할 수 있습니다.
번들 크기 조정
균일한 원형 파이프는 자연스럽게 안정적이고 고밀도의 육각형 밀집 배열을 이룬다. 중심 코어 파이프를 둘러싼 각 동심원 층(k)은 이전 층보다 파이프를 6개 더 추가하여 7, 19, 37, 61개의 표준 안정 개수를 생성한다.
Total Pipe Count = 1 + 3 × k × (k + 1)
육각형 평면을 가로지르는 전체 외부 다발 직경은 대략 다음과 같습니다. (2k + 1) × Pipe OD:
| 동심원 (k) | 파이프 개수 | 플랫 간 번들 폭(외경 20mm) | 플랫 간 번들 폭(외경 32mm) |
|---|---|---|---|
| 1 | 7 | 60 mm (최소 창 크기 미만) | 96 mm (최소 창 크기 미만) |
| 2 | 19 | 100 mm (최소 창 크기 미만) | 160 mm (표준 작동) |
| 3 | 37 | 140 mm (최소 창 크기 미만) | 224 mm (표준 작동) |
| 4 | 61 | 180 mm (표준 작동) | 288 mm (표준 작동) |
표준 기계식 트로프 및 라운딩 암은 150mm에서 350mm 사이의 파이프 묶음 직경 범위 내에서 작동하므로 파이프 치수는 이러한 기하학적 임계값에 맞춰야 합니다. 예를 들어, 외경 32mm 파이프 37개로 구성된 묶음은 직경이 224mm로 기계의 최적 작동 범위에 정확히 들어맞습니다. 반대로 외경 20mm 전선관을 묶을 경우에는 자동 클램핑 임계값에 도달하기 위해 4링 패턴(파이프 61개, 직경 180mm)으로 늘려야 합니다.
묶음 무게 확인
표준 구조 프레임, 이송 암 및 배출구는 10kg에서 50kg 사이의 묶음 단위 중량에 맞게 설계되었습니다.
경질 PVC 전선관(외경 32mm, 벽 두께 2.0mm, 절단 길이 4.0m, PVC 재질 밀도 ≈ 1.4g/cm³)의 질량 계산 예시:
| 엔지니어링 매개변수 | 공식/계산 | 결과값 |
|---|---|---|
| 파이프 벽 단면적 | π × (R_outer² − R_inner²) = π × (16² − 14²) | 188.5 mm² |
| 미터당 선형 질량 | 188.5 mm² × 1 m × 1.4 g/cm³ | 약 0.264 kg/m |
| 4m 파이프당 순중량 | 0.264 kg/m × 4.0 m | ≈ 1.06kg |
| 37개 파이프 묶음의 순중량 | 파이프 37개 × 1.06kg | ≈ 39.2kg |
이 39.2kg 조립체는 10~50kg의 기본 설계 한계 내에 안전하게 속합니다. 그러나 동일한 4m 도관을 61개로 묶은 경우 무게가 약 64.7kg으로 증가하여 표준 작동 주기를 초과합니다.
대량 생산 제품의 경우, 당사 엔지니어링 팀은 공압식 트로프 연결 장치를 강화하고, 스트래핑 헤드 인덱스 모터의 크기를 키우며, 배출 스테이션에 동력 롤러 컨베이어를 장착합니다.
압출기 매칭
묶음 및 결속 스테이션은 윤곽 형성, 장력 조절, 밀봉 및 배출 과정을 60초 이내에 완료합니다(정격 속도: > 1.0 묶음/분 ).
생산 동기화를 확인하려면 라인 충진율을 계산하십시오.
Extruder Pipe Output (pipes/min) ÷ Bundle Pipe Count = Bundle Demand Rate (bundles/min)
적용 예시 : 4.0m 파이프를 절단하는 자동 압출 라인은 분당 48m의 속도로 작동하여 분당 12개의 파이프를 생산합니다 . 37개의 파이프 묶음을 조립할 경우:
12 pipes/min ÷ 37 pipes/bundle = 0.324 bundles/min (1 bundle every 3.08 minutes)
자동화된 포장 라인은 하류 축적 속도를 훨씬 능가하여 충분한 완충 용량을 제공하고 여러 병렬 압출 셀을 단일 작업자가 관리할 수 있도록 합니다.
라인 데이터
| 기술 사양 | 표준 엔지니어링 범위 |
|---|---|
| 번들 클램핑 직경 | 150–350 mm |
| 적용 가능한 파이프 길이 | 3.0~6.0m (맞춤 길이 제작 가능) |
| 번들 중량 용량 | 10~50kg (고하중 프레임은 최대 150kg) |
| 배치 계수 방법 | 프로그래밍 가능한 HMI 설정값을 갖춘 고속 센서 |
| 주기율 | 분당 1묶음 이상 (묶음 수에 따라 변동될 수 있음) |
| 결합 매체 호환성 | 폴리프로필렌(PP) 스트래핑 또는 LLDPE 오비탈 스트레치 필름 |
| 입력 통합 | 압출 톱에서 직접 라인으로 연결하거나 축압기 랙에서 오프라인으로 연결할 수 있습니다. |
| 공장 공압 공급 | 깨끗하고 건조한 압축 공기 (0.5~0.7 MPa, 5~7 bar) |
| 전기 제어 | 지멘스/슈나이더 PLC 및 컬러 터치스크린 HMI |
파이프 번들링 라인 선정 체크리스트
- 파이프 재질재질: PVC, PE, PPR, ABS 또는 전기 배관.
- 기하학: 외경(OD), 내경(ID) 및 벽 두께 공차.
- 종료 조건: 일반 사각형 절단면, 벨형/소켓형 끝단 또는 나사산이 미리 가공된 파이프.
- 번들 프로필: 팩당 목표 파이프 개수, 목표 번들 단면 직경 및 목표 중량.
- 압출기 라인 속도: 분당 선형 미터 및 분당 개수로 표시되는 명목 압출 생산량.
- 구속 조건PP 스트랩과 스트레치 필름의 차이점, 밴드 폭, 인장 강도, 길이 방향을 따라 있는 결속 지점의 개수 등을 비교합니다.
- 다운스트림 자동화자동 폴리백 포장, 수축 슬리브 포장 또는 로봇 팔레타이징을 위한 통합 요구 사항.
엔지니어링 FAQ
질문: 동일한 기계로 PP 스트래핑과 스트레치 필름 포장 작업을 모두 수행할 수 있습니까?
A: 구조용 기계 섀시는 모듈식입니다. 주 결속 스테이션은 자동 PP 스트래핑 장치 또는 궤도형 스트레치 필름 포장기로 구성할 수 있습니다. 산업용 고강도 전선관과 긁힘에 민감한 장식용 프로파일을 모두 취급하는 시설을 위해 이중 헤드 하이브리드 구성도 제공됩니다.
Q: 원형 묶음을 보장하기 위한 최적의 파이프 개수는 몇 개입니까?
A: 7개, 19개, 37개 또는 61개의 파이프를 육각형으로 촘촘하게 쌓아 안정적이고 자체 잠금식 묶음을 만들 수 있습니다 . 또한 특수 포장을 위해 맞춤형 홈 성형 조를 프로그래밍하여 반육각형 또는 정사각형 패턴을 고정할 수 있습니다.
질문: 이 시스템은 소켓형(벨형) PVC 파이프를 어떻게 처리합니까?
A: 벨형 전선관의 경우, 파이프를 머리-꼬리 방향으로 번갈아 가며 적재하거나, 번들 트로프를 오프셋하여 모든 확장된 벨 끝단이 기본 스트랩 아치를 벗어나도록 하여 테이퍼형 벽에서 스트랩 미끄러짐을 방지할 수 있습니다.
질문: 스트래핑 사이클은 압출 생산량 대비 얼마나 빠른가요?
A: 완성된 묶음을 묶고 배출하는 데는 끈 위치 수에 따라 30초에서 50초가 소요됩니다. 압출 라인은 일반적으로 19개에서 37개의 파이프로 구성된 완전한 묶음을 생산하는 데 2분에서 5분이 걸리므로 포장 라인은 압출기 용량보다 훨씬 앞서 가동됩니다.
질문: 하류 번들링 공정을 자동 포장 공정에 직접 연결할 수 있습니까?
A: 네. 끈으로 묶은 제품은 수동 이송 없이 동력식 적재 롤러를 통해 인라인 수평 파이프 백 포장기 또는 필름 슬리브 포장기로 직접 배출할 수 있습니다.
다음 단계
자동 번들링 스테이션을 압출 공정 워크플로우에 통합하려면 다음 단계를 따르십시오.
- 라인 매개변수를 제출하세요파이프 절단 길이, 외경/벽 두께 범위 및 압출기 라인 속도를 이메일로 보내주세요. info@fhopepack.com.
- 48시간 엔지니어링 패키지를 검토해 보세요.장비 배치 제안서와 번들 중첩 계산 및 바인딩 권장 사항을 받아보세요.
- 회선 통합을 확인합니다.투입 컨베이어 높이, 공장 공기/전력 연결, 배출구 배치 등을 확인하기 위해 기계 엔지니어링 팀과 기술 검토 일정을 잡으십시오.
관련 독서
지우면 좋을거같음 . SM
- 기술 사양: FHOPE 플라스틱 파이프 묶음 포장기 시리즈
- 결속 및 묶음 표준: FHOPE 포장 기계 기술 문서
- 기계 시연: 자동 파이프 묶음 및 PP 스트래핑 시스템 영상
- 구조 계산 참고 자료: 기하학적 밀집 배치 방정식 및 ASTM/ISO 열가소성 파이프 크기표
최종 업데이트: 2026년 10월 28일