개요
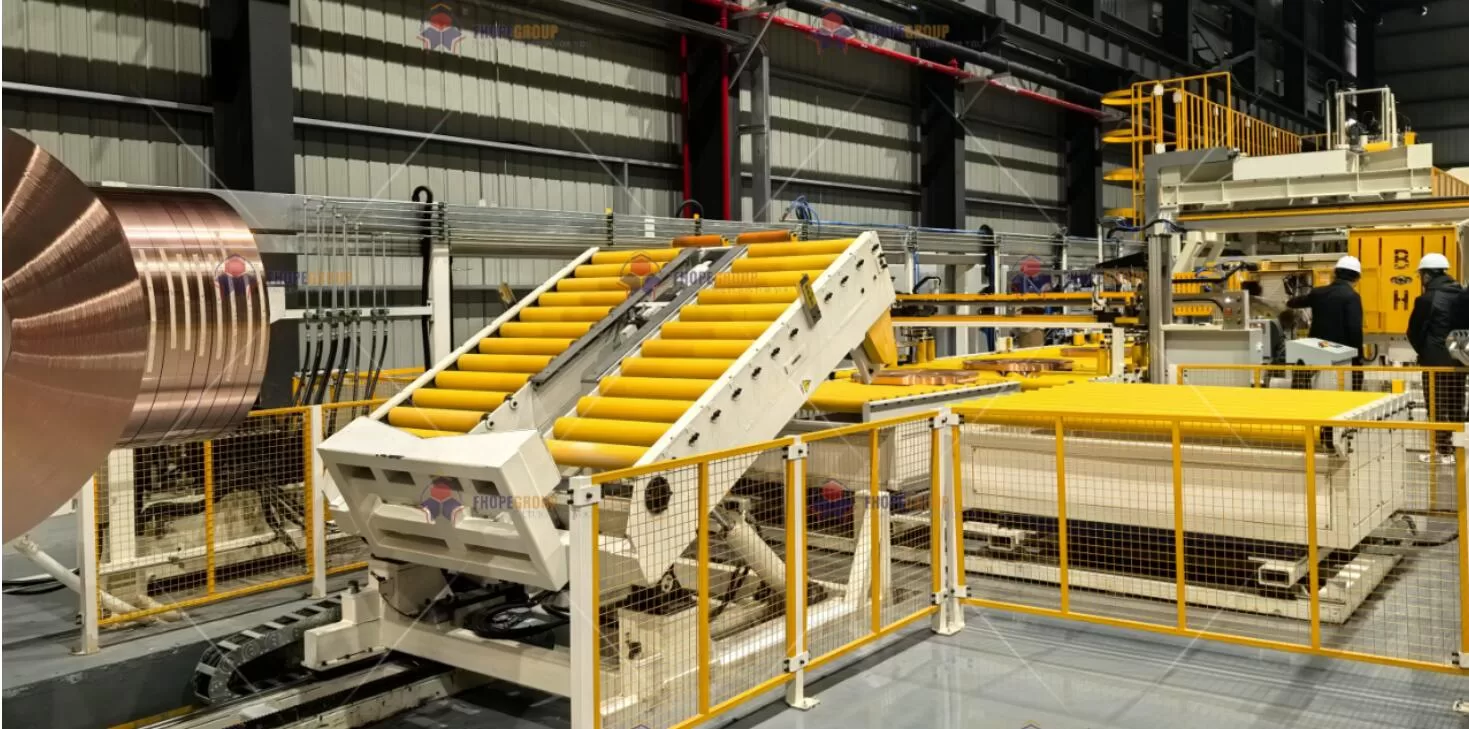
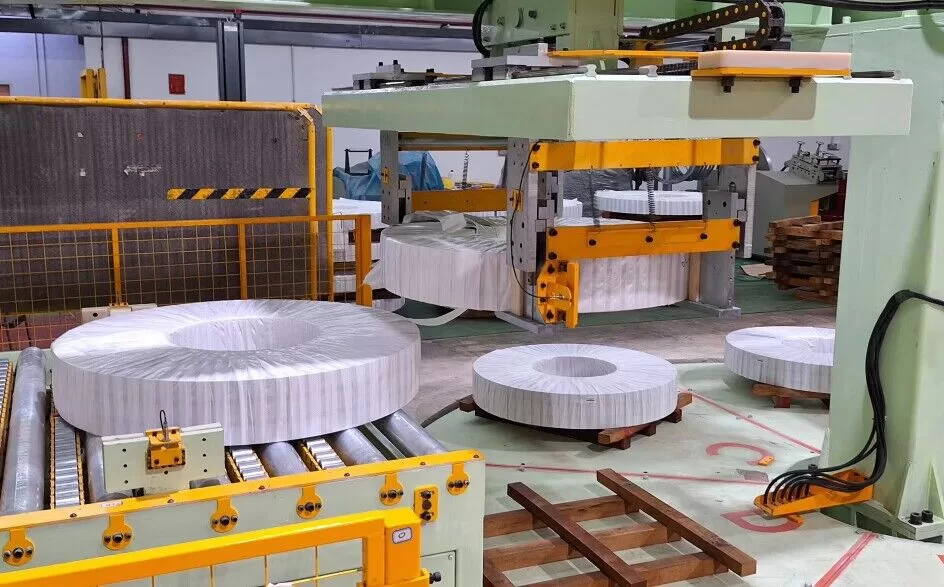
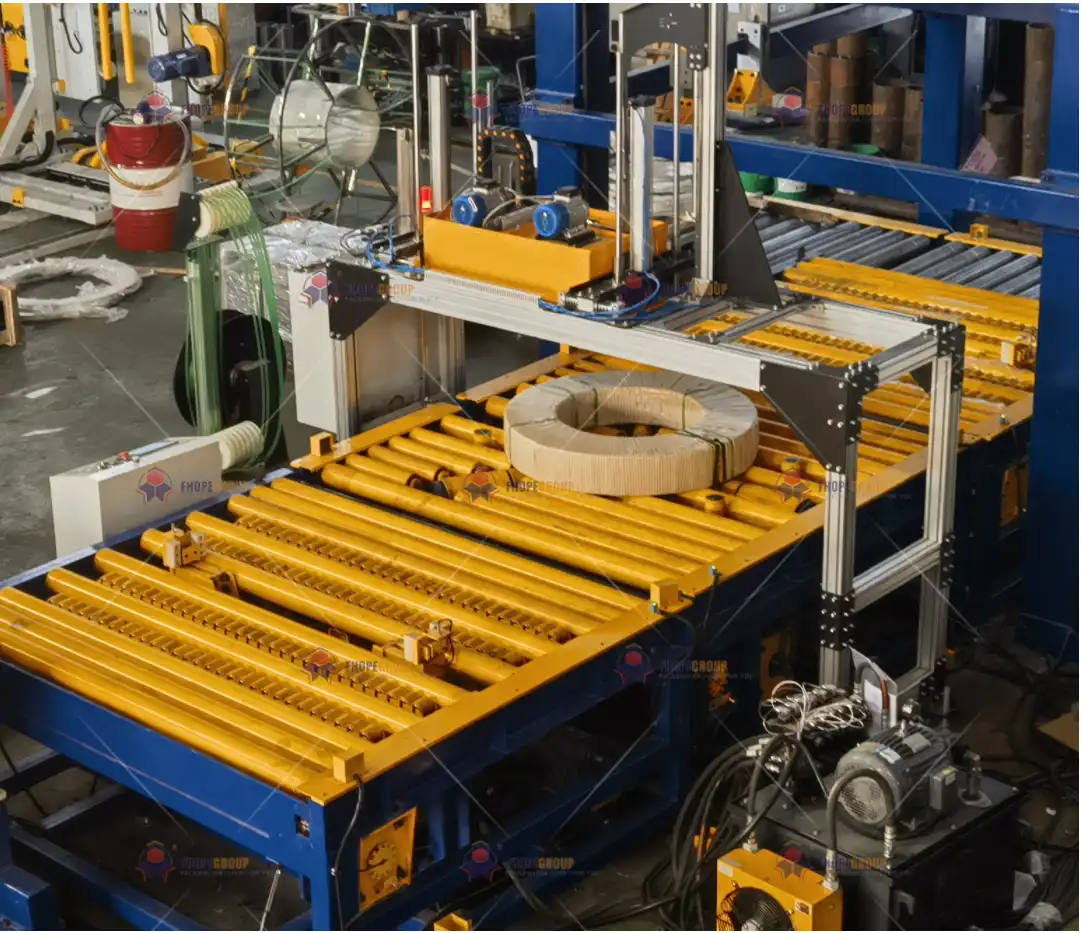
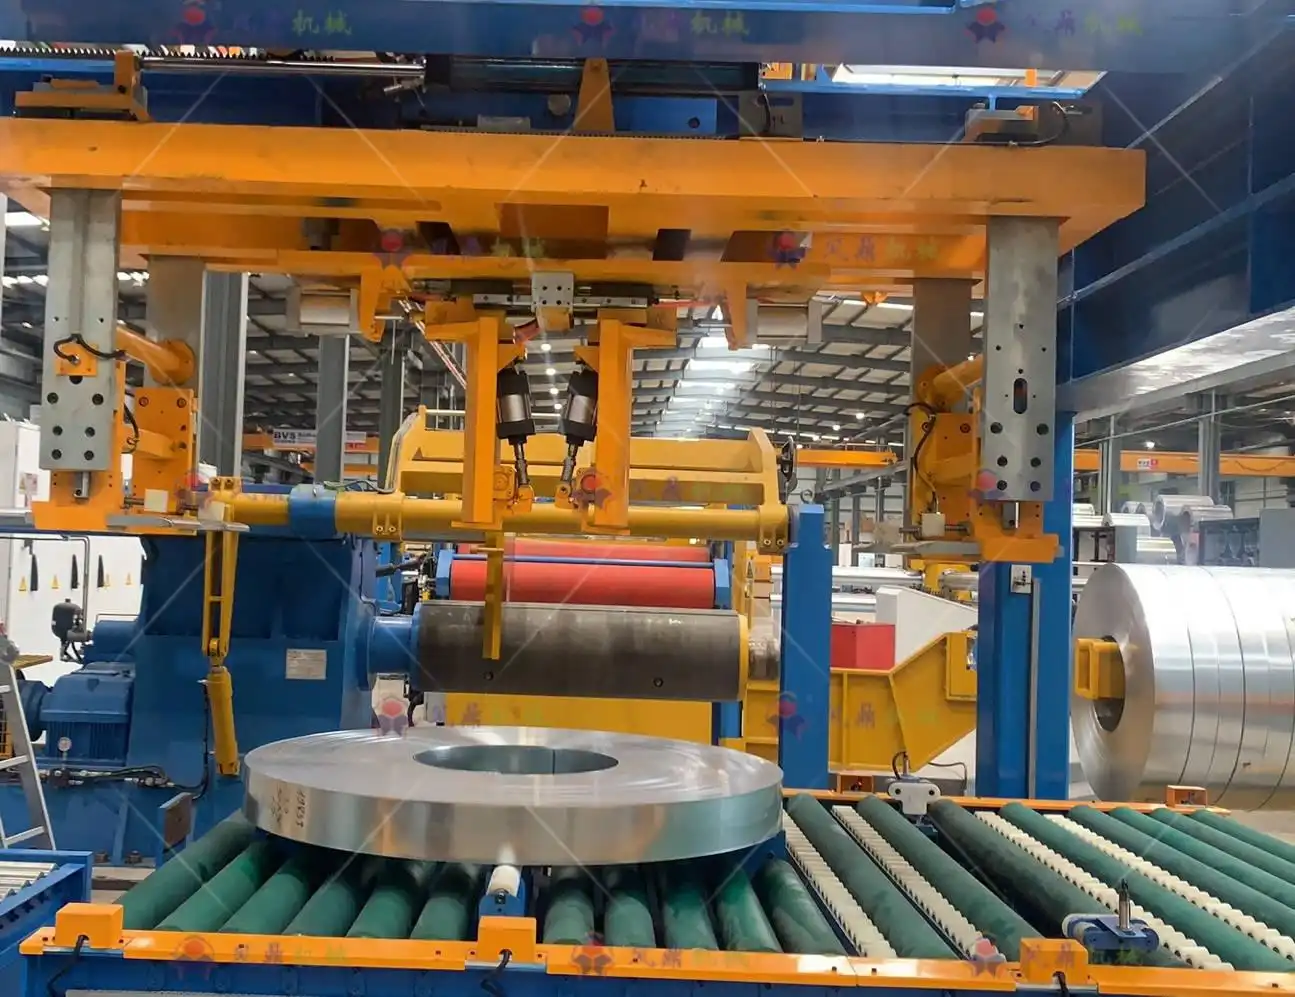
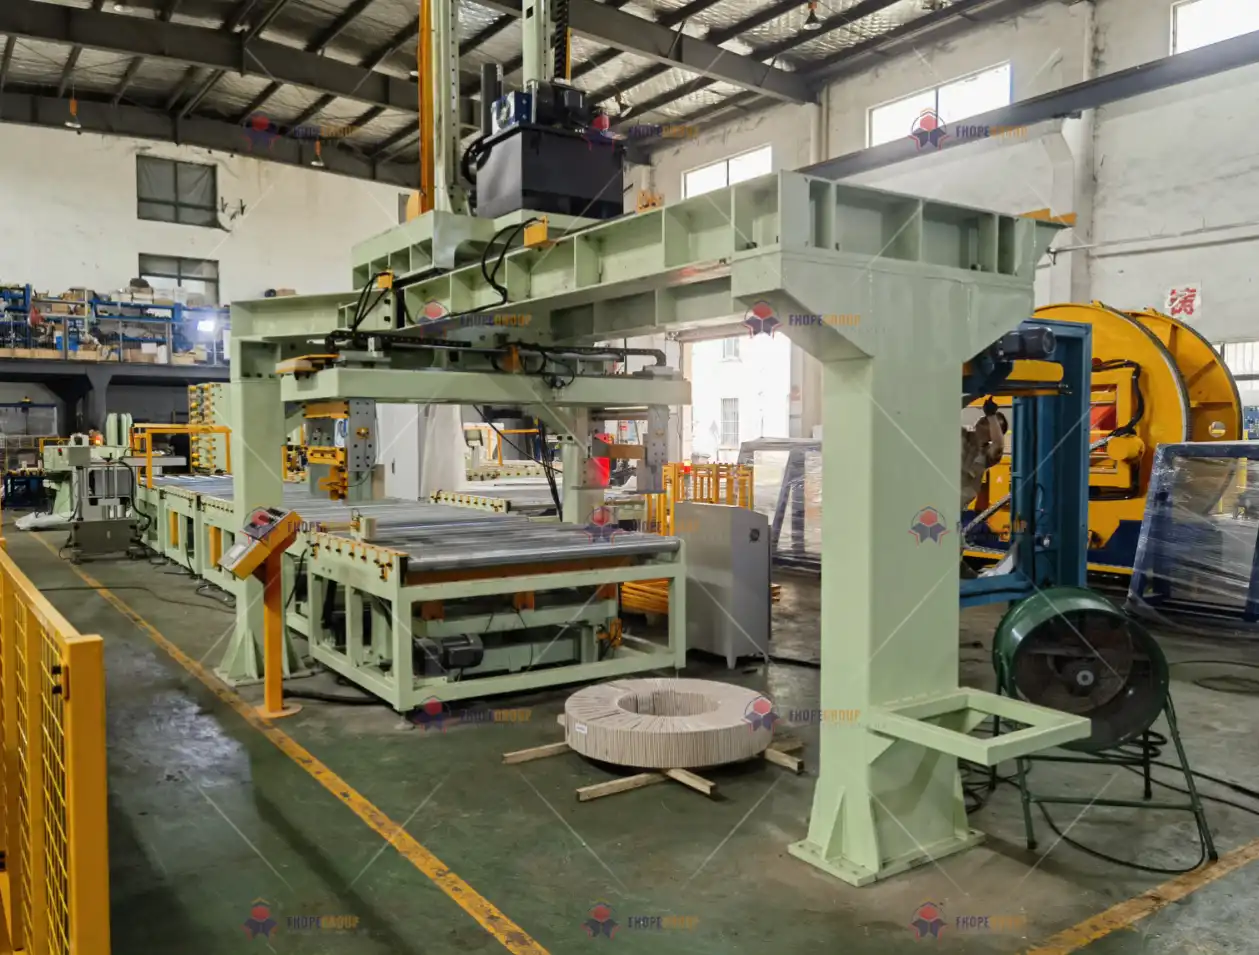
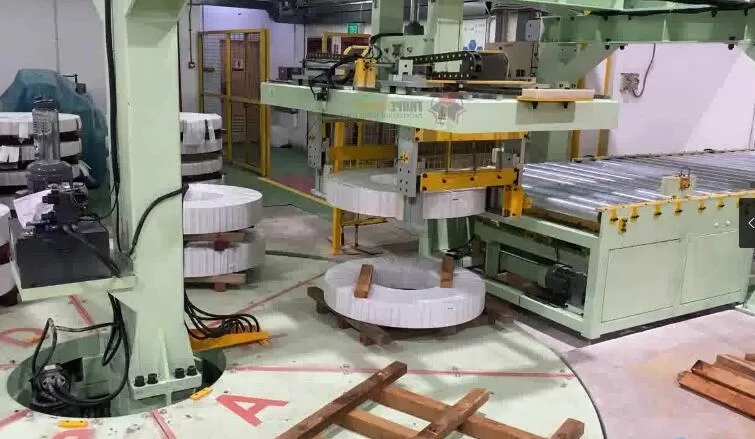
코일 포장 라인은 코일 포장기, 코일 밴딩기, 코일 적재기 로 구성되며 , 많은 금속 가공 시설의 핵심 설비입니다. 이러한 라인은 매일 무거운 코일을 처리하여 완제품 철강 제품이 포장, 고정 및 적재되어 추가 처리 또는 출하될 수 있도록 합니다. 높은 하중, 빠른 작업 속도 및 정밀도가 요구되기 때문에 이러한 시스템의 각 구성 요소는 엄격한 기계 설계 기준 , 첨단 공정 계획 및 철저한 품질 보증 표준을 준수하여 제작 되어야 합니다.
이 글에서는 코일 포장 라인 부품 에 대한 전문적인 엔드 투 엔드 제조 방식을 살펴봅니다 . 지능형 제조 , 고정밀 가공 , 디지털 생산 기술 및 철저한 품질 검증을 바탕으로 최고 수준의 제조 공정을 통해 정확성, 내구성 및 신뢰성이 뛰어난 장비를 생산하는 방법을 분석합니다.
1. 지능형 제조 워크플로
1.1 전체 프로세스 가치 스트림 매핑(VSM)
당사의 생산 단계는 가치 흐름 맵핑(VSM) 으로 시작되며 , 모든 단계가 최종 제품에 실질적인 가치를 더하도록 보장합니다. 전처리, CNC 가공, 용접, 응력 제거, 연삭 및 연마 등 각 공정을 맵핑함으로써 중복 작업을 파악하고, 리드 타임을 관리하며, 자원 배분을 최적화합니다. 아래 표 1은 코일 포장 라인 부품에 맞춘 일반적인 VSM 접근 방식을 보여줍니다.
| 공정단계 | 핵심 기술 장비 | 주요 프로세스 매개변수 | 품질 모니터링 |
|---|---|---|---|
| 원료 전처리 | 트윈 컬럼 CNC 스트레이트너(HACO 5500T) | 교정 정확도 ≤ 0.1 mm/m (ISO 8512) | 잔류응력 측정(X선 회절) |
| CNC 정밀 가공 | 5축 가공 센터(DMG MORI HSC75) | 위치 정확도 ±0.005mm(VDI/DGQ 3441) | 인라인 프로브 보정(Renishaw OMP60) |
| 구조용 용접 | 듀얼 와이어 펄스 MAG 시스템(Fronius TPSi) | 열 입력 제어 ≤ 1.8 kJ (EN 1011-1) | TOFD 초음파 결함 검출(ASME V Art.4) |
| 스트레스 풀기 | 풀 컴퓨터화 어닐링로(Nabertherm S27) | 온도 제어 정확도 ±3 °C (AMS 2750E) | 경도 샘플링(HV0.5 변동 ≤ 5%) |
| 정밀 연삭 | 지그 그라인더(Moore G48) | 표면 거칠기 Ra 0.2 μm (ISO 1302) | 백색광 간섭계(Zygo NewView) |
| 나노스케일 연마 | 자기유변연마 시스템(QED Q22-X) | 형태 정확도 λ/10 @ 632.8 nm | 공초점 현미경 3D 프로파일 측정 |
VSM 접근 방식의 하이라이트
- 순차적 최적화: 각 단계를 분석하여 최소 대기 시간, 최대 처리량, 일관된 제품 흐름을 보장합니다.
- 자동화된 데이터 캡처: 실시간 데이터 X-선 회절(잔류응력) or Renishaw 인라인 프로브 제어 시스템으로 피드백하여 재작업과 결함을 줄입니다.
- 스트레스 해소 통합: 주요 변형 단계 이후 응력 제거 어닐링을 전략적으로 배치함으로써 치수 변화를 방지하고 후속 작업에서 높은 기하학적 정확도를 유지합니다.
장비, 공정 매개변수 및 온라인 품질 모니터링 간의 이러한 시너지 효과는 대규모 강철 코일 포장 라인 에 매우 중요하며 , 구조적 무결성과 정확한 정렬이 시스템의 수명과 성능을 좌우합니다.
2. 주요 장비 매트릭스
2.1 고급 가공 장비 목록
최신 생산 라인은 높은 유연성 과 극도의 정밀도를 모두 요구합니다 . 표 2는 코일 포장 라인의 주요 하위 조립품(프레임, 베어링 하우징, 가이드 레일 등)을 제작하는 데 사용되는 몇 가지 첨단 공작 기계를 간략하게 보여줍니다.
| 장비 유형 | 모델 및 구성 | 정확도 인증 |
|---|---|---|
| 대형 갠트리 밀링 머신 | 유니언 케미츠 BFT 130-5 | - 선형 축 위치 정확도: ±0.008mm(ISO 230-2) - 회전 테이블 동심도 : 0.015 mm |
| 고정밀 레이저 커터 | TRUMPF TruLaser 5030 파이버 | - 절단 프로파일 정확도 ±0.05mm - 최소 커프 폭 0.15mm(EN ISO 9013) |
| 로봇 용접 셀 | KUKA KR 1000 Titan + 솔기 추적 | - 반복성 ±0.06mm - 용접속도 0.5~3.0m/min 조절 가능 |
왜 이 기계를 사용하는가?
- 대형 갠트리 밀링: 코일 하중의 대부분을 견뎌내는 무거운 기계 프레임, 대형 포스트 및 베이스를 제작하는 데 필수적입니다. 갠트리 설정은 0.01mm 미만의 정밀도를 유지하면서도 큰 치수를 처리합니다.
- 레이저 절단: 코일 스태킹 또는 스트래핑 머신 브래킷에서 발견되는 복잡한 기하학적 구조에 필수적인 뛰어난 모서리 품질과 최소한의 열 영향 구역을 제공합니다.
- 로봇 용접: 자동화된 솔기 추적 및 다축 조절 기능으로 두꺼운 프레임에서도 일관된 용접 침투가 가능해져 기계적 성능이 향상됩니다.
2.2 디지털 프로세스 체인
CAD 데이터, 툴링 전략, 기계 상태 모니터링 및 최종 검사를 통합하려면 다음을 수행하십시오.
- CAD/CAM 통합: 지멘스 NX 22121 코일 라인 구성 요소에 대한 동기 모델링과 고급 시뮬레이션을 지원합니다.
- 도구 경로 최적화: 볼루밀2 알고리즘은 자동으로 이송 속도를 조정하여 열 축적과 공구 마모를 관리하는 동시에 가공 시간을 최대 45%까지 단축합니다.
- 장비 IoT 연결: 엠티커넥트 또는 독점 솔루션은 98% 이상의 데이터 수집률로 모든 스테이션에서 실시간 측정 항목(예: 스핀들 부하, 온도 스파이크)을 수집합니다.
결과적으로 설계 개념과 현장 생산 데이터를 연결하는 완전한 디지털 스레드 3 이 구축되었습니다. 이는 신속한 설계 반복 , 예측 유지보수 및 품질 추적성이 원활하게 통합되는 반응형 제조 환경을 조성합니다.
3. 중요 프로세스 제어 기술
코일 포장 라인 의 구성 요소는 장력 조절, 밴딩 정밀도 및 코일 취급에 직접적인 영향을 미치므로 엄격한 기계적 공차를 충족해야 합니다. 아래는 각 부품이 설계 의도를 충족하도록 보장하는 주요 관리 방법입니다.
3.1 정밀 가공 보상 전략
CNC 가공 중에는 열팽창 과 공구 마모로 인해 치수 정확도가 저하될 수 있으며, 특히 대형 부품이나 장기간 생산 시 더욱 그렇습니다.
-
열장 폐쇄 루프 제어
우리는 다음 모델을 사용하여 공작 기계 변형을 보상합니다.
[
델타 L = 알파 L_0 델타 T + 베타 P t^{0.5}
]
어디에:- (\alpha) = 열팽창계수
- (L_0) = 초기 부품 또는 기계 치수
- (\beta) = 전력 기반 열 결합 계수
- (P) = 스핀들/축 모터 동력
- (t) = 사이클 시간
CNC 컨트롤러는 실시간 센서 피드백(스핀들 부하, 냉각수 온도, 주변 환경 센서)을 통해 공구 오프셋을 자동으로 조정합니다. 이러한 방식은 베어링 보어 또는 코일 적층 어셈블리의 유압 밀봉 표면 과 같이 정밀한 가공에 필수적인 정밀도를 유지하는 데 도움이 됩니다.
-
공구 마모 예측
분석함으로써 스핀들 모터 전류 시간이 지남에 따라 시스템은 절삭 공구가 마모 한계에 도달하는 시점을 예측합니다. 측정된 전류가 공칭 기준선의 120%를 초과하면 공구 교체 또는 오프셋 조정이 자동으로 트리거되어 치수 드리프트 또는 열악한 표면 마감의 위험이 줄어듭니다.
3.2 용접 품질 관리 프레임워크
코일 포장기 프레임, 스트래핑기 암 또는 브래킷의 구조 용접부는 균열, 기공 및 큰 개재물이 없어야 합니다. 당사는 다단계 검사 방식을 사용합니다.
| 결함 유형 | 탐지 방법 | 합격 기준 | 시정 조치 |
|---|---|---|---|
| 융합의 부족 | 위상배열 초음파(PAUT) | 최대 결함 길이 1mm(AWS D1.1) | 로컬 TIG 재용융 수리 |
| 다공성 | X선 영상(ASTM E94) | Φ ≤ 0.5 mm 및 밀도 ≤ 3/10 cm² | 진공 충전 용접 |
| 잔류응력 | 블라인드 홀 변형률 측정(ASTM E837) | 응력 ≤ 재료 수율의 30% | 진동 스트레스 해소 |
열 입력 관리
- 열 입력 ≤1.8 kJ(EN 1011-1)로 제한됩니다. 이 제어는 메인 프레임의 과도한 변형을 방지하고 기계적 특성이 설계 범위 내에 유지되도록 보장합니다. 특히 코일 스트래핑 기계의 동적 하중에 중요합니다.
3.3 표면 무결성 제어
고속 코일 라인은 마찰, 마모, 심지어 특정 접촉 영역에 국부적인 열 축적을 일으킬 수도 있습니다.
-
연삭 화상 예방
고정밀 연삭에서는 다음을 사용합니다. 적외선 열화상 실시간 온도 구배를 모니터링합니다. 구배가 150°C/s를 초과하면 기계 오버라이드가 공급 또는 냉각수 흐름을 조정하여 열 손상(연삭 화상)을 방지합니다. 이는 피로 수명을 저하시킬 수 있습니다. -
지향성 연마 텍스처
우리는 교차 해칭 각도를 구현합니다 45° ±5° (DIN 4768) 코일 맨드렐이나 회전 가이드와 같은 표면에서 윤활 분배를 용이하게 합니다. 이 균일한 패턴은 특히 강철 코일의 가장자리에 반복적으로 접촉하는 표면에서 국부적인 마모를 방지하는 데 도움이 됩니다.
4. 품질 검증 시스템
4.1 전체 차원 검사 계획
치수 정확도는 코일 포장 라인에서 기계 부품의 호환성과 정렬에 매우 중요합니다. 당사의 3단계 검사 프로토콜은 다음과 같은 측정 장비를 사용합니다.
| 검사 수준 | 장비 | 측정 능력 |
|---|---|---|
| 첫 번째 기사 | 자이스 아큐라 7/12/7 | 공간 정확도 1.9μm + (L/350)μm/m |
| 배치 샘플링 | HEXAGON 글로벌 S 07.10.07 | 반복성 ≤ 0.003mm(ISO 10360-2) |
| 최종 검사 | FARO 레이저 트래커 Vantage | 동적 측정 속도 1000Hz |
- 초도품 검사(FAI): 새 디자인이나 개정된 디자인에 필수적입니다. 대표적인 부품의 전체 지오메트리를 스캔하여 3D CAD 모델과 비교합니다.
- 진행 중 샘플링: 간헐적인 점검을 통해 상류 공정 변화가 제어되고 있는지 확인합니다.
- 최종 감사: 대형 조립품 또는 용접 프레임은 현장에서 측정됩니다. FARO 레이저 추적기배송 전에 전반적인 정렬 및 장착 지점이 허용 오차를 충족하는지 확인합니다.
4.2 기능 테스트 벤치마크
기하학적 형상 외에도 각 구성 요소 또는 하위 어셈블리는 작동 부하 조건에서 안정적으로 작동 해야 합니다.
- 유압 오일 통로 청결성: 우리는 유압 라인의 입자 오염을 측정하여 NAS 1638 Class 6을 준수합니다. 청결함은 코일 리프팅 실린더 또는 스트래핑 기계에서 발견되는 유압 텐셔너에서 신뢰할 수 있는 작동을 보장합니다.
- 베어링 좌석 런인: 베어링 인터페이스에 정격 하중의 0%에서 120%까지의 하중 스펙트럼을 10단계로 증분하여 적용합니다. 허용 기준:
- 온도 상승 ≤ 35 °C
- 진동 속도 ≤ 1.8 mm/s (ISO 10816-3)
- 동적 밸런싱: 턴테이블이나 스풀 홀더와 같은 회전 조립품은 다음 조건에 도달해야 합니다. G2.5 밸런스 등급(ISO 21940-11). 이 수준의 밸런싱은 진동, 소음 및 조기 베어링 마모를 최소화합니다.
5. 기술적 이점 및 데이터 벤치마킹
이러한 고급 제조 공정을 도입하면 측정 가능한 개선이 이루어집니다.
| 기술적인 차원 | 산업 일반 | 우리의 제조 시스템 | 성능 향상 |
|---|---|---|---|
| 위치 결정 정도 | ± 0.03 mm | ± 0.008 mm | ~262% 개선 |
| 용접 합격률 | 92.5% | 99.6% | 7.7 % 증가 |
| 구성 요소 상호 교환성 | 18% 핸드 피팅 필요 | 99% 직접 조립 | ~5.5배 향상 |
| 표면 부식 저항성 | 480시간에서의 녹(소금 분무) | 1200시간 동안 기본 금속 부식 없음 | 2.5배 개선 |
- 위치 결정 정도: 통해 폐쇄 루프 열 보상 지능형 툴패스 최적화, 우리는 업계 표준에 비해 치수 오류를 절반 이상 줄였습니다.
- 용접 품질: 듀얼 와이어 펄스 MIG/MAG 실시간 솔기 추적 기능을 갖춘 용접으로 결함률은 거의 0에 가깝습니다.
- 높은 구성 요소 상호 교환성: 부품 간 변동을 최소화하면 코일 패킹 시스템의 조립 시간이 크게 단축되며, 특히 대량 생산 시에 유용합니다.
- 부식 저항: 고급 마감 처리(열간 도금, 다층 코팅) 또는 선택적 도금을 통해 붉은 녹 형성을 지연시켜 습한 지역이나 해안 지역에서도 장수를 보장합니다.
6. 스마트 제조 콕핏
실시간 모니터링 대시보드
최신 제조 실행 시스템(MES)은 관리 및 엔지니어링 팀을 위한 중앙 집중식 "조종석" 또는 디지털 대시보드를 제공합니다.
- OEE 보드: 전체 장비 효율성은 일반적으로 85%(목표)를 초과합니다. 운영자는 가용성, 성능 및 품질에 대한 라이브 업데이트를 보고 병목 현상을 즉시 식별합니다.
- SPC 제어 차트: 주요 치수(예: 코일 스태킹 샤프트의 보어 직경)는 CPK를 위해 모니터링됩니다. 실시간 분석은 제어 한계를 재계산하여 프로세스가 드리프트하는 경우 경보를 트리거합니다.
빅 데이터 분석
- 공구 수명 예측 모델: 머신 러닝 알고리즘은 과거 스핀들 부하, 부품 형상 및 재료 경도 데이터를 해석합니다. 예측은 92% 이상의 정확도를 달성하여 비용이 많이 드는 재작업을 피하는 사전 도구 변경이 가능합니다.
- 에너지 소비 디지털 트윈: 생산 일정, 실시간 센서 데이터, 장비 전력 시그니처를 병합하면 운영 순서를 최적화하는 데 도움이 됩니다. 예상 절감 범위는 부품 복잡성과 배치 크기에 따라 15%~22%입니다.
시각화 권장 사항
- 미세구조 영상: 정제된 결정립 경계를 설명하기 위해 가공 전과 가공 후의 광택 표면을 비교합니다.
- 열 변형 보상 애니메이션: 온도장이 보정 벡터와 실시간으로 어떻게 상호 작용하는지 보여줍니다.
- 디지털 프로세스 체인 다이어그램: CAD 설계부터 CMM 검증까지의 데이터 흐름을 묘사하고 양방향 피드백 루프를 강조합니다.
- 품질 데이터 히트맵: 통과율의 시공간적 분포를 보여주고, 일별 또는 주별 간격으로 색상으로 구분된 추세 결과를 보여줍니다.
코일 패킹 라인과의 관련성
지능형 계획, 첨단 CNC 가공, 최고급 용접, 전략적 응력 완화 및 철저한 최종 검사 등 모든 제조 단계는 원활하고 안정적으로 작동하는 포장 라인으로 이어집니다. 구체적으로 다음과 같습니다.
- 정밀성 코일 스트래핑 텐셔너가 서보 구동 축과 완벽하게 정렬되어 잘못된 공급이나 텐션 오류가 발생하지 않도록 보장합니다.
- 치수 일관성 적층된 기계 프레임과 가이드 레일 사이에는 간단한 조립이 가능하여 현장 조정을 줄이고 완벽한 통합을 보장합니다. PLC, 서보 모터 및 유압 시스템.
- 강화된 표면 마감 굴리거나 미끄러지는 부품에 윤활제를 바르면 사용 수명이 늘어나고, 마찰, 진동이 줄어들고 유지 관리 빈도도 줄어듭니다.
- 부식 보호 습도가 높거나 해안 지역에 있는 공장에서 가동되는 라인에는 필수적입니다. 첨단 공정을 통해 각 구성 요소의 수명을 늘려 총 소유 비용을 절감할 수 있습니다.
맺음말
코일 포장 라인 용 부품 제작은 최첨단 장비, 디지털 공정 통합 및 엄격한 품질 보증의 전략적 조합을 통해 이루어집니다. 원자재 교정부터 최종 나노 스케일 연마에 이르기까지 모든 단계는 치수 편차를 최소화하고, 용접 부위를 견고하게 하며, 최고 수준의 표면 품질을 달성하기 위해 정밀하게 조정됩니다. 이러한 특성은 까다로운 작업 조건에서 코일 포장 시스템이 강철 코일을 얼마나 안정적으로 고정, 적재 및 운송할 수 있는지에 직접적인 영향을 미칩니다.
스마트 제조 대시보드 , 실시간 센서 피드백 및 예측 분석을 활용하여 지속적인 개선이 생산 공정의 핵심 요소가 되는 시스템을 구축했습니다. 작업자, 엔지니어 및 관리자는 즉각적인 데이터를 통해 사후 대응이 아닌 사전 예방적 조치를 취할 수 있습니다. 그 결과, 코일 포장 산업에서 정밀도, 내구성 및 비용 효율성 측면에서 새로운 기준을 제시하는 견고하고 고성능의 제품이 탄생했습니다.
앞으로 머신러닝 기반 결함 감지 , 증강 현실 조립 보조 장치, 폐쇄 루프 햅틱 용접과 같은 기술 발전은 설계, 제조 및 현장 성능 간의 시너지를 더욱 강화할 것으로 예상됩니다. 그러나 지능적인 계획, 엄격한 관리, 그리고 품질에 대한 변함없는 헌신이라는 기본 원칙은 코일 포장 라인 및 그 이상의 분야에서 성공적인 부품 제조를 위한 핵심 요소로 남을 것입니다.