エグゼクティブサマリー
銅コイルの梱包ラインでは、梱包速度と計量精度によって、各コイルの巻き取りと積み重ねの速度、完成品の寸法精度、そして作業に必要なオペレーターの人数が決まります。映像では、銅コイルがローラーコンベアで搬送され、回転プラットフォームに載せられ、2段階のダブルアーム式フィルムユニットで包装され、密封されて木製パレットに積み重ねられます。コイルの材質、サイクルタイム、計量方式はプロジェクトごとに確認されます。
目次
- 包装速度と計量精度が重要な理由
- コイルパッキングラインの役割
- ローラーコンベアと回転プラットフォーム
- 2段階の包装と積み重ね
- 映像が示すもの
- 典型的なコンフィギュレーション
- 選択チェックリスト
- 操作と安全性
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- 情報源と基準
包装速度と計量精度が重要な理由
銅コイルは高価で、表面の精度が求められる製品です。包装速度は、1シフトでラインが包装・積み重ねられるコイルの数を決定し、計量精度は、出荷および文書化のために、完成品の各ユニットの記録重量を一定に保つことを保証します。
自動的に包装・積み重ねを行うラインは、手作業よりも安定したペースを維持し、すべてのコイルに同じフィルムカバーを繰り返します。目標生産量と計量方式はプロジェクトごとに確認されます。
コイルパッキングラインの役割
このラインは、連続流として配置されたコイル梱包システムです。コイルはローラーコンベアで搬入され、回転プラットフォーム上に置かれ、ダブルアーム式フィルムユニットで包装され、さらに搬送されて木製パレットに積み重ねられます。
包装されたコイルはスタッキングステーションに搬送され、オーバーヘッドハンドリングアームによって積み重ねられたコイルの上に降ろされます。コイルの外径、幅、重量はプロジェクトごとに確認されます。
ローラーコンベアと回転プラットフォーム
供給部は、駆動ローラーを備えた多段式ローラーコンベアで、各銅コイルを包装ステーションまで搬送します。傾斜部が、コイルを垂直積載位置から水平回転プラットフォームへと誘導します。
回転プラットフォームは安全柵で囲まれた作業区域内に設置され、フィルムユニットがカバーを貼る間、コイルを回転させます。コンベアの長さとプラットフォームの駆動方式は、プロジェクトごとに決定されます。
2段階の包装と積み重ね
このフィルムユニットは、ダブルアーム式のストレッチフィルムカルーセルを採用している。第1段階では、プラットフォームが回転しながらコイル表面に初期フィルムカバーを貼り付け、第2段階では、シール位置で外層を完成させる。
密封後、包装されたコイルはローラーラインに沿ってスタッキングステーションまで移動し、そこでオーバーヘッドアームによって木製パレットの上に載せられます。積み重ね高さとパレットサイズはプロジェクトごとに確認されます。
映像が示すもの
この映像では、銅コイルの梱包ラインが全工程を走行する様子をご覧いただけます。コイルはローラーコンベアで搬送され、回転プラットフォーム上に平らに置かれた後、ダブルアーム式フィルムユニットによって2段階で包装されます。包装されたコイルは密封され、下流へと搬送されて木製パレットに積み重ねられます。包装と積み重ねは自動で行われ、作業員が監視します。これは一般的なデモンストレーションですので、コイルの種類、サイクルタイム、計量方法などは、プロジェクトごとに弊社とご相談の上、決定させていただきます。
典型的なコンフィギュレーション
以下の図は数値ではなく機能設計上の境界を示しており、プロジェクトごとに確認されています。
| 標準的な範囲(プロジェクトごとに確認済み) | |
|---|---|
| ワークピース | ローラーコンベア上の銅コイルを平らに広げて包装する。 |
| ローディング | 傾斜コンベアがコイルを回転プラットフォームに供給する |
| ラッピング | ダブルアーム式伸縮フィルムユニット、2段階カバー |
| 計量の | インラインローラースケールまたはプラットフォームロードセル(プロジェクトごとに確認) |
| シーリング | 側面シール位置での自動フィルムシール |
| 積み重ね | 頭上のアームが、巻かれたコイルを木製パレットの上に下ろす。 |
| コンベヤー | 駆動ローラーを備えた多段式ローラーライン |
| 管理 | 緊急停止機能付き制御盤。パネルレイアウトはプロジェクトごとに異なります。 |
| 電気供給 | プロジェクトごとに選択する、380V三相50Hz、または軽機械用220V単相 |
選択チェックリスト
| メッセージ | プロジェクトごとに確認する |
|---|---|
| コイル範囲 | 外径、幅、および1回の処理で取り扱う重量 |
| サイクル | コイル1個あたりのラッピングおよび積み重ね時間 |
| 積み重ね | スタックの高さ、パレットのサイズ、コイルの配置 |
| 刃 | コイル表面のフィルム幅とグレード |
| レイアウト | コンベアの経路と利用可能な床面積 |
| 電気供給 | 現場での電圧、位相、周波数 |
操作と安全性
作業はラインの順序に従って行われます。まず、コンベアにコイルを供給し、包装サイクルを開始し、その後、機械がユニットを密封してパレットに積み重ねます。作業員は搬送ポイントを監視し、機械の稼働中は可動プラットフォームとオーバーヘッドアームから離れてください。
機械マニュアルに従い、コンベア駆動部、フィルムユニット、シーリングヘッド、スタッキングアームを定期点検してください。各ラップサイクル開始前に、コイルがプラットフォーム上に正しくセットされていることを確認してください。
エンジニアリングに関するよくある質問
Q:このコイル梱包ラインは何をしますか? A:ローラーコンベアで銅コイルを運び込み、2段階でフィルムで包み、密封し、パレットに積み重ねます。
Q:コイルラインにおける包装速度が重要なのはなぜですか? A:一定の速度を維持することで、1シフトで通過するコイルの数が決まるため、生産量とフィルム使用量を計画的に予測できます。
Q:計量の精度が重要なのはなぜですか? A:信頼性の高い計量記録は、各コイルがラインから出荷される際の出荷と文書化の一貫性を保つためです。
Q:包装はどのように行われるのですか? A:コイルは回転台上で回転し、ダブルアーム式のフィルムユニットが2段階のストレッチフィルムを巻き付け、その後コイルが密封されます。
Q:どのような電源が必要ですか? A:標準では380V三相50Hzで動作しますが、プロジェクトごとに選択して、軽機械は220V単相で動作するように構成できます。
次のステップ
- コイルの外径、幅、重量を明記の上、info@fhopepack.comまでメールでお問い合わせください。
- 銅コイル梱包ラインの提案書を48時間以内にお送りします。
- お客様の生産ラインにおけるサイクルタイム、積み重ね方法、計量方法を確認いたします。
関連する読書
- 銅コイル梱包ラインにおいて梱包速度と計量精度が重要な理由
- 銅コイルのエンドツーエンド包装:2段階ストレッチ包装からパレット積みまで
- ラベリング、包装、積み重ね機能を備えた自動銅帯コイル梱包ライン
- FHOPE包装機械製品ライン
情報源と基準
- ISO 12100:2010 機械の安全性、設計及びリスク評価の一般原則
- EN 415-10:2014 包装機械の安全性、一般要求事項
- EN ISO 13849-1:2023 機械の安全性、制御システムの安全関連部品
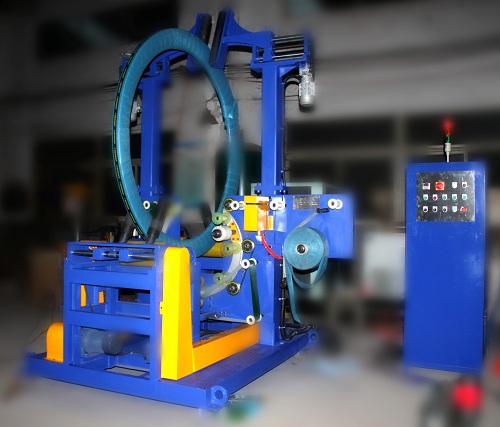
FHOPE社製銅コイル梱包ラインのデモンストレーションビデオ。一般的なデモンストレーションとしてレビューされています。コイルの対応範囲、サイクルタイム、計量方法はプロジェクトごとに確認済みです。
最終更新日:2026年10月12日