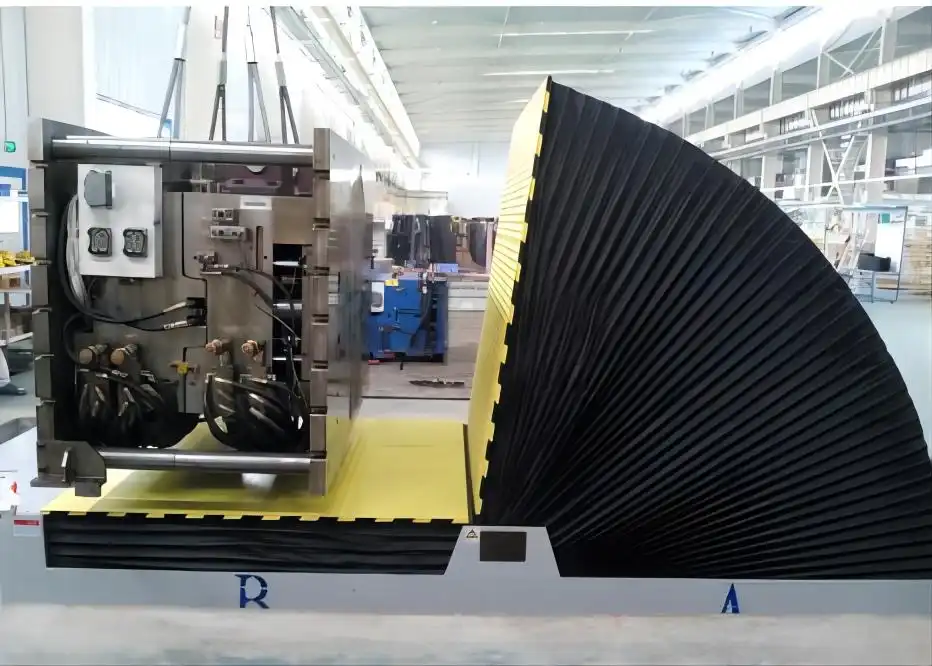
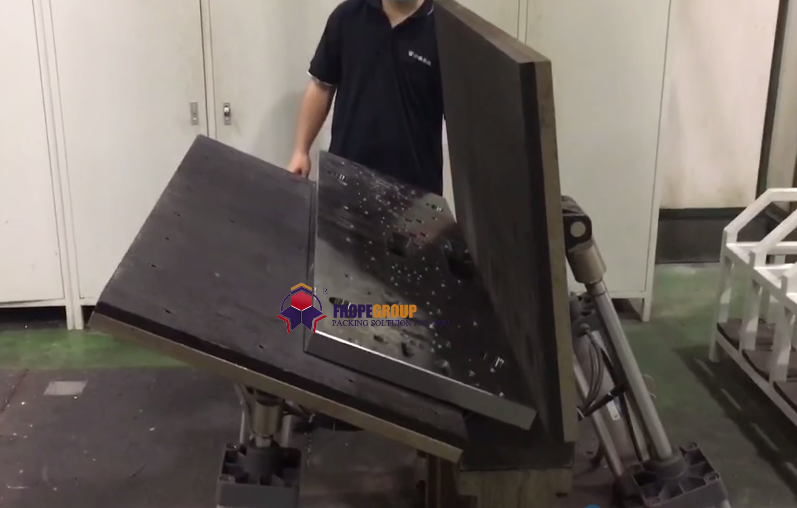
概要この77秒の動画では、L型フレームの転圧機が、15Tとマークされた黄色の成形治具に固定された、平らに置かれた大きな赤い鋳造ハウジングを直立状態に回転させます。回転はゆっくりと連続的に行われ、このフレームクラスの回転時間である60~90秒と一致します。鋳造品の場合、治具はフレームと同じくらい重要です。治具によって、回転中の重心の位置と、どの面が荷重を支えるかが決まるからです。
目次
- クリップの内容
- 鋳造に特注治具が必要な理由
- 90度旋回時の重心
- フレームのサイズ選定:耐荷重クラスと回転時間
- 治具の設計方法
- 鋳造用反転装置の選定チェックリスト
- 制御と安全
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
クリップの内容
この映像は、当社の作業場内で撮影された77秒間の縦長のクリップです。
- この機械はL字型フレームのアップエンダーで、緑色のベースに、ベースプラテンとバックプラテンが直角に配置された黄色のクレードルが取り付けられている。
- 加工対象物は、複数のフランジ付きポートを備えた、大きな赤い鋳物製のハウジングである。
- 台座にある隆起した黄色の成形された支えが、鋳物を固定する。治具の側面には「15T」の刻印がある。
- クレードルは、録音のほぼ全期間を通してゆっくりと着実に回転し、鋳型を水平状態から垂直状態へと移動させる。鋳型は録音中ずっと治具に固定されたままである。
- 旋回中は機械の近くに誰も立たず、クレーンも使用されません。
鋳造に特注治具が必要な理由
鋳型や鋼ブロックは平らな面を持っています。それはベースプラテンの上に置かれ、フレームが回転するとバックプラテンに密着します。鋳造は異なります。
- 不規則な形。 ポートやフランジが突き出ているため、鋳造品は面ではなく数点で支えられることになる。
- 重心をずらす。 壁の厚さは一定ではないため、塊が輪郭の中央に位置することは稀である。
- 守るべき顔。 機械加工されたフランジおよびシール面には、荷重がかかったり、傷がついたりしてはならない。
この治具は、扱いにくい形状を安定した形状に変えます。鋳造品の粗い鋳造面に対して明確な支持点を提供し、機械加工面を自由に動かすことができ、部品を支点に対して既知の位置に保持します。そのため、クリップ内のクレードルには平らな板ではなく、成形されたボルスターが取り付けられています。
90度旋回時の重心
L型フレームの転圧機では、まず荷重がベースプラテンにかかります。フレームが回転するにつれて、荷重は徐々にバックプラテンに移動します。回転の中間地点では、両方のプラテンが荷重を共有します。
以下の2つのルールが適用されます。
- 重心をあらゆる角度から支持領域内に維持してください。 接触点の外側を通過すると、鋳造品は治具と共に回転するのではなく、治具内で傾いてしまう。
- 重心を支点付近に保つようにしてください。 駆動部は、負荷モーメントに耐えなければなりません。負荷モーメントは、負荷重量×支点から重心までの水平距離に等しくなります。鋳造部品をクレードルに深く固定する治具を使用することで、その距離が短縮され、旋回がスムーズになります。
鋳造図面を取り、重心の位置を特定し、治具の形状を確定する前に、重心が90度全体にわたってどのように動くかを確認します。
フレームのサイズ選定:耐荷重クラスと回転時間
当社の標準的な90°金型反転機シリーズは、出発点となります。製品ページからの数値は以下のとおりです。
| モデル | 最大 積み込み | 出力 | 回転時間 | 機械重量 |
|---|---|---|---|---|
| FPMT-10 | 10トン | 3.0 kW | 60〜90秒 | 3.5トン |
| FPMT-20 | 20トン | 5.5 kW | 70〜90秒 | 4.0トン |
| FPMT-30 | 30トン | 10.5 kW | 70〜90秒 | 5.0トン |
クリップ内の転圧機には15Tと刻印されており、10tと20tのフレームの間に位置します。これは当社では通常のことです。当社では、実際の負荷に合わせて各フレームを製作しています。同じ負荷クラスでも、部品が大きくなったり、重心が外側にずれたりすると、異なるモーターや機械重量が必要になる場合があります。重くてコンパクトな鋳造品と、軽くてかさばる鋳造品が、同じフレームサイズで製造されることもあります。
テーブルのサイズと機械のサイズは負荷に合わせて設計されるため、治具とプラテンはカタログから選ぶのではなく、お客様の部品に合わせて設計されます。
治具の設計方法
鋳造治具の場合、以下の4つの入力に基づいて作業を行います。
- 重量と重心を示す鋳造図面または、CADで重量を測定できる3Dモデル。
- サポートする顔: 器具が接触する可能性のある粗い鋳造面と、接触してはならない面。
- 旋回前後の方向鋳造品がどのように到着し、機械加工、組み立て、または検査のためにどのように提示されなければならないか。
- 家族の一部複数の鋳造品が1つのアップエンダーを共有する場合、交換可能なインサートを備えたベース治具を設計します。
完成した治具は溶接鋼製で、塗装が施され、クレードルに取り付けられます。部品ファミリーに複数のサイズがある場合は、最も重いものだけでなく、すべてのサイズについて重心基準に照らして検査します。
鋳造用反転装置の選定チェックリスト
- 図面または模型に示された、最も重い鋳造品とその重心。
- 最大輪郭:開始位置における長さ、幅、高さ。
- 重荷を背負うかもしれない顔と、自由でなければならない顔。
- 必要な旋回角度:90°または180°(完全な旋回については、当社の 180°負荷インバータ).
- 鋳造品の積み込みと積み下ろしの方法:クレーン、フォークリフト、または レールトランスファーカート.
- 1シフトあたりのサイクル数。これは、駆動負荷と旋回時間を設定するものです。
- 設置場所における床面積、基礎、および供給電圧。
制御と安全
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械の一般要件を規定しており、安全ガードと緊急停止装置について定めています。
旋回ゾーンが危険箇所です。クレードルが動いている間は、誰もその旋回範囲内に立ってはならず、荷物の積み下ろしはクレードルが終端位置で停止している時のみ行われます。
エンジニアリングに関するよくある質問
Q:鋳物の場合、治具はなぜ金型の場合よりも重要なのでしょうか? A:鋳物は不規則な形状をしており、重心がずれています。治具は明確な支持点を提供し、重心を90°全体にわたって支持領域内に維持します。
Q:90度回転にはどれくらい時間がかかりますか? A:当社の標準的な90度回転フレームでは、10トンフレームで60~90秒、20トンおよび30トンフレームで70~90秒となっています。この動画では、この範囲に収まるゆっくりとした連続回転をご覧いただけます。
Q:鋳造品の重量は15トンです。どのフレームが必要ですか? A:重量だけでなく、サイズと重心位置によって決まります。クリップ内のユニットには15Tと記載されていますが、図面に基づいてお客様のサイズを決定し、部品が大きい場合はより重いフレームで製作する場合があります。
Q:回転中に荷重はどのようにプラテン間を移動するのですか? A:鋳造品は最初はベースプラテン上に完全に載っています。クレードルが90度回転すると、荷重は徐々にバックプラテンに移動し、回転の途中で両方のプラテンで共有されます。
Q:90°回転式と180°回転式のどちらが必要ですか? A:90°回転式は部品を立てたり寝かせたりするのに使用します。180°回転式は部品をひっくり返して裏側を加工するのに使用します。当社の金型反転機シリーズには、両方のタイプがあります。
次のステップ
鋳造用転動機のサイズを3つのステップで決定します。
- レイアウト図面を提出してください 鋳造図面、重量、重心、必要な旋回角度を使用して、 info@fhoppack.com.
- 48時間以内に提案書をお届けしますフレーム、駆動部、および鋳造品を中心に描かれた治具のコンセプト図を含みます。
- 現地調査を予約する そこで、積載方法、床面、そしてクレードルスイープのためのスペースを確認します。
関連する読書
ソース
- 機械加工、治具加工、鋳造、旋削加工: YouTubeのビデオ (77秒; @fhope9014)
- フレーム範囲、積載量、出力、旋回時間、機械重量: モールドアペンダー
- 規格の適用範囲:ISO 12100:2010; JP 415-10:2014
- 提案のタイミング:承認された下院CTA(48時間以内の提案)
最終更新日: 2026年10月06日