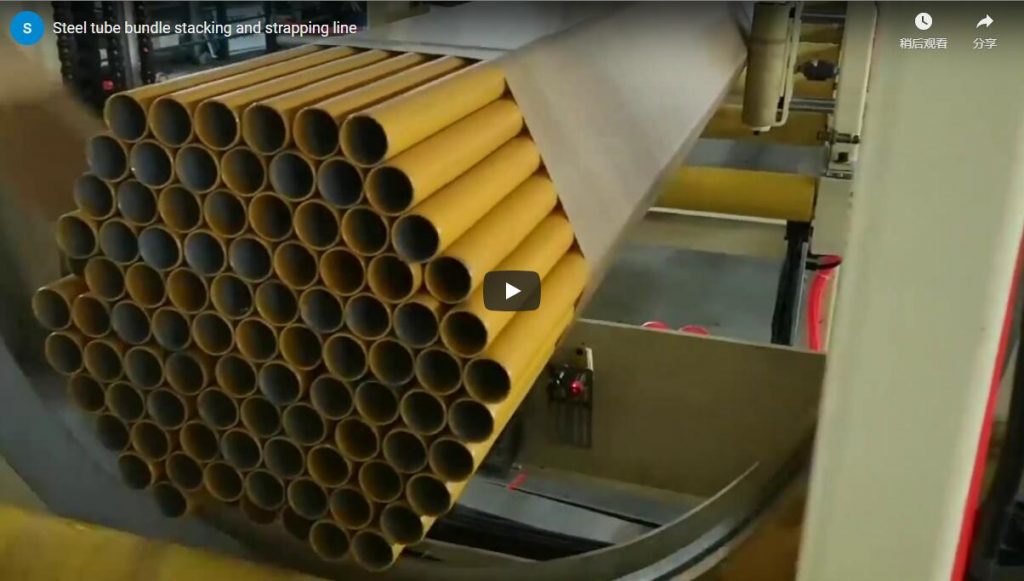
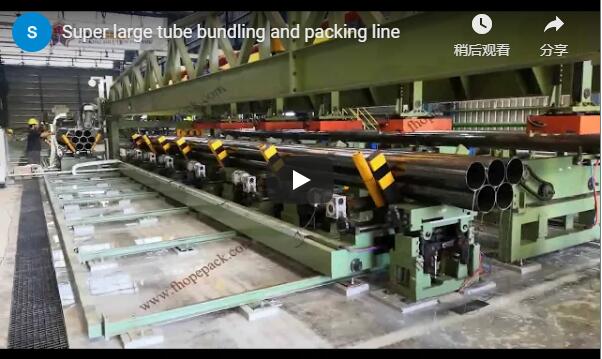
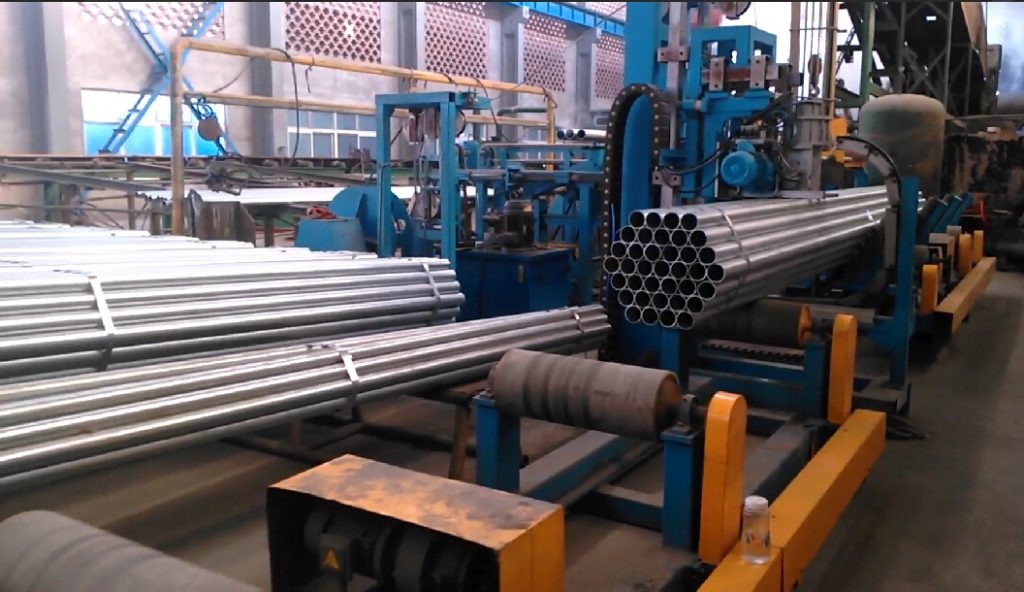
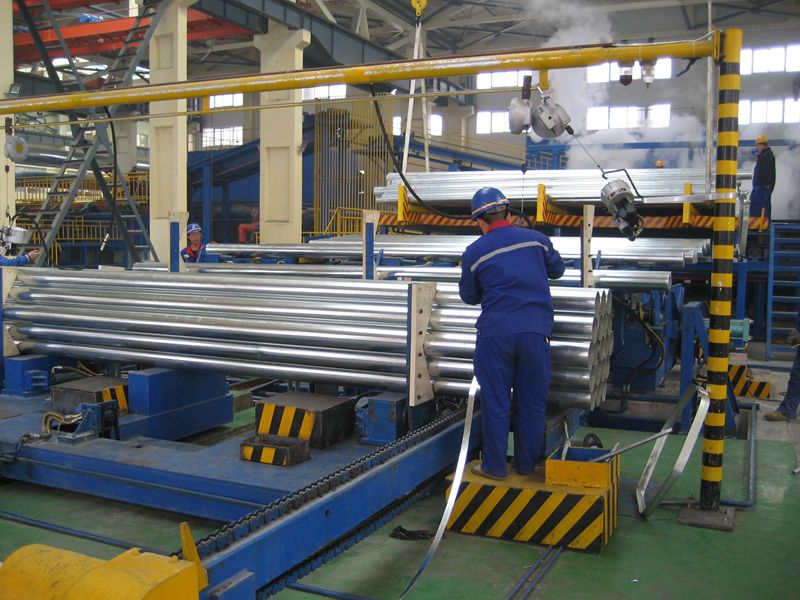
この機械の背後にあるコアパラメータには、実は高度な設計ロジックが隠されています。大型仕様(32mmクラス)の重い鋼管束を結束する場合、自動結束における重要な課題は、高張力下での接合部の最終的なせん断強度を保証することです。この記事では、基本的な技術アーキテクチャから始めて、バックル接続の鋼管束結束機の設計パラメータと選択ロジックについて詳細な技術分析を提供します。
1. 動作原理と技術アーキテクチャ
このシステムは、バックル付き(密閉型)圧縮接合構造を採用し、特に高負荷・大型仕様のチューブ束の結束用に設計されています。
動作サイクルは、供給、引き込み、張力調整、シール供給、圧着切断の5つの主要モジュールユニットで構成されています。システムは、サーボ機構または空気圧機構を介してスチールストラップをガイドトラックに沿って高速で送り込み、ループを形成します。ストラップの引き込みと高張力調整が完了すると、シール供給ユニットがクリップ/マガジンストリングシールを重なり合ったストラップの接合部に正確に押し込みます。圧着ユニットは、左右対称の油圧式または空気圧式の高圧パンチを使用してシールに大きな塑性変形を加え、高強度の機械的インターロック構造を形成します。最後に、切断機構が残りのストラップを切断し、1回の結束サイクルが完了します。
2. コアパラメータ分析(精度/速度/負荷)
重量のあるチューブ束の吊り上げおよび輸送中の最大限の安全性を確保するため、このシステムは鋼製ストラップとシール両方に対して厳格な寸法および物理的公差を適用します。
A. 鋼製ストラップの機械的特性と幾何公差
- 該当するサイズ: 幅:31.75 ± 0.13 mm、厚さ:0.8~1.0 mm ± 0.04 mm(0.8 mmを推奨)。
- 荷重と引張強度: GB/T 25820-2018に準拠した機械グレードの高品質鋼製結束バンドを使用しています。引張強度(YP)は830~960MPa、伸びは8%以上で、結束の変形による高いせん断応力に耐えることができます。
- 幾何公差管理: 高速送り時の詰まりを防ぐため、キャンバーは6mm/2m以下、反りは24mm/2m以下、ねじれは18°/2m以下とする。エッジは滑らかでバリがないこと。
B. 精密シールパラメータ
- 仕様モデル: クリップ/マガジンストリング内の $\text{M1.0} \times 32 \times 50$。
- 寸法許容差: 厚さ (T): $1.0 \pm 0.035\text{mm}$、幅 (W): $35.5 \pm 0.2\text{mm}$、長さ (L): $50 \pm 0.2\text{mm}$、開口幅 (D): $46.2 \pm 0.2\text{mm}$。正確な開口幅により、シールの供給時に機械的な位置合わせが保証され、圧着時の偏心荷重が回避されます。
3. インターフェース仕様と統合方法
この機械は、高負荷対応の自動生産ラインの中核ユニットとして、高いモジュール統合能力を備えています。
- 材料供給統合: 対応するコイルディスペンサーは、外径(OD)$\le \varphi 840\text{mm}$、内径(ID)$\varphi 406\text{mm}$、高さ$190\text{mm}$の振動巻きに対応しています。コイルの総重量は$430\text{kg} \pm 30\text{kg}$に達します。一体型の高耐久性ディスペンサーは、高慣性による始動および停止時に発生するストラップのたるみを防止するために、適応型バックテンション衝撃吸収ベアリングを備えています。
- 消耗品供給インターフェース: シールは、集中型のクリップ/マガジン式マガジンを通して供給され、このマガジンは生産ラインの材料枯渇警告システムと連動させることができる。
- 電気・制御アーキテクチャ: 主電源は380V 3相 50Hzで動作し、制御ループは24V DCの安全電圧を供給するため、工場のマスターPLC(例:シーメンスTIAプラットフォーム)とのインターフェースが容易になり、I/O制御や故障診断が可能になります。
4. ベンチマーク機器の比較
高負荷結束においては、2つの主要なソリューションが選択肢A(本機:シール式/バックル接続)と選択肢B(シールレスパンチ接続、例えばFP32ヘッド)です。技術的な詳細は以下のとおりです。
| 比較次元 | オプションA:バックル付き(この機種) | オプションB:シールレス(FP32ヘッド) |
|---|---|---|
| 関節機構 | 物理的な圧着変形に対応するため、$\text{M1.0}$鋼製シールを追加 | ストラップヘッドがストラップに直接6穴のインターロッキングジョイントを打ち込むことで固定します。 |
| 最大張力 | 外部駆動方式による。高負荷にも対応可能。 | 一体型モーター駆動、最大$12000\text{N}$ |
| ストラップ表面の適応性 | 非常に高い。 亜鉛メッキ、青焼き、塗装、表面ワックス仕上げのストラップと完全に互換性があります。 | 制限付き。 純粋に機械的な摩擦力に依存する。通常は青焼き鋼製のストラップに限られる。 |
| ストラップの機械的要求 | 引張強度 $830 \sim 960\text{ MPa}$、高公差 | 引張強度は$\ge 900\text{ MPa}$、伸びは$\ge 10\%$でなければならない。 |
| 形状制約のバンドル化 | 不規則な断面形状、小型の断面形状、または円形のチューブ束の断面形状によく適応します。 | 最低でも200mm以上の平坦な結束面が必要です。 |
| 消耗品とメンテナンス | 鋼製シールは消耗するが、パンチ金型の摩耗は最小限である。 | シール消耗品コストはゼロだが、パンチダイのメンテナンスコストは高い。 |
技術的な選定に関するアドバイス:鋼管束の断面が小さい場合、曲率が大きい場合、またはラインが高湿度・高塩分噴霧環境で稼働し、亜鉛メッキまたは塗装された鋼製ストラップが必要な場合は、オプションA(バックル付き)が比類のない接合部の信頼性を提供し、接続点における局所的な応力疲労を効果的に軽減します。
5. 技術文書およびCAD図面のダウンロード
貴社のエンジニアリングチームによる予備的なレイアウト組立および電気インターフェースマッピングを支援するため、包括的な技術サポートパッケージをご用意いたしました。