🛠️ 技術標準およびコンプライアンスフレームワーク
自動鋼コイル包装システムは、積載安定性、作業者の安全、および輸出準備を保証するために、重複する製品仕様、機械指令、およびマテリアルハンドリングのベンチマークを満たす必要があります。適合性は、コイル公差に関するISO 1496-1:2013、合金固有の腐食プロトコルに関するASTM A572/A572M-18、および統合安全インターロックに関するEU機械規則2023/1230に基づくCEマーキングへの厳格な準拠によって達成されます。
厚肉コイルの取り扱いに関する規制環境は、単一の包装認証に依存するものではありません。代わりに、プラントエンジニアは、鋼コイルの技術的な納入条件、寸法公差、および表面保護要件を規定するISO 1496-1:2013に機器の性能を合わせる必要があります。この規格は、ストラップの配置形状と巻き付け密度を直接規定し、円周方向および半径方向のストラップ構成が動的な輸送荷重中に構造的完全性を維持することを保証します。同時に、ASTM A572/A572M-18は、高強度低合金鋼の基本的な冶金特性を確立し、間接的に、湿度にさらされた際の微小亀裂の伝播を防ぐために、特定の蒸気腐食抑制剤(VCI)の塗布量とエッジプロテクターの厚さを義務付けています。機械の安全性はCEマーキングプロトコルの対象となり、ISO 13849-1パフォーマンスレベルD以上に準拠した調和のとれた電磁両立性(EMC)と検証済みの緊急停止回路が求められます。工場管理者は、ISO 1496-1:2013はあくまで製品仕様であり、機械認証ではないことを認識しなければなりません。したがって、適合性の検証は、第三者機関によるISO監査ではなく、供給業者の適合宣言に依存します。
| 規格/指令 | 技術的範囲 | 包装ラインアプリケーション |
|---|---|---|
| ISO 1496-1:2013 | コイル質量、寸法公差、表面状態 | 周囲/放射状ストラップの間隔と巻き付けの重なりの最小値を定義します。 |
| ASTM A572 / A572M-18 | 高強度低合金構造用鋼の特性 | VCIフィルムの透過率とコーティングされた布地のクッション性仕様を規定する |
| CEマーキング(EU 2023/1230) | 機械の安全性、EMC、騒音放出制限 | PLC制御の安全ガード、デュアルチャネルの非常停止回路、およびISO 13849-1 PL dの検証が必要です。 |
| ISO 1496-1:2013 附属書A | 取り扱いおよび保管条件 | 伸縮や端部の損傷を防ぐための基準張力パラメータを設定する |
🏗️ システム構成と動作パラメータ
精密な結束と多層包装構造により、閉ループ張力制御と自動フィルム貼付を導入することで、手作業による取り扱いのばらつきを排除し、コイルの損傷を直接的に軽減し、製品の損失を減らし、さまざまな輸送経路にわたって積載安定性を標準化すると同時に、再現性のあるサイクルタイムを確保します。
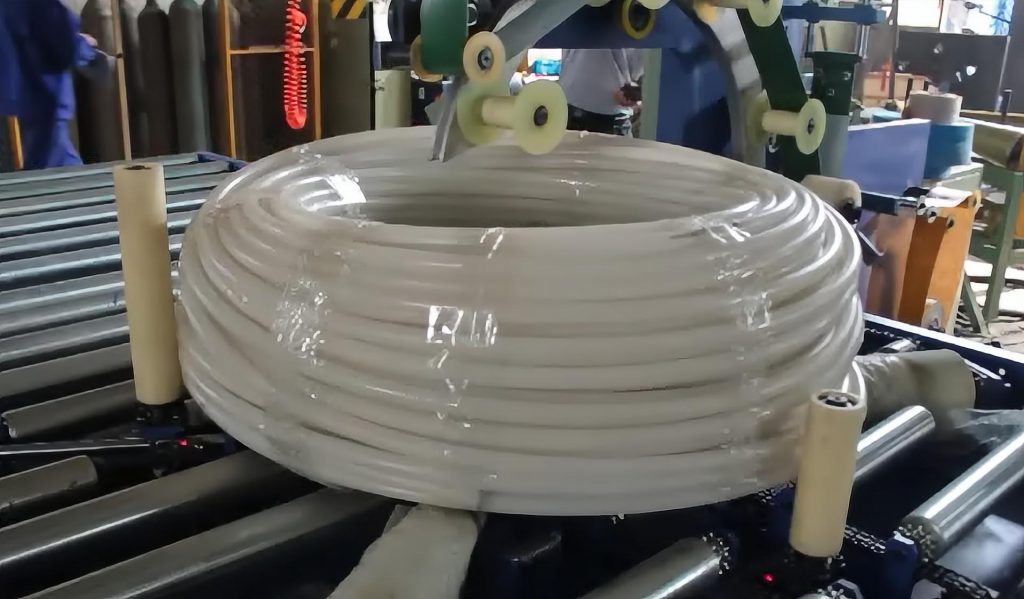
最新の自動包装ラインは、主に2つの機械的機能、すなわち結束と包装を担い、それぞれが厳格な運用パラメータによって制御されています。結束システムは、高張力鋼またはエンジニアリングプラスチックバンドを使用して重いコイルを固定します。バンドは、コイル本体の周囲に円周状に巻くか、中央のアイを通して放射状に巻かれます。結束層の数は、コイルの重量と予測される輸送時間に基づいて動的に計算され、業界では、2トンを超える荷重に対しては、伸縮を防ぐために3~6本の放射状ストラップが必要であると推定されています。張力制御は重要な故障点であり、油圧式または空気圧式のテンショナーは、ストラップの破損やコイル表面のへこみを防ぐために、±5%の再現性を維持する必要があります。包装システムは、多層ストレッチフィルム、VCI紙、および強化エッジプロテクターを適用することで、これを補完します。これらの材料は、工場の湿度プロファイルに合わせて、摩耗防止、防湿バリア、および耐腐食性を提供します。オービタル式およびアイ式ストレッチラッパーは、コンベアのインデックスと同期して、フィルムの張力と重なりを一定に保ちます。通常、完全な環境シールには最低50%の重なりが必要です。これらのシステムを連続生産フローに組み込むことで、オペレーターの主観的な判断をプログラマブルロジックコントローラ(PLC)のシーケンスに置き換え、シフト交代や人員の入れ替わりに関わらず、再現性のある負荷の完全性を確保します。
🔗関連情報:その他のソリューションを見る
📈 財務モデリングとメンテナンスのワークフロー
自動コイル包装インフラの設備投資額は、専用の結束ユニットで10,000万ドルから50,000万ドル以上、統合型オービタル式またはVCI式包装ステーションで20,000万ドルから100,000万ドル以上となり、フルラインの価格には通常、機械統合、電気試運転、および基本的なオペレーター研修が含まれます。
自動包装ラインの財務構造には、労働力の削減、損傷の軽減、および保守費用を考慮した厳密なROIモデリングが必要です。業界の推定では、1シフトあたり50~80個のコイルを処理する完全自動化ラインは、単位あたりの労働コストを60~70%削減し、損傷による返品を40~50%削減し、総合設備効率(OEE)を直接的に向上させます。これらの指標は、北米およびEUの一般的な製造業ベンチマークから導き出されたものです。実際の節約額は、現場固有の賃金構造と過去の不良データに基づいて検証する必要があります。計画外のダウンタイムを防ぐため、保守ワークフローはシフトスケジューリングに明確にリンクされている必要があります。PLC駆動のテンショナーとフィルムディスペンサーは、6か月ごと、または10,000回の動作サイクルごとに定期的な校正が必要です。ストラップヘッドシール、フィルムカッターナイフ、オービタルガイドローラーなどの摩耗部品は、通常5~8年ごとに交換が必要で、部品コストはステーションあたり3,000ドルから8,000ドルと推定されます。年間保守費用は、一般的に初期投資額の5%~8%程度です。ダウンタイムのリスクを軽減するために、設備では、PLCの障害ログと生産スケジュールを相互参照し、スペアパーツの在庫がピークシフトの時間帯に合うようにする予知保全プロトコルを導入する必要があります。PLCやテンショナーの故障による予期せぬダウンタイムは、通常、総シフト時間の2~4%を占めますが、スペアパーツ契約と予知保全スケジュールを導入することで、これを1%未満に抑えることができます。また、文書化された校正記録はCE技術ファイルとISO 1496-1:2013納入条件検証を直接裏付けるものであるため、コンプライアンス監査もこれらの保守サイクルと同期させる必要があります。
🛡️ 調達検証とライフサイクル管理
ベンダー評価においては、閉ループ張力の再現性、VCI材料の適合性、およびISO 13849-1 PL dの安全性検証を優先する必要があり、ライフサイクル計画においては、既存のインフラの老朽化、スループット要件、およびシフトスケジュールの制約に基づいて、部分的な改修とライン全体の交換を区別する必要がある。
コイル包装機器の調達決定には、運用基準に対する厳格な技術的検証が必要です。購入者は、負荷変動条件下で結束ヘッドが±5%の張力再現性を達成し、オービタルラッパーが様々なコイル径にわたって一定のフィルム張力を維持することを示す文書による証拠を要求しなければなりません。VCIフィルムの適合性は、ASTM A572/A572M-18腐食ベンチマークに対して検証され、透過率が保管場所の湿度と一致していることを確認する必要があります。安全アーキテクチャは、CEマーキング要件、特にすべてのインターロックガードおよび緊急停止回路に対するISO 13849-1 PL d検証に準拠する必要があります。既存の手動ラインの改修を検討している施設では、PLC制御コンベアやシングルステーション結束機の追加などの部分的な自動化は、新しい統合ラインの60~80%のコストがかかる可能性があります。ただし、ラジアル結束ステーションと同期アイラッピングステーションを改修すると、サイクルタイムと張力の一貫性が損なわれることがよくあります。ライフサイクル分析では、既存のインフラストラクチャが8年以上使用されている場合、特に現在のシステムにモジュール式の拡張機能がない場合は、通常、ライン全体の交換が推奨されます。 2026年以降に設置を計画している企業は、自動制御システムに対するサイバーセキュリティとソフトウェア検証の義務を強化したEU機械規則2023/1230への準拠も確認する必要があります。実際の導入には、目標とする試運転日の12~18か月前に事前準拠確認のためのウォークスルーを計画し、技術文書の作成、オペレーターのトレーニング、シフトスケジュールの統合に十分な準備期間を確保する必要があります。
🔗関連機器もご覧ください
⚙️ 技術的なFAQと実装手順
自動コイル包装システムは、定められた技術的範囲内で稼働するため、定期的な校正、文書化されたコンプライアンス検証、および戦略的なライフサイクル計画が必要となります。これにより、複数シフト制の生産環境において、負荷の安定性、規制遵守、および運用効率を維持しながら、計画外のダウンタイムを体系的に最小限に抑えることができます。
Q:ISO 1496-1:2013では、包装機械の第三者認証が義務付けられていますか?
A:いいえ。ISO 1496-1:2013は、鋼コイルの寸法、質量公差、表面保護条件を規定する製品規格です。機械認証を義務付けるものではありません。ただし、主要な自動車用および建設用鋼材サプライヤーは通常、梱包条件が納品条件と一致していることを確認するために、サプライヤー適合宣言書を要求します。
Q:自動コイル包装ラインの耐用年数はどれくらいですか?
A:標準的な運転条件(1日8~16時間、週5日)では、構造部品および機械部品の耐用年数は通常10~15年です。ストラップシール、フィルム切断機構、軌道駆動ベルトなどの摩耗しやすい部品は、5~8年ごとに交換する必要があります。実際の耐用年数は、メンテナンスの実施状況と周囲の環境要因に大きく左右されます。
質問:施設側は輸出貨物に関するコンプライアンス文書をどのように管理すべきでしょうか?
A:輸出向け貨物には、CE適合宣言書と、現地で保管される完全な技術ファイルが必要です。この文書には、PLC安全検証レポート、張力校正ログ、VCIフィルムおよびエッジプロテクターの材料安全データシートを含める必要があります。これらの要件を満たさない場合、通関手続きの遅延や市場監視による罰金が科せられる可能性があり、業界の推定では、違反が繰り返された場合、EU向け年間売上高の最大4%に達する可能性があるとされています。
Q:結束バンドの張力調整システムの推奨校正頻度はどれくらいですか?
A:張力校正は、6か月ごと、または10,000回の運転サイクル後のいずれか早い方で実施する必要があります。施設では、ISO 17025規格に準拠して校正された携帯型張力計を使用し、シフトスケジュールや予知保全のワークフローに合わせて、結果を保守管理システム(CMMS)に直接記録する必要があります。