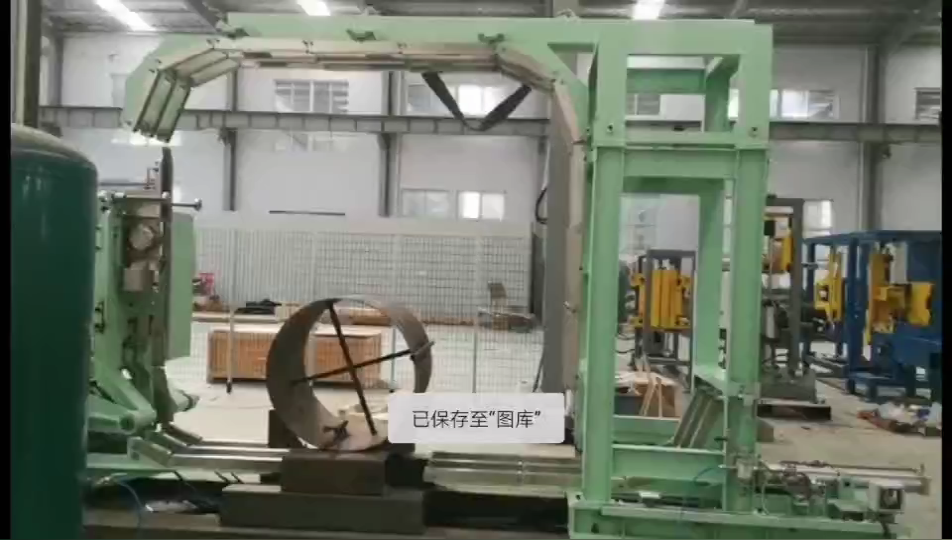
概要この動画では、当社の工場で行っている塗装済み鋼板コイル梱包ラインの試運転の様子を、フル稼働状態で記録しています。コイルは平らに置かれ、プレスプレートで固定され、ストラップで結束され、保護用のサイドカバーが取り付けられて次の工程へと送られます。そして、完成したコイルがラインの後ろに積み上げられながら、夜通し稼働が続きます。以下では、各工程、出荷前に実施する検査、そしてスリットコイル梱包ラインの処理能力(毎時20~30コイル)について解説します。
目次
- クリップの内容
- なぜ全負荷での高温試運転を行うのか
- 工場テスト計画、ステーション別
- 掲載されている商品範囲
- 工場受入試験(FAT)の試運転チェックリスト
- 制御と安全
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
クリップの内容
| クリップ時間 | 駅 | 何が起こるのですか |
|---|---|---|
| 0〜10秒 | 傾斜テーブル | コイルは黄色のローラーの上に直立し、その後テーブルがそれを平らにする。 |
| 10〜22秒 | メディア掲載 | 頭上のアームが黄色のプレートを下ろし、コイルを保持する。 |
| 22〜34秒 | ストラッピング | 上部結束ユニットがコイルの中心に移動し、結束バンドを取り付け、その後持ち上げます。 |
| 34〜44秒 | サイドカバー | サイドアームがコイルの周りに白い保護材を配置する |
| 44〜50秒 | 線画 | コイルが移動する。広角ショットでは、全ラインと完成したコイルの山が映し出される。 |
動画の隅にある小さな3Dアニメーションには、同じ機械の配置が映し出されている。白い制御盤には赤い信号灯があり、黄色いガードレールがラインを囲んでいる。運転中に日が暮れていくため、ラインは昼夜を問わず負荷がかかった状態で稼働し続けた。
なぜ全負荷での高温試運転を行うのか
空運転で各軸が動くことを確認し、実際のコイルを使った実運転で各ステーションが定格荷重で連携して動作することを確認します。
- 実際の負荷。 傾斜テーブル、プレス機、コンベアは実際のコイルを搬送するため、駆動装置のサイズ設定やブレーキの設定は実重量でテストされます。
- 実際の消耗品。 ストラップと保護材は生産ロールから供給されるため、供給、切断、密封は現場での実際の動作と同じようにテストされます。
- 長期的に見て。 何時間もサイクリングを続けると、1回のサイクリングでは隠れてしまうような不具合、例えばセンサーのずれや、多くの関節を通過した後にストラップの送り機構が滑るといった不具合が明らかになる。
- サイト立ち上げ期間が短縮される。 弊社工場で修理する不具合は、お客様の作業員が設置作業中に遭遇しない不具合です。
工場テスト計画、ステーション別
| 駅 | 負荷がかかった状態でチェックする項目 |
|---|---|
| 傾斜テーブル | 垂直状態から水平状態までスムーズに展開可能。コイルはローラーの中央に保持されます。 |
| メディア掲載 | プレートは塗装面に跡を残さずにコイルを保持する。 |
| ストラッピング | ストラップの位置、張力、ジョイントの品質をサイクルごとに確認する。 |
| サイドカバー | コイルの周囲全体に材料の重なりと端部のカバーがあります。 |
| コンベヤー | 停車位置は駅間で繰り返される |
| コントロール | 信号灯は、中断されたサイクル後に停止および再起動します。 |
塗装済みコイルは、塗装面に傷があると不良品となるため、あらゆる接触箇所で細心の注意が必要です。最終承認前に、プレスパッド、ローラーカバー、ストラップ経路に接触痕がないかを確認します。
掲載されている商品範囲
このシリーズには、鋼帯をスリット加工するための当社の鋼コイル包装ラインが掲載されています。各ラインは、プロジェクトのコイルに合わせて構築されます。
| Item | 公開価格 |
|---|---|
| コイル重量 | 100〜3000 kg |
| コイルOD | 900〜1400 mm |
| コイルID | 20 mm |
| コイル幅 | 15〜450 mm |
| 速度 | 20時間あたり30~XNUMXコイル |
| 材料 | ストレッチフィルム、VCI紙、織布ベルト |
| コントロール | Siemens S7-1200 / S7-1500 PLC、7 ~ 10 インチ HMI |
工場受入試験(FAT)の試運転チェックリスト
- サンプルコイル、またはその重量、外径、内径、幅をお送りください。そうすれば、お客様のサイズを使用して製造できます。
- 実行期間と1時間あたりの目標コイル数について合意する。
- 使用するストラップおよび保護材を供給または承認してください。
- 塗装済みコイルの表面品質基準を列挙してください。
- 故障テストについて合意する:停止、再起動、材料変更。
- 検査の立会人を、現場に立たせるか、ビデオ会議で立ち会わせるかを決定する。
- リスク評価ファイルの送付先市場を確認してください。
制御と安全
傾斜テーブル、プレス機、結束ユニットはすべて、コイルが所定の位置にある状態で移動します。クリップ内のラインは黄色のガードレールで囲まれ、制御盤は移動区域の外側に設置されています。サイクル中はアクセスが遮断され、メンテナンスはラインを停止して隔離した状態で行われます。
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械の一般要件を規定しています。傾斜テーブルも、EN 415-10に基づく当社の反転技術の対象となります。
エンジニアリングに関するよくある質問
Q:ホットコミッショニングとは何ですか? A:出荷前に、当社の工場で実際のコイルと消耗品を使用して、生産ライン全体をフル負荷で稼働させることです。
Q:このタイプのラインは1時間に何個のコイルを梱包できますか? A:当社のスリットコイル包装ラインは、1時間に20~30個のコイルを梱包できると公表しています。
Q:掲載されている製品ラインでは、どのようなコイルサイズに対応していますか? A:100~3000kg、外径900~1400mm、内径508mm、幅15~450mmです。その他のサイズはプロジェクトごとに製作いたします。
Q:結束する前にコイルを平らにするのはなぜですか? A:コイルをテーブルの上に平らに置くことで、結束バンドが中央を通る際にプレスプレートがコイルをしっかりと保持します。
Q:遠隔で試験を見学できますか? A:はい。ご都合が悪くご参加いただけない場合は、合意済みの試験計画に基づいて試験を実施し、その様子をビデオに録画いたします。
Q: このラインはどのPLCとHMIで制御されていますか? A: 公開されているラインでは、シーメンスS7-1200またはS7-1500 PLCと7~10インチのHMIを使用しています。
Q:塗装済みコイルに跡が残らないようにするにはどうすれば良いですか? A:当社では、負荷をかけた状態で全ての接触点、プレスパッド、ローラー、ストラップ経路を検査し、テストコイルに接触痕がないことを確認した場合にのみ承認します。
Q:どの規格が適用されますか? A:CE市場向けには、ISO 12100およびEN 415-10が適用されます。
次のステップ
コイル梱包ラインの計画は、以下の3つのステップで行います。
- レイアウト図面を提出してください コイル重量、外径、内径、幅、および1時間あたりのコイル数 info@fhoppack.com.
- 48時間以内に提案書をお届けします駅のレイアウト図と工場のテスト計画図も含まれています。
- 現地調査を予約する そこで、床面積、クレーンの進入経路、および安全対策を確認します。
関連する読書
- サービスセンター向けスリットコイル梱包ライン
- スリット鋼コイル用自動鋼コイル結束機
- 傾斜ラック、包装ステーション、プレスステーションを備えた鋼コイル包装ライン
- 自動鋼コイル結束・梱包・積み重ねライン
- コイル包装機の梱包と取り扱い
- 鋼コイルのスリット加工用包装ライン
ソース
- 機械が稼働している様子(当社の工場映像): YouTubeのビデオ
- コイル重量、外径、内径、幅、速度、材質、PLCおよびHMI: スチールコイル包装ライン
- 規格の適用範囲:ISO 12100:2010; JP 415-10:2014
- 提案のタイミング:承認された下院CTA(48時間以内の提案)
最終更新日: 2026年10月09日