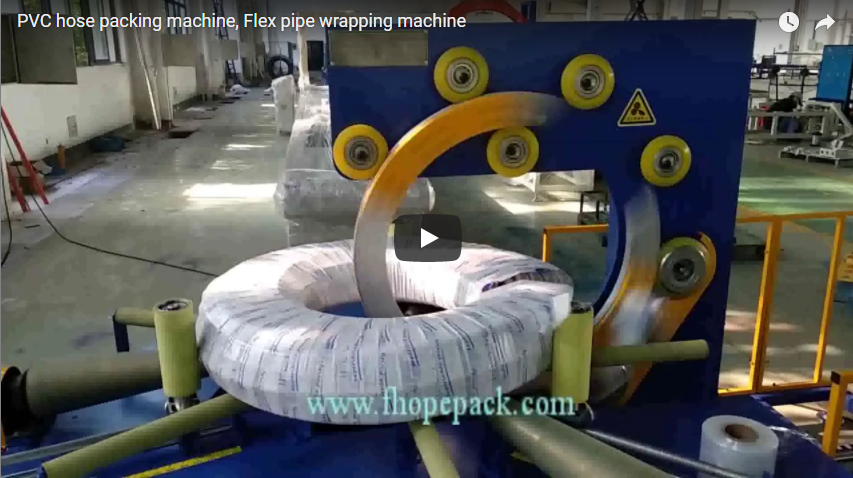
概要:工業用コイル包装において、「完全被覆」は機械の汎用的な能力ではなく、運用上の仕様です。内径(ID)、外径(OD)、および両側面全体にわたる真の表面被覆を実現するには、シャトルキャリッジの精密な機械的クリアランス、フィルムのネックダウンを考慮した校正済みの送りピッチ、および厳密な連続張力制御が必要です。この技術ガイドでは、エンベロープサイズ、運動学的オーバーラップ検証、および材料歩留まりテスト間の物理的な境界を分解し、調達エンジニアと工場管理者に、運用上の支障や輸送中の腐食による壊滅的な被害を受けることなく、スルーアイ軌道包装システムを仕様化、検査、および試運転するための、現場で検証済みのプロトコルを提供します。
「フルサイズ」を2つの明確な要件に分解する
工業用コイル包装機の場合、「フルサイズ」という販売上の謳い文句は、しばしば深刻な用途不適合を隠蔽している。真の技術的実現可能性を確立するためには、エンジニアリングチームはこの曖昧な表現を、2つの明確で譲歩できない仕様に分解する必要がある。
- 製品エンベロープ境界: 内径(ID)、外径(OD)、軸方向面幅、およびコイルの総重量。これらの値は、決して単独の極値として提示してはなりません。軽量ワイヤーリールで外径2,000mmを扱う機械が、支持ローラーのラジアルベアリング定格を超える外径2,000mmの重量鋼コイルを必ずしも支えられるとは限りません。必ず実際の動作マトリックスの組み合わせ(例:最小内径と最大軸方向幅の組み合わせ、最大外径と最大質量の組み合わせ)を提示してください。
- 完成パッケージ仕様: 物理的バリア保護が必要な対象表面(内径、外周、側面)、公称層数、許容される継ぎ目重なり、および機械的な尾部保持基準。
       [Top Stabilizer / Pressure Roller]
                    ▼
           .-----------------.
          /   Coil OD Face    \
         |  .-'`````````'-.   |
         | /   Coil Bore   \  |   ◄--- [Rotating Shuttle / Ring Path]
         | |   (ID Space)  |  |        (Carriage clearance must account
         | \               /  |         for radial coil deflection)
         |  '-._________.-'   |
          \   Coil OD Face    /
           '-----------------'
              ▲             ▲
         [Support A]   [Support B]  ◄--- Driven Support / Turning Rollers
穴径と側面被覆範囲を指定することは、「完全な輸出保護」を要求するよりもはるかに実行可能である。これにより、機械メーカーはコイルの穴を通る材料吐出ヘッドの正確な軌道を設計せざるを得なくなる。
さらに、表面を覆うだけでは、構造的な荷重保持、防湿性能、または耐腐食性を保証することはできません。ストレッチラップは表面の密着性と防塵性を提供しますが、スプリングテンパー加工されたスリットコイルの鋼製結束バンドの代わりにはなりません。上流側の結束状態、輸送方向(上向きか水平か)、天井クレーンの吊り上げ方法など、搬入されるコイルの状態は、結束されていない緩んだ荷物をラッパーが安定させることを期待するのではなく、システム入力として明確に文書化する必要があります。
視線経路と支援体制を一緒に確認する
スルーアイ式軌道ラッピングでは、回転リングがフィルム搬送体をコイルの中空コアに通し、同時に2つの駆動支持ローラーがコイルを水平軸を中心に回転させます。これらの直交する動きを同期させることで、連続的なトロイダル状のラッピングが実現します。
+-----------------------------------------------------------------------------------------+
|                              THROUGH-EYE CLEARANCE ENVELOPE                             |
|                                                                                         |
|       ( ( (  Ring Structure  ) ) )                                                      |
|     ================================                                                    |
|           |     Carriage     |                                                          |
|           |  Width (W_carr)  |                                                          |
|           +------------------+                                                          |
|     ================================                                                    |
|                   │                                                                     |
|            Clearance (C_min) ≥ 50 mm                                                    |
|                   ▼                                                                     |
|           .──────────────────.                                                          |
|          /                    \                                                         |
|         |    Minimum Coil      |  ==> Check:                                            |
|         |      Bore (ID)       |      ID_min ≥ W_carr + T_ring + 2 × C_min              |
|          \                    /                                                         |
|           '──────────────────'                                                          |
+-----------------------------------------------------------------------------------------+コイルラッパーの試運転でよくある故障モードは、公称コイルIDを機械のクリアランスとして扱うことです。リングフレームには、定義された断面厚さ(T_ring)しかし、重要な次元は、片持ち梁の材料運搬車の動的な掃引経路です(W_carr)、その張力ブレーキ機構、およびフィルムロールの直径。
クリアランス条件は、動的境界不等式を満たさなければならない。
ID_min ≥ W_carr + T_ring + 2 × C_min
動的クリアランス C_min コイルの偏心、伸縮するエッジ、ローラーのトラッキング振れを吸収するためには、少なくとも50mm必要です。
調達チームは、提示された最小のボアを通過する物理的なディスペンサーを示す正式な3Dレイアウト図を要求する必要があります。同時に、下部サポートローラーを検査してください。直径が小さく幅の狭いコイルはローラー間の位置が低くなり、ボアの中心線がリングの中心に対して大幅に低くなります。一方、幅が広く外径の大きいコイルは高い位置になります。機械には、リングの中心がコイル壁の可変断面中心と一致するように、電動垂直リング調整(または動的ローラーリフトジオメトリ)を組み込む必要があります。
製品ライン全体で仕様を推測するのではなく、公式の機器提案書に基づいて構造上のユーティリティを確認してください。例えば、FHOPE FPW-300のようなワイヤーコイルラッパーは、高耐久性のFPS鋼帯ラッパーとは異なる駆動比とクランプダイナミクスを採用しています。そのため、空気消費量、空気圧クランプ圧力(通常0.5~0.7MPa)、モーターサイズなどを相互に外挿することはできません。
外径の重なりをセットアップチェックとして使用し、その後すべての表面を検査する
トロイダルラッパーの重なり形状は本質的に不均一です。リングサイクルあたりの直線移動距離は外周で最大、内径で最小となるため、フィルムの重なり率は外径で最小になります。
Overlap_OD = 1 - (π × D_coil × ω_support) / (W_effective × ω_ring)
どこ:
D_coil=コイルの外径(mm)W_effective= 荷重に実際に適用されたフィルムの幅(mm)ω_support= サポートローラーの回転速度(RPM)ω_ring= ラッピングリングの回転速度(RPM)
[ Inner Bore (ID) ]  =======================================>  Overlap: 60% - 75%
                                                               (Tightly packed layers)

[ Side Flanks ]      ============================>              Overlap: 40% - 55%
                                                               (Intermediate density)

[ Outer Face (OD) ]  ====================>                      Overlap: Minimum 25% - 30%
(Critical boundary zone)フィルムは張力によって狭くなるため(横方向のネックダウンと呼ばれる現象)、公称500mmのロールを200%にプレストレッチすると、有効幅は(W_effectiveコイル表面での幅はわずか360~400mmです。オペレーターが公称500mm幅に基づいて送りピッチを設定すると、外周にパスの欠落や金属の露出が生じます。
多面品質検査プロトコル
| 表面ゾーン | 主要な機械的脆弱性 | 品質検査チェックポイント |
|---|---|---|
| 内径(ID) | フィルムのしわ、キャリッジの擦れ、裾のよれ | 急な曲率による破れがなく、ラミネート加工が連続していることを確認してください。 |
| 穴と面の接合部 | 鋭利なコイルのスリットエッジによる穿孔、張力による裂け目 | 局所的なエッジの割れがないか検査し、プレストレッチリリーフの設定を確認してください。 |
| 外側側面 | トラッキングの不均一、取り扱い中のレイヤーのずれ | 両面の重なりピッチが均一であり、視覚的な不透明度が一貫していることを確認してください。 |
| ODクラウン | 重なりが不十分(25%未満)、縫い目が分離している | 最小重なり量が360°全周にわたって目標値を満たしていることを確認してください。 |
| カット&クランプシーム | フィルム末端剥離、溶接不良 | 空気圧式クランプ/ヒーターまたは機械式ワイプダウンが、航空輸送中に確実に固定されるようにしてください。 |
ロール消費量とは別に、幾何学的見積もりを保管してください。
表面形状のみに基づいて包装材料を見積もると、理想的な理論上の消費量が得られるだけで、実際の材料費計算には役立ちません。幾何学的な包装経路は、トーラス状の断面形状に従います。
Path_cycle ≈ 2 × (Coil_OD - Coil_ID) / 2 + 2 × Coil_Width = (Coil_OD - Coil_ID) + 2 × Coil_Width
掛け算 Path_cycle 計算されたパス数によって、正味適用長さが算出されます。ただし、この数値は、以下の要素を考慮に入れなければ、市販の線状フィルムに直接変換することはできません。
- プレストレッチ比率: 2.5:1のギア比(伸長率150%)または3:1のギア比(伸長率200%)で動作する電動プレストレッチキャリッジは、原反ロールの巻き出し長さを大幅に短縮します。
- 二次的な首から下の筋肉量の減少: 断面を薄くすると、同等の水蒸気透過率(MVTR)を達成するために、より多くの層数が必要となる。
- プロセス廃棄物: 初期クランプ固定時、始動回転時、多層強化エッジラップ時、およびカットテールトリムロス時に消費されるフィルム。
+-----------------------------------------------------------------------------------------+
|                           CONSUMPTION CONVERSION PIPELINE                               |
|                                                                                         |
|  [ Net Toroidal Geometry ]                                                              |
|             │                                                                           |
|             ▼                                                                           |
|  [ Applied Film Length ]  ──( Divide by Pre-stretch: 1 + Ratio )──►  [ Unwind Length ]  |
|                                                                             │           |
|                                                                             ▼           |
|  [ Gross Purchased Roll Mass ]  ◄──( Add: Reinforcement Passes + Clamping Tail Losses ) |
+-----------------------------------------------------------------------------------------+
従来のLLDPEストレッチフィルムから、厚手のHDPE織布、VCIクリープペーパー、または複合バリアフィルムに包装材を変更すると、これらの運動学的仮定が変わります。
- 織りテープとVCIクラフト紙は、弾性がほとんどない(伸び率<5%)ため、プレストレッチローラーは解除するか、表面駆動式のパッシブリリース機構と高感度な磁性粉末ブレーキによる張力調整機構に切り替える必要があります。
- 伸縮性のない硬質素材は、テープの幅がコイルの内径の回転半径の限界を超えると、内径部分でひどくしわが寄る。
- 薄いストレッチフィルム用に調整された機械式切断・クランプ装置は、硬化処理された鋸歯状の空気圧式ブレードに改造しない限り、高張力120GSMの織物ポリプロピレンを切断することはできない。
パッケージと作業手順に基づいて構成された見積依頼書を送付してください。
供給業者の曖昧さを解消し、機械のサイズ不足を避けるためには、産業調達パッケージは、大まかな生産説明ではなく、エンジニアリングスケジュールを中心に据えるべきである。
========================================================================================
                         TECHNICAL RFQ DATA ENTRY MATRIX
========================================================================================
1. INCOMING COIL SCHEDULE:
   - Dimensions: ID min/max [mm] | OD min/max [mm] | Width min/max [mm]
   - Mass: Minimum / Maximum weight [kg]
   - Substrate: Hot-rolled / Cold-rolled steel / Copper / Wire rod bundle
   - Upstream Restraint: Bare / Strapped (radial/circumferential) / Deburred edges

2. FINISHED PACKAGE SPECIFICATION:
   - Surfaces Covered: Complete ID / OD / Both side flanks / Outer crown only
   - Overlap Criteria: Minimum OD overlap percentage (e.g., ≥ 35%)
   - Barrier Layering: Single layer / 1-layer VCI paper + 1-layer PE film outer jacket
   - Tail Anchoring: Mechanical tuck / Pneumatic clamp-and-seal / Adhesive tape wipe

3. CONSUMABLE SCHEDULE:
   - Primary Material: LLDPE Stretch Film / Woven PP Fabric / Reinforced VCI Paper
   - Roll Geometry: Core ID [mm] | Outer roll OD max [mm] | Nominal film width [mm]
   - Film Gauge: Thickness [µm] | Target pre-stretch percentage [%]

4. TACT-TIME & WORK SEQUENCE BOUNDARIES:
   - Target Line Output: Coils per hour (gross including handling)
   - Scope of Wrapper Cycle: Auto-centering -> Wrap cycle -> Auto-cut -> Eject
   - Interface Architecture: Crane loading / C-hook / Upender / Walking-beam conveyor

5. DOCUMENTATION & ACCEPTANCE REQUIREMENTS:
   - Mechanical 3D clearance envelope drawing for smallest bore
   - Factory Acceptance Test (FAT) protocol utilizing actual client test coils
========================================================================================
公称「1時間あたりのコイル数」は、積載、位置決め、フィルムの取り付け、包装、切断、拭き取り、および取り出しといった一連の工程全体の時間を監査することによって検証されなければならない。
オペレーターの業務に同意する前に、アクセス権限とメンテナンス状況を確認してください。
貫通アイ式ラッピングリングは、クラス4の機械的危険物です。高速回転するリングが中空コアを貫通し、隣接する駆動支持ローラーと接触することで、深刻な挟み込みおよびせん断領域が発生します。安全な運用には、国際的な機械規格への厳格な準拠が不可欠です。
       [ Physical Perimeter Safety Fencing (EN ISO 14120) ]
  +------------------------------------------------------------+
  |                                                            |
  |     [ Optical Safety Light Curtain (IEC 61496 Type 4) ]    |
  |               │                                            |
  |               ▼                                            |
  |       ====================                                 |
  |      [  ORBITAL WRAPPER  ] <--- Pneumatic Rod Clamping     |
  |      [   HAZARD ZONE     ]      System on Vertical Ring    |
  |       ====================      Counterweight (EN ISO 13849)|
  |                                                            |
+------------------------------------------------------------+- リスク軽減 (ISO 12100 & EN 415-5): ラッパーには、ISO 14120 に準拠した固定式外周ガードを組み込み、デュアルチャンネル安全スイッチと連動させる必要があります。天井クレーンがアクセスする積載ステーションには、認証済みの安全PLCコントローラ(EN ISO 13849-1、PL d/Cat 3以上)を介して統合されたタイプ4の安全ライトカーテン(IEC 61496)を装備する必要があります。
- 重力落下防止: 垂直移動リングには、メンテナンス時や駆動ベルト切断時に吊り下げられた荷物が落下する危険性を排除するために、機械式落下停止爪またはパイロット操作式ロッドロックブレーキを組み込む必要がある。
- ゼロエネルギー状態(LOTO): フィルムキャリッジの再装填、ロールの装填、カッターブレードの調整などのメンテナンス作業を行う際は、電源と圧縮空気を直ちに遮断し、その状態を確認する必要があります。排気弁は、OSHA 1910.147およびHSEの機械安全ガイドラインに従って、蓄積された空気圧を排出する必要があります。緊急停止ボタンは、真の機械式ロックアウト/タグアウトの代わりとして決して使用してはなりません。
セットアップを受け入れる前に、特定されたコイルのカバー範囲を実証してください。
最終的な機器の承認は、任意のテストシリンダーではなく、事前に定義された最悪の製品構成を使用した物理的な工場受入試験(FAT)に基づいて行うべきである。
========================================================================================
                       FACTORY ACCEPTANCE TRIAL TEST RECORD
========================================================================================
Client: ___________________________            Date: __________________________________
Machine Model: ____________________            Serial Number: _________________________

[TEST LOAD A: MINIMUM BORE / MAXIMUM WIDTH]
- Measured Coil Parameters: ID: _____ mm | OD: _____ mm | Width: _____ mm | Weight: _____ kg
- Material Used: Type: _____________ | Gauge: _____ µm | Measured Neck-down Width: _____ mm
- Carriage Clearance: Measured dynamic through-bore clearance: _____ mm (Pass ≥ 50 mm)
- Overlap Verification:
  * Bore Overlap (ID): _____ %  |  Flank Overlap: _____ %  |  Outer Crown (OD): _____ %
- Target Defect Check: [ ] Zero edge punctures  [ ] Zero window exposure  [ ] Tail secure

[TEST LOAD B: MAXIMUM WEIGHT / MAXIMUM OD]
- Measured Coil Parameters: ID: _____ mm | OD: _____ mm | Width: _____ mm | Weight: _____ kg
- Roller Drive Status: [ ] Smooth tracking  [ ] Zero slippage  [ ] Roller motor Amps: _____ A
- Total Cycle Time: Loading: ___s | Wrapping: ___s | Cut/Clamp: ___s | Total: ___s
- Total Material Consumed: Net mass used: _______ kg | Calculated vs. Actual Variance: ____ %

Sign-off Authority (OEM Lead Engineer): ___________________   Date: ____________________
Sign-off Authority (Client Lead Auditor): ___________________   Date: ____________________
========================================================================================
合格した製品サイズと未確認の製品サイズの両方を記録してください。試運転後に変更が生じた場合(例えば、25μmの標準ストレッチラップから100GSMの織布包装材への移行など)、重なりと切断のダイナミクスを完全に再監査することが必須です。
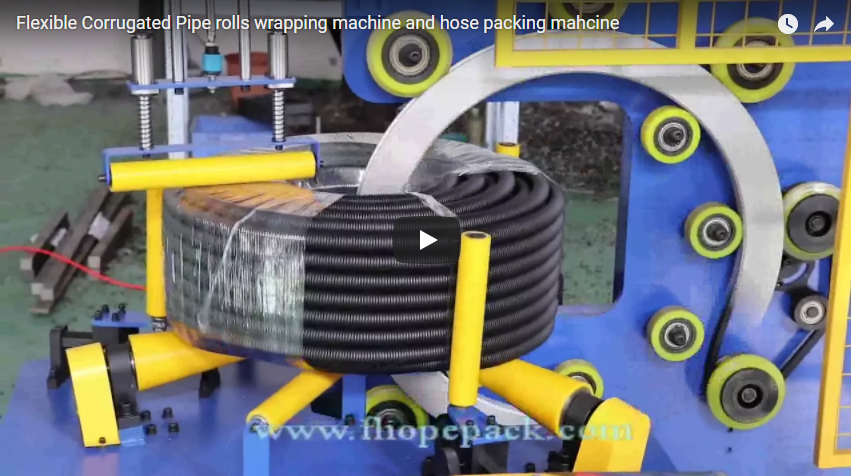
カスタムアプリケーションのレビュー、プロジェクトスケジュール、およびクリアランスレイアウトの検証については、詳細なコイルマトリックスとプロセスラインパラメータをFHOPEエンジニアリンググループ(info@fhopepack.com)までお送りください。付属の技術操作ビデオを参照することで、すべての技術的な議論を、現場で実証済みの具体的な機械的構成に基づいて進めることができます。