ロール包装の最適化:カーペット・カーテン用シュリンク包装機の技術ガイド
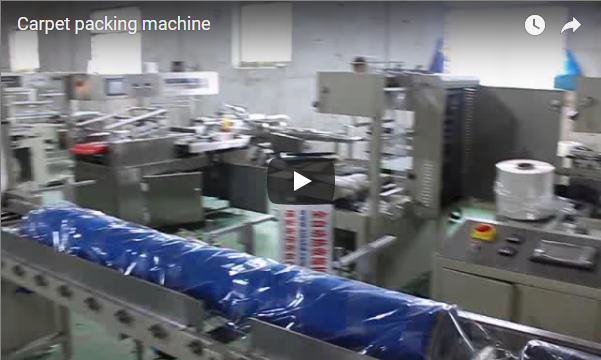
ロール商品の一般的なシュリンク包装プロセスを紹介するビデオ。
カーペットやカーテンロールのような大型でかさばる製品を保管・輸送中に保護することは、特有の課題を伴います。これらの製品は、汚れ、湿気、擦り切れ、ほつれなどの影響を受けやすいからです。様々な業界で効果的な解決策として採用されているのが、ロール状の製品の寸法と重量に合わせて設計された専用機械を用いたシュリンク包装です。このガイドでは、カーペットやカーテンロールにシュリンク包装機を使用する際の技術的側面、運用上の考慮事項、そしてメリットについて、分かりやすく解説します。
1. コア技術:ロールのシュリンクラッピングの仕組み
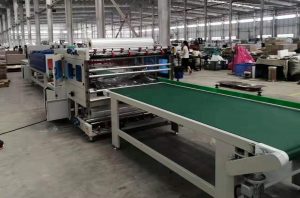
基本的な原理は、ロールを熱可塑性フィルムで包み、加熱することです。加熱によりフィルムは製品の周囲で均一に収縮し、しっかりとした保護層を形成します。自動化または半自動化されたプロセスの主要な段階は、通常、以下の通りです。
- インフィード: ロールは手動または自動でコンベア上に配置され、ラッピングゾーンに入るための適切な位置合わせが保証されます。
- フィルムディスペンシング&シーリング: ロール状のシュリンクフィルムが正確に送り出されます。機械の種類(後述)に応じて、フィルムは製品に掛けて(Lバーシーラー)、または製品の周囲に巻き付けられて(サイドシーラーまたはスリーブラッパー)送られます。その後、シーリング機構(ホットワイヤー、ホットナイフなど)がフィルムを切断し、端を溶着することで、ロールの周りに袋またはスリーブを形成します。
- ヒートトンネルアプリケーション: 緩く巻かれたロールは加熱トンネルを通過します。制御された熱風循環により、フィルムはしっかりと収縮し、ロールの形状に沿って伸びていきます。トンネル温度、風量、コンベア速度は、調整可能な重要なパラメータです。
- 冷却と排出: トンネルを出た後、パッケージは冷却ゾーンを通過し、フィルムが素早く硬化するのを助け、包装されたロールが取り扱いまたはパレット積載のために排出エリアに運ばれる前に耐久性のある仕上がりを保証します。
2. ロール包装の主な機械の種類
さまざまな収縮システムが存在しますが、大きな円筒形の製品には特定の構成がより適しています。
- Lバーシーラー: 3辺(1辺は折り返し、2辺はシール)をシールすることで、完全に密閉された袋を作ります。中程度の容量の用途や、完全な密閉が不可欠な場合に最適です。L字型のシーリングバーが下降する前に、オペレーターまたは自動化装置が製品を折り畳まれたフィルム内に置く必要があります。
- サイドシール機: より高いスループットを実現します。製品はコンベア上を連続的に移動し、フィルムが製品に折り畳まれ、片側が縦方向にシールされ(サイドシール)、その後、製品間のクロスシールが行われます。これは、長い製品や高速搬送が求められる場合によく使用されます。
- スリーブラッパー(バンドルラッパー): この方法では、製品の周囲にフィルムの帯、つまり「スリーブ」を巻き付け、両端を開放したままにします(「ブルズアイ」と呼ばれる開口部)。端部からの埃の侵入を完全に防ぐことはできませんが、フィルム使用量が少なく、重いロールに対して非常に頑丈で、主にユニット化とほつれ防止に重点を置いています。熱収縮によりスリーブはしっかりと固定されます。
3. 技術仕様と選択パラメータ
適切なシュリンク包装機を選択するには、いくつかの技術的要素を慎重に考慮する必要があります。
- 製品寸法と重量容量:
- 最大ロール直径: マシンが対応する必要がある最大直径を指定します。
- 最大ロール長さ: シーリング領域とトンネル幅が十分であることを確認します。
- 最大ロール重量: コンベア、ドライブ、および機械構造が負荷に対応する必要があります。
- スループット要件:
- 1分あたりのパック数(PPM)または1時間あたりのパック数(PPH):生産量に合わせて必要な包装速度を定義します。サイドシーラーは、一般的にLバーシーラーよりも高速です。
- シュリンクフィルムの互換性:
- フィルムの種類:ポリエチレン(PE)は、その強度と耐穿刺性から、カーペットなどの重量物によく使用されます。ポリオレフィン(POF)は、軽量の製品や透明性が重視される用途によく使用されますが、重量があり摩耗しやすいロールには適さない場合があります。
- フィルムゲージ(厚さ):ミクロンまたはゲージ単位で測定されます。厚いフィルム(例:60~100ミクロンPE)は、重いロールに対してより強固な保護を提供します。
- フィルム ロールの幅と直径: マシンは必要なフィルム ストックの寸法に対応する必要があります。
- シーリングシステム:
- ホットナイフまたはホットワイヤー:ホットナイフシステムは、厚いPEフィルムに適した強力なシール効果を発揮します。シールワイヤーシステムは処理速度が速いですが、交換頻度が高くなる場合があります。
- シールバーの寸法: 製品の断面積よりも大きくする必要があります。
- ヒートトンネル性能:
- 温度範囲: 選択したフィルム タイプに必要な熱を実現する必要があります (PE では POF よりも高い温度が必要です)。
- 気流制御: 円筒形状の均一な収縮には、調整可能な気流パターンが重要です。
- コンベアタイプと速度制御: 重いロールに適したローラーまたはベルトコンベア。収縮品質を最適化するには可変速度が不可欠です。
- 電力と空気の要件:
- 電圧/位相/電流: 施設の電力との互換性を確認します。
- 圧縮空気消費量 (PSI/CFM): 多くの機械では、シーリング バーやアクチュエーターに空気圧を使用します。