エグゼクティブサマリー
回転アーム式パレット包装機は、パレットではなくフィルムを回転させます。荷物はコンベア上に静止した状態で、フィルムキャリッジを載せたアームがその周りを回転するため、軽量、高所、または不安定な荷物も回転させることなく包装できます。当社の自動包装機R200は、最大1,200×1,200×2,000mmの荷物を15~18rpmで包装し、フィルムの供給、切断、拭き取りを自動で行い、1時間あたり35パレットの処理能力を備えています。
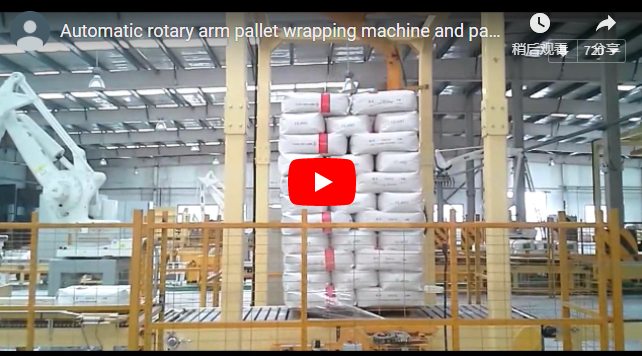
このラインでは、フォークリフトが白い荷物を木製パレットに載せ、黄色の縁取りのあるローラーコンベアに載せます。灰色のガントリーフレームがコンベアを跨ぎ、黄色のマストとフィルムキャリッジを備えたアームが、荷物が静止している間、荷物の周りを旋回します。ラインの横には、赤と緑の信号灯を備えた灰色の制御盤が独立して設置されており、包装された荷物はコンベア上を転がり出ていきます。
目次
- ターンテーブルではなく回転アームを使う理由
- 自動サイクルの仕組み
- R200ロータリーアームのデータ
- 計算例:1,800 mmの荷重
- 包装パターンと1時間あたりのパレット数
- 選択チェックリスト
- 安全性:EN 415-6およびISO 12100
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
ターンテーブルではなく回転アームを使う理由
ターンテーブルでは、荷物全体が回転します。軽量の段ボール箱、発泡スチロールブロック、またはバラバラの袋を高く積み重ねると、回転によって傾いたりずれたりする可能性があります。また、重い荷物の場合は、その重量に対応した定格のターンテーブルが必要です。ロータリーアームを使用すれば、包装中に荷物が動くことはありません。
- 不安定な荷重 紡績されていないため、傾いたり、上層部が剥がれたりすることはありません。
- 重量 回転テーブルではなく、コンベアによって搬送される。
- ラインレイアウト 搬送はストレートスルー方式です。パレットはコンベアに入り、停止し、包装され、同じコンベア上で排出されます。
トレードオフとなるのは、オーバーヘッドフレームの構造だ。アームには十分な高さの空間が必要であり、また、アームがフルスピードで動作するのに十分な剛性を備えたフレームが必要となる。
自動サイクルの仕組み
- インフィード。 パレットは供給コンベアに載せられ、包装位置まで移動します。
- 高さ。 台車に取り付けられた光電センサーが、荷物の最上部を検知する。
- ラッピング。 アームはゆっくりと動き出し、荷物を円を描くように移動します。キャリッジは下層、中層、上層の3層を敷設し、各層は0~99巻きまで設定可能で、選択した高さで再巻き、重ね巻き、補強を行うことができます。
- 切って拭く。 フィルムは自動的に切断され、積荷に貼り付けられ、フィルムの端は次のパレットのために保持される。
- 排出。 コンベアが包装されたパレットを運び出す。
予延伸力は独立したモーターによって制御され(予延伸比はフィルムごとに設定され、見積もり時に確認されます)、独立した上下カウンターとサイクルカウンターが各パレットを記録します。
R200ロータリーアームのデータ
| Item | R200(オートマチック) |
|---|---|
| 最大積載サイズ | 長さ1,200mm × 幅1,200mm × 高さ2,000mm |
| 腕の速度 | インバーターによる15~18rpm |
| 出力 | 1時間あたり35パレット(見積もり) |
| 刃 | 幅500mm、芯径76mm、ロール重量約15kg |
| キャリッジスピード | 2.9メートル/分 |
| 層 | 風速0~99(下部、中部、上部) |
| 管理 | PLC、独立ボタン、光電センサー |
| 出力 | 380V、3相、50/60Hz |
| Air | 6~8 kgf/cm²、清潔で乾燥している |
生産量が少ない場合、当社の半自動回転アーム式包装機は、アームを毎分3~12回転で回転させ、オペレーターがフィルムを結束したり切断したりします。
計算例:1,800 mmの荷重
1,200 × 1,000 × 1,800 mm、500 mmのフィルムを装填し、アームを15rpmに設定し、下巻きを3回、上巻きを3回、上送りを1回、下送りを1回行います。
| 手順 | 計算 | 結果 |
|---|---|---|
| 荷重範囲 | 2 × (1,200 + 1,000) | 20 mm |
| 1ターンあたりの車高上昇 | 2,900 mm/分 ÷ 15 rpm | 193約mm |
| 螺旋状の重なり | 1 − 193 ÷ 500 | 約61% |
| キャリッジアップ | 1.8~2.9メートル/分 | 0.62分、約37秒 |
| 上下 | 2×37 | 約74秒 |
| 走行中の旋回 | 74 × 15 ÷ 60 | 18.5について |
| 下部風と上部風 | 6回転 ÷ 15rpm | 0.4分24秒 |
| ラッピングタイム | 74 + 24 | 約98秒 |
結果。上下動作全体にかかるアーム時間は約98秒。負荷はR200の範囲内に収まり、高さに200mmの余裕がある。
包装パターンと1時間あたりのパレット数
1時間あたりのパレット処理数は、3,600 ÷ 総サイクル時間(秒)で計算されます。移送、切断、拭き取りに 30 秒かかる場合(これは例示です)、上記の全工程では 98 + 30 = 128 秒となり、3,600 ÷ 128 = 約 28 パレット/時間となります。
提示された1時間あたり35パレットという数値は、3,600÷35=約103秒のサイクルを意味します。そのため、より軽量なパターンが必要となります。例えば、1回のアップパス(37秒)と、18rpmでのエンドワインド6回(20秒)を組み合わせると、アーム操作時間は約57秒になります。したがって、パターンは生産量に大きく影響する要素であり、最適なパターンは負荷の安定性によって決まります。パターンは見積もり時にお客様とご相談の上設定いたします。
選択チェックリスト
- 積載物の長さ、幅、高さ、重量。
- 積載安定性:軽量、高層、または緩い層。
- 1時間あたりのパレット処理量と包装パターン。
- ガントリーフレームのための高さと床面積。
- コンベアの高さとラインの方向。
- 空気と電力の供給。
安全性:EN 415-6およびISO 12100
パレット包装機はEN 415-6規格に準拠しており、リスクアセスメントはISO 12100:2010に基づいて実施されます。旋回アームが主な危険箇所であるため、包装エリアはフェンスまたはガードで囲まれ、アームは周囲に障害物がないことを確認してから作動を開始します。
工場での試運転は、現場のフェンス設置前に実施されます。インターロック式の外周フェンスは、試運転時に設置され、プロジェクトごとに合意されたとおり、当社または購入者から供給されます。機械には、赤いキノコ型の緊急停止ボタンと、施錠可能な電気遮断装置が備わっています。安全ガードおよびCEマークに関する書類は、プロジェクトごとに合意されます。
エンジニアリングに関するよくある質問
Q:回転式アーム式包装機ではパレットは回転しますか? A:いいえ。パレットはコンベア上に静止したままで、アームがその周りを回転します。
Q:R200はどのくらいの高さの荷物を包むことができますか? A:最大2,000mm、設置面積は最大1,200×1,200mmです。
Q:1時間あたり何パレットですか? A:見積もりでは1時間あたり35パレットです。より重い包装パターンにすると、その数は減ります。
Q:圧縮空気は必要ですか? A:はい、フィルムの切断とクランプには、6~8 kgf/cm²の清浄で乾燥した空気が必要です。
次のステップ
- 荷物のサイズ、重量、1時間あたりのパレット数を送ってください。 info@fhopepack.comまでご連絡ください。
- 設定します 腕の速度、キャリッジ、巻き取りパターン。
- 24時間以内に返信します 提案書と見積書を添えて。
関連する読書
- 回転式アーム包装機(製品ラインナップ)
- FHOPE R100 回転アーム式パレットラッパー(フィルムカッター付き)
- 自動ロータリーアームパレット包装機および梱包機
- 自動パレット包装機:完全ガイド
- トップシートカバー付き自動ロータリーアームパレット包装機
ソース
- FHOPE社によるR200型自動回転アーム式パレットラッパーの見積もり(2022年)
- EN 415-6; ISO 12100:2010
- 上記に示された当社の自動回転アーム式ラッピングライン
最終更新日: 2026年10月19日