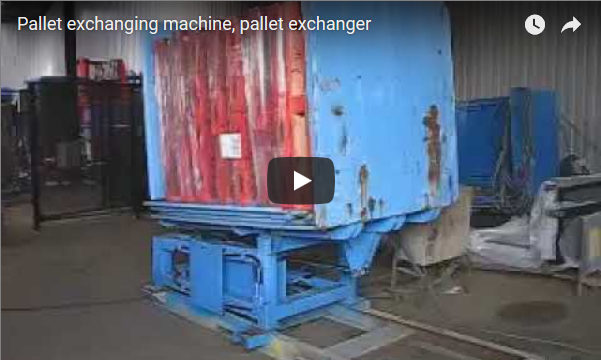
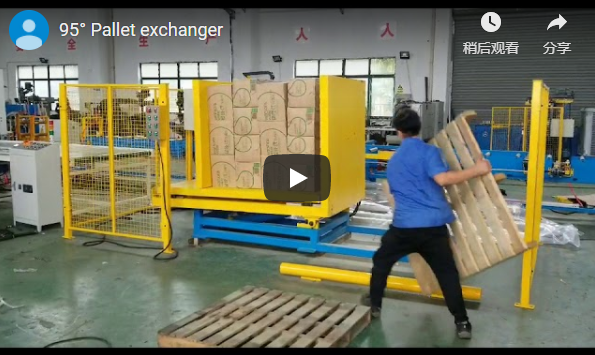
概要: MDFおよびEPSメーカーでは、パレット交換作業が生産ラインのボトルネックとなることが頻繁に発生しています。手作業によるパレット交換は、安全上のリスクやサイクルタイムのばらつきを生み、OEE(設備総合効率)を直接的に低下させます。自動パレットチェンジャーはワークフローパラメータを安定させ、通常、直接的なパレット交換作業量を20~50%削減します。最適なシフト体制の下では、さらに高い削減率を達成できる場合もあり、製品の損傷も最小限に抑えられます。導入にあたっては、処理能力要件、設置スペースの制約、およびシステム統合の複雑さを経営陣が評価する必要があります。
🛠️評価基準
調達の決定においては、初期設備価格よりも総所有コストと運用効率を優先する必要があります。自動化への投資が不適切だと、投資収益率が予測を下回ることがよくあります。工場管理者は、総サイクル時間と労働力削減の指標ではなく、単価のみに注目することで、自動化のROIを誤って判断する傾向があります。決定パラメータには、年間パレット量のしきい値、目標OEE向上、床面積の制限、既存のマテリアルハンドリングネットワークとの統合の複雑さを定量化する必要があります。調達の誤りは、契約締結前に負荷安定性の許容範囲やクランプ圧力範囲を確認せずに機器を選択することです。MDFボードのスタックは、回転中に端が潰れないように、正確な力の配分が必要です。EPS断熱パネルは、密度が低く構造的に脆弱なため、クランプしきい値を低くする必要があります。経営陣は、ベンダー評価の前に境界条件を定義する必要があります。重要なポイント:サプライヤーの仕様を、最大スタック寸法(長さ1,200~5,000 mm)とピークシフトのボリューム要件と照らし合わせて確認してください。
調達に関する警告:連続運転サイクルにおける油圧シール定格を確認せずにパレットチェンジャーを発注すると、早期故障やメンテナンスコストの増加につながります。運用リスクを軽減するため、設置スケジュールを確定する前に、必ず認定圧力試験報告書を請求し、定期メンテナンス間隔を確認し、保証範囲を確認してください。
運用管理者は、現在のワークフローのボトルネックを自動化された処理能力と照らし合わせて分析する必要があります。床面積の配分によって、移動式構成と固定式構成のどちらが既存の包装ラインにスムーズに統合できるかが決まります。電源の互換性によって、電気インフラのアップグレードが必要となります。リスク管理には、最大負荷条件下での緊急停止手順と油圧ガードの適合性の確認が必要です。実装の複雑さは、コンベアの同期要件と倉庫管理システムとの接続性に応じて変化します。
🏗️ オプションA
手動パレット交換は、予測不可能な人件費、高い安全責任、および一貫性のないスループットをもたらし、すべての生産シフトで総合設備効率を直接的に低下させます。この従来の方法では、継続的な人員配置が必要となり、生産ピーク時には予測不可能なワークフローの中断が発生します。標準的な2シフト制の生産条件下では、各交換作業に1回の移送につき3~5分の手作業時間が必要です。フォークリフトの位置決めにより、サイクル全体の所要時間がさらに2~4分増加します。MDFスタックの製品損傷率は常に7~10%に達し、低密度EPSパネルでは15%を超えます。必要な人員は、生産量の変動に関わらず、1シフトあたり3~4人で固定されています。安全事故には、腰痛、圧迫による危険、反復動作による負傷が頻繁に発生します。作業員の疲労とさまざまな持ち上げ技術により、ワークフローの一貫性が最大40%低下します。
🔗関連情報:その他のソリューションを見る
📈 オプションB
自動パレットチェンジャーは、サイクルタイムの標準化、手作業による搬送の排除、連続包装ラインの同期要件への直接的な対応により、測定可能なOEE改善を実現します。この機械式アプローチにより、手作業による持ち上げ作業が不要になり、サイクルタイムが安定し、連続包装ラインの同期要件に直接対応します。油圧プラットフォームは、自動高さ検知条件下で5~25キロニュートンのクランプ力を加えます。回転システムは、検証済みの負荷重量パラメータの下で、プラスマイナス0.5度の角度許容範囲で180度の回転を実行します。サイクルタイムは、高負荷運転条件下で、交換ごとに20~35秒で安定します。電力要件は、標準的な産業用三相電源定格に準拠し、PLC構成制限は、特定のモデルアーキテクチャに関する検証済みのベンダーマニュアルに依存します。統合インターフェースは、検証済みの通信プロトコル規格の下で、コンベア同期と倉庫管理システムのデータ交換をサポートします。移動式サイドプレス型は、一時的なライン調整のための柔軟な位置決めを提供し、固定式ティッパー型は、大量連続運転のための恒久的な取り付けを提供します。
🛡️比較表
経営陣は、予測される処理能力の向上が、測定可能な投資収益率と保険料の削減につながることを確認するため、これらのパフォーマンス指標をサイト固有のベースライン監査と照合して検証する必要があります。直接的なパフォーマンス指標によると、自動化システムはサイクルタイムを80%短縮し、すべての運用シナリオにおいて、シフトごとに1人の監督者のみで済むように労働力依存度を低減します。経営陣は、調達仕様を最終決定する前に、これらの定量化されたパラメータを施設の制約条件と照らし合わせて検討する必要があります。
| 評価次元 | 手動パレット交換(オプションA) | 自動パレットチェンジャー(オプションB) |
|---|---|---|
| サイクルタイム | 1回の交換につき8~12分 | 1回の交換につき20~35秒 |
| 労働要件 | シフトあたり3~4人のオペレーター | 1シフトあたり0.5人の監督者 |
| 製品損傷率 | 7~10%(MDF)、10~15%(EPS) | 全ての負荷タイプにおいて1~3% |
| クランプ圧力制御 | 制御不能な手動による力の加え | 調節可能 5~25kN 高さ感知機能付き |
| 回転精度 | 該当なし(手動位置調整) | 0.5°± 180°回転時の角度許容誤差 |
| OEE影響変数 | 処理遅延によるダウンタイムが長い | コンベアとの安定したスループット統合 |
自動化構成の長期的な収益性は、統合オーバーヘッドによって決まります。コンベアのアライメント許容誤差は、通常、送りミスを防ぐためにプラスマイナス2ミリメートルの精度が必要です。電気パネルは、連続運転サイクル下で地域の産業安全基準に準拠する必要があります。メンテナンス間隔は、動作温度範囲と周囲の粉塵レベルによって異なります。経営陣は、5年間の導入期間にわたってOEEの改善、廃棄物処理費用の削減、および労災保険料の削減を追跡する標準化されたROI計算フレームワークを確立する必要があります。導入前に、サプライヤーの保証条件が油圧シールの劣化とギアボックスの潤滑スケジュールをカバーしていることを確認してください。
🔗関連機器もご覧ください
⚙️ 選択に関するアドバイス
調達の検証には、機器の仕様が実際の処理量と長期的な拡張性の目標に合致していることを確認するために、運用、財務、および安全チーム間の部門横断的な連携が必要です。施設管理者は、ベンダーとの契約を最終決定する前に、床面積のクリアランスと電源の互換性を確認しながら、機器の容量を年間パレット量のしきい値に合わせる必要があります。調達の決定には、既存のマテリアルハンドリングインフラストラクチャと長期的な運用拡張性の目標との厳密な連携が必要です。年間交換量が2万パレットを超える場合、直接的な労働力削減と損害賠償請求の減少により、自動化された設備投資が正当化されます。熱処理または衛生的なベースプラットフォームを必要とする運用では、手動で再構成することなくコンプライアンスを維持できるクイックチェンジクランプ治具が役立ちます。床面積の制限により、コンパクトな移動式構成が有利ですが、恒久的な設置ラインでは、鉄筋コンクリートアンカーを使用した固定設置が必要です。本格的な展開の前に、フィルム張力保持とパレットアライメント許容範囲を検証するために、試運転を実施してください。経営陣は、予測されるOEEの向上、負傷率の低下による保険料の削減、および廃棄物処理費用の削減を使用して、総所有コストを計算する必要があります。部門横断的な承認を行うことで、財務予測が業務上の現実と整合し、導入段階でのスコープクリープを防ぐことができる。
購入決定チェックリスト
-
最大積層寸法が、製造公差の範囲内でプラットフォームのサイズ仕様と一致していることを確認してください。
-
電源装置が既存のプラント設備および高調波歪み制限値と互換性があることを確認してください。
-
最大負荷条件下における製品の脆弱性閾値に対して、クランプ圧力範囲を検証する。
-
WMS接続およびコンベア同期規格に関するPLC統合プロトコルを確認してください。
-
油圧ガードの要件および緊急停止応答時間に関する安全コンプライアンス文書を監査する。
🛡️適合性に関する注意事項:この機器はISOおよびCE規格に適合するように設計されています。購入前に、製造元に具体的な認証についてご確認ください。
FAQ
Q:自動化契約を締結する前に、ベンダーのどの文書を確認する必要がありますか? A:調達チームは、認定された負荷安定性レポート、油圧試験証明書、および施設の環境条件に合わせた詳細なメンテナンススケジュールを要求する必要があります。保証条件がシール劣化、ギアボックス潤滑間隔、およびPLCファームウェアの更新を明確にカバーしていることを確認し、最初の3年間の運用中に予期せぬ設備投資が発生しないようにしてください。発注承認前に、これらの文書を社内安全監査と照合してください。
Q:パレット搬送自動化における投資対効果(ROI)検証フレームワークは、経営陣はどのように構築すべきでしょうか? A:財務および運用責任者は、導入前に現在の労働時間、製品損傷率、およびOEE損失を基準値として設定する必要があります。導入後の追跡では、実際のサイクルタイムと予測されるスループット向上を比較し、保険引受担当者は、職場での負傷請求件数と資材廃棄量の指標の検証済み減少に基づいて保険料を調整できます。生産量の増加に伴い、メンテナンス間隔を調整し、財務予測を再調整するために、四半期ごとのレビューマイルストーンを設定します。