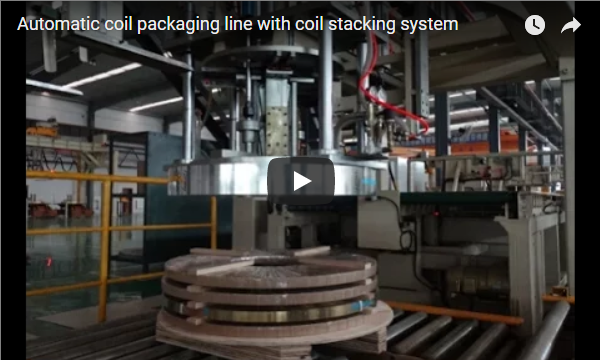
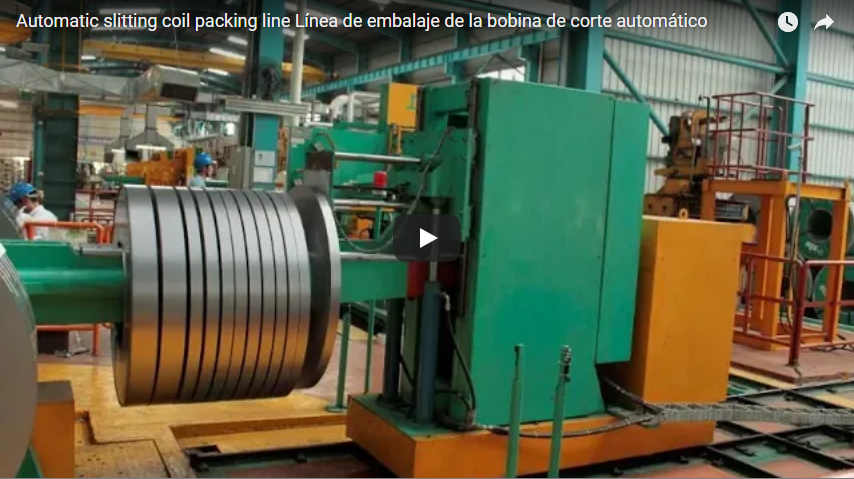
概要狭幅スリットコイルは、保護されていない精密に切断された端部が特徴で、従来の天井クレーンによる吊り上げや手動フックによる移送時に、端部の波打ち、へこみ、伸縮による損傷を受けやすい。スリットコイルを精密駆動ローラーコンベア上で、下向きに傾けてセンタリングしてから軸方向のプレス、軌道ラッピング、自動スタッキングまで行う同期自動化ラインは、重要な端部接触の危険箇所を排除する。本技術レビューでは、FHOPEスリットコイル包装ラインの機能シーケンス、動的コイル重量計算、CE/OSHA安全管理、およびライン調達のための現場試験済み仕様マトリックスについて詳しく説明する。
[動画埋め込み]
技術プロセスの概要
この自動包装ラインは、材料搬送、90度傾斜、電動ローラー搬送、および開口部を通した包装を、統一されたプログラム可能な搬送システムに統合しています。
[Slitter Recoiler / Turnstile]
              │ (Eye-Horizontal)
              ▼
[90° Hydraulic Downender] ───► [Centering & Infeed Conveyor] (Eye-Vertical)
                                               │
                                               ▼
[Palletizing / Stacking Station] ◄─── [Through-the-Eye Wrapping Station]
スリット加工されたコイルは、スリッター回転台上で水平方向に供給されます。油圧式ダウンエンダーは、単体または積み重ねられたコイルをピックアップし、90度回転させて垂直方向(上向き)にし、頑丈なローラーコンベア上に載せます。
包装ステーションに登録されると:
- センタリングローラーは、コイルの内径を軌道リングの軸に合わせます。
- 頭上の空気圧式/油圧式安定化アームがコイル面に降りてきて、内部のストリップの滑りや回転を防ぎます。
- 回転するシャトルが内径(ID)内を移動し、予め延伸されたフィルムまたは保護紙を貼り付ける。
- 密閉されたコイルは、下流の中間緩衝ゾーン、自動スタッキングゾーン、または結束ゾーンへと排出される。
回線の仕組み
このシステムは、コイルの到着から最終的な荷降ろしまで、各コイルの下に継続的な物理的支持を維持するため、中間的なクレーンによる吊り上げ、Cフックの擦り傷、フォークリフトの爪の接触がなくなります。
ステップバイステップの生産フロー
| 手順 | 機械操作 | 技術的なパラメータ |
|---|---|---|
| ダウンエンドとインフィード | 油圧式傾斜クレードルにより、コイルは水平マンドレルから垂直軸(上向き)に移行し、動力付きローラー上に載せられます。 | 90°傾斜サイクル:15~25秒。ソフトストップ油圧減速。 |
| ローラーコンベア | ポリウレタン製のスリーブを被せたローラーが、アイアップされたコイルを下流のステーションへと誘導する。 | インバータ駆動による可変速度:6~18m/分。 |
| センタリングとクランプ | 両側の空気圧式センタリングローラーがコイルの穴の位置を合わせ、垂直方向の押さえがストリップの端を安定させる。 | 締め付け力はコイルの厚さに応じて2.0~15.0kNまで調整可能です。 |
| 軌道ラッピング | リングシャトルは、コイルが駆動ローラー上で回転する間に、ストレッチフィルム/VCIをコイルコアを通して供給する。 | リング回転数:40~100 RPM、オーバーラップ比調整可能:30%~70%。 |
| 排出および積み重ね | 巻かれたコイルは、回転式改札機、シザーリフト、またはピックアンドプレース式磁気/真空スタッカーへのインデックスとして機能する。 | パレットの自動バッファリングと結束の統合。 |
主要な機械設計上の特徴
- 連続ローラーサポートリム部分に集中する応力を排除します。コイルは完全に平らな側面切断面を下にして載るため、総重量が複数のコンベアローラーに分散されます。
- 制御された垂直拘束垂直方向の押さえ機構には、自由に回転する非マーキング性のポリウレタン製接触ローラーが採用されています。これにより、表面に傷をつけることなく、ストリップの「時計仕掛けのような」変形や伸縮を抑制するのに十分な軸方向の予圧がかかります。
- モジュール式供給統合マスタースリット式出口ターンスタイル、ウォーキングビーム、または自動搬送車(AGV/RGV)と直接接続します。
スリットコイルにとってローラー搬送が重要な理由
スリットコイルは、全幅マスターコイルと比較して、材料の取り扱いにおいて特有の課題を抱えている。
- 露出した、コーティングされていない縁スリット加工を行うと、亜鉛メッキされていない、または未加工の炭素鋼の端面が露出するため、VCI(揮発性防錆剤)による保護がないとすぐに腐食してしまう。
- バリのインターロックとノッチ感度微細なせん断バリが隣接する表面に引っかかることがあります。機械的な点荷重によって局所的な塑性変形が生じ、自動プレス金型の寸法公差が損なわれます。
- アスペクト比の不安定性(狭い幅)幅の狭いコイル(幅60mm未満)を水平方向に搬送すると、転倒しやすい。頑丈なローラーを使用してコイルを上向きに搬送することで、転倒を完全に防止できる。
Conventional Sling Transfer (High Stress)        Roller Bed Transfer (Distributed)
           ▼ [Crane Hook]
         /   \                                    [Eye-to-Sky Coils]
       /       \                                  ═══╤═════════╤═══
     │◄ Edge Stress Concentration (Dent Risk)       O    O    O    O (Driven Rollers)
     └───[Coil]───┘                              Distributed Surface Support
自動車の露出パネル、研磨されたステンレス鋼(BA/2B仕上げ)、または塗装済みアルミニウムなどの高仕上げ用途では、接触摩擦と亜鉛/微粒子の付着を排除するために、鋼製ローラーに加硫ゴムまたは90ショアAポリウレタンのスリーブが取り付けられます。
スリットコイル重量計算
正確な質量計算は、コンベア駆動動力、ローラー壁厚、ダウンエンダー油圧式サイズ、およびラッピングリングの張力を決定する。
サイズ計算式
Volume (m³) = [π ÷ 4 × (OD² − ID²)] × Width
Weight (kg) = Volume × Material Density (ρ)
どこ:
OD=外径(メートル)ID= 内径 / コアボア (m)Width= ストリップスリット幅 (m)ρ(炭素鋼)=7,850 kg/m³ (ステンレス鋼:7,930 kg/m³、アルミニウム:2,710 kg/m³)
工学計算例
| メトリック値 | 帝国換算 | |
|---|---|---|
| 外径 (OD) | 1,000 mm (1.00 m) | で39.37 |
| 内径 (ID) | 508 mm (0.508 m) | で20.00 |
| ストリップ幅(W) | 150 mm (0.150 m) | で5.91 |
| 純量 | 約0.0874立方メートル | 約3.086立方フィート |
| 鋼材密度(ρ) | 7,850kg /m³ | 0.2836ポンド/インチ |
| 計算されたコイル質量 | 〜686.2 kg | 〜1,512.8ポンド |
運用ノート: ストリップ幅が狭くなると、単一コイルのペイロードは減少しますが、処理サイクル周波数(サイクル/時間)が大幅に増加するため、より高い加速度定格が必要になります(dv/dtコンベアインバータ駆動装置について。
技術仕様
| 標準工業用エンベロープ | ヘビーデューティーオプション | |
|---|---|---|
| コイル外径(OD) | 600〜1,600 mm | 800〜2,000 mm |
| コイル内径(ID) | 508 mm / 610 mm 標準 | 405mm / 508mm / 610mm / 760mm |
| スリット幅範囲 | 20〜500 mm | 30〜800 mm |
| 最大コイル重量 | 3,000kgまで | 10,000kgまで |
| コンベア速度 | 6~18 m/分(VFD制御) | 4〜12 m / min |
| ローラー仕様 | 直径89~133mm、PUコーティング(厚さ5~10mm) | 頑丈なスチール製、特殊エラストマー製スリーブ付き |
| ラッピングオーバーラップ比率 | 20%~80%(HMI経由でプログラム可能) | 20%〜80% |
| シャトルリングスピード | 100 RPMまで | 80 RPMまで |
| 消耗品メディア | ストレッチフィルム(PE)、VCI紙、PP織布テープ | インターリーブ複合材/高バリアフィルム |
| 油圧システムの圧力 | 10~14 MPa(ダウンエンダーの場合) | 16 MPa比例制御 |
安全管理と国際規格
自動回転搬送機械を用いて数トンもの鋼コイルを取り扱うには、国際的な機械安全規制を厳守する必要がある。
- 外周警備およびライトカーテン: 光学安全ライトグリッド(カテゴリ4、SIL 3、 EN ISO 13849-1自動パレット搬送中はミュートされるが、オペレーターが侵入すると即座に作動する。
- 油圧カウンターバランス保護ダウンエンダーシリンダーには、油圧が急激に低下した際に傾斜クレードルが崩壊するのを防ぐため、直接取り付けられた硬質配管式のパイロット作動式チェックバルブ(落下防止弁)が装備されています。
- ロックアウト/タグアウト(LOTO): 集中型エネルギー遮断ロックアウトは以下に準拠します OSHA 29 CFR 1910.147 空気圧式、油圧式、電気式の原動機用。
- 統一規格への準拠: 完全なラインデザインは以下に準拠しています ISO 12100 (リスク評価とリスク軽減) EN-415 10 (モジュール式および統合型包装機械の安全性)
生産上のメリット
| エンジニアリングの利点 | 技術的な実装 | 運用成果 |
|---|---|---|
| エッジの擦り傷ゼロ | ポリウレタン製のロールベッドが手動式リフティンググラブに取って代わる | 不良品や表面欠陥に関する顧客クレームが95%以上減少 |
| 労働力統合 | PLC制御による搬送、包装、およびインデックス付け | 運用スタッフは監視技術者1名に削減された。 |
| 密閉エッジパッケージ | コイルアイを通した軌道プレストレッチラッピング | 安定した張力維持と腐食防止(VCIシール) |
| 落下による危険性を排除 | 制御された視線上方向への移送により、クレーン吊り荷物が不要になる | 作業現場の安全性とOSHA事故評価が大幅に改善 |
調達およびエンジニアリング選定チェックリスト
最終的なライン仕様を決定する前に、以下の運用パラメータを評価してください。
- コイル寸法エンベロープ: 最小/最大外径、内径、およびスリット幅(狭いコイル(50 mm未満)の場合は、コンベアローラーの中心間隔が狭い必要があるため、確認してください)。
- 最大および平均コイル質量コンベア駆動装置のサイズ、シャフト径、油圧シリンダーの内径を決定します。
- 表面仕上げの制約研磨材、亜鉛メッキ材、またはコーティング材には、ショアA硬度85~95のポリウレタンローラーコーティングを指定してください。
- 目標パッケージングタクトタイム1時間あたりのコイル処理目標数(通常、1コイルあたりの包装サイクルは30~90秒)。
- 保護材仕様単層ストレッチフィルム、二層構造のVCI紙+フィルム、またはエッジ保護円形カード。
- 結束バンドの要件下流での手動または自動の結束(アイレットを通した放射状結束と、円周方向の外側結束)。
- 積み重ねおよびパレット化手順パレットの配置、積載高さの許容範囲、およびスペーサー挿入要件。
- 施設インフラ: 発電所の電力網 (
380V/480V, 3-Phase, 50/60Hz)、圧縮空気供給(0.6–0.8 MPa)、および床スラブの耐荷重(kN/m²).
次のステップ
自動スリットコイル包装ラインを構成するには:
- パラメータ監査: 施設のコイル寸法(最小/最大外径、内径、幅、重量)と目標ラインサイクル速度をまとめてください。
- レイアウトおよびコンセプト提案: 運用封筒を提出してください info@fhoppack.com 2D/3Dレイアウト案、サイクルタイムシミュレーション、および駅構内部品表を48時間以内に納品いたします。
- エンジニアリング実現可能性レビュー製造承認前に、工場現場のインターフェース、ユーティリティ接続、および生産エルゴノミクスを確認するために、現場または仮想環境でのレイアウト検証を実施する。
関連レディング
情報源と業界の参考文献
- 機器エンジニアリングデータ:FHOPEエンジニアリング技術アーカイブ
- 炭素鋼の密度と機械的特性:ASTM/EN規格の工学参考表
- 機械安全基準: ISO 12100:2010 機械の安全性 ― 設計に関する一般原則
- 包装機械安全基準: EN 415-10:2014 包装機械の安全性
- ビデオ参照: YouTube – スリット鋼コイルの反転、取り扱い、包装ライン
最終更新日: 2026年10月