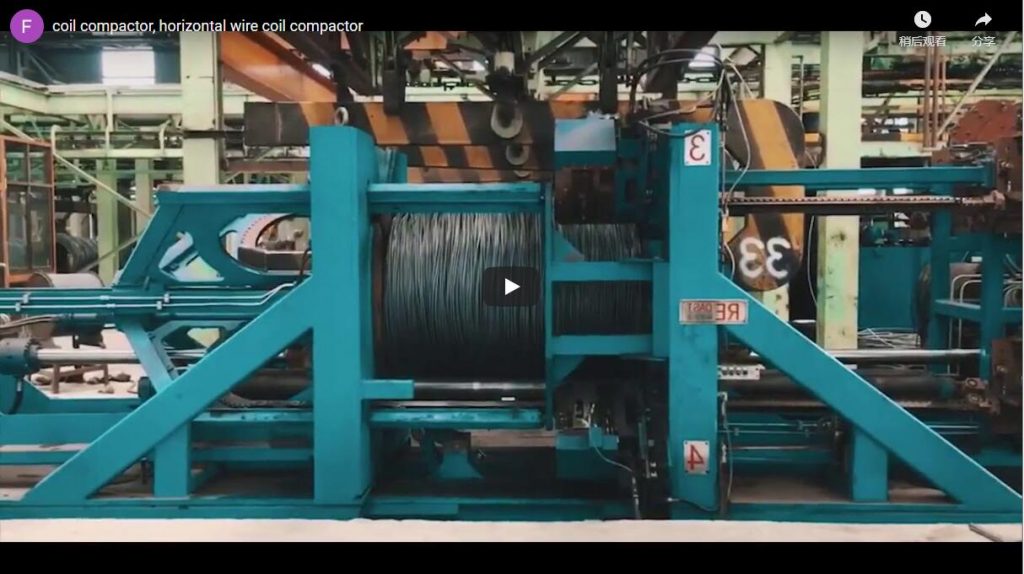
概要:コイル巻き取り機または自動コイル巻き取り・結束機から取り出したばかりのワイヤーコイルは、緩くて背が高い状態です。これを押し下げて結束することで、密度が高く安定し、輸送に適したサイズになります。当社の圧縮・結束機はコンベア上でこの作業を行います。青色のガントリープレスが上部プレートをコイルの上に下げて保持し、側面のユニットが結束します。コイルの短縮量は、プレスストロークとスプリングバックによって決まります。これらはプロジェクトごとに設定されます。
目次
- ビデオでわかること
- インライン圧縮および結束シーケンス
- ワイヤーコイルのスプリングバックを制御する
- コイルのセットアップ
- 制御と安全
- ワイヤーコイル圧縮・結束機の選定チェックリスト
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
ビデオでわかること
青いガントリープレスの下のローラーコンベア上に鋼線コイルが置かれている。上部のプレートがゆっくりと下降し、コイルが縮んで外側の巻きが閉じ、プレートはストロークの最下点で停止する。
試験中、赤いヘルメットをかぶった作業員が、プレス機が作動している間にコイルをプレートに当てて確認する。プレートが持ち上がると、コイルは少し跳ね返るが、コンパクトな状態を保つ。プレス機の横には、湾曲したアームと油圧シリンダーを備えた結束ユニットが設置されており、コントロール画面にはFHOPEのマークが表示されている。
インライン圧縮および結束シーケンス
| 手順 | 何が起こるのですか |
|---|---|
| インフィード | コイルはローラーコンベアに乗って運ばれ、プレス機の下で停止する。 |
| メディア掲載 | 上部プレートが下がり、コイルを圧縮する |
| ホールド | プレートはストロークの最下点で保持される |
| ストラップ | サイドユニットはコイルを保持しながらバンドで固定します。 |
| 放出と排出 | プレートが持ち上がり、ストラップで固定されたコイルが飛び出す |
保持が重要なステップです。コイルが圧縮された状態でストラップを取り付けることで、その高さを維持できます。
ワイヤーコイルのスプリングバックを制御する
ストラップなしでコイルを押して放すと、少し元に戻ります。例:
| Item | 値 |
|---|---|
| プレス前のコイルの高さ(例) | 20 mm |
| ストロークの最下部の高さ(例) | 20 mm |
| ストラップを外した状態で解放した場合の高さ(例) | 20 mm |
| ホールドにストラップで固定した状態でも高さは維持されます | 約800mm、ストラップの伸縮分は若干減る |
| 荷物を固定した状態での容積削減量:1 − 800 ÷ 1,000 | 約20% |
保持時にストラップで固定することで、最大限の効果が得られます。コイルをストラップなしで解放すると、節約率は15%に低下し、解放後にストラップを取り付けても緩くなります。
コイルのセットアップ
| Setting | 依存する |
|---|---|
| プレスストローク | コイルの高さと密度 |
| ホールドタイム | バンド1本あたりの結束に必要な時間 |
| コイルあたりのバンド数 | コイルの重量と取り扱い |
| コンベア停止位置 | プレートの下にコイルを中央に配置する |
コイルのサイズと重量に基づいて、試運転でこれらの設定を行います。フィルムが必要なコイルは、鋼線コイル包装機にセットできます。
制御と安全
プレスプレートと結束アームは強い力で動きます。プレスが作動している間は、周囲に人が近づかないようにしてください。また、プレスプレートが完全に停止してからコイルに近づいてください。
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械に関する一般要件を規定しています。
ワイヤーコイル圧縮・結束機の選定チェックリスト
- プレス前のコイルの外径、内径、高さ。
- コイル重量。
- 目標の高さまたは密度。
- コイルあたりのバンド数とストラップの種類。
- 1時間あたりのコイル数。
- コンベアのレイアウト(入庫側と出庫側)。
エンジニアリングに関するよくある質問
Q:プレス機がコイルを保持している間、なぜストラップで固定するのですか? A:コイルが元の形状に戻らないようにするためです。この例では、コイルの長さが850mmに伸びるのではなく、800mmのまま維持されます。
Q:圧縮することでどれくらい体積が削減できますか? A:今回の例では、高さ1,000mmから800mmまで圧縮することで約20%削減できます。
Q:圧縮はどこで行われますか? A:ローラーコンベア上、ガントリープレスの下部で行われます。そのため、コイルはラインから外れません。
Q:既存のコンベアと直列に接続できますか? A:はい。コイルが搬入され、プレス機の下で停止し、圧縮されてローラーコンベアに固定され、搬出されます。
Q:保持時間は何によって決まりますか? A:各バンドを固定するのに必要な時間です。
Q:異なるサイズのコイルにも対応できますか? A:はい、試運転時にサイズごとにプレスストロークとコンベア停止位置を設定することで対応可能です。
次のステップ
ワイヤーコイル圧縮・結束機の設計は、以下の3つのステップで行います。
- レイアウト図面を提出してください コイルのサイズ、重量、出力 info@fhoppack.com.
- 48時間以内に提案書をお届けしますプレスとストラップのプラン付き。
- 現地調査を予約する コンベアのレイアウトを確認するため。
関連する読書
ソース
- 機械コンテンツ:FHOPEエンジニアリングチーム、2026年10月04日
- 圧縮の例:計算例、例示値
- 機械の動作: YouTube の動画
- 規格の適用範囲: ISO 12100:2010, JP 415-10:2014
最終更新日: 2026年10月04日