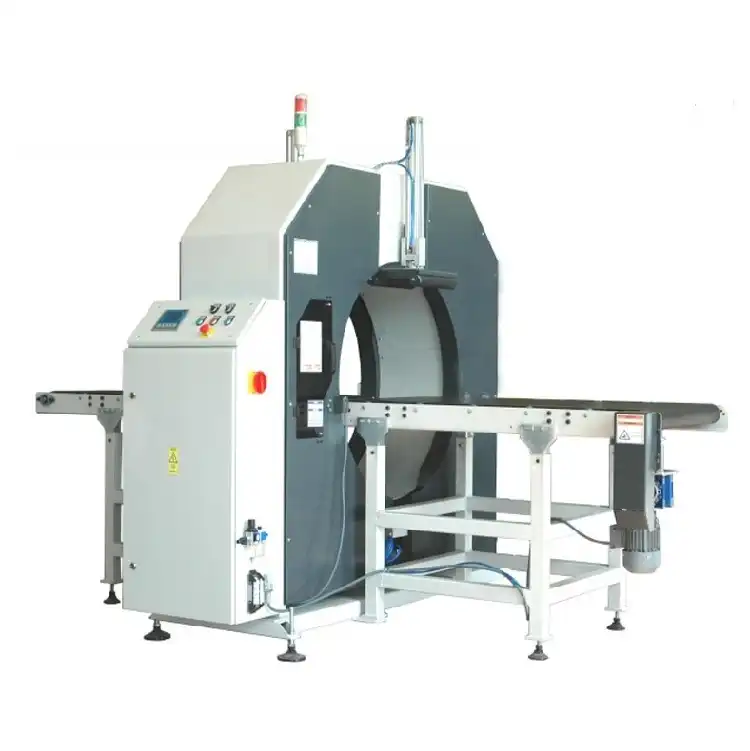
概要当社の水平リング式オービタルラッパーは、空気圧式上部プレスダウン機構で荷物を固定し、回転リングがストレッチフィルムを連続的に螺旋状に巻き付けます。この確実なクランプ機構により、長さ800mmまでの短尺貨物が、フィルムの張力による傾き、旋回、横揺れを起こすことなく、中央コンベアリングの隙間をスムーズに通過できます。コンパクトなE600は、200~600mmの範囲の束やプロファイルに対応し、高耐久性のE1400は、幅1,400mm、高さ1,000mmまでの構造パネルや箱詰め貨物に対応します。
目次
- 荷物を保持する必要がある理由
- 押し下げ装置の仕組み
- E600またはE1400
- 1回の負荷にかかる時間
- ヘッドとエンドの遅延を伴う部分的なラップ
- 公共設備と安全
- 選択チェックリスト
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
荷物を保持する必要がある理由
インライン水平リングオービタルラッパーでは、搬送物は動力式供給ローラーコンベアから送られ、回転リングチャンバーを通過して排出コンベアに移送されます。供給ベッドと排出ベッドの間には、オービタルリングとフィルムキャリッジが通過する製品の周囲と下を360°連続的に回転できるように、物理的な機械的な隙間が不可欠です。
短尺または軽量の製品がこの片持ち梁領域を通過する際に、主に2つの機械的故障モードが発生する可能性があります。
- ギャップチップ: 先端部が供給コンベアを通過する際、重心が一時的にローラーによる連続的な支持を失うため、短い製品(1,000 mm未満)が隙間に沈み込んだり、停止したりする。
- 回転変位(ヨー角): フィルム搬送車が最大60回転/分の速度で負荷の周りを回転するにつれて、接線方向のプレストレッチフィルム張力が連続的な横方向および回転方向の引っ張り力を加えます。機械的な拘束がない場合、緩んだ束は滑り落ち、カートンは歪んでしまい、積み重ねられたシートは位置ずれを起こします。
当社のオービタルラッパーは、剛性の高い空気圧式垂直加圧ユニットと同期した横方向ガイドローラーを統合することで、これらの力を相殺します。E600とE1400の両機種において、上部保持ローラーが製品の上面をしっかりと固定し、分割コンベアの隙間全体にわたって確実な下向きの牽引力を維持することで、まっすぐで安定した搬送を実現します。
押し下げ装置の仕組み
| 機能 | E600 | E1400 |
|---|---|---|
| 押し下げ装置 | 二重オーバーヘッド式空気圧アセンブリ(供給側および排出側) | 補助サポートローラー付きの頑丈な橋梁取り付け式プレスダウン装置 |
| 接触面 | デリケートな仕上げに適した、跡が残らないソフトポリウレタンローラー | 製品プロファイル(加硫ポリウレタン、ゴム、ナイロン)ごとに設定可能 |
| サイドガイド | 手動クランク調整式両側格納ガイド | 一体型電動式または手動式の高耐久性側面ガイド |
| プレスタイミング | PLCでプログラム可能なストロークおよびドウェルタイミング | HMIタッチスクリーンを介したPLC統合シーケンス |
| 位置検出 | 供給口から排出口まで4つの光学式追跡センサー | 自動サイクル追跡用マルチポイント光電センサーアレイ |
垂直加圧アセンブリは、高精度ガイド付き空気圧シリンダーが非損傷性のポリウレタンコーティングされた上部ローラーを駆動する構成になっています。包装工程中:
- 製品の先端が光学式供給センサーを作動させると、供給上部の押し下げシリンダーが作動し、制御された下向きの保持圧力(通常0.2~0.6MPaの調整された空気圧)が加えられます。
- 駆動ローラーベッドが、クランプされた製品を包装面へと押し出す。下向きのクランプ力は、張力下で巻き戻されるストレッチフィルムによって生じる接線方向の引っ張りに対抗し、製品のずれや端部の潰れを防ぐ。
- フロントセクションがアウトフィードコンベアに接続されると、2番目のオーバーヘッドプレスユニットがリードセクションを固定し、同時にインフィードシリンダーが後退することで、開口部全体にわたってスムーズなハンドオフと安定性が確保されます。
E600またはE1400
適切な機械プラットフォームを選択するには、主に断面形状、対角クリアランス範囲、および積載重量を考慮する必要があります。
| E600 | E1400 | |
|---|---|---|
| 荷重長さ | ≥ 800 mm(試験ではより短い荷重も評価) | 1,000~3,000 mm(延長ケーブルを使用すれば、より長い長さにも対応可能) |
| 積載サイズ範囲 | 束の外径:200~600mm(または同等の正方形) | 幅:300~1,400mm、高さ:50~1,000mm |
| 積載重量容量 | 20〜200 kg | 最大1,500kg(見積書で確認済みのカスタム定格) |
| コンベアの線速度 | 3~12m/分(周波数インバータ制御) | 4~15m/分(可変速駆動) |
| 軌道リング速度 | 10~80回転/分(VFD制御) | 10~60回転/分(VFD制御) |
| 包装材との適合性 | LLDPEストレッチフィルム、クレープ紙、HDPE織布ロール | LLDPEストレッチフィルム、PEフィルム、厚紙、PVCラップ |
| フィルムロールの仕様 | 幅:150~300mm、外径:100~250mm、コア径:50mm(76mmオプション) | 幅:300mmまたは500mm、外径:200~300mm、芯径:76mm |
断面寸法のルール:最大断面は対角線寸法を使用して計算する必要があります。
Diagonal = √(Width² + Height²)
寸法確認例:幅400mm×高さ300mmの梱包済みカートンの対角線の長さは以下のとおりです。
√(400² + 300²) = √(160,000 + 90,000) = 500 mm
500 mmはE600の600 mmの内輪クリアランスよりも小さいため、カートンは安全に通過し、軌道式フィルム搬送エンベロープに必要な動的クリアランスを確保できます。逆に、1,200 mm(幅)×600 mm(高さ)の平板状積層体の場合、対角線の長さは次のようになります。
√(1,200² + 600²) = √(1,440,000 + 360,000) = 1,341.6 mm
これはE600の許容範囲を超えており、必要なトンネルクリアランスと重量物積載用ローラー構造を備えた、より大型のE1400軌道フレームが必要となる。
1回の負荷にかかる時間
コアサイクルタイムは、コンベアの搬送時間と、空気圧プレスによるクランプ、初期フィルムクランプ、およびテールカット・ワイプ作業における機械的な滞留時間の合計で構成されます。
包装ゾーンにおけるコンベアの通過時間は、次のように計算されます。
Transit Time (min) = Load Length (m) ÷ Conveyor Linear Speed (m/min)
E600を通過する代表的な1,200 mm (1.2 m) 製品の場合:
- コンベアの最大速度(12m/分)の場合:
1.2 ÷ 12 = 0.1 min (6 s) - コンベアの最低速度(3m/分)の場合:
1.2 ÷ 3 = 0.4 min (24 s)
オーバーヘッド時間(空気圧プレスストローク、リングソフトスタートランプ、自動切断/クランプ動作)を加えると、総サイクル時間は通常、1束あたり12~35秒となり、フィルムの重複要件に応じて、1時間あたり80~180サイクルの実効スループットとなります。
ヘッドとエンドの遅延を伴う部分的なラップ
どちらのオービタルラッパーも、シーメンスまたはデルタのタッチスクリーン上にプログラム可能なPLCトラッキングロジックを備えており、オペレーターは正確な部分包装または結束サイクルを実行できます。
- ヘッド遅延: 回転リングに対し、製品がリングの中心から所定の距離だけ進むまでフィルムの巻き付けを延期するように指示する。
- 遅延終了: フィルムの後端が包装口に入る前に、軌道リングに自動的に回転停止信号を送り、フィルムクランプ切断機構を作動させる。
これにより、製品の両端がバーコードスキャン、出荷ラベル、フォークリフトの爪、または水分蒸発などの手動操作に対して露出した状態になり、同時に消耗フィルムの消費量を25%~50%削減できます。オーバーラップ率は、リングの回転数を制御する可変周波数駆動装置(VFD)とコンベアの直線送り速度を同期させることで、HMI上で細かく調整できます。
公共設備と安全
| 実用性および仕様 | E600スタンダード | E1400スタンダード |
|---|---|---|
| 接続された電気負荷 | 約4.5kW | 5.5~7.5kW(オプションによる) |
| 電源構成 | 3相交流380V、50/60Hz(地域によっては220V/440V/480Vのオプションあり) | 3相交流380V、50/60Hz(地域によっては220V/440V/480Vのオプションあり) |
| 空気圧供給 | 0.5~0.7 MPaのろ過済み乾燥圧縮空気 | 0.5~0.7 MPaのろ過済み乾燥圧縮空気 |
| 機械設置面積(長さ×幅×高さ) | 約5,200×1,800×1,800mm | コンベアの長さに応じたカスタムレイアウト |
安全性と人間工学への適合性は、基本構造設計に組み込まれています。
- 物理的な警備: 頑丈な外周フェンスと透明な連動式サービスドアにより、作業員が回転リングの外周に誤って侵入するのを防ぎます。
- 国際コンプライアンス: 準拠するように構築されています ISO 12100:2010 (機械の安全性-設計、リスク評価、リスク低減に関する一般原則) JP 415-10:2014 (包装機械の安全性-一般要件)
- 制御の信頼性: 一体型の緊急停止押しボタン(EN 60204-1 のカテゴリ 0/1)と電気空圧式ダンプバルブは、故障検出時に回路圧力を瞬時に排出し、リングの回転を停止します。
押し下げ式オービタルラッパーの選定チェックリスト
パッケージングプロジェクトの仕様書には、以下の運用上の変数を必ず考慮に入れてください。
- 最小長さと最大長さ: 荷重が800mmを下回るかどうかを確認し、特殊な供給橋梁を評価する。
- 断面プロファイル: 最大対角クリアランスを計算するために、最も広い幅と最も高い高さを測定します。
√(W² + H²). - 積載重量範囲: 軽量パッケージ(15kg未満で低圧プレスによるクランプが必要)と重量物(強化コンベアベアリングが必要)を定義する。
- 表面的な脆弱性: 塗装の種類(建築用ガラス、ニス塗り木材、粉体塗装アルミニウムなど)に応じて、軟質ポリウレタン、シリコーン、またはフェルトで覆われたプレスローラーが必要かどうかを確認してください。
- ラップカバーの要件: 完全密閉型の防塵包装、またはヘッド/エンド遅延を部分的に防ぐ局所的な包装を選択してください。
- 包装基材: 標準的なLLDPEストレッチフィルム、VCI防錆フィルム、クラフト紙、または織布ストリップのいずれを使用するかを指定してください。
- 目標梱包率: リングの回転速度とコンベアの移動速度を確定するために、1時間あたりの目標処理量(束数/パレット数)を明記してください。
エンジニアリングに関するよくある質問
Q:包装可能な最小積載長はどれくらいですか? A:標準最小値は、E600では800mm、E1400では1,000mmです。工場での検討後、カスタム仕様の狭幅ローラーコンベアトランジションと特殊なデュアルシリンダークランプツールを設計することで、600mmまでの積載物を処理できます。
Q:上部のプレス機構は、デリケートな仕上げ面を傷つけたり、損傷させたりしませんか? A:いいえ。プレスローラーには、跡を残さない加硫ポリウレタン製スリーブと調整可能な空気圧レギュレーターが使用されており、透明アルマイト処理された押出成形品、アクリルパネル、またはラッカー塗装されたキャビネット部品の表面を摩耗させることなく、十分な動的摩擦を確保します。
Q:包装機は連続包装と部分包装を自動的に切り替えることができますか? A:はい。内蔵のPLCには複数の包装レシピが保存されています。オペレーターはタッチスクリーン上の簡単なプロファイル選択により、全面螺旋包装、部分的な前後包装、または多点帯状包装を切り替えることができます。
Q: 1,200 mmのカートンバンドルの場合、サイクルタイムはどのくらいになりますか? A: 通常の生産速度(コンベアが6~8 m/分、オービタルリング速度が50 RPM)の場合、純粋なラッピング搬送には約9~12秒かかります。クランプ、ラッピング、自動カット/ワイプを含むフロア間の総サイクルタイムは、平均15~18秒です。
Q: 1,200 × 600 mm の束が E1400 に適合するかどうかはどのように判断すればよいですか? A: 1,200 mm (幅) × 600 mm (高さ) の断面は、対角線が約 1,342 mm になります。E1400 は、回転フィルム搬送装置のための十分な周囲クリアランスを確保した上で、幅 1,400 mm、高さ 1,000 mm までの製品に対応します。
次のステップ
自動水平ストレッチ包装セルのサイズ設定と構成を行うには:
- 製品スケジュールとレイアウト図面を提出してください。 断面寸法、重量、および時間当たりの生産要件をメールで送信してください。 info@fhoppack.com.
- 48時間以内に設計提案書をお届けします。 当社のアプリケーションチームが、リング径の確認、空気圧保持回路図、および正確な処理量予測を提供します。
- ライン統合およびプラント検証: 工場のフロアプランに合わせて、コンベアの高さ、投入/排出自動化システムの接続、および工場の安全柵の設置場所を最終決定してください。
関連する読書
ソース
- E600の技術仕様、空気圧プレスモジュール、および遅延制御: E600 横型ストレッチ包装紙
- E1400高容量仕様およびコンベア構成: E1400 横型ストレッチ包装紙
- 機械の動作ビデオ: 水平リング軌道式ストレッチラッパーのビデオデモンストレーション
- 機械設計および機能安全基準: ISO 12100:2010 (NAIST) と JP 415-10:2014
最終更新日: 2026年10月04日





