🛠️ 技術的範囲とシステムアーキテクチャ
この評価フレームワークは、自動シートパックおよびマスタースタック包装ラインに必要な機械的および物流上のパラメータを定め、連続的な材料の流れ、正確な積載物の昇降、標準化されたスタック統合を優先します。エンジニアは、コンベアのピッチ許容誤差、パックリフターの容量、ガントリークレーンの同期を検証し、手作業によるボトルネックを解消し、大量生産サイクル中の構造的完全性を確保する必要があります。
最新の自動包装システムは、重量のあるシートパックを安定して保管・搬送するために特別に設計されたローラーコンベアとチェーンコンベアに依存しています。これらの搬送システムは、加速および減速フェーズ中の横方向のずれを防ぐため、業界標準の150~200 mmの範囲内でピッチ許容値を維持する必要があります。主要なハンドリングシーケンスは、積み重ねられたシートを最適な包装高さまで持ち上げるように設計されたパックリフターから始まります。通常、2,000 kgから5,000 kgの荷重に対応しますが、正確な定格はサプライヤーの荷重表で確認する必要があります。その後、天井クレーンと同期した自動シートリフターによってマスタースタックが形成され、個々のパックが手動操作なしで統一された荷重に整列されます。この機械的な統合により、サイクルタイムのばらつきが直接的に低減され、現場作業員の人間工学的負担が最小限に抑えられます。
コンベアの負荷配分は、ピークスループット時のモーター過負荷を防ぐため、動的重量マッピングを使用して計算する必要があります。油圧式またはサーボ駆動式のリフトアクチュエータには、±3 mm以内の垂直位置合わせを維持するために圧力リリーフバルブと位置エンコーダが必要であり、軌道ラッピング開始前にマスタースタックが垂直に保たれるようにします。ガントリークレーンの同期は、ホイストの下降、横方向の移動、およびパックの解放タイミングを調整する多軸モーションコントローラに依存します。これらの制御ループは、高速スタック統合中の衝突事故を防ぐために、メインラインPLCとインターフェースする必要があります。
🏗️ 基本的な梱包および取り扱いパラメータ
包装および結束サブシステムは、自動軌道包装、正確な緩衝材配置、および統合されたコーナープロテクターの適用により、気密性の高い環境シールと機械的安定化を実現する必要があります。調達チームは、輸送中の一貫した積荷の保持と下流での資材損傷を防ぐために、フィルム張力制御、結束張力プロファイル、およびスクラップ排出機構を検証する必要があります。
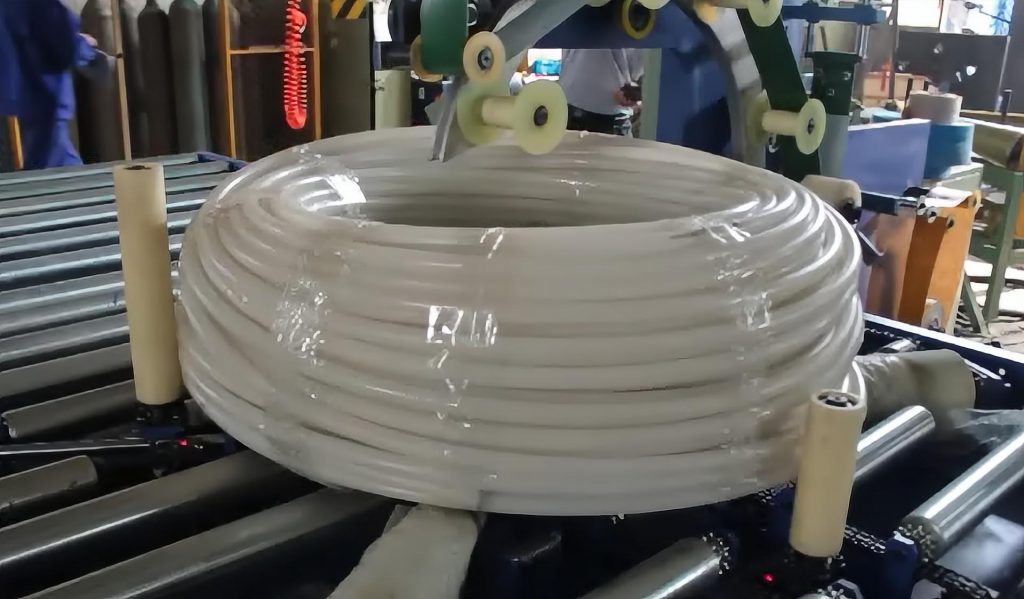
自動幅ラッピングは、主に軌道式ラッピング機構によって実現されます。この機構は、フィルム搬送車を固定されたマスタースタックの周囲で回転させ、フィルムの均一な分布を確保し、手動による重なりの不均一性を排除します。高さラッピングは手動または自動構成で動作可能ですが、完全に統合されたラインでは、さまざまなスタック高さにわたって一定のラッピング密度を維持するサーボ駆動のフィルム張力ブレーキが必要です。荷物の安定性にとって重要なのは、保護セパレーターを各シート層の下に配置してから結束する自動ダンネージ回収および挿入システムです。このサブシステムは、ダンネージをスタックに自動的に結束するシステムと組み合わせる必要があり、層間の滑りを防止するために、ポリプロピレンまたはスチール製の結束バンドを業界標準の300~500Nの張力で使用します。
フィルム材料の選択は、耐環境性と耐穿刺性に直接影響します。標準的なポリエチレンフィルムやキャストポリプロピレンフィルムの場合は、サプライヤーの引張強度データシートに基づいて厚さを確認する必要があります。コーナープロテクターの取り付けは自動化し、結束圧力をスタックの周囲全体に均等に分散させ、高密度鋼板やアルミニウム板の端部の変形を防ぐ必要があります。包装セルには、フィルムコアや結束バンドの残骸を手動で持ち上げることなく自動的に排出する専用のスクラップ排出システムも備え、ラインのスループットを途切れることなく維持する必要があります。スクラップ排出シュートはコンベアセンサーと統合し、自動ビン排出サイクルをトリガーすることで、オペレーターの介入を減らし、交差汚染のリスクを最小限に抑える必要があります。
🔗関連情報:その他のソリューションを見る
📈 安全性、管理、コンプライアンスの検証
制御アーキテクチャと安全インターロックプロトコルは、プログラマブルロジックコントローラと認証済み安全リレーを使用して高速機械動作を制御し、認められた産業オートメーション規格に準拠する必要があります。エンジニアは、すべての駆動コンポーネント、センサアレイ、および緊急停止回路がCEマーキング要件と機能安全分類を満たしていることを確認し、運用上の危険を軽減し、規制への準拠を確保する必要があります。
中央制御アーキテクチャでは、通常、PLC(プログラマブルロジックコントローラ)が採用されています。PLCは堅牢な産業用コンピュータで、シーケンシャルな包装ロジックを実行し、コンベアの同期を管理し、センサーからのフィードバックをリアルタイムで監視します。このコントローラは、ヒューマンマシンインターフェース(HMI)と連携して、包装パラメータの調整、緩衝材挿入サイクルの監視、トレーサビリティのための生産データのログ記録を行います。安全コンプライアンスは、制御システムの安全関連部品の性能レベル(PL)を定義する国際規格であるISO 13849によって規定されており、ライトカーテン、インターロックガード、緊急停止装置が高速包装セルに必要なリスク低減を実現することを保証します。すべての電気筐体および駆動部品は、欧州の健康、安全、環境保護基準への適合を示すCEマーキング要件を満たす必要があります。
周波数変換器とサーボモーターは連続運転サイクルに対応できる定格である必要があり、長時間のマスタースタック形成作業中に過熱を防ぐために、制御ループに熱保護機能を組み込む必要があります。すべてのアクセスポイントには安全ライトカーテンを設置し、カテゴリ3または4の安全リレーによって、侵入時にドライブが即座に停止するようにする必要があります。近接センサーとレーザースキャナーは、軌道ラッピングを開始する前にパックのセンタリングを検証し、フィルムのずれや材料の無駄を防止する必要があります。ドライブコンポーネントのブランドとシリーズ仕様は、既存の設備保守プロトコルおよびスペアパーツ在庫との互換性を確認するために、技術データシートに記載する必要があります。
🛡️ 調達検証とよくある質問
最終的なベンダー評価には、サプライヤーのデータシートを定量化された機械的および安全上の基準値と照合する、構造化された合否判定監査が必要です。購入者は、提示された性能指標を絶対的な保証ではなく、あくまでも基準値として扱い、設備投資を決定する前に、現場での検証テストと総所有コスト分析を要求する必要があります。
調達検証は、サプライヤーの仕様を定量化された運用上の閾値に照らし合わせる構造化されたチェックリストに基づいて行われます。エンジニアは、文書化されたテスト結果または認証済みデータシートに基づいて各パラメータを合格または不合格としてマークし、すべての数値ベンチマークは絶対的なものではなく、あくまでも例示として扱う必要があります。必須の検証項目には、自動コーナープロテクター挿入、張力制御付き軌道幅ラッピング、シートスタック下への自動ダンネージ回収および挿入、CE準拠の安全インターロックが含まれます。ベンダーが手動介入なしで連続的なスクラップ排出を実証できない場合、またはマスタースタック形成のためのガントリークレーンの同期データを提供できない場合は、ラインを拒否するか、厳格な現場受入テストを実施する必要があります。
Q:自動包装ラインでシートパックの寸法を切り替える際の一般的な切り替え時間はどれくらいですか? A:切り替え時間は、コンベアのピッチ調整やオービタルラッパーの再プログラミングによって異なり、通常は特定のサプライヤーに確認が必要な範囲内になります。最新のPLC制御システムでは、パラメータを迅速に切り替えるためのレシピ保存機能がありますが、パックリフターとコーナープロテクターフィーダーの機械的な再調整には追加のセットアップ時間が必要になる場合があります。購入者は、一般的な見積もりに頼るのではなく、文書化された切り替え手順を要求する必要があります。
Q:包装ラインは、シートの向きが上向きと横向きの両方に対応できますか? A:ほとんどの自動シート包装システムは、シートの向きが上向き(コイルまたはシート束の軸が垂直)に最適化されているため、包装前に負荷を横向き(水平軸)に回転させるためのダウンエンダー機構が必要です。入荷する材料が水平方向の状態で到着する場合は、アップエンダーまたは代替の搬送モジュールをラインレイアウトに組み込む必要があります。必ず機器メーカーに、入力方向と必要な回転機構を確認してください。
Q: 自動ダンネージおよびコーナープロテクターシステムを導入した場合の一般的な投資収益率はどのくらいですか? A: 投資収益率の期間は、人件費、資材廃棄物の削減、および損害賠償請求の頻度に大きく左右されるため、正確な回収期間は非常に変動します。自動ダンネージの取り出しと挿入、およびコーナープロテクターの適用を組み合わせることで、一般的に手作業による取り扱い作業が削減され、層間の損傷が最小限に抑えられますが、正確な財務予測は、施設固有の運用データを使用して計算する必要があります。調達を最終決定する前に、ベンダーから総所有コストの詳細な内訳を請求してください。
🔗関連機器もご覧ください