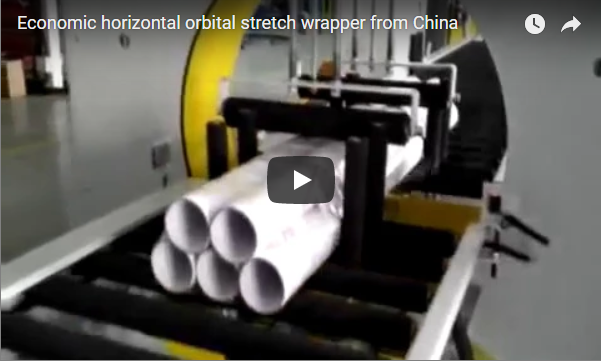
概要当社の経済的な水平軌道式ストレッチラッパーは、パイプやチューブの束を包装するためのエントリーモデルです。外径50~200mmの束は、PUコーティングされたコンベア上を回転リングを通過し、そこでストレッチフィルムがらせん状に巻き付けられます。オペレーターがフィルムをセットし、各束の包装を開始するため、機械はシンプルで低コストです。具体的な例を通して、リングの回転速度がコンベアの最小オーバーラップ量をどのように決定するかを示します。
目次
- 経済モデルは誰のためのものか
- 節約の源泉
- 経済モデルの仕様
- 経済的な価格帯、S200またはS300:パイプの包装材を選ぶ
- 実例:リング速度とオーバーラップフロア
- パイプの端部と表面を保護する
- 選考チェックリスト:送付するもの
- 安全性およびEN 415-10
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
経済モデルは誰のためのものか
プラスチックパイプの押出成形業者、製管工場、および在庫業者は、パイプをテープやストレッチフィルムで手作業で結束することが多い。長いパイプの場合、手作業での結束は時間がかかり、片端は緩く、もう片端はきつく巻かれてしまう。多くの小規模工場にとって、完全自動化ラインは必要以上のものだ。
この経済モデルは、両者の中間に位置する。機械でしっかりと螺旋状に巻き付け、一定の重なり具合を実現する一方で、フィルムの巻き出しと束の装填はオペレーターが行う。これは、ノンストップの押出ラインではなく、1日に数シフトでパイプを梱包する工場に適している。
節約の源泉
機械を短くシンプルな構造にすることで、価格を抑えています。
- 短いコンベア。 供給コンベアと排出コンベアはそれぞれ1,000mm幅で、モーター駆動です。長いパイプは、コンベアの奥にあるお客様ご自身で用意されたアイドラースタンドに設置し、モーターがパイプを引きずらないようにコンベアの高さに合わせて調整してください。
- ラッピングリング1個。 単一のリングが調整可能な摩擦駆動ホイール上で回転し、リングの回転速度はインバーターによって設定される。
- 手動でフィルムをスタートする。 作業者はフィルムロールを台車にセットし、フィルムの端を束に固定する。クランプや切断装置は不要である。
- シンプルなコントロール。 ソフトスタート・ソフトストップ機能、リセット可能なリングスタートポイント、調整可能なフィルム張力など、ほとんどのパイプパッキンに必要な機能を備えています。Sシリーズでは、ブレーキ装置が張力を設定し、フィルムロールは50mmのコアに装着されます。
残るのはパイプを保護する部分です。PUコーティングされたコンベアローラーがパイプ表面を清潔に保ち、重なり部分は10%から90%まで調整可能です。
経済モデルの仕様
| Item | 経済的な半自動軌道式包装機 |
|---|---|
| バンドルOD | 50〜200 mm |
| 長さ | 1,500mm以上 |
| インフィードおよびアウトフィード コンベア | 各1,000mm、モーター駆動 |
| コンベア速度 | インバーターによる4~15m/分 |
| 呼び出し速度 | インバーターによる20~100回転/分 |
| 重複 | 10%〜90% |
| 出力 | 約1.5kW |
| 供給 | AC 380 V、60 Hz |
| 材料 | LLDPEストレッチフィルム、PE、HDPE |
経済的な価格帯、S200またはS300:パイプの包装材を選ぶ
| ポイント | 経済モデル | S200 | S300 |
|---|---|---|---|
| バンドルOD | 50〜200 mm | 10〜200 mm | 50〜300 mm |
| 最小長 | 20 mm | 20 mm | 20 mm |
| コンベヤー | それぞれ1,000mm | それぞれ2,000mm | それぞれ2,000mm |
| 呼び出し速度 | 20~100回転/分 | 20~120回転/分 | 100のR /分 |
| フィルムの取り扱い | 手動スタート | 自動カッター(オプション) | 自動クランプと切断 |
| 出力 | 約1.5kW | 約2.1kW | 約1.5kW |
長さ1,500mm以上のパイプで、作業員が常に機械の前にいる場合は、経済的なモデルをお選びください。短尺または外径10mmまでの細いチューブにはS200をお選びください。S300は、外径300mmまでの束状チューブや、作業員なしでフィルムを切断したい工場に適しています。
実例:リング速度とオーバーラップフロア
外径50mm、長さ6,000mmのPVCパイプを6本用意し、2×3の束にまとめます。これらはあくまでも顧客向けの例示数値です。
適合性チェック。サポートローラーが束をしっかりと保持し、リングが束を巻き付ける際に揺れたり回転したりしないようにします。束の寸法は100×150mmです。対角線の長さは√(100² + 150²) = 180mmで、外径200mmの制限内に収まっています。
オーバーラップ。リングが1回転するごとに、フィルムはコンベア速度をリング速度で割った値だけ束に沿って移動します。例えば、幅120mmのフィルムの場合、当社のS300は120mm、S200は120~200mmに対応しています。お見積もり時には、経済的な搬送方式に適したロールサイズを確認させていただきます。50%のオーバーラップとは、1回転あたり60mmの移動を意味します。
- 100回転/分の場合:コンベア速度 = 60 × 100 = 6,000 mm/分、または6 m/分
- 6,000 mmの束のラッピング時間:6 ÷ 6 = 1分
重ね合わせフロア。コンベアは4m/分より遅く運転することはできません。20回転/分の場合、1回転あたり4,000÷20=200mmとなり、120mmフィルムよりも幅が広くなるため、巻き付け時に隙間が生じます。コンベアの最低速度で50%の重ね合わせを維持するには、リングは少なくとも4,000÷60=67回転/分で回転する必要があります。重ね合わせを多く行う必要がある場合は、リングを回転範囲の上限付近で運転してください。
束に巻かれたフィルム。100 ×150mmの束を1周するのに、約2×(100+150)=500mmのフィルムを使用します。6,000mmの束の場合は、6,000÷60=100周するので、束には約50mのフィルムが巻かれます。これは公称値であり、ブレーキの張力によってフィルムが少し伸びるため、ロールから出てくるフィルムの量は若干少なくなります。
パイプの端部と表面を保護する
らせん状の巻き付けで管の全長を覆いますが、管の両端は開いたままです。飲料水管のように管内に土や虫が詰まっている場合は、まず両端を塞いでください。印刷済みのPVC管は、透明なLLDPEフィルムを通してマーキングが読み取れます。HDPEフィルムまたは織りテープは、クレーンで積み込む鋼管の耐摩耗性を高めます。
選考チェックリスト:送付するもの
- パイプまたはチューブの外径と肉厚、および1束あたりの本数。
- 束の長さの範囲。
- 束の重量。
- 1シフトあたりの束数。
- 使用したいフィルムまたはテープ。
- オペレーターが機械のそばに留まるかどうか。
- 現場への電源供給。
安全性およびEN 415-10
包装機の設計はEN 415-10規格に準拠し、リスク評価はISO 12100規格に基づいて行っています。主な危険箇所は回転リングです。リングはガードで囲まれ、コントロールパネルには緊急停止ボタンが設置されています。コンベアの開口部から人がリングに手が届く可能性がある箇所には、連動式のフェンスや遮光ライトカーテンを取り付け、パイプは通過できるものの、人が触れると機械が停止するようにしています。
エンジニアリングに関するよくある質問
Q:経済的なモデルは押出成形ラインに接続できますか? A:鋸刃の後ろに設置し、オペレーターが各束をスタートさせることは可能です。自動クランプと切断機能を備えたモデルを選択すれば、ハンズフリー運転も可能です。
Q:コンベアの速度を変えると、なぜ重なり具合が変わるのですか? A:リングが1回転するごとに、フィルムの帯が1本ずつ敷かれます。コンベアの速度が速いほど、これらの帯の間隔が広がるため、重なり具合が減少します。
Q:フィルムの幅はどれくらいにすれば良いですか? A:お見積もりの際に、お客様の束のサイズと重なり合う部分に合わせて調整いたします。
Q:どの安全規格が適用されますか? A:CE市場においては、リスク評価にはISO 12100、機械にはEN 415-10が適用されます。
次のステップ
- パイプのサイズ、束の長さ、およびシフトごとの束数をメールでお送りください。 〜へ info@fhoppack.com.
- 24時間以内に提案書をお送りします。 モデル名と映画名を付ける。
- レイアウト図面をお送りします コンベアとパイプスタンドを示しています。
関連する読書
- 経済的な水平軌道ストレッチ包装機
- S200 半自動水平軌道式包装機
- S300半自動軌道式包装機
- 経済型軌道ラッパー
- 水平リング軌道式ストレッチ包装機
- 鋼管用水平軌道包装機
- パイプおよび束用の自動水平軌道式ラッピングマシン
ソース
- 仕様:FHOPE社製経済型半自動オービタルラッパー、S200およびS300製品ページ
- マシンビデオ: YouTube の経済軌道ラッパー
- 重ね合わせとフィルムの使用:具体的な例、パイプの図解
- 規格:EN 415-10(包装機械、一般安全規格)、ISO 12100:2010
最終更新日: 2026年10月17日