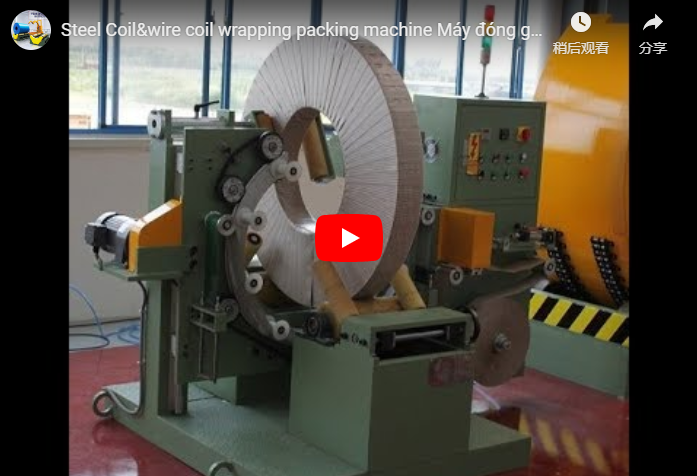
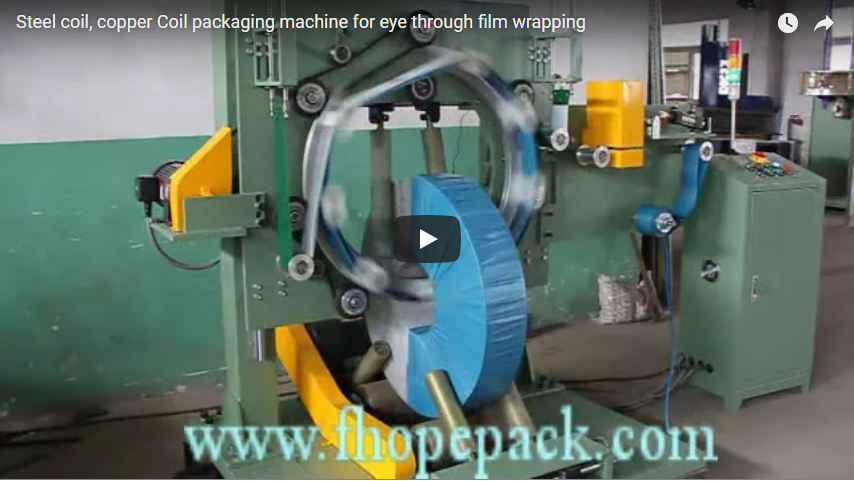
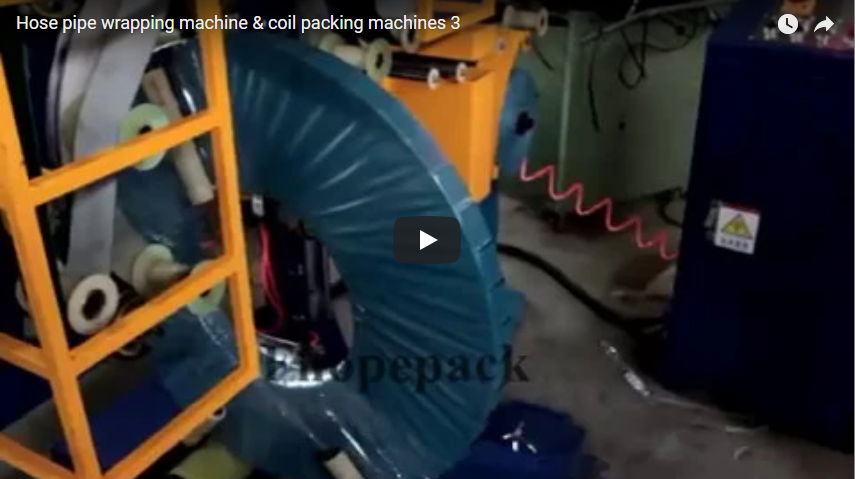
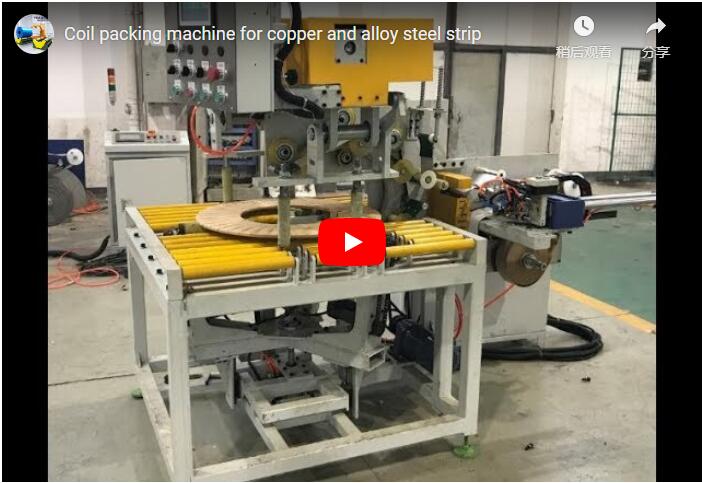
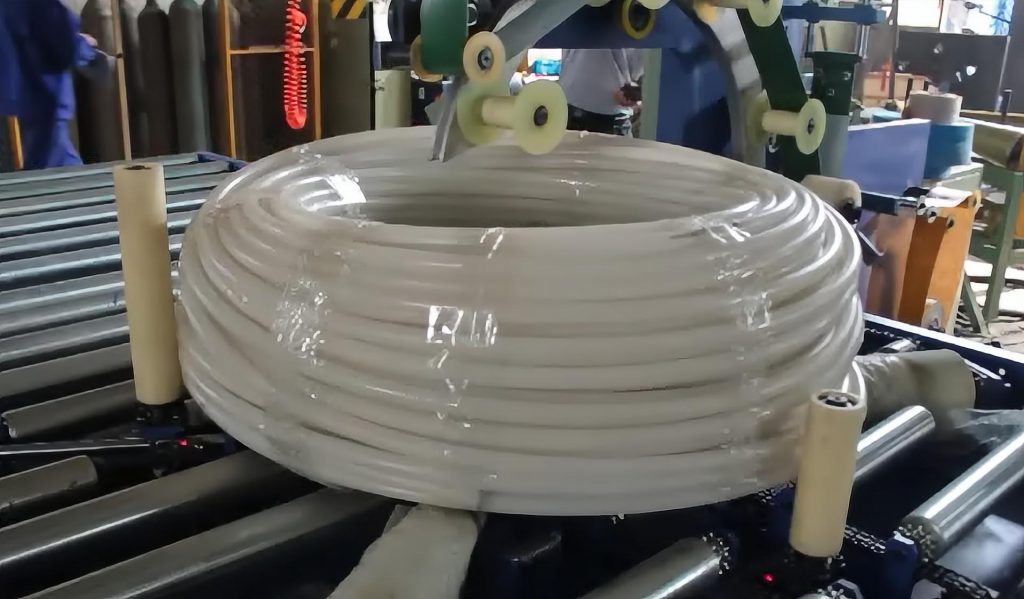
概要この68秒のクリップでは、光沢のあるステンレス製のスリットコイルが、当社の包装ライン(ターンスタイル、90°傾斜装置、アイスルーフィルム包装機、ラベルユニット、ガントリースタッカー)を通過する様子を追っています。このようなラインでの主な生産ロスは、消耗品待ちのステーション、コイルサイズに合わないフィルム張力、2つの自動工程の間にある手動工程の3つの箇所から発生します。当社では、サイクルタイムの見積もりを行う前に、これら3つの要因すべてを考慮して設計を行っています。
目次
- クリップの内容、駅ごとに
- ステンレスコイルが設計要件を変える理由
- 目元を覆えるラップカバー:ODに設定
- コイルラインの出力が失われる場所
- スキッド上に巻かれたコイルを積み重ねる
- ステンレスコイル梱包ラインの選定チェックリスト
- 制御と安全
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
クリップの内容、駅ごとに
録画時間は68秒で、処理順に映像が流れていきます。以下の時間は、録画された映像から読み取ったものです。
| クリップ時間 | 駅 | 何が起こるのですか |
|---|---|---|
| 0〜9秒 | 回転ドア | スリットコイルは、旋回式回転式改札機のアームに水平に吊り下げられており、アームはコイルを搬送ポイントに位置決めする。 |
| 10〜19秒 | 90°傾斜装置 | 黄色のクレードルがコイルを垂直に持ち上げ、90°回転させてローラーテーブルの上に仰向けに置きます(スリットコイルの反転とアイスルーラッピング この引き継ぎについては詳細に説明しています。 |
| 22〜38秒 | 目出し包装 | 駆動ローラーがコイルを回転させる際に、フィルムリングがコイルの穴を通過するため、フィルムは外径、両面、および内径を覆う。 |
| 40〜50秒 | ラベルユニット | 包装されたコイルは、識別のためローラーコンベア上のラベル貼付装置の横で停止する。 |
| 54〜68秒 | ガントリースタッカー | グリッパーが包装されたコイルを一つずつ持ち上げ、床面の木製スキッド上に2個または3個のコイルを積み重ねる。 |
図示された手順では、作業員がコイルを持ち上げたり回転させたりすることはない。これにより、エッジの損傷の大部分が発生する手作業による取り扱い工程が不要になる。
ステンレスコイルが設計要件を変える理由
光沢のあるステンレス鋼の表面は、あらゆる擦り傷が目立ちます。炭素鋼の場合、軽いローラー跡は許容されることが多いのですが、ステンレス鋼の場合はクレームにつながる可能性があります。そのため、各接点ごとに対応が変わってきます。
- 傾斜クレードル: コイルはクレードル上に滑り落ちることなく、所定の位置に収まる必要があります。クレードルの回転速度とストローク終端での減速速度は、注文の中で最も重いコイルに合わせて設定します。
- ローラーテーブルと包装ローラー: コイルはこれらのローラー上で回転し、包装全体を行います。ローラーの表面材質は提案内容の一部であり、後付けの考慮事項ではありません。
- スタッカーグリッパー: ジョーが巻かれたコイルを挟むため、フィルムはすでに保護層になっています。把持力はコイルの重量と幅に合わせて調整されます。当社の製品ラインファミリーは、ステンレス鋼、銅、アルミニウム、冷間圧延鋼、亜鉛メッキ鋼のコイルに対応しています。ステンレス鋼の場合、 接触面と把持設定フレームではなく、フレームです。
目元を覆えるラップカバー:ODに設定
穴が開いた包装紙では、リングを一周するごとにフィルムの帯がコイル部分に渡って配置されます。巻き付けの間にはコイルがわずかに回転するため、次の帯は前の帯の隣に配置されます。
バンドは内径部で密集し、外径部で広がります。外径部が覆われている場合、内径部はより密に覆われます。そのため、コイルの回転方向は外径部を基準に設定します。
- 外径におけるリング1回転あたりの前進量(mm)=フィルム幅(mm)×(1-重なり)。
- 1層あたりのリング回転数 = 外径円周 (mm) ÷ 1回転あたりの前進量 (mm)。
- 外径周囲長(mm)=外径(mm)×3.14。
動画の内容ではなく、顧客からの入力例です。
| Item | 値 |
|---|---|
| コイルOD | 20 mm |
| 外径周囲長(1200 × 3.14) | 20 mm |
| フィルム幅 | 20 mm |
| ODにおけるターゲットの重なり | 50% |
| リング1回転あたりの送り量(100 × 0.5) | 20 mm |
| 層あたりのリング回転数(3768 ÷ 50) | 75について |
当社のラインプログラムは、コイルの仕様ごとにこれらの設定を保存します。オペレーターがプログラムを選択すると、センタリング、巻き付け張力、オーバーラップがそれに従って実行されます。これが、シフト中にコイルサイズが変わった際に発生する張力の不均一性を防ぐ主な対策です。
コイルラインの出力が失われる場所
購入者はよく、どの故障箇所が最も重要か、つまりダウンタイム、負荷、手作業のどれかと尋ねます。これらは相互に関連しており、最も動作の遅い箇所が決定的な要因となります。
1. 消耗品交換のための停止。フィルムやラベルの交換で1つのステーションが停止しても、ターンゲートは供給を継続するため、コイルが待機状態になります。フィルム交換用のアクセスポイントとバッファ位置は、レイアウト段階で計画します。
2. コイルに追従しない張力。サイズごとに張力設定が固定されているため、小さなコイルではフィルムが緩み、大きなコイルではネックが生じます。コイルサイズごとに張力とオーバーラップをプログラムすることで、この問題のほとんどを解消できます。
3. 自動ステーション間の手動工程。ラベルを手作業で貼る場合、ラインの速度は人の作業速度に左右されます。この動画では、すべての引き継ぎ作業が機械で行われています。
1時間あたりのコイル処理速度(コイル数)=3600÷最も遅いステーションでのコイル1個あたりの処理時間(秒)。お客様のコイルサイズに基づいて各ステーションの処理時間を計測し、提案書にその数値を記載します。短いデモ映像は定格サイクルではありません。
スキッド上に巻かれたコイルを積み重ねる
映像の最後の14秒には、ガントリースタッカーが映っている。コイルは木製のスキッドの上に、天井まで届く高さで積み上げられ、写真では2段または3段積み上げられている。積み上げ位置はスタッカー周辺の床に設置されているため、フォークリフトで完成した積み上げ物を運び出している間に、次の積み上げ作業を開始できる。
コイルラインの見積もりフォームでは、最大積載高さを6コイルとしています。実際の積載高さは、コイルの重量、コイルの幅、出荷に使用するスキッド、およびフォークリフトの積載能力によって決まります。最終的な梱包方向(上向きまたは壁向き)もこの段階で決定されます。このラインでは上向きで出荷されます。
ステンレスコイル梱包ラインの選定チェックリスト
- コイルの外径、内径、幅、重量範囲、および注文に含まれる最大のコイル。
- コイルがスリッターから搬入される方法:回転式改札機、コイル運搬車、またはクレーン。
- 最終的なパッケージの向き:上向き(空)または下向き(壁)
- 包装材と重ね合わせ部分はご指定ください。フィルムの幅は既にご購入済みのものを使用してください。
- ラベルの内容と、データがERPまたはMESのどちらから取得されたものかを示します。
- 必要な固定方法:PET製またはスチール製のストラップ、通し式または周回式。
- スタッカーの積み重ね高さ、スキッドの種類、およびスタッカー周辺のフォークリフトのアクセス状況。
- デモクリップではなく、スリッターの出力に基づいて、1時間あたりのコイル数を目標としてください。
制御と安全
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械の一般要件を規定しており、安全ガードと緊急停止装置について定めています。
回転式改札機、傾斜式クレードル、包装リング、スタッカーグリッパーは、可動式の危険物です。スタッカーエリアはフェンスで囲まれており、フィルムやラベルの交換は、駅が停止した状態で行われます。
エンジニアリングに関するよくある質問
Q:フィルムの張力が、コイルラインの生産量損失の主な原因ですか? A:いいえ。張力が間違っていると、パッケージの欠陥が発生します。生産量損失の主な原因は、消耗品の停止、手動操作、および他のステーションよりも遅いステーションです。コイルサイズごとに張力をプログラムすることで最初の問題は解決し、バッファと機械の引き継ぎによってその他の問題は解決します。
Q: アイ・スルー・ラッパーのオーバーラップはどのように設定しますか? A: 外径からコイルの回転を設定します。フィルムバンドはボアで密集するため、外径での必要なオーバーラップはセクション全体をカバーします。リング1回転あたりの送り量 = フィルム幅 × (1 − オーバーラップ)。
Q: このラインではどのようなコイルの向きに対応していますか? A: コイルは回転式改札機に水平に搬入され、ローラーテーブル上で90度傾けて上向きになり、包装、ラベル貼り、積み重ねの間も上向きの状態を維持します。
Q:包装されたコイルはどれくらいの高さまで積み重ねられますか? A:弊社の見積書では最大6個まで対応可能です。動画では2個と3個の積み重ね例を示しています。実際の作業高さは、コイルの重量、幅、スキッド、フォークリフトの種類によって異なります。
Q:1時間あたりのコイル数はどのように算出するのですか? A:1時間あたりのコイル数=3600÷最も遅いステーションでのコイル1個あたりの秒数です。お客様のコイルサイズに合わせて各ステーションの時間を計測し、その結果を提案書に記載します。
次のステップ
ステンレス製コイル梱包ラインのサイズ決定は、以下の3つのステップで行います。
- レイアウト図面を提出してください コイルの外径、内径、幅、重量、ラベルの内容、出力目標に基づいて、 info@fhoppack.com.
- 48時間以内に提案書をお届けします回転式改札機、傾斜装置、アイスルー包装機、ラベルユニット、スタッカーなどを含め、サイクルをスリッターの出力と比較して確認します。
- 現地調査を予約する そこで、コイルの到着地点、ラインの方向、およびスタック位置へのフォークリフトのアクセスを確認します。
関連する読書
- ステンレス鋼コイルのストレッチ包装と積み重ね
- サービスセンター向けスリットコイル梱包ライン:結束、アイスルー包装、積み重ね
- テープ巻き機能とバーコードラベルプリンターを備えたコイル包装機
- 自動コイルパッキングライン
ソース
- 放送局の順番とクリップ時間: YouTubeのビデオ (68秒; @Fhopepack)
- 見積書における製品ラインファミリー、材質、プログラム、積み重ね高さ、梱包方向: 自動コイルパッキングライン
- 規格の適用範囲:ISO 12100:2010; JP 415-10:2014
- 提案のタイミング:承認された下院CTA(48時間以内の提案)
最終更新日: 2026年10月06日