概要:鋼管は束ねて一つの束として輸送されますが、その束の結束方法が輸送中の破損を左右します。自動ガントリーラインは、固定された束に沿って結束ヘッドを移動させ、鋼帯を巻き付けて張力をかけることで、すべての結束バンドが毎回同じ位置に着地するようにします。このページでは、移動式ガントリー、結束バンドの締め付け、およびプラットフォームの基準パラメータについて説明します。
目次
- 束が一体となって動く理由
- ガントリーと可動式ストラップヘッド
- スチール製ストラップの留め具と締め付け
- チューブの形状と束のパターン
- 基本エンジニアリングパラメータ
- 制御と安全
- エンジニアリングに関するよくある質問
- 選択チェックリスト
- 関連する読書
- ソース
- 次のステップ
束が一体となって動く理由
鋼管束の品質は、結束方法に大きく左右されます。結束が緩んでいると、端が緩んでしまい、束がずれると隙間が生じます。いずれの場合も、整然とした直角の荷物を期待していた現場では、荷物が拒否されることになります。したがって、束を静止させた状態で結束することが最初の要件です。機械に通される際に同時に結束された鋼管は、直角が崩れてしまう可能性があります。
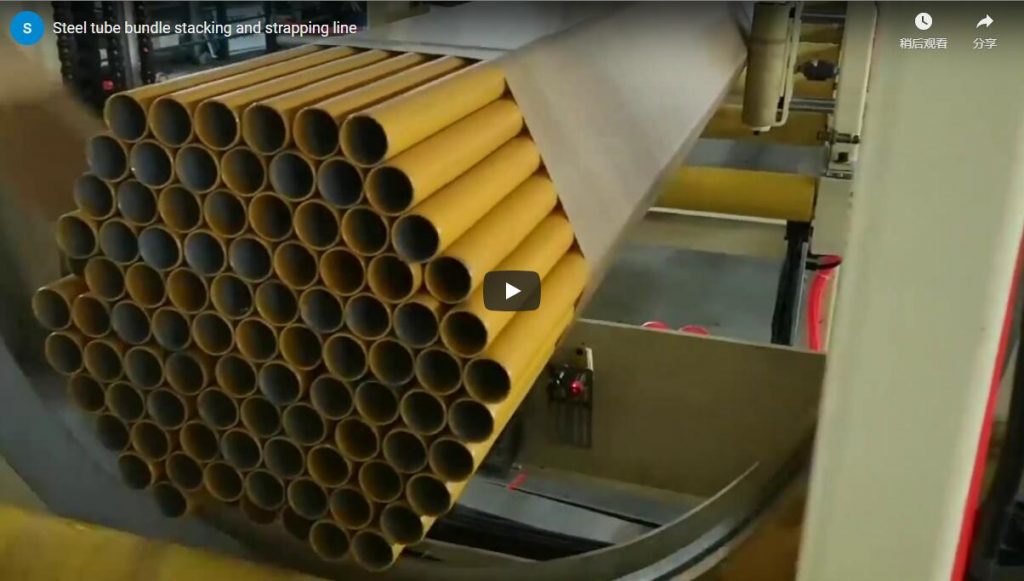
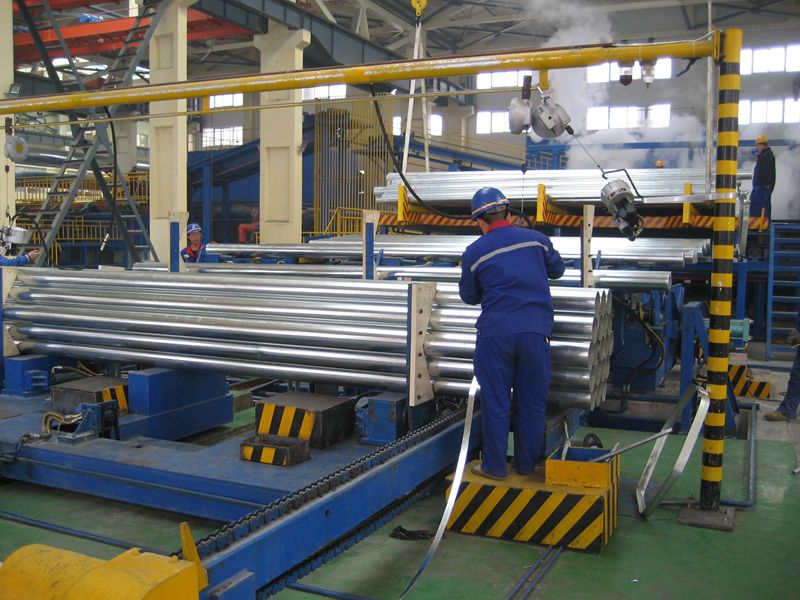
実演で使用されているラインは、通常のレイアウトとは逆になっています。固定されたヘッドをチューブの束に沿って通過させるのではなく、ヘッドがチューブの束に沿って移動し、チューブは支持台に固定されたままになります。チューブの束は、搬送中ずっと隣接するチューブと密着した状態を保つため、ストラップは毎回同じ形状で閉じられ、チューブの束は一体となって搬送されます。
ガントリーと可動式ストラップヘッド
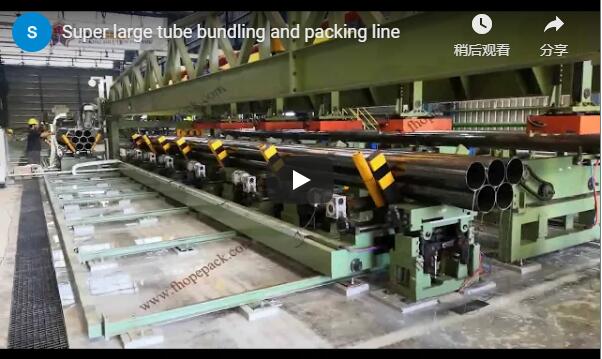
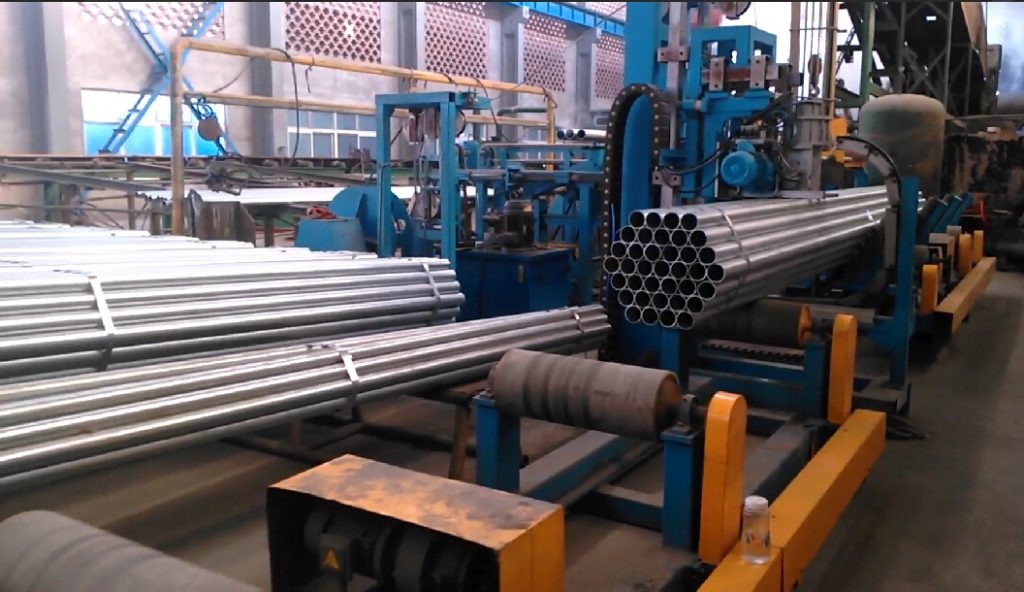
この機械は、可動部として結束ヘッドを備えた長スパンのガントリーフレームとして構築されています。デモンストレーションでは、フレームは青色に塗装され、結束バンドに沿って移動する黄色の結束ヘッドが取り付けられています。
ヘッドは、構造体上にモーターと制御盤を備えた直線搬送装置によって駆動され、バンドを搬送するリング状のユニットである。ヘッドがバンドの全長に沿って移動する際に、バンドはヘッドの開口部を通過する。
チューブではなくヘッドが動くため、機械はプログラムされた間隔でストラップを下ろし、束は単一の支持線上に留まります。これにより、重くて長いチューブをコンベアで高速輸送するレイアウトと比較して、全体の設置面積も短縮されます。
スチール製ストラップの留め具と締め付け
各ストラップはヘッドのバンドコイルから供給され、束に完全に巻き付けられます。ヘッド独自の機構によって張力がかけられ、閉じたリング状に密封されます。ジョイントの種類はプロジェクトエンジニアリングで設定されます。その後、ヘッドは束に沿って次のストラップの位置に移動し、同じ手順を繰り返すため、ストラップは目視で判断するのではなく、常に同じ間隔で配置されます。
張力をかけることでバンドが外側のチューブにしっかりと密着し、内部が圧縮された状態を保ち、吊り上げや移動中も束の形状が維持されます。ストラップの本数、間隔、張力は束の形状を構成する要素であるため、チューブのサイズを変更すると、ハードウェアではなくプログラム自体が変更されます。
チューブの形状と束のパターン
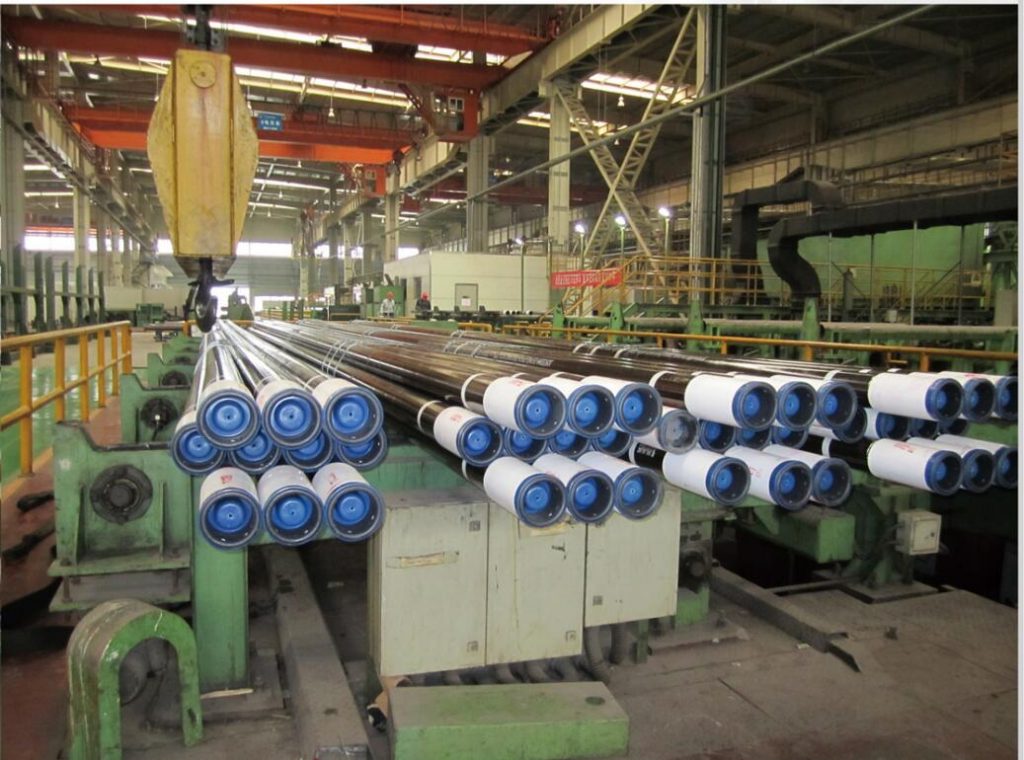
丸型、角型、長方形の鋼管は、積み重ねられたパターンで結束され、その形状によって束の重なり方が決まります。丸型鋼管は点接触で接合するため、均等な間隔で結束バンドを配置することが、しっかりと束ねられるか、ばらばらになるかの分かれ目となります。長方形鋼管は正方形に積み重ねられるため、束ねた鋼管を正面に向けて固定する結束バンドが必要です。
バンドが端部のチューブに食い込む可能性がある場合、コーナープロテクターがオプションとして用意されます。ストラップの間隔とコーナープロテクターは、チューブの形状と束の質量に基づいて、プロジェクト設計段階で選定されます。ヘッドの移動範囲は、ラインで製造される最長の束に合わせて調整されます。
基本エンジニアリングパラメータ
以下の数値は、実証実験およびエンジニアリングアーキテクチャに関するものです。これらは参考値として扱い、プロジェクトエンジニアリング部門でご自身のパッケージ内容をご確認ください。
| 基準値 | Basis社 | |
|---|---|---|
| フレーム | 束の上に設置された長スパンのガントリー | デモンストレーション |
| ヘッドバンド | 静止した束に沿って移動する | デモンストレーション |
| 管理 | 安全規格に準拠したPLCシーケンス | エンジニアリングレビュー |
| ステアリング位置 | モーターと制御盤を備えた直線搬送車 | デモンストレーション |
| バンド | スチールバンド、コイルがヘッドに供給される | マシンクラス |
| ストラップのパターン | バンドルレシピごとに設定された間隔 | エンジニアリングレビュー |
| 規格 | CE (EN ISO 13849-1 / EN 415-10) | 安全アーキテクチャ |
制御と安全
標準仕様は、CE(EN ISO 13849-1 / EN 415-10)およびOSHAの設計要件に準拠して設計されています。ヘッド移動通路にはガードが設置されており、移動中のキャリッジの経路に人が立ち入らないようになっています。また、操作位置にはデュアルチャンネルの緊急停止回路が備えられています。張力調整ステップはインターロック式になっており、手が閉鎖エリアにある間はバンドを引っ張ることができません。
結束・積み重ね工程に組み込まれるラインの場合、標準仕様では、投入口と排出口に遮光カーテン付きの連結式フェンスが追加されます。仕向市場向けの条項適用範囲は、プロジェクトエンジニアリング段階で設定されます。
エンジニアリングに関するよくある質問
Q: なぜ束ではなくヘッドが動くのですか? A: 束は1本の支持線上に留まり、ヘッドが移動するため、すべてのチューブの位置が維持され、すべてのストラップが同じ形状に着地します。
Q: ストラップの位置はどのように決定されるのですか? A: 間隔、本数、張力はバンドルレシピで設定されているため、チューブサイズの変更は機械的な変更ではなく、プログラムの変更となります。
Q:このラインストラップはどのような鋼管の形状に対応できますか? A:丸型、角型、長方形の鋼管を積み重ねた形状に対応できます。バンドが鋼管の端に食い込む場合は、オプションでコーナープロテクターを取り付けることができます。
Q: 機械はどのようにして鋼帯に張力をかけるのですか? A: ヘッドがバンドを束に巻き付け、内部が圧縮されるまで張力をかけ、その後、製造工程ごとに接合部を密封します。
Q: ムービングヘッドラインにはどのような安全機能が備わっていますか? A: CE(EN ISO 13849-1 / EN 415-10)およびOSHA規格に準拠した設計、ガード付き走行通路、インターロック式テンション機構、デュアルチャンネル式緊急停止ボタンを備えています。
Q: ラックをより長い束に結束できますか? A: ストラップの間隔とヘッドの移動量は、プロジェクト設計段階で最長の束に合わせて決定されるため、より長い束への変更はサイズ調整のステップであり、再構築ではありません。
選択チェックリスト
- 管の形状と束の断面を測定し、ヘッド開口部と支持線のサイズを決定します。
- ヘッドの移動量とストラップの間隔を設定するために、最も長い束の長さと質量を設定します。
- 束ごとのストラップの数と間隔は、束のレシピで定義されます。
- 独立型ガントリーから結束・積み重ねフローまで、ライン統合を実現します。
- バンドがチューブの端に食い込む可能性のある箇所には、コーナープロテクターを取り付けます。
- 各サイトの電力、電圧、位相、周波数は、プロジェクトエンジニアリング部門でサイトごとに確認されます。
- 仕向地市場における安全対策の範囲と条項の適用範囲。
関連する読書
ソース
- 実演映像:FHOPE社製自動鋼管結束機(FfXe3fZ7dP4)、2分49秒、チャンネル:Fhope包装。
- プロジェクト記録:FHOPE自動パイプ結束・固定・積み重ねラインのドラフトレイアウト(166A)、エンジニアリング記録、2026年10月09日。
- 安全設計:CE EN ISO 13849-1 / EN 415-10およびOSHA設計基準、プロジェクトエンジニアリングにおける市場ごとの条項。
次のステップ
- チューブの形状、束のサイズ、長さをお送りください。 〜へ info@fhoppack.com.
- 48時間以内に、お客様に合わせたレイアウト図面と提案書をお届けします。ヘッドトラベル、ストラップ間隔、ライン統合は、お客様のバンドルに合わせてサイズ調整されています。
- 無料の現地調査を予約する ご注文前に、電力、設置面積、積載方法をご確認ください。
最終更新日: 2026年10月09日