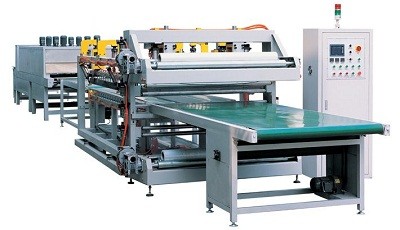
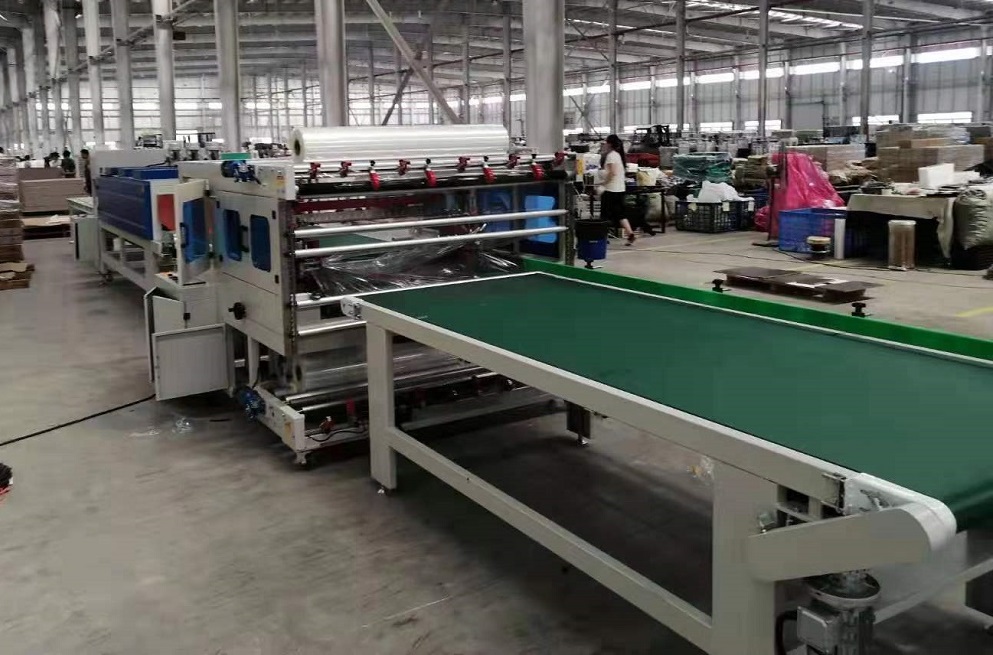
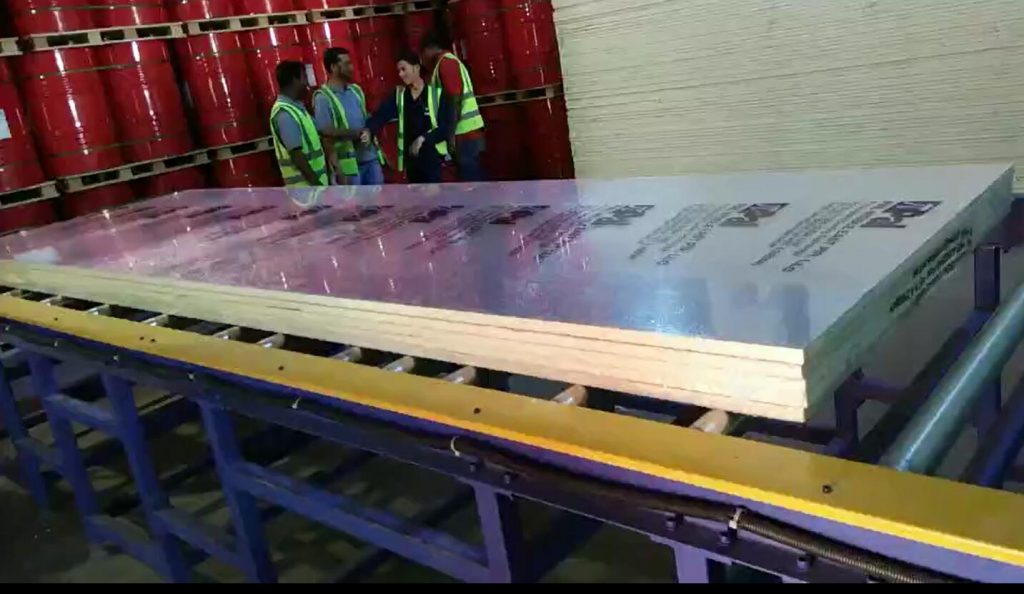
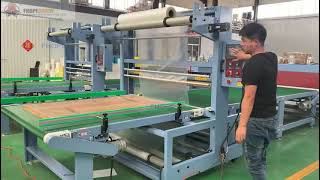
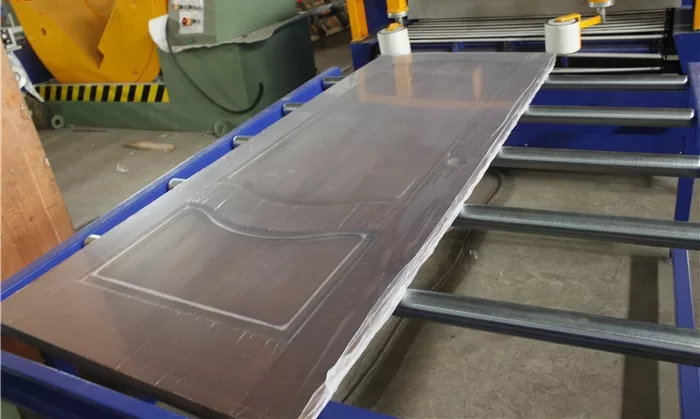
パネル、ボード、平板製品向けに設計された全自動気泡フィルムシーリングおよび切断機。コンベア速度は0~15m/分、パネル厚は最大80mmまで対応し、6ロールフィルム容量(3+3構成)により、完全なエッジ保護と気密シーリングを実現し、輸送中の損傷クレームを60~80%削減します。
気泡膜シーリングは、パネルメーカーにとってどのような問題を解決するのでしょうか?
パネルメーカーは共通の課題に直面している。輸送中の表面損傷は、クレームや交換費用として売上高の3~8%を占める。従来の手作業による梱包は時間がかかり、仕上がりも均一ではなく、端部が埃、傷、湿気の侵入にさらされる。
輸送中の損害および収益損失
保護されていないパネルの端は、以下の点において脆弱です。
- 角のへこみ 積み込み/積み下ろし時の衝撃から
- 表面の傷 輸送中のフィルムのずれ
- 水分の浸入 木質パネルの反りを引き起こす
- 粉塵汚染 インストール前に再作業が必要
年間2万ドル相当のパネルを出荷する施設にとって、5%の破損率は100,000万ドルの直接損失に相当する。これは、出荷遅延や顧客からの苦情といった隠れたコストを除いた金額である。
手作業による包装の非効率性
手作業による気泡フィルムの貼り付けは、ばらつきを生じさせる。
- 一貫性のない緊張: 作業員は20~80Nの張力でフィルムを巻き付けるため、輸送中にずれが生じる緩い巻き付けになってしまう。
- 不均一な重なり: フィルムの重なりは10~50%とばらつきがあり、パネルの端に弱点が生じる。
- サイクルタイムが遅い: 手作業による包装はパネル1枚あたり平均2~4分かかり、大量生産におけるボトルネックとなっている。
- 労働依存度: 1シフトあたり1~2名の専任オペレーターが必要
隠れたコスト:顧客の信頼
直接的な金銭的損失に加え、破損した出荷品は顧客の信頼を損なう。たった1回の出荷品の返品でも、設置工事が2~4週間遅れる可能性があり、長期的なビジネス関係に悪影響を及ぼす。
自動気泡フィルムシーリングマシンはどのように動作するのですか?
この機械は、自動フィルム供給→ヒートシール→精密切断という3つの同期した動作を連続フローシステムに統合しています。
ステーション1:自動フィルム送り
パネルはコンベアベルト(速度はVFDで0~15m/分に調整可能)を介して機械に搬入されます。6本のフィルムロール(上部3本+下部3本)が、パネルの上部と下部から同時に気泡フィルムを供給します。
フィルムの重なり調整:パネルの端に沿って、上下のフィルム層が50~80mm重なります。この重なり部分は非常に重要です。ここで熱溶着によって気密性の高い接合部が形成され、埃や湿気の侵入を防ぎます。
現場の詳細:表面に凹凸のあるパネル(木目調のエンボス加工、ハンマー仕上げの金属など)の場合は、フィルムの重ね合わせ幅を80~100mmに増やしてください。凹凸のある表面では、標準の50mmの重ね合わせ幅では完全に密閉できない微細な隙間が生じる場合があります。滑らかな表面(ガラス、アクリル、塗装鋼板など)の場合は、50~60mmの重ね合わせ幅で十分です。
ステーション2:ヒートシール
重なり合ったフィルムの端が加熱されたシーリングバーを通過すると、フィルム層が溶融して融合する。主なパラメータ:
- シール温度: 100~180℃(フィルムの種類に応じて調整可能)
- シール圧力: 0.3~0.5 MPaの空気圧
- 滞留時間: 0.5~2.0秒(コンベア速度に同期)
フィルムタイプの互換性:
| フィルムタイプ | シール温度 | 用途 |
|---|---|---|
| LDPEバブルフィルム | 120-140°C | 標準的な保護、費用対効果の高い |
| LLDPEストレッチフィルム | 140-160°C | 高い引張強度、耐穿刺性 |
| PE+アルミ箔ラミネート | 160-180°C | 輸出用包装材の防湿バリア |
現場での詳細:シールバーに不均一な摩耗(シールラインの不均一として目視できる)が見られる場合は、直ちに交換してください。摩耗したシールバーは弱点となり、輸送中に破損する可能性があります。シールバーの一般的な寿命は、フィルムの種類と使用温度によって異なりますが、500,000万~800,000万メートルです。
ステーション3:精密切断
封止後、フィルムの端部はサーボ制御の刃によって切断され、フィルムの端部がパネルの端からはみ出すことなく、きれいで均一な切断が保証されます。
- ブレードタイプ: 炭化タングステンまたはセラミック(研磨膜用)
- カット精度: パネル端から±2mm
- 刃の寿命: 研磨・交換までの切断回数:1万~2万回
フィルム端部の管理:フィルム端部が長すぎる場合(パネル端から10mm以上)、コンベアローラーやスタッキング装置に引っかかり、フィルムが破れる可能性があります。フィルム端部が短すぎる場合(2mm未満)は、シール不良のリスクがあります。最適なフィルム端部の長さは3~5mmです。
シュリンク包装機との連携
完全な保護を実現するため、バブルフィルムシーラーはシュリンクラッパーとインラインで構成できます。
- ステージ1: 気泡フィルムはクッション性とエッジ保護を提供します
- ステージ2: シュリンクフィルムは、荷物の安定性を高めるために、しっかりとした外層を形成します。
この2段階構成は、以下の用途に推奨されます。
- 輸出用梱包(海上輸送、長距離鉄道輸送)
- 高付加価値パネル(精密研磨鋼板、光学ガラス、航空宇宙用複合材)
- 長期屋外保管が必要なパネル
技術仕様
| 製品仕様 | カスタムオプション | |
|---|---|---|
| コンベア速度 | 0~15m/分(VFD調整可能) | 高速:最大25m/分 |
| パネルの厚さ | 5〜80 mm | 150ミリメートルまで |
| パネル幅 | 100〜1,300 mm | 2,000ミリメートルまで |
| パネルの長さ | 最小300mm(上限なし) | - |
| フィルムロール容量 | ロール6個(上3個+下3個) | 8ロール(4+4) |
| フィルムロール径 | 最大250 mm | 最大300 mm |
| フィルムコアID | 76mm(3インチ) | 50mm(2インチ) |
| シール温度 | 100~180℃(デジタル制御) | - |
| シール圧力 | 0.3〜0.5 MPa | - |
| 切削精度 | 端から±2mm | サーボトラッキング:±1mm |
| 電源 | 380V/50Hz、3相 | 220V/480Vオプション |
| 総電力 | 3.5 kW | - |
| エア圧 | 0.6~0.8 MPa、150 L/分 | - |
| 制御システム | PLC + HMIタッチスクリーン | シーメンス/アレン・ブラッドリー(オプション) |
| 安全基準 | CE 2006/42/EC、ISO 12100 | 米国輸出におけるOSHA準拠 |
| マシンの重さ | 〜450 kg | - |
| 寸法(L×W×H) | X | カスタムコンベア長 |
自動フィルムシーリングと手動フィルムシーリングのどちらを選ぶべきか?
| 決定要因 | 自動シーラー | 手作業によるラッピング |
|---|---|---|
| 1日あたりのスループット | 1日200枚以上のパネル | 1日あたり100枚未満のパネル |
| パネルサイズ範囲 | 変動幅が大きい(迅速な調整が必要) | 一定サイズ(切り替え不要) |
| 表面感度 | 高光沢、精密研磨、コーティングされた表面 | 表面が粗い(軽微な傷は許容範囲内) |
| 人件費 | 高(時給18~25ドル) | 低賃金(時給10~15ドル) |
| 損害賠償請求率 | 現在、収益の3%以上を占めている。 | 許容範囲内(2%未満) |
| 投資回収期間 | 10~14ヶ月(労働時間+損害軽減期間) | 該当なし(初期投資額が低い) |
意外な事実:多くの小規模パネル製造業者は、自動化設備は大量生産にのみ有効だと考えている。しかし、高付加価値材料(強化ガラス、塗装済みアルミニウム、鏡面仕上げのステンレス鋼など)を扱う施設では、たとえ1日50~80枚程度の少量生産であっても、損傷防止だけでも投資に見合う価値がある。強化ガラスパネル20枚が不良品として廃棄されると、8,000ドル~15,000ドルの損失が発生し、これは月々の設備費用を上回る。
よくある質問
投資回収期間(ROI)の一般的な目安はどれくらいですか?
1シフト制で、人件費が1時間あたり18~22ドル、年間出荷額が150万~200万ドルの施設の場合、投資回収期間は通常10~14ヶ月です。この計算には以下が含まれます。
- 人件費削減:オペレーター2名から1名への削減(年間約35,000万ドル~45,000万ドルの削減)
- 損害軽減:輸送中の損害賠償請求額が60~80%減少(現在の損害率に応じて年間約40,000万ドル~80,000万ドルの削減)
- フィルム消費量:オーバーラップと張力制御の最適化により15~20%削減
この機械は、同じ生産工程で異なるサイズのパネルに対応できますか?
はい。コンベアの幅とフィルムロールの位置は素早く調整できます。パネルの幅を変える際の切り替え時間は通常3~5分です。パネルの厚さを変更する場合は、調整に5~8分かかります(コンベアの高さとシールバーの位置を調整します)。
PLCは最大30個のパラメータ設定を保存できるため、オペレーターは頻繁に製造するパネルサイズの設定を呼び出すことができる。
どのタイプのフィルムを使用すればよいですか?
以下の仕様を満たす気泡緩衝材をお勧めします。
| パネルタイプ | フィルムタイプ | バブルの高さ | フィルムの厚さ |
|---|---|---|---|
| 木製パネル、MDF | LDPEバブルフィルム | 8〜10 mm | 60〜80μm |
| アルミニウム複合パネル | LLDPEバブルフィルム | 6〜8 mm | 50〜70μm |
| ガラス、アクリル | LDPE + 帯電防止コーティング | 20 mm | 80〜100μm |
| ステンレス鋼、精密金属 | LLDPE + VCI(腐食抑制剤) | 6〜8 mm | 70〜90μm |
輸出用梱包や屋外保管の場合は、紫外線耐性フィルムを使用するか、保護用のシュリンクフィルムを外側に巻いてください。
どのようなメンテナンスが必要ですか?
- 毎日: シーリングバーを柔らかい布で清掃し(フィルムの残留物を取り除き)、コンベアベルトに異物がないか確認してください。
- 毎週: 切断刃の切れ味を点検し、コンベアチェーンとガイドレールに潤滑油を塗布する。
- マンスリー: シールバーの位置合わせを確認し、温度センサーの校正を検証し、空気圧継手の漏れを点検する。
- 毎年: シールバーが摩耗している場合は交換し、VFDの速度設定を調整し、電気接続部を点検する。
年間稼働時間を2,000時間と想定した場合、一般的な年間保守費用は初期設備費用の1.5~2.5%です。
インストールとトレーニングは料金に含まれていますか?
はい。標準配送には以下が含まれます。
- 認定技術者による現地設置(2~3日)
- オペレーター研修(1~2日間、最大5名)
- 保守研修(保守担当者向け、0.5日間)
- 出荷前のFAT(工場受入試験)ビデオ
- 試運転後のSAT(現場受入試験)報告書
技術ドキュメントを入手する
詳細な仕様書、レイアウト図、またはROI計算テンプレートについては、当社のエンジニアリングチームにお問い合わせください。当社は以下のものを提供できます。
- 詳細な技術仕様書(PDF)
- 工場レイアウトCAD図面(DWG/DXF形式)
- ROI計算スプレッドシート(Excel)
- FATテストレポートテンプレート
- CE認証書類(EU輸出用)
- OSHA(米国労働安全衛生局)遵守チェックリスト(米国施設向け)
- フィルム供給業者のおすすめ(地域別)
パネル包装ソリューションに関する詳細については、https://www.fhopepack.com/をご覧ください。