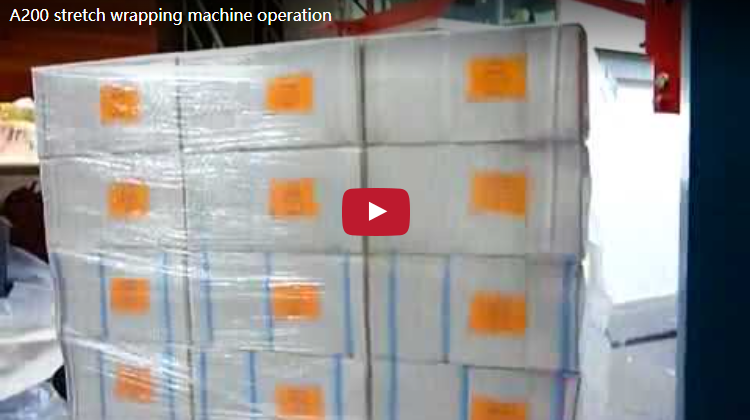
概要コンベアでパレットを供給することで、すべての包装工程からフォークリフトが不要になります。このビデオで紹介するターンテーブル式パレットストレッチラッパーは、ローラーコンベアで荷物を取り込み、ターンテーブルで包装し、反対側に送り出します。1回の包装に必要なフィルムの量は、荷物の周囲長に回転数を掛けた値になります。
目次
- ビデオでわかること
- 荷物が包装材を通過する方法
- フィルム1枚あたりの使用量
- 制御と安全
- コンベア式ターンテーブル包装機の選定チェックリスト
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
ビデオでわかること
荷物は供給ローラーコンベアに乗って到着し、青いフレームに取り付けられたコンベアラインに組み込まれたターンテーブルの中央で停止する。
ターンテーブルが回転する間、フィルムはロールからコラム上に送り出され、下から上へと荷物の周囲に巻き付けられます。巻き付けが完了すると、ターンテーブルはコンベアと一直線になる位置で停止し、荷物は次の工程のために排出セクションへと運ばれます。コラムには明るい色のパネルが取り付けられています。
荷物が包装材を通過する方法
時間は動画のタイムスタンプから読み取られます。
| 手順 | 何が起こるのですか | ビデオ時間 |
|---|---|---|
| インフィード | 荷物はローラーコンベアに運ばれてくる。 | 約0~4秒 |
| センター | 荷物はターンテーブルの中心で停止します。 | 約4~8秒 |
| ラップ | ターンテーブルが回転し、フィルムが置かれる | 約12~48秒 |
| アウトフィード | ターンテーブルが列に並び停止し、荷物が運び出される。 | 約52~56秒 |
ターンテーブルにはローラーが内蔵されているため、荷物は持ち上げることなくまっすぐ通過します。
フィルム1枚あたりの使用量
説明例:
| Item | 値 |
|---|---|
| 負荷フットプリント(例示) | 1,200×800 mm |
| 周囲長、2 × (1,200 + 800) | 20 mm |
| ターン(例) | 10 |
| フィルム敷設、10×4.0m | 40 m |
これはフィルムを負荷の上に敷いた状態です。プレストレッチとは、ロールから繰り出される量が少なくなることを意味します。
制御と安全
ターンテーブルは満載の荷物を回転させ、荷物は動力付きコンベアで移動します。機械の稼働中はターンテーブルとコンベアから離れ、サイクルが完全に停止してからのみ立ち入ってください。パレット包装機については、EN 415-6で具体的な安全要件が追加されています。
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械に関する一般要件を規定しています。
コンベア式ターンテーブル包装機の選定チェックリスト
- パレットのサイズ、積載高さ、最大積載重量。
- コンベアの高さとライン内での方向。
- 撮影プラン:ターン、トップラップ、ボトムラップ。
- 時間当たりの積載量。
- トップシートまたはカバーが必要です。
- 上流および下流の機器へのリンク。
エンジニアリングに関するよくある質問
Q:ローラーコンベアを追加する理由は何ですか? A:各サイクルごとにフォークリフトを使用せずに、荷物を出し入れできます。
Q: 1回の巻き取りに必要なフィルムの長さはどれくらいですか? A: 周囲長に巻き取り回数を掛けます。4.0 m × 10 で、この例では 40 m になります。
Q: 周囲の長さはどのように計算されますか? A: 2 × (長さ + 幅): 2 × (1,200 + 800) で 4,000 mm になります。
Q:どの安全規格が適用されますか? A:CE市場においては、パレット包装機はEN 415-6規格に準拠します。
Q:私のラインに適合しますか? A:パレットのサイズ、コンベアの高さ、流れの方向をお知らせいただければ、包装機のレイアウトを設計いたします。
次のステップ
コンベア式ターンテーブル包装機の設計は、以下の3つのステップで行います。
- レイアウト図面を提出してください パレットのサイズ、高さ、重量 info@fhoppack.com.
- 48時間以内に提案書をお届けします撮影計画と時間当たりの撮影量を含む。
- 現地調査を予約する コンベアのレイアウトと接続を確認する。
関連する読書
ソース
- 機械コンテンツ:FHOPEエンジニアリングチーム、2026年10月04日
- パレットラッパーの安全性: EN 415-6
- 映画の例:私たちが作成した例、例示値
- 機械の動作: YouTube の動画
- 規格の適用範囲: ISO 12100:2010, JP 415-10:2014
最終更新日: 2026年10月04日