エグゼクティブサマリー
パイプ押出成形工場では、包装ステーションがライン全体の速度を決定することが多く、手作業による包装では通常、その速度に合わせることができません。このガイドでは、プラスチックパイプおよびチューブの包装作業について解説します。手作業によるストレッチ包装の問題点(保持力の変動や繰り返しの持ち上げ作業など)と、バンドルを標準化する自動化された代替手段について説明します。当社はパイプ包装機およびラインを製造しています。パイプの種類とバンドル計画はプロジェクトごとに確認されます。
目次
- パッケージングが生産ラインの速度を左右する理由
- 手作業における問題点
- 封じ込めの一貫性
- 繰り返し持ち上げる
- レイアウトと床面積の制約
- 自動化された代替手段
- 典型的なコンフィギュレーション
- ビデオでわかること
- 選択チェックリスト
- 操作と安全性
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- 情報源と基準
パッケージングが生産ラインの速度を左右する理由
中規模の波形管押出成形工場では、包装ステーションがライン全体の速度を左右することがよくあります。押出成形は生産を続けられますが、包装が追いつかない場合、ラインは包装待ちの状態になります。そのため、包装ステーションは最初に自動化すべき場所となります。包装ステーションの改善はライン全体の効率向上につながるからです。ラインは包装が生産ペースに追いつくことに依存しており、パイプの材質範囲とステーションのレイアウトはプロジェクトごとに決定されます。
手作業における問題点
手作業によるパイプ梱包には、既知のコストが伴います。例えば、梱包状態が一定しない状態で手作業で束ねられたパイプ、何度も持ち上げられるコア、そして押出成形に合わせて増設されるステーションなどです。手作業による梱包は毎回異なり、その違いはトラックの積載量や作業員の疲労に表れます。こうした問題点は確かに存在しますが、標準的なものであり、自動化はまさにそれらを解消するために存在します。それぞれの問題点の深刻度は、パイプの種類と設置場所によって異なり、プロジェクトごとに確認されます。
封じ込めの一貫性
手動ストレッチ包装は作業者の触覚に頼るため、包装力はシフトごと、作業者ごとに変動します。包装が緩いと輸送中にずれが生じ、締め付けすぎると波形が変形します。包装の最大の目的は一貫性です。すべての包装が同じ包装力でパッケージとパイプをしっかりと保持します。自動包装では、プロジェクトごとにパイプに合わせて確認された一定の包装力を維持します。
繰り返し持ち上げる
梱包作業では、作業員が重いパイプコアを繰り返し持ち上げる必要があり、その繰り返しの負担が怪我の原因となり、人員増強につながっています。作業員が負担と疲労で梱包作業を続けられないため、複数の梱包ステーションが必要となるのはこの持ち上げ作業が原因です。リフトを機械に搭載することで、怪我の原因と余分なステーションをなくすことができます。持ち上げと取り扱いの要件は、パイプの重量に基づいてプロジェクトごとに確認されます。
レイアウトと床面積の制約
敷地レイアウトによってコンベアの拡張が制限されることが多いため、ラインが拡張しても包装設備の設置面積は固定されます。床面積が固定されているということは、包装ソリューションを既存のスペースに合わせる必要があり、その逆ではないということです。機械の設置面積とレイアウトは、プロジェクトごとに実際の敷地に合わせて確認されるため、床を再構築することなくラインを設置できます。レイアウトの制約はプロジェクトの入力項目であり、固定ルールではありません。
自動化された代替手段
梱包ステーションを自動化することで、一貫した保管、繰り返しの持ち上げ作業の不要化、設置面積の最適化、そして梱包時にチェックが行われるといった課題を一度に解決できます。梱包段階で梱包数量が確認されるため、倉庫や輸送時に梱包重量が均一になります。
包装ステーションが自動化されることで、押出成形出力と包装ペースが一致し、ラインはチューブ径や現場レイアウトに合わせて拡張可能になります。自動化されたフローは、実際のパイプ径に合わせてプロジェクトごとに確認されるため、ステーションはラインを阻害することなく、常に一定のペースを維持します。
典型的なコンフィギュレーション
以下の図は数値ではなく機能設計上の境界を示しており、プロジェクトごとに確認されています。
| 標準的な範囲(プロジェクトごとに確認済み) | |
|---|---|
| Pipe | 波型シリーズ |
| 一式販売 | パターン、チェック |
| ラップ | 封じ込め計画 |
| 取扱方法 | 束あたりのリフト数 |
| レイアウト | 敷地面積 |
| 電気供給 | プロジェクトごとに選択する、380V三相50Hz、または軽機械用220V単相 |
ビデオでわかること
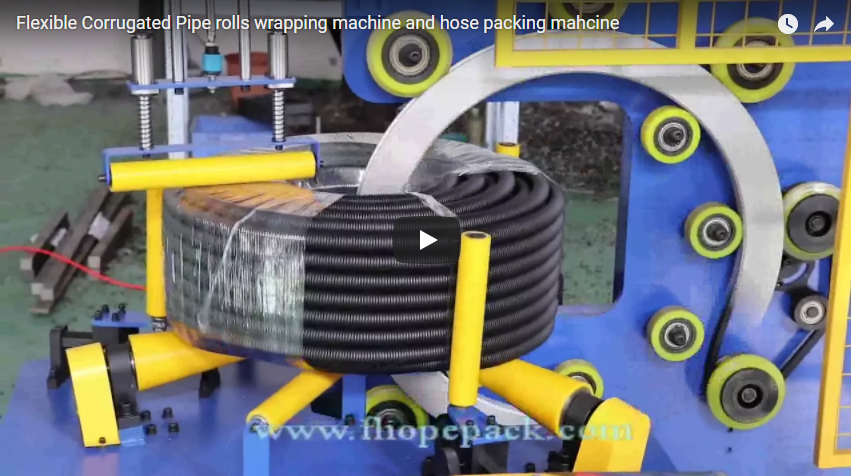
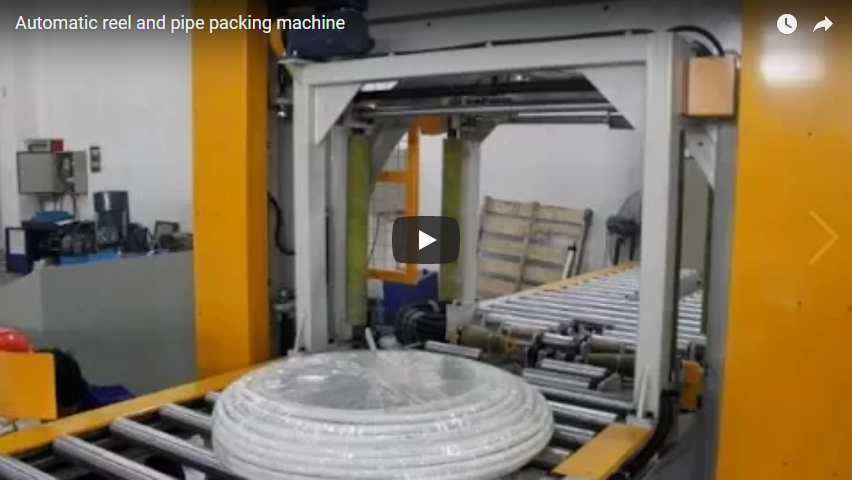
この映像は、プラスチックパイプの梱包作業の様子を映したものです。これは一般的なデモンストレーションですので、パイプの種類や梱包計画については、プロジェクトごとに弊社と確認させていただきます。
選択チェックリスト
| メッセージ | プロジェクトごとに確認する |
|---|---|
| パイプ範囲 | 直径、長さ |
| 一式販売 | 柄とチェック |
| 封じ込め | ラッププラン |
| 取扱方法 | 揚力低減 |
| レイアウト | 現場の床面積 |
| 電気供給 | 現場での電圧、位相、周波数 |
操作と安全性
操作パネルから機械を操作すると、各束が自動的に包装、確認、移動されます。機械の稼働中は、包装部、パイプの取り扱い部、排出部から離れてください。オペレーターの位置には安全ガードと緊急停止装置があります。機械のマニュアルに従って、包装機、封じ込め設定、センサー、計数ユニット、制御装置の定期点検を実施してください。束が均一になるように、各運転前にパイプに合わせて束の設定を確認してください。
エンジニアリングに関するよくある質問
Q:なぜ包装工程がライン速度を決定するのですか? A:包装ステーションがペースに追いつけない場合、ラインは包装ステーションを待つことになるため、包装工程が速度を決定するのです。
Q:手作業による梱包では何が問題になるのでしょうか? A:内容物の保持状態が変動したり、緩んだ束がずれたり、締め付けすぎた束がパイプを変形させたりします。
Q:繰り返し持ち上げる作業にはどのようなコストがかかりますか? A:筋挫傷や、押出成形に合わせて人員を配置する追加の包装ステーションのコストです。
Q:なぜバンドル検証を行うのですか? A:均一なバンドルは、倉庫や輸送中に予測可能な方法で積み重ね、積み込むことができます。
Q:自動化によって何が変わりますか? A:一貫した封じ込め、手作業による持ち上げ作業の不要化、適切な設置面積、そしてチェック済みの束。
次のステップ
- パイプの種類、束、フロアプランを添えて、info@fhopepack.comまでメールでご連絡ください。
- 配管パッキンの提案書とレイアウト図面を48時間以内にお送りします。
- 配管範囲と設置場所のレイアウトを確認するため、現地調査を実施します。
関連する読書
情報源と基準
- ISO 12100:2010 機械の安全性、設計及びリスク評価の一般原則
- EN 415-10:2014 包装機械の安全性、一般要求事項
- EN ISO 13849-1:2023 機械の安全性、制御システムの安全関連部品
FHOPE製プラスチックパイプパッキンのデモンストレーションビデオ。一般的なデモンストレーションとしてレビューされています。パイプの適合範囲はプロジェクトごとに確認されます。
最終更新日:2026年10月10日