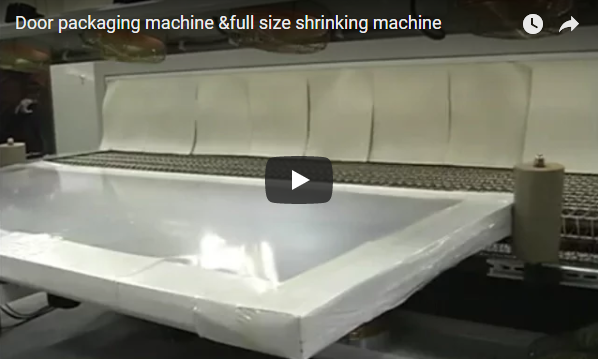
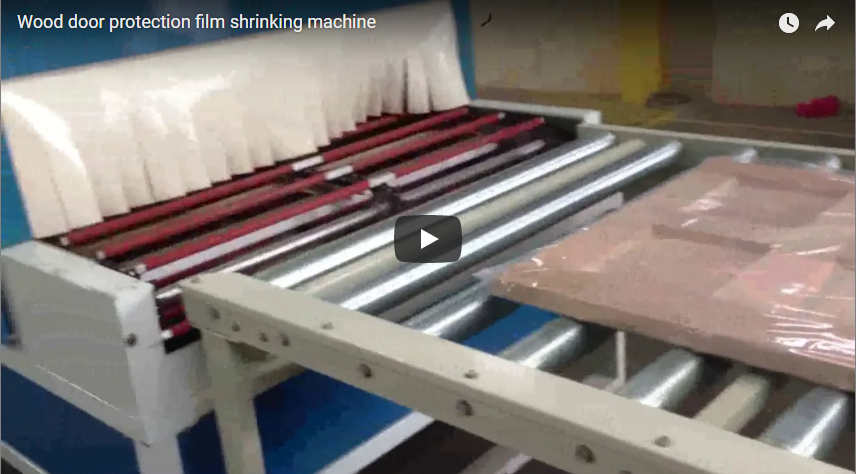
概要:ドアのシュリンク包装は、パネルの袋詰め、上部プレスによる安定化、および制御されたシュリンクトンネルを備えた機械化された水平包装ラインを利用して、ドア、窓枠、建築パネルなどの重量のある平らな部品を輸送中に保護し、損傷コストを削減し、産業施設のスループットを標準化します。
🛠️ 業界の課題
平らな建築部材や建材の手動梱包では、フィルムの張力、表面の摩耗、湿気への曝露が常に不均一になり、中規模製造施設全体で貨物クレームや材料の無駄が増加し、下流の請負業者の満足度や作業スループットが常に低下します。ソリッドコアドア、窓枠、木製プロファイル、車両アクセサリーなどの重くて平らなアイテムを手作業で包装する従来の方法では、大きなばらつきが生じます。機械的な安定化がないと、作業者は均一なフィルム被覆を維持するのに苦労し、たるみ、圧力点、湿気バリアの損傷につながります。この予測不可能性は下流の物流に直接影響を与え、請負業者は納品時に角の損傷や梱包の破れを頻繁に報告します。さらに、ストレッチフィルムを手作業で過剰に適用すると、通常、材料消費量が10~15%増加し、シールが不均一なため、製品は輸送中の摩耗や環境への曝露に対して脆弱になります。マットレス、繊維、フェンス材など、さまざまな在庫を管理する施設では、人的要因による変動を排除し、再現性のある保護を確保するために、標準化された機械的なプロセスが必要です。
🏗️ 解決メカニズム
パネルバッグモジュール、上部プレス安定化機構、および制御された収縮トンネルを備えた機械化された水平包装ラインは、多様な製品寸法にわたって均一な熱収縮と一定のフィルム張力を実現し、手作業によるばらつきを効果的に排除し、すべての処理サイクルで再現可能な保護基準を保証します。このシステムは、まず製品をコンベアアレイ上に配置することで動作します。そこでパネルバッグ機が成形済みのフィルムスリーブを展開します。上部プレスダウン装置がすぐに作動し、製品を平らにしてフィルムの適用中のずれを防ぎます。包装機構は、ユニットが高温動作用に調整された収縮トンネルに進む前に、一定の張力を加えます。この熱工程により均一なフィルム収縮が起こり、強固な保護シェルが形成されます。自動切断および再供給機構により、手動でのフィルム再装填なしで連続サイクル動作が保証されます。張力と熱適用を標準化することで、このプロセスはさまざまな製品サイズとタイプに対応しながら、優れた表面保護と清潔で工場仕上げの外観を維持します。
🔗関連情報:その他のソリューションを見る
📈 実装の詳細とパラメータ
導入を成功させるには、寸法適合性、高温熱相に対する電気容量、ISO 9001:2015品質マネジメントおよびCE安全規格への厳格な準拠の検証に加え、あらゆる製品タイプで連続的かつ中断のない運転を実現するための自動切断および再供給サブシステムのシームレスな統合が必要です。この装置は、家具、木製品、マットレス、繊維製品、プロファイル、フェンス、車両アクセサリーなど、幅広い建築および工業製品に対応できるように設計されています。主要な運用パラメータは、施設のインフラストラクチャに対して検証する必要があります。
| 製品仕様 | 状態 | |
|---|---|---|
| 製品の互換性 | 可変寸法 | さまざまなサイズとタイプに対応 |
| 熱動作 | 高温対応 | 均一なフィルム収縮を実現するように最適化されています。 |
| 品質と安全性のコンプライアンス | ISO 9001:2015、CEマーキング | 国際的な製造および安全基準を満たしています。 |
| コアサブシステム | コンベア、パネル袋詰め、上部プレス、シュリンクトンネル、自動切断/再供給 | 統合パススルー構成 |
| 材料の最適化 | 制御された張力と熱の適用 | フィルムを精密に使用することで廃棄物を最小限に抑えます |
重要なポイント:熱収縮には安定した電力供給が必要です。施設は、電圧変動のない連続高温運転を支える電力網の容量を確認する必要があります。ISO 9001:2015への準拠は一貫した品質管理プロトコルを保証し、CEマーキングは地域の健康、安全、環境規制への準拠を証明します。サプライヤーを評価する際には、迅速な展開のために専用の交換部品在庫を維持しているFHOPEや、プロ仕様の熱収縮包装ソリューションを専門とするUS P&Wなどのメーカーを優先してください。コア保護基準を損なうことなく費用対効果の高い包装を優先する施設向けに、経済的なバージョンも用意されています。
日々の運用チェックリスト– RAGパラメータに直接準拠:
-
[ ]コンベアのアライメント– 搬送中の振動を最小限に抑え、製品の水平方向を維持します
-
[ ]パネル袋詰めモジュール– 上部プレスが作動する前にフィルムスリーブを正確に展開します
-
[ ]上部加圧装置– 製品の平坦性を確保し、フィルムのずれを防ぎます
-
[ ]収縮トンネルのキャリブレーション– 高温での一貫性を維持し、均一な収縮を実現します
-
[ ]自動切断・再給紙– フィルムをきれいに切断し、手動操作なしで次のサイクルを同期します
-
[ ]フィルム張力モニタリング– 均一な被覆を確保し、無駄を最小限に抑え、材料の使用を最適化します
各チェックポイントは、変動性に直接対処するものです。張力のばらつきや温度変化によるドリフトは保護バリアを損ない、輸送中の損傷リスクを高めます。サイクルの一貫性を毎週追跡し、機械的なドリフトが生産品質に影響を与える前に特定してください。
🛡️検証済み結果
自動化されたシュリンク包装ラインは、標準的な包装ワークフローの業界標準範囲と、同等の施設における検証済みの処理能力指標に基づくと、稼働開始後最初の四半期で、輸送中の損傷クレームを60~80%削減し、フィルム材料の無駄を10~15%削減します。手作業による包装から機械化された熱収縮への移行により、フィルムの適用が標準化され、これまで請負業者の苦情の原因となっていた表面の摩耗や湿気への曝露に直接対処できます。施設側からは、一定の張力と均一な収縮により強固な保護シェルが形成され、貨物クレームや再作業の必要性が大幅に減少すると報告されています。労働力の配分は、直接包装からライン監視へと移行し、処理量に応じて、直接包装作業が通常30~50%削減されます。自動張力制御と精密な熱適用により、手作業でよく見られる過剰適用がなくなるため、材料消費量が安定します。
調達検証チェックリスト– RAGパラメータに準拠:
-
[ ]製品寸法範囲– さまざまなサイズとタイプ(家具、木材、マットレス、繊維製品、プロファイル、フェンス、車両アクセサリー)との互換性を確認します
-
[ ]熱システム容量– 均一なフィルム収縮のための高温動作能力を検証します
-
[ ]材料廃棄物の基準値– 現在のフィルム消費量を評価し、10~15%の削減の可能性を定量化する
-
[ ]輸送中の損傷頻度– 現在の貨物クレーム率を評価し、60~80%の削減可能性を予測します。
-
[ ]サプライヤーサポートインフラストラクチャ– 交換部品の入手可能性(例:FHOPE在庫プロトコル)または特殊な熱収縮技術(例:US P&Wソリューション)を確認します。
-
[ ]予算との整合性– 経済的なバージョンの入手可能性を、費用対効果の高いパッケージング要件と比較して評価します
3つ以上の基準が現在の運用上の課題と一致する場合、機械式シュリンク包装は有効なアップグレード手段となります。投資回収期間は通常12~18ヶ月で、これは損害賠償請求の削減と資材廃棄物の最適化に関する業界ベンチマークに基づいています。施設側は、調達前に寸法適合性と熱出力要件を確認するため、技術的な現場調査を依頼する必要があります。
🔗関連機器もご覧ください