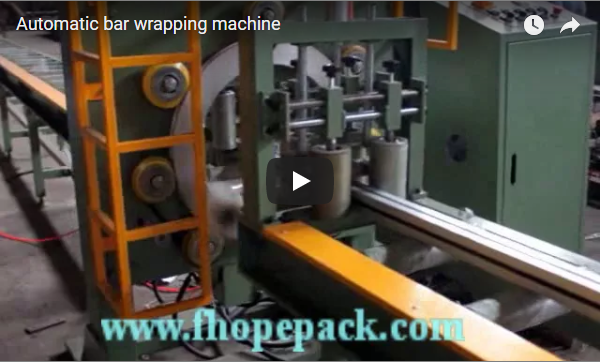
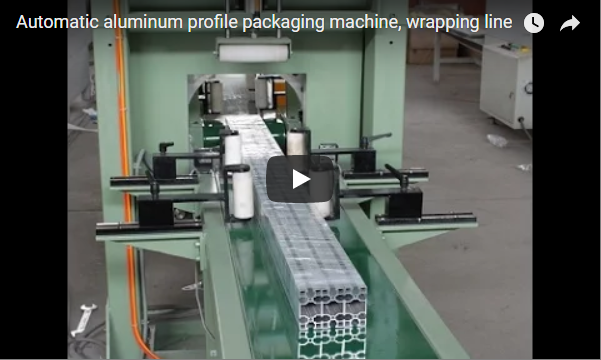
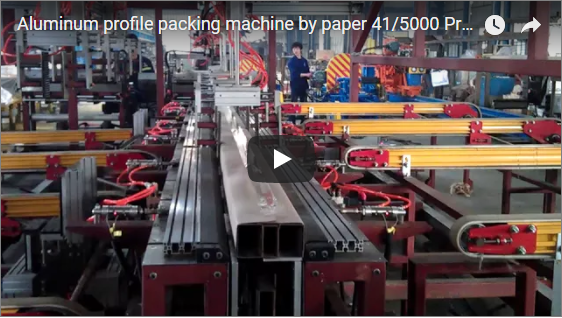
概要:アルミニウムプロファイル用シュリンク包装機と板紙梱包機は、アルミニウム押出材の自動保護包装を提供します。シュリンク包装は、最大6.5mの長さのプロファイルに対応し、40~120ミクロンのPEフィルムを使用し、処理能力は8~15パック/分です。板紙梱包は、エッジ保護と積み重ね強度を高めるために段ボールまたはファイバーボードを使用します。機械指令2006/42/ECに基づきCE認証を取得しています。建築用プロファイル、自動車内装材、工業用アルミニウムフレーム、カーテンウォールシステムなどに適しています。
アルミニウム形材は、取り扱い、輸送、保管中の損傷を防ぐため、堅牢な梱包ソリューションが必要です。その長さ(通常3~6.5m)、多様な断面形状、そして傷、摩耗、曲がりに対する脆弱性は、梱包において特有の課題となります。自動梱包システム、特にシュリンク包装機と板紙梱包機は、手作業による方法と比較して、一貫した保護を提供し、作業効率を向上させます。
シュリンク包装とは、プロファイル束を熱可塑性フィルム(通常はPEまたはポリオレフィン)で包み、熱を加えるとフィルムが製品にしっかりと収縮する包装方法です。これにより、埃、湿気、表面の傷から保護する、密封された一体型の束が形成されます。一方、ボード梱包では、段ボール、ファイバーボード、または同様の硬質材料を使用して、衝撃、穴あき、曲げに対する保護を強化します。これら2つの方法は、多くの場合組み合わせて使用されます。まずボードの端を保護材で覆い、次にシュリンク包装で全体を固定します。
1シフトあたり200~500束を処理するアルミニウム押出成形工場では、自動包装により労働力が60~70%削減され、束の均一性が向上し(張力変動が10%未満に対し、手作業では30~50%)、輸送中の損傷に関するクレームが40~60%減少します。
アルミニウム形材の梱包における課題とは?
効果的な包装は、アルミニウム押出成形品に固有の4つの主要な弱点に対処する必要がある。
表面損傷:傷、擦り傷、へこみは、美観と機能の両方を損なう。陽極酸化処理や粉体塗装されたプロファイルは特に損傷を受けやすく、設置後に表面の欠陥が目立つと顧客からの返品につながる。フィルム状の包装材(シュリンクフィルムまたはストレッチフィルム)は、取り扱い中の軽微な擦り傷を吸収する保護バリアとして機能する。
曲げと変形:長尺押出材(5~6.5m)は、適切な支持がないと曲がりやすくなります。アルミニウム6063-T5(建築用プロファイルによく使用される)の降伏強度は145~160MPaですが、薄肉部(1.0~1.5mm)は、支持されていないスパンが1.2mを超えると自重でたわみます。エッジプロテクター付きのボード梱包は、積み重ね荷重を分散させ、保管中の点荷重による変形を防ぎます。
腐食:湿気や環境要因にさらされると酸化が進み、特に未加工のアルミニウムでは顕著です。沿岸環境(塩水噴霧)や工業地帯の雰囲気(硫黄化合物)は腐食を促進します。シュリンク包装は防湿バリアとして機能します。長期間屋外に保管する場合は、包装材の中にVCI(蒸気防錆剤)フィルムまたは乾燥剤パックを入れることで、さらに保護効果を高めることができます。
取り扱い上の難点:バラバラのプロファイルは、移動、積み込み、在庫管理が困難です。プロファイルを束ねる(通常1束あたり10~50個、総重量50~300kg)ことで、クレーンやフォークリフトでの取り扱いが容易になります。シュリンクラップで束を固定し、ボードの角をフォークリフトの爪による損傷から保護します。
アルミ形材のシュリンク包装はどのように行われるのですか?
プロセスの概要
アルミ形材のシュリンク包装は、5段階の自動化された工程を経て行われます。
ステージ1:供給— プロファイルは機械のコンベアシステムに供給され、通常は上流のスタッキング/結束ステーションで束ねられます。束の寸法:幅100~800mm、高さ50~600mm、長さ最大6500mm。コンベアの種類:ローラーコンベア(硬い束用)またはベルトコンベア(繊細な表面用)。
工程2:フィルムの貼り付け― 熱可塑性フィルム(一般的にはポリエチレン(PE)、厚さ40~120ミクロン)のカーテン状またはチューブ状のフィルムを、プロファイルの周囲に巻き付けたり、成形したりします。フィルムロールの幅は200~1000mm、ロール径は最大400mmです。長いプロファイルの場合は、フィルムカーテンを重ねることで完全に覆うことができます。
ステージ3:密封— 密封バーで製品を包む密封袋を作ります。一般的な密封方法:
- サイドシール: 束の長さに沿ってL字型または連続回転シールを設ける。
- エンドシール: 熱バーが束の両端を密封する
- トンネル入口を縮小する: フィルムはゆるく包まれており、トンネル内部で密封される。
シール部の完全性は、空気圧低下試験または目視検査によって確認されます。シール部の強度:ASTM F88規格に基づき、2.5 N/15mm以上の剥離強度。
ステージ4:加熱処理— 包装された製品は加熱トンネルを通過し、制御された熱風循環によってフィルムが均一に収縮します。トンネル温度:120~180℃(フィルムの種類によって異なります)。風速:8~15m/s。滞留時間:束のサイズとフィルムの厚さに応じて30~90秒。
ステージ5:冷却と排出— 包装された束は冷却され、フィルムがしっかりと密着した状態になった後、機械から排出されます。冷却時間:15~30秒。排出コンベアは、束ねられた製品をパレット積みエリアまたは保管エリアに搬送します。
キーマシンの仕様
| 製品仕様 | Notes | |
|---|---|---|
| 最大プロファイル長 | 20 mm | 7200mmまでカスタム対応 |
| 束幅 | 100〜800 mm | 調節可能なフィルムカーテン |
| 束の高さ | 50〜600 mm | 調節可能なシーリングバー |
| フィルムの厚さ | 40-120ミクロン | PEまたはポリオレフィン |
| フィルムロール幅 | 200〜1000 mm | ロール外径最大400mm |
| シール速度 | 8〜15パック/分 | バンドルサイズによります |
| トンネル温度 | 120-180°C | PID制御 |
| トンネルの長さ | 3-8メーター | 長いほど、より均一に縮む |
| 消費電力 | 20-100キロワット | ヒートトンネルは負荷の80~90%を占める |
| 空気供給 | 0.4-0.6 MPa | 空気圧アクチュエータ用 |
| 制御システム | シーケンサ+HMI | シーメンスS7-1200または同等品 |
シュリンクラッピングの利点
- ほこり、湿気、表面の傷からしっかりと保護します。
- 取り扱いが容易な、安定した一体型の束を作成します
- 改ざん防止機能付き(シールが破れている場合は、不正に操作されたことを示す)
- 大量生産用途において費用対効果が高い(フィルムコスト:1束あたり0.15~0.40ドル)
- 透明フィルムにより、包装を解かずに目視検査が可能
- フィルムセレクション: 厚み、透明度、紫外線保護性能は、梱包材の重量、取り扱い要件、保管条件に基づいて重要となります。重量のある梱包材(200kg以上)には80~120ミクロンのフィルムが必要で、重量の軽い梱包材(50~100kg)には40~60ミクロンのフィルムを使用します。
- エネルギー消費: ヒートトンネルの消費電力は、サイズによって20~100kWです。平均50kWで8時間稼働した場合、1日あたり400kWhとなり、コストは1日あたり40~60ドル(1kWhあたり0.10~0.15ドル)です。
- 換気: 加熱トンネルは高温の空気とフィルムヒュームを発生させる可能性があります。施設には排気換気(通常2000~5000 CFM)と給気が必要です。
アルミプロファイルのボード梱包はどのように行われるのですか?
プロセスの概要
ボード梱包では、段ボール、ファイバーボード、または同様の硬質材料を使用して、特に衝撃や曲げに対する保護を強化します。
ステージ1:供給— プロファイルまたは束が梱包ステーションに搬送されます。前工程では、板紙を貼る前にストレッチ包装またはシュリンク包装を行う場合があります。
ステージ2:板材の供給と成形― 平らなシート状、またはあらかじめ折り目が付けられた段ボール/ファイバーボードのブランクがマガジンから自動的に供給されます。機械は、板材を切断、折り目付け、または折り曲げて、保護用のU字型チャンネル、エッジプロテクター、または完全な筐体を作成します。
基板材料の仕様:
- 段ボール: Bフルート(3mm)、Cフルート(4mm)、またはBCダブルウォール(6mm)
- 無垢ファイバーボード: 厚さ2~6mm、圧縮強度が高い
- エッジプロテクター: あらかじめ成形されたL字型またはU字型チャンネル、脚幅50~150mm
ステージ3:適用— 成形された板材要素をプロファイルに取り付けます。
- 上と下: 全面シートは積み重ね荷重から保護します
- エッジ: L字型またはU字型のチャンネルプロテクターがフォークリフトによる損傷を防ぎます
- コーナー: 三角形のコーナーボードが角の潰れを防ぎます
ステージ4:固定(オプション) — システムによっては、ボードを以下の方法で固定できます。
- 一体型ストラップ: プラスチック(PP/PET)またはスチール製のストラップ、張力200~400N
- 接着: 基板の接触点にホットメルト接着剤を塗布
- 絡み合う折り目: ボードのタブがスロットにカチッとはまります(接着剤は不要です)。
- ボードにシュリンクラップをかける: フィルムはボードを固定し、湿気バリアとしても機能します。
ステージ5:排出— 保護されたプロファイルはシステムから排出され、パレット積みまたは保管場所へ送られます。
キーマシンの仕様
| 製品仕様 | Notes | |
|---|---|---|
| ボード素材 | 段ボール、繊維板 | B/C/BCフルート、2~6mm |
| 最大シートサイズ | 1200×800 mm | 1500×1000mmのカスタムサイズ |
| 最小シートサイズ | 100×50 mm | 小型エッジプロテクター用 |
| 成形速度 | 10〜25サイクル/分 | 複雑さによって異なります |
| 切り替え時間 | 15-30分 | ボードサイズの調整 |
| 結束張力 | 200〜400 N | PP/PETストラップ |
| 接着システム | ホットメルト(オプション) | 2〜4個のノズル |
| 消費電力 | 3-8キロワット | シュリンクトンネルよりはるかに低い |
| 空気供給 | 0.5-0.7 MPa | 成形および適用のため |
板紙梱包の利点
- フィルム単体と比較して、衝撃、穿刺、曲げに対する優れた保護性能を発揮します。
- 倉庫保管時の積み重ね強度を提供します(圧縮強度2000~6000N)
- リサイクル可能で再生可能な素材を使用しています(段ボールは広くリサイクルされています)。
- 特定の高度な保護ニーズ(鋭利なエッジ、厚みのある形状など)に合わせて設計されています。
- フィルムのみの包装と比較して、輸送中の損傷に関するクレームを50~70%削減します。
- 材料費: 板紙の価格は1束あたり0.50~1.50ドルであるのに対し、シュリンクフィルムは0.15~0.40ドルである。
- 機械の複雑さ: 板紙包装機は、可動部品(成形機構、塗布機構)が多い。
- スループット: 高速シュリンクシステムの場合、10~25サイクル/分に対し、15~30パック/分。
- 発塵量: 板材の切断作業では段ボール粉が発生するため、施設には集塵システムが必要になる場合があります。
シュリンク包装と板紙包装のどちらを選ぶべきか?
| 選択基準 | 収縮包装 | 板紙梱包 | 組み合わせシステム |
|---|---|---|---|
| レベルの保護 | 基本的な状態(埃、湿気、傷) | 高(衝撃、曲げ、穿刺) | 最高値(両方) |
| 材料費 | 1束あたり0.15~0.40ドル | 1束あたり0.50~1.50ドル | 1束あたり0.65~1.90ドル |
| エネルギー消費 | 20~100kW(ヒートトンネル) | 3~8kW(成形モーター) | 20-100キロワット |
| スループット | 15〜30パック/分 | 10〜25サイクル/分 | 8〜20パック/分 |
| 設備費 | $ 25,000-60,000 | $ 40,000-90,000 | $ 65,000-150,000 |
| 床面積 | 長さ4~8m | 長さ3~6m | 長さ8~15m |
| ベスト | 屋内保管、短距離輸送 | 長距離輸送、輸出、重量級 | 高価値かつ重要な保護 |
意思決定の枠組み
- 保管環境は屋内、輸送距離は500km未満ですか? → シュリンク包装で十分
- 輸出梱包、海上輸送、または1000kmを超える輸送? → 板紙梱包または組み合わせ
- プロファイルの価値は1メートルあたり50ドル以上ですか? → 複合システム(ボード+シュリンク包装)
- この施設はエネルギーコストが高い(0.15ドル/kWh以上)ですか? → 板紙梱包(低エネルギー)
- 処理能力要件:20パック/分以上? → シュリンク包装(高速)
- お客様は3000N以上の積載強度を要求していますか? → 段ボール梱包必須
ハイブリッドアプローチ
多くの施設では2段階システムを採用している。
- ボードの端を保護するもの 上端、下端、角に適用されます。
- 収縮包装 ボード上に貼り付けて固定し、防湿バリアとして機能させる
このアプローチは以下を実現します:
- 重要な箇所(端、角)における衝撃保護
- シュリンクフィルムによる湿気・埃からの保護
- フルボードエンクロージャーよりも低コスト(1束あたり0.40~0.80ドルに対し、フルボードエンクロージャーは1.00~1.50ドル)
- フルボードパッキングよりも高速な処理能力(1分間に12~20パック)
トレードオフ:2台の機械または統合された複合ラインが必要となる。
これらのシステムはどのように生産ラインに統合されるのですか?
シュリンク包装機と板紙包装機は、多くの場合、より大規模な自動化ラインの一部となっています。効果的な統合には、3つの重要な側面が関係します。
コンベア同期
押出成形、切断、積み重ね、包装、パレット積み付けの各工程間で速度を一致させることは非常に重要です。一般的なライン速度は以下のとおりです。
- 押出速度:5~20m/分(形状の複雑さによって異なります)
- 切断速度:30~60回/分(フライングカットオフソー)
- 積み重ね/結束:8~15束/分
- 包装:8~25パック/分(ボトルネックは通常、包装ではなく結束工程)
各工程間のバッファステーション(集積コンベア)は、上流/下流での詰まりを防ぎます。集積長:結束と包装の間で20~50m。
ハンドリングシステム
適切なコンベアと搬送装置を使用することで、損傷を与えることなくプロファイルの流れを管理できます。
- ローラーコンベア: 剛性のある束の場合、摩擦が少ない
- ベルトコンベア: デリケートな表面(陽極酸化処理、粉体塗装)向け
- 車両移動: 束を平行線間で移動させる
- 持ち上げて運ぶ: ドラッグせずにバンドルを転送します
プロファイルガイドとサイドレールにより、搬送中に荷物がずれることなく整列します。コンベア間の隙間は10mm以下で、荷物の引っ掛かりを防ぎます。
制御システム通信
異なる機械間のシームレスな通信を確保することで、協調的な運用が可能になります。
- PLC統合: シーメンスS7-1200/1500、アレン・ブラッドリーCompactLogix、または三菱FX5U
- 通信プロトコル: Ethernet/IP、Profinet、Modbus TCP
- 握手の合図: 「受信準備完了」、「バンドル準備完了」、「障害ステータス」
- 中央HMI: 単一のインターフェースで回線全体の状態を監視
インダストリー4.0の機能(オプション):
- SCADA統合のためのOPC-UAサーバー
- クラウド監視のためのMQTT
- OEE(総合設備効率)の追跡
- 予測メンテナンスアラート
よくある質問
アルミプロファイルのシュリンク包装には、どのくらいの厚さのフィルムを使用すればよいですか?
フィルムの厚さは、束の重量と取り扱い要件によって異なります。
- 軽量荷物(50~100kg): 40~60ミクロンのPEフィルム
- 中型束(100~200kg): 60~80ミクロンのPEフィルム
- 重量物(200~300kg): 80~120ミクロンのPEフィルム
屋外保管や輸出用梱包の場合は、UV安定化フィルムを使用するか(コストが10~15%増加)、フィルムの上にボードプロテクターを貼ってください。
この機械は、手動調整なしで異なるプロファイル長に対応できますか?
はい、自動長さ検出機能付きです。センサー(光電式またはレーザー式)が、梱包ステーションに荷物が搬入される際にプロファイルの長さを測定します。PLCが以下の値を調整します。
- フィルムカーテンの重なり部分(プロファイルが長いほど、重なり部分を増やす必要があります)
- シールバーの位置
- トンネル滞留時間(可変速の場合)
長さの切り替え時間:30秒未満(自動)対5~10分(手動調整)。
鋭利な形状のエッジ部分でフィルムが破れるのを防ぐにはどうすればよいですか?
鋭利なエッジ(例えば、未処理の切断端、薄いフィンなど)は、包装中や収縮時にフィルムを破る原因となります。解決策:
- エッジプロテクター: シュリンク包装する前に、段ボールまたは発泡スチロール製のエッジガードを取り付けてください。
- フィルムタイプ: 耐穿刺性フィルム(多層共押出成形、3~5層)を使用してください。
- フィルムの厚さ: 鋭利なエッジ形状の場合は、60ミクロンから80~100ミクロンに増加させる。
- バンドル構成: 鋭利なエッジを内側に収めるためのプロファイル方向の変更
シュリンク包装機および板紙梱包機の予想耐用年数はどのくらいですか?
適切なメンテナンスを行うと、次のようになります。
- シュリンク包装機: 12,000~18,000時間(2交代制勤務で5~8年)
- 板紙包装機: 15,000~20,000時間(2交代制勤務で6~10年)
主要摩耗部品とその交換時期:
- 縮小機: シールバー(2000~3000時間)、トンネルヒーター(4000~6000時間)、コンベアベルト(6000~8000時間)
- ボードマシン: 切断刃(1000~2000時間)、成形金型(4000~6000時間)、吸盤(500~1000時間)
予防保全スケジュール(2交代制):
- 毎日: センサーの清掃、シール部品の点検、フィルム/基板の破片の除去(15分)
- 毎週: 可動部に潤滑油を塗布し、空気圧フィルターを点検し、安全インターロックを確認する(30分)
- マンスリー: コンベアの位置合わせを点検し、温度センサーを校正し、緊急停止装置の動作確認を行う(1時間)
- 500時間: 摩耗したシーリングバーを交換し、トンネルの断熱材を点検する(2時間)
- 2000時間: 駆動モーターのオーバーホール、摩耗したベアリングの交換(4~6時間)
オペレーターのトレーニングは必要ですか?また、どのくらいの期間がかかりますか?
基本オペレーター研修:4~8時間(座学+実技)。内容:
- 機械操作(HMIナビゲーション、レシピ選択、パラメータ調整)
- フィルム/ボードの装填および通し手順
- 日常メンテナンス(清掃、点検、基本的なトラブルシューティング)
- 安全手順(ロックアウト/タグアウト、緊急対応、個人用保護具の要件)
高度なメンテナンス研修:2~3日間(メンテナンス技術者向け)。内容:
- PLC診断(入出力監視、アラームコード解釈)
- 機械的な調整(シールバーの位置合わせ、成形金型の交換)
- 電気系統のトラブルシューティング(モーターの故障、センサーの故障、通信エラー)
ほとんどのオペレーターは、指導付きの実地訓練を2~3日受けると熟練度を習得します。ベンダーは通常、設置時にオンサイトトレーニングを提供します(購入価格に含まれています)。
技術資料のリクエスト
詳細な仕様書、CAD/STEPファイル、または工場出荷前検査報告書については、弊社のエンジニアリングチームまでお問い合わせください。
我々が提供します:
- 詳細仕様書(PDF、すべてのオプション構成を含む)
- 3D STEPファイル(生産ラインレイアウト統合用)
- 電気回路図(DWG形式)
- FAT工場受入試験記録(処理能力実証を含む)
- CE適合宣言書およびISO 12100リスク評価報告書
- 推奨在庫量(納期を含む)を記載したスペアパーツリスト
- 取扱説明書および保守マニュアル(PDF形式、英語+現地語オプション)